El Nacimiento de los Organismos de Certificación y su Reconocimiento Internacional
A lo largo de la historia, diversas organizaciones y gremios han surgido con un objetivo en común: estandarizar, certificar y elevar la calidad en distintas industrias. Entidades como ASTM International, ASNT, AWS, SSPC/NACE (hoy fusionadas para formar AMPP), ASME, ICRI e ISO han jugado un papel importante en el desarrollo de normas técnicas y certificaciones profesionales. Sin embargo, ninguna de ellas surgió como una entidad globalmente reconocida de inmediato. Su crecimiento ha sido un proceso gradual, basado en la aceptación de la comunidad profesional y la adopción de sus estándares y programas de certificación por diversas industrias. En este contexto, el Instituto Americano de Recubrimientos y Corrosión (IARCOR) está siguiendo esta misma evolución, consolidándose como un organismo clave en América y avanzando hacia el reconocimiento internacional.
El Origen de los Organismos de Certificación
Cada una de estas entidades surgió en respuesta a una necesidad específica dentro de su sector:
ASTM International: Creada para estandarizar materiales en la industria ferroviaria y luego expandió su alcance a diversas industrias.
ASNT (The American Society for Nondestructive Testing): Fundada para establecer estándares en ensayos no destructivos y certificar a profesionales en este campo.
AWS (American Welding Society): Nació para fomentar el avance de la soldadura y establecer normas técnicas en esta disciplina.
NACE International y SSPC: Se fundaron para abordar los desafíos de la protección contra la corrosión y recubrimientos industriales.
ASME (American Society of Mechanical Engineers): Se estableció para desarrollar códigos y estándares de ingeniería mecánica aplicados en sectores industriales y de infraestructura.
ICRI (International Concrete Repair Institute): Organización enfocada en la reparación y mantenimiento de estructuras de concreto mediante la implementación de estándares técnicos.
ISO (International Organization for Standardization): Nació con el objetivo de desarrollar estándares internacionales que permitan la armonización global de procedimientos y certificaciones en múltiples sectores.
IARCOR (Instituto Americano de Recubrimientos y Corrosión): Fundado para ofrecer una alternativa accesible y efectiva a la certificación en protección contra la corrosión. Frente a los elevados costos, la centralización del conocimiento en un solo idioma y la monopolización del mercado que caracterizaban a otras certificaciones internacionales, IARCOR nació con el propósito de democratizar el acceso a la formación especializada. Con programas diseñados en español, costos competitivos y un enfoque práctico alineado a la realidad de la industria, IARCOR ha logrado posicionarse rápidamente como una opción preferida para profesionales y empresas.
Factores Claves para su Reconocimiento y Expansión
Todas estas organizaciones han evolucionado con el tiempo gracias a tres factores clave:
Crecimiento con el Apoyo de la Comunidad Profesional: Fueron los propios ingenieros, técnicos y expertos quienes impulsaron la adopción de estas normas y certificaciones, garantizando su aplicabilidad en la industria.
Uso en la Industria: La verdadera validación de estas certificaciones no proviene de una declaración oficial, sino de su implementación en proyectos y su reconocimiento por parte de empresas e instituciones gubernamentales.
Respaldo Internacional: Algunas de estas organizaciones han buscado validaciones externas, sometiéndose a normativas globales como las establecidas por ISO para fortalecer su legitimidad.
Es importante recalcar que la intención de estos organismos no es competir entre ellos, sino trabajar hacia un mismo objetivo: elevar la calidad, la seguridad y el conocimiento en la industria. A menudo, las rivalidades son promovidas por adeptos que malinterpretan la verdadera misión de estos organismos. En realidad, cada uno de ellos contribuye al desarrollo técnico en su área de especialización, complementándose entre sí y fortaleciendo el sector industrial a nivel global. Cuando alguien pregunta: ¿Quién respalda estas certificaciones? La respuesta es clara: la propia industria, la comunidad de profesionales y las empresas que las han adoptado como referencia en sus procesos.
El Caso de IARCOR: Innovación y Respaldo Internacional
Siguiendo esta evolución natural, IARCOR ha surgido como una institución líder en la certificación y formación en protección contra la corrosión en América. A diferencia de otros organismos que tardaron décadas en alcanzar su reconocimiento global, IARCOR ha adoptado estrategias innovadoras desde su creación para acelerar este proceso.
Ha sido diseñado para responder a las necesidades específicas del sector en la región.
Sus certificaciones cuentan con el respaldo de la comunidad profesional e industrial.
Ha dado un paso más en la aceptación internacional mediante la implementación del sistema de gestión ISO/IEC 17024, un estándar global para la certificación de personas.
Esta adopción de ISO/IEC 17024 coloca a IARCOR en una posición privilegiada dentro del sector, asegurando que sus procesos sean reconocidos a nivel mundial y que su certificación sea equiparable a las de los organismos más establecidos.
Conclusión
El prestigio de una certificación no proviene solo de su creación, sino de su evolución, su implementación en la industria y su respaldo por parte de la comunidad profesional. La confianza que la industria deposita en estos organismos es lo que les otorga reconocimiento y legitimidad. IARCOR, al adoptar mejores prácticas internacionales y reforzar su sistema de certificación con el ISO/IEC 17024, está marcando el camino para convertirse en un referente global en la formación y certificación en protección contra la corrosión.
El respaldo de la industria y la adopción de estándares internacionales como los de ISO son los verdaderos avales de cualquier certificación. Con IARCOR, los profesionales y empresas tienen la seguridad de contar con un organismo alineado con los más altos estándares internacionales y en continuo crecimiento para fortalecer su presencia global.
Autor: IARCOR INTERNACIONAL
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
¿Estás listo para un Holiday?; Conceptos erróneos de la industria sobre las pruebas para detectar discontinuidades.
Según la tradición sobre recubrimientos, el término “holiday” se remonta a la época de los barcos de vela de madera. Un marinero sellaba el mástil del barco con alquitrán para evitar que la madera se pudriera. Si el marinero se olvidaba de recubrir una zona del mástil, la madera se pudría. Se decía que el marinero debía haberse tomado unas “vacaciones” en ese momento, por lo que no logró una buena capa de alquitrán en el mástil. Hoy en día, en el mundo de los recubrimientos de alto rendimiento, un holiday se define como “una discontinuidad en un recubrimiento protector que expone una superficie desprotegida al medio ambiente”, según ASTM G193-21, “Terminología estándar y acrónimos relacionados con la corrosión”. Usted podría preguntarse: “¿Qué es una discontinuidad?” y ahí es donde comienza la confusión de las pruebas de holiday. Según la definición de ASTM G193-21, “Una discontinuidad es una interrupción en la estructura física normal o la configuración de un revestimiento, como grietas, solapamientos, costuras, inclusiones, porosidad o defectos”.
En resumen: un holiday es una imperfección en la película de revestimiento que expone el sustrato. Por lo general, estas discontinuidades/holidays son muy pequeñas y no se ven fácilmente, y crean una vía para que el oxígeno y los electrolitos provoquen el deterioro del sustrato subyacente. Estos defectos tienden a reducir la expectativa de vida de un revestimiento en servicio, en particular si el servicio incluye inmersión, como en el caso del revestimiento de un tanque o una tubería. Para ayudar a reducir las posibilidades de una disminución de la expectativa de vida del revestimiento, la industria utiliza varios métodos estándar para ayudar a encontrar los holidays. Se puede utilizar la inspección visual para localizar los holidays, pero este método puede ser inadecuado por sí solo debido al pequeño tamaño de la mayoría de las ubicaciones de los holidays, combinado con la naturaleza lenta de la inspección. El equipo especializado puede ayudar a aumentar la consistencia y acelerar el proceso de detección de holidays. El uso de equipos de detección de holidays ha cambiado significativamente el proceso de detección de éstos. Estos detectores utilizan corrientes eléctricas donde se completa un circuito entre el equipo y el sustrato conductor para detectar los holidays. Los sustratos conductores incluyen acero al carbono, hierro dúctil, acero inoxidable y sustratos de hormigón con suficiente contenido de humedad.
PRUEBAS DE DETECCIÓN DE HOLIDAYS
Existen dos tipos principales de detección de Holidays: pruebas de bajo voltaje y de alto voltaje. Las pruebas de Holiday de bajo voltaje emplean una esponja saturada de agua para cubrir el espacio entre el equipo y la superficie conductora. El equipo de detección de Holidays de bajo voltaje generalmente emplea solo 62,5 voltios y, como tal, está limitado a espesores de recubrimiento de hasta 20 milésimas de pulgada (mils). Las pruebas de alto voltaje se utilizan generalmente para recubrimientos de más de 20 mils de espesor, ya que el voltaje más alto permite cubrir el espacio de aire de mayor espesor del recubrimiento. Sin embargo, no existe ninguna razón técnica, siempre que se tomen las precauciones adecuadas, por la que las pruebas de Holiday de alto voltaje no se puedan utilizar en recubrimientos de alto dieléctrico de espesores inferiores a 20 milésimas de pulgada. Este artículo se centrará en el uso de pruebas de detección de Holiday de alto voltaje y los métodos necesarios para obtener resultados consistentes en cualquier proyecto.
¿QUÉ DICE LA CIENCIA?
Para lograr una detección consistente de holidays, se requiere una selección de voltaje adecuada para garantizar pruebas precisas y la detección de discontinuidades. Sin el voltaje adecuado, el equipo no podrá completar el circuito eléctrico y detectar las holidays. Los voltajes de prueba han sido durante mucho tiempo un tema de gran discusión entre los fabricantes de recubrimientos, los aplicadores y los inspectores en la industria de los recubrimientos. En resumen, es el consenso de la industria que la chispa de alto voltaje debe tender un puente sobre el espacio de aire entre el electrodo de exploración y el sustrato subyacente. Comencemos por analizar la definición de la rigidez dieléctrica de un recubrimiento protector y el aire que lo rodea.
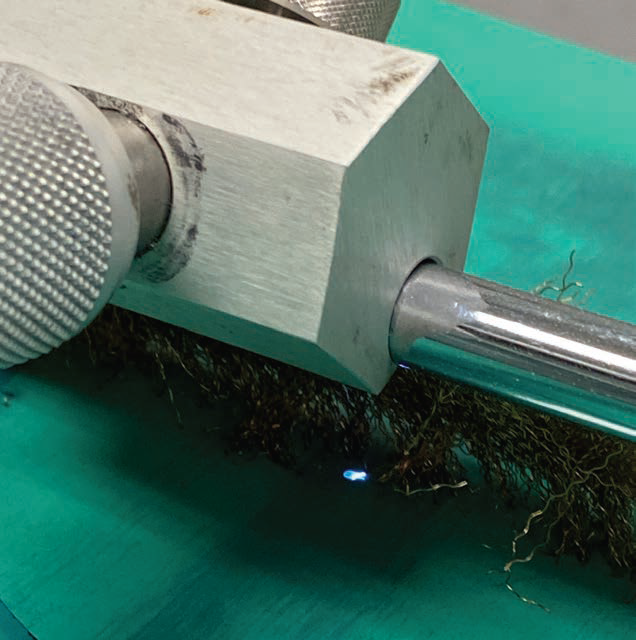
FIG. 1: Ejemplo de prueba de Holiday generando una chispa visible.
RESISTENCIA DIELÉCTRICA La resistencia dieléctrica de un material se puede definir como el pulso o campo eléctrico máximo que un material (por ejemplo, revestimiento, aire) puede soportar antes de romperse. Una vez que se alcanza el voltaje de ruptura, el material se vuelve conductor y permite que la electricidad pase a través de él. En los metales, los electrones pueden viajar libremente a través del material, ya que no están sujetos a ningún límite específico. La resistencia dieléctrica de un recubrimiento se determina comúnmente utilizando ASTM D149, “Tensión de ruptura dieléctrica y resistencia dieléctrica de materiales aislantes eléctricos sólidos a potencia comercial”. En el caso del aire y los recubrimientos, se debe alcanzar un umbral antes de que los electrones puedan “moverse”. Este umbral se define como la resistencia dieléctrica. Una vez que el voltaje es mayor que la resistencia dieléctrica, el aire o el recubrimiento se vuelven conductores de electricidad en los que los electrones tienen suficiente energía para colisionar entre sí, lo que produce una vía para la descarga. Una vez que se produce una descarga, se puede generar una chispa audible y visible (Figura 1).
Investigaciones de laboratorio independientes por el Dr. Whitehead y J. Peak, y sus respectivos trabajos publicados en 1911, determinaron que la rigidez dieléctrica del aire era de aproximadamente 76 voltios por mil para grandes espacios de aire (superiores a 1 metro). Se cree que la industria de los revestimientos adaptó estos hallazgos para establecer la “regla general” de 100 voltios por cada milésima de pulgada para la selección de voltaje cuando se realizan pruebas de defectos de alto voltaje para revestimientos y recubrimientos protectores. De hecho, la “regla general” de 100 voltios por milésima de pulgada se promulga en el curso de capacitación de nivel 1 del Programa de inspectores de revestimientos (CIP) de NACE e IARCOR sin discusión sobre el espesor del revestimiento. Pero, ¿es la “regla general” de 100 voltios por milésima de pulgada un concepto lineal y de voltaje suficiente para detectar discontinuidades con algún grado de certeza? ¿Y qué sucede con las diversas normas de la industria que prescriben configuraciones de voltaje mucho más altas que la “regla general” de 100 voltios por milésima de pulgada?
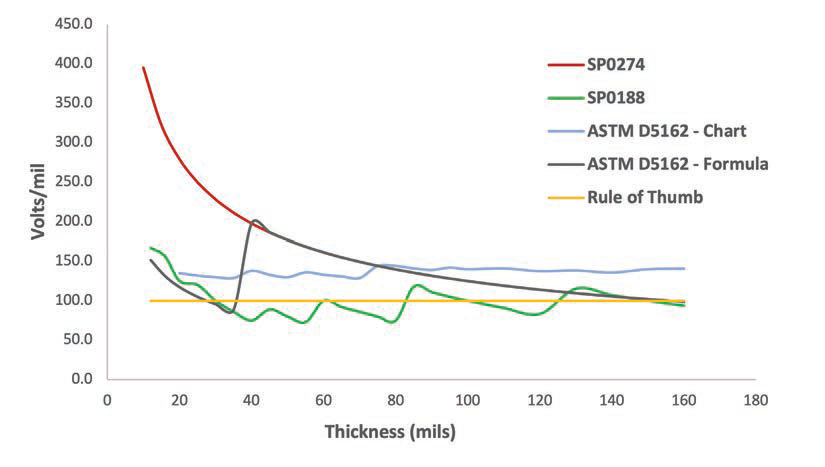
FIG. 2: Configuraciones de voltaje recomendadas por los estándares de la industria.
ESTÁNDARES DE LA INDUSTRIA Antes de analizar los datos y los hallazgos, debemos comenzar con las prácticas y normas comunes que se encuentran en la industria de los recubrimientos. Existen varias normas de consenso publicadas y todas varían en términos de definiciones, procedimientos y configuraciones de voltaje. Algunas de las normas más comunes incluyen:
NACE SP0188, “Práctica estándar para pruebas de discontinuidad (holiday) de nuevos recubrimientos protectores sobre sustratos conductores”;
NACE SP0274, “Práctica estándar para inspección eléctrica de alto voltaje de recubrimientos de tuberías”;
NACE SP0490, “Detección de discontinuidad de recubrimientos externos de tuberías con resina epoxi adherida por fusión «FBE» de 250 a 760 μm (10 a 30 mil)”;
ASTM G62, “Método de prueba estándar para pruebas de holiday en recubrimientos de tuberías”;
ASTM D4787, “Práctica estándar para la verificación de la continuidad de revestimientos líquidos o en láminas aplicados a sustratos de hormigón”; y
ASTM D5162, “Práctica estándar para pruebas de discontinuidad (Holiday) de revestimientos protectores no conductores sobre sustratos metálicos”.
Estas normas hacen referencia a una variedad de tablas y ecuaciones para determinar el voltaje de prueba para un espesor de revestimiento determinado. Una ecuación notable a la que se hace referencia en NACE SP0274 es:
Voltaje de prueba = 1250√t (donde t = espesor del revestimiento en milésimas de pulgada) Esta ecuación calcula el voltaje de prueba siguiendo una tendencia exponencial que difiere de la suposición lineal de la “regla general” de 100 voltios/milésimas de pulgada y los ajustes de voltaje recomendados por otros
En otras palabras, se requieren mayores voltios/milésimas de pulgada para espesores de revestimiento más bajos en comparación con un ajuste de voltios/milésimas de pulgada constante para todos los espesores. Como se ve en la Figura 2, los ajustes de voltaje pueden variar en gran medida según el estándar que se utilice. Con diferencias tan dramáticas en los ajustes de voltaje entre estos estándares, ¿realmente importa cuál es el voltaje de prueba establecido? En resumen, sí importa absolutamente cómo se determina el voltaje de prueba.
Requirimientos de voltaje
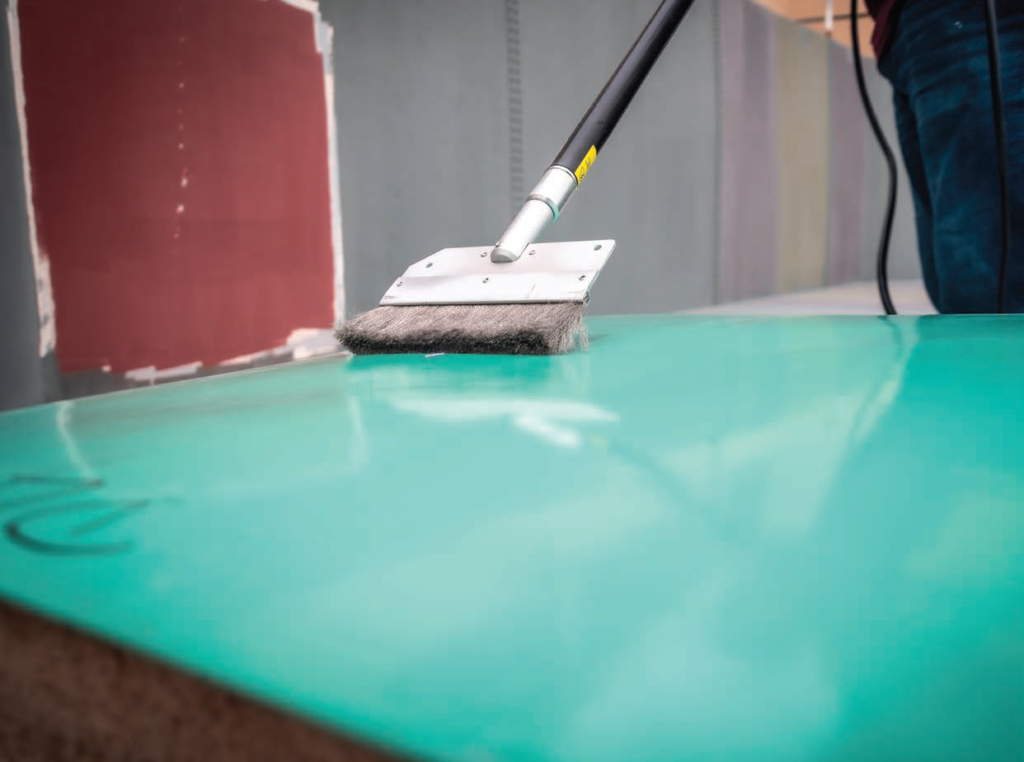
Los autores diseñaron un programa de pruebas detallado y exhaustivo para determinar la validez de diferentes voltajes de prueba y la consistencia resultante de las fallas detectadas. Utilizando más de 10 espesores de revestimiento diferentes y dos tipos de cepillos (de alambre y de goma), se completaron más de 100 000 pruebas de fallas en el programa de pruebas original. A lo largo de las pruebas, se concluyó que el ajuste de voltaje impactaba directamente en la consistencia y frecuencia de la detección de holidays. En esencia, cuanto menor es la relación voltaje/espesor, menor es la tasa de detección. Las pruebas posteriores realizadas por los autores con cinco espesores de revestimiento adicionales mayores que la prueba inicial determinaron una tendencia similar a medida que aumentaban los espesores de revestimiento. Los autores completaron un total de más de 203 000 pruebas de fallas.
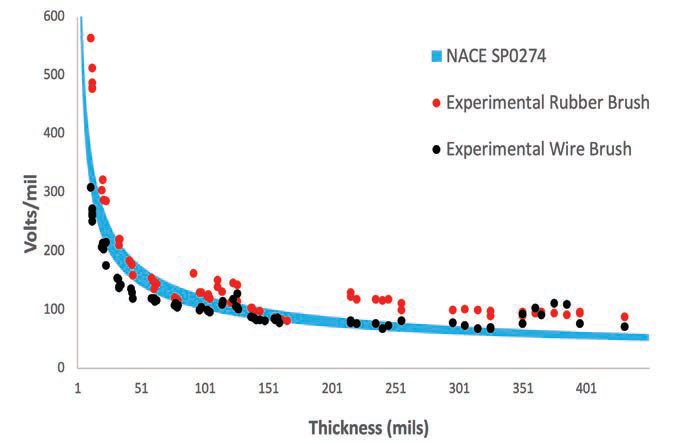
FIG. 3: Hallazgos experimentales sobre los requisitos de voltaje para la detección de holidays.
La Figura 3 demuestra el voltaje por milésima de pulgada requerido para obtener una confianza del 100 % en la detección de fallas según el tipo de cepillo utilizado en comparación con la ecuación y el 20 % de tolerancia para el ajuste de voltaje mínimo mencionado en NACE SP0274. Estos resultados siguen la tendencia exponencial (no lineal) para los espesores probados. Con base en estos resultados, los autores se dieron cuenta de que la mayoría de los estándares de la industria para las pruebas de defectos de alto voltaje y la regla general no eran adecuados para lograr una detección del 100 %. Además, los hallazgos de los autores indican que los cepillos de goma requieren un voltaje significativamente mayor por milésima de espesor de recubrimiento que los cepillos de alambre, hasta aproximadamente 350 milésimas de pulgada.
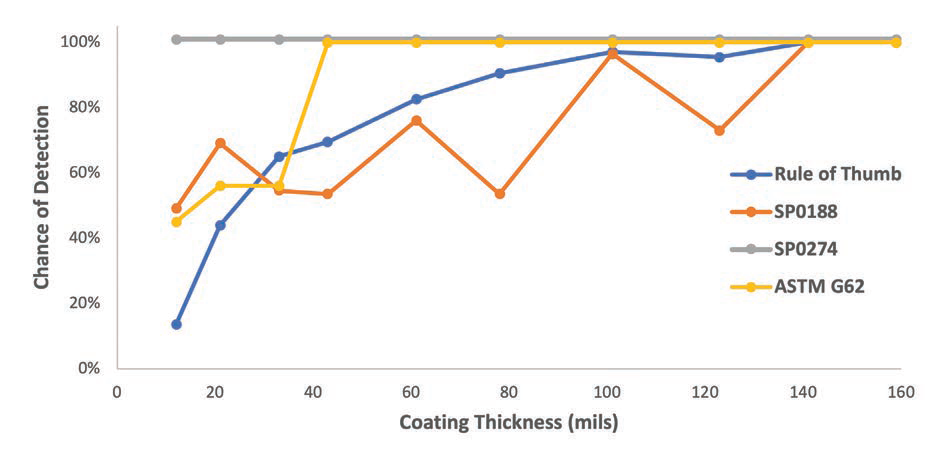
Por lo tanto, es posible que los fabricantes de equipos de prueba de defectos de caucho deban probar más el uso de cepillos de goma para determinar su eficacia para las pruebas. La Figura 4 documenta la posibilidad de precisión en la detección de holidays al seguir las recomendaciones de configuración de voltaje para los estándares de la industria comúnmente utilizados al usar los cepillos de alambre. Los resultados del experimento concluyeron que solo los estándares que recomiendan el voltaje de prueba = 1250√t (donde t = espesor del recubrimiento en milésimas de pulgada) pudieron lograr una alta confianza en la detección de defectos. Estos resultados resaltan las inconsistencias de la industria para los voltajes de prueba de holidays de alto voltaje. Para poner el significado de estos hallazgos en perspectiva de cuán importante es el voltaje de prueba para la prueba de holidays, se ha presentado el siguiente ejemplo.
UN EJEMPLO DE LA VIDA REAL
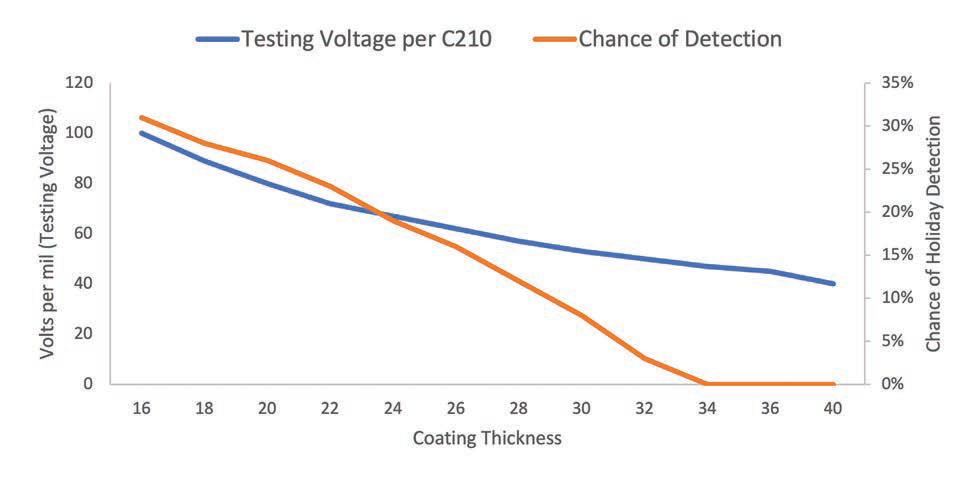
Al recubrir tuberías, es fundamental lograr una aplicación uniforme de un sistema de revestimiento de alto rendimiento para garantizar que la infraestructura dure la vida útil diseñada. Los holidays y las imperfecciones pueden afectar significativamente esta vida útil, ya que una sola falla o fuga puede afectar la tubería. Para estos fines, se han desarrollado una serie de estándares mínimos para ayudar a producir tuberías de larga duración de manera constante. AWWA C210-15, “Recubrimientos y revestimientos de epoxi líquido para tuberías y accesorios de acero para agua”, es un estándar que describe los requisitos para los recubrimientos de epoxi líquido. Este estándar requiere un espesor mínimo de recubrimiento de 16 milésimas de pulgada y la prueba de fallas de alto voltaje según NACE SP0188, “Prueba de discontinuidad (holidays) de nuevos recubrimientos protectores sobre sustratos conductores”, con un voltaje de prueba de un mínimo de 100 voltios por milésima de pulgada al espesor mínimo de recubrimiento especificado.
FIG. 4: Hallazgos experimentales para una variedad de estándares industriales.
Como todos sabemos en la industria de los recubrimientos, los recubrimientos pueden variar en espesor y se aplican comúnmente por encima del espesor mínimo especificado. Estas variaciones pueden afectar significativamente la consistencia de la detección de holidays, ya que los recubrimientos más gruesos requieren mayores voltajes para detectar holidays de manera consistente. La Figura 5 demuestra la tasa decreciente de detección de holidays cuando se establece el voltaje en 100 voltios por milésima de pulgada en el espesor mínimo.
Con las versiones actuales de los estándares de la industria y la “regla de oro” de 100 voltios por milésima de pulgada, existe una probabilidad notable de detección limitada de defectos de alto voltaje, lo que puede afectar significativamente la vida útil del recubrimiento y el costo de la infraestructura y el mantenimiento.
FIG. 5: Prueba de voltaje y detección de holidays en función del espesor del recubrimiento.
SUPUESTOS Y VARIABLES INFLUYENTES
Varias variables externas controlables e incontrolables pueden influir en la consistencia de las pruebas de holiday de alto voltaje en superficies de acero. Estas varían desde las condiciones ambientales hasta el tipo de cepillo y equipo, pasando por el tipo de holiday y el detalle del sustrato.
Según las investigaciones y los registros de los estudios, no hubo evidencia de que las condiciones ambientales tuvieran un impacto en los resultados de las pruebas de detección de holiday de alto voltaje. La temperatura del aire, las temperaturas de la superficie y la humedad se registraron durante las pruebas. Las condiciones fueron constantes y oscilaron entre 65 grados F (18C) y 72 grados F (22C) y entre 56 % y 78 % de humedad relativa (RH).
El tipo y la pieza específica del equipo pueden tener un impacto significativo en la detección de holidays. Si el equipo no está calibrado correctamente o el ajuste de voltaje es inexacto en relación con la salida de voltaje, puede ser inadecuado para una detección de holidays consistente. En estos estudios y ejemplos se supone que el tipo de revestimiento de barrera no influye en el voltaje necesario para una detección exitosa de holidays. Si la rigidez dieléctrica del material es lo suficientemente alta como para permitir la detección de holidays, las propiedades del material no tendrían influencia en la consistencia de la detección de holidays y los voltajes necesarios. Por lo general, los materiales de revestimiento diseñados para entornos donde se requieren pruebas de holiday de alto voltaje tienen una rigidez dieléctrica considerablemente superior a las recomendaciones de voltaje mínimo de los estándares de la industria. Esta consideración también permite la prueba de holiday de alto voltaje en revestimientos de menos de 20 milésimas de espesor.
La variable más significativa en los voltajes requeridos y la consistencia de detección es el espesor del recubrimiento. Como tal, este fue el foco del estudio y el análisis resultante. A medida que aumenta el espesor del recubrimiento, aumenta el espacio de aire entre el cepillo/electrodo y el sustrato conductor. Posteriormente, a medida que aumenta el espacio de aire, aumenta el voltaje requerido para romper/saltar el espacio. Todos los resultados presentados respaldan esta noción. Se ha asumido ampliamente que la rigidez dieléctrica del aire tiene una relación lineal con la distancia. Los resultados indican que para la prueba/detección de holidays esto es incorrecto ya que los espesores más bajos requieren hasta 3,5 veces la rigidez dieléctrica teórica del aire y 2,6 veces la «regla de oro» de 100 voltios por milésima de pulgada. Esto podría verse influenciado por el contacto imperfecto del cepillo y la superficie del recubrimiento, la resistencia del circuito (cepillo, electrodo, tierra, etc.) y la forma (redonda, afilada, dañada, etc.) de los electrodos (extremos del cepillo, sustrato). Los estudios de los autores no brindan evidencia o hipótesis sobre el impacto de estas variables.
FIG. 6: Las pruebas experimentales implicaron dos tipos diferentes de cepillos probados con 15 espesores de recubrimiento diferentes.
CONCLUSIÓN En muchos casos, el espesor mínimo de revestimiento especificado se utiliza como punto para la selección de voltaje cuando se menciona en una especificación o norma. Como muchas áreas del revestimiento estarán por encima del espesor mínimo, la consistencia de detección puede verse afectada. Para mejorar la consistencia y uniformidad en los ajustes de voltaje por espesor de revestimiento, se recomienda utilizar lecturas de espesores que sigan la norma SSPC-PA 2 , “Procedimiento para determinar la conformidad con los requisitos de espesor de revestimiento seco” o la ISO19840 «Medición y criterio de aceptación para el espesor de película seca en superficies rugosas», para determinar el espesor de revestimiento promedio para la prueba.
Actualmente, al momento de publicar este artículo, no existen normas conocidas que recomienden los voltajes apropiados para espesores de revestimiento menores o mayores a 20 milésimas de pulgada. Los autores recomiendan seguir específicamente la ecuación a continuación y seguir los procedimientos descritos en una norma de prueba de defectos de alto voltaje adecuada hasta que las normas de la industria puedan actualizarse a la nueva información disponible. Voltaje de prueba = 1250√t (donde t = espesor de revestimiento medido promedio en milésimas de pulgada)
Fuente: JPCL Traducción al idioma español: IARCOR INTERNACIONAL Actualización del artículo: IARCOR INTERNACIONAL
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
La Rehabilitación de Líneas de Alcantarillado requiere un cambio de rumbo; Encontrar una solución UV CIPP para un espacio confinado
Idaho Falls, una pequeña ciudad de 60.000 habitantes situada a orillas del río Snake, en el este de Idaho, se fundó a finales del siglo 1800, en consonancia con algunas de las migraciones originales de colonos que buscaban establecerse en la nueva frontera. Como es habitual en los municipios de esta época -que son innumerables en Estados Unidos-, la antigüedad y el estado de los servicios y las infraestructuras varían mucho en función de la conservación, el mantenimiento y las reparaciones realizadas a lo largo de los años. En un esfuerzo por adelantarse al envejecimiento de las infraestructuras, la ciudad de Idaho Falls ha emprendido una serie de proyectos de rehabilitación y reparación en el pasado reciente, como parte de su plan maestro para el mantenimiento continuo de los servicios públicos.
Tenía sentido considerar una solución de recubrimiento, dada la capacidad de un aplicador para acceder a la zona estrecha y pulverizar directamente sobre un sustrato.
Parte de este plan consistía en rehabilitar una tubería de alcantarillado de 30 pulgadas (76.2cm) y un par de pozos de registro. Dado el tamaño de la tubería, el estado de las estructuras y el grado de corrosión del hormigón a lo largo de los años, se determinó que era una situación perfecta para una solución típica de curado in situ con rayos UV (CIPP: cured-in-place-pipe).
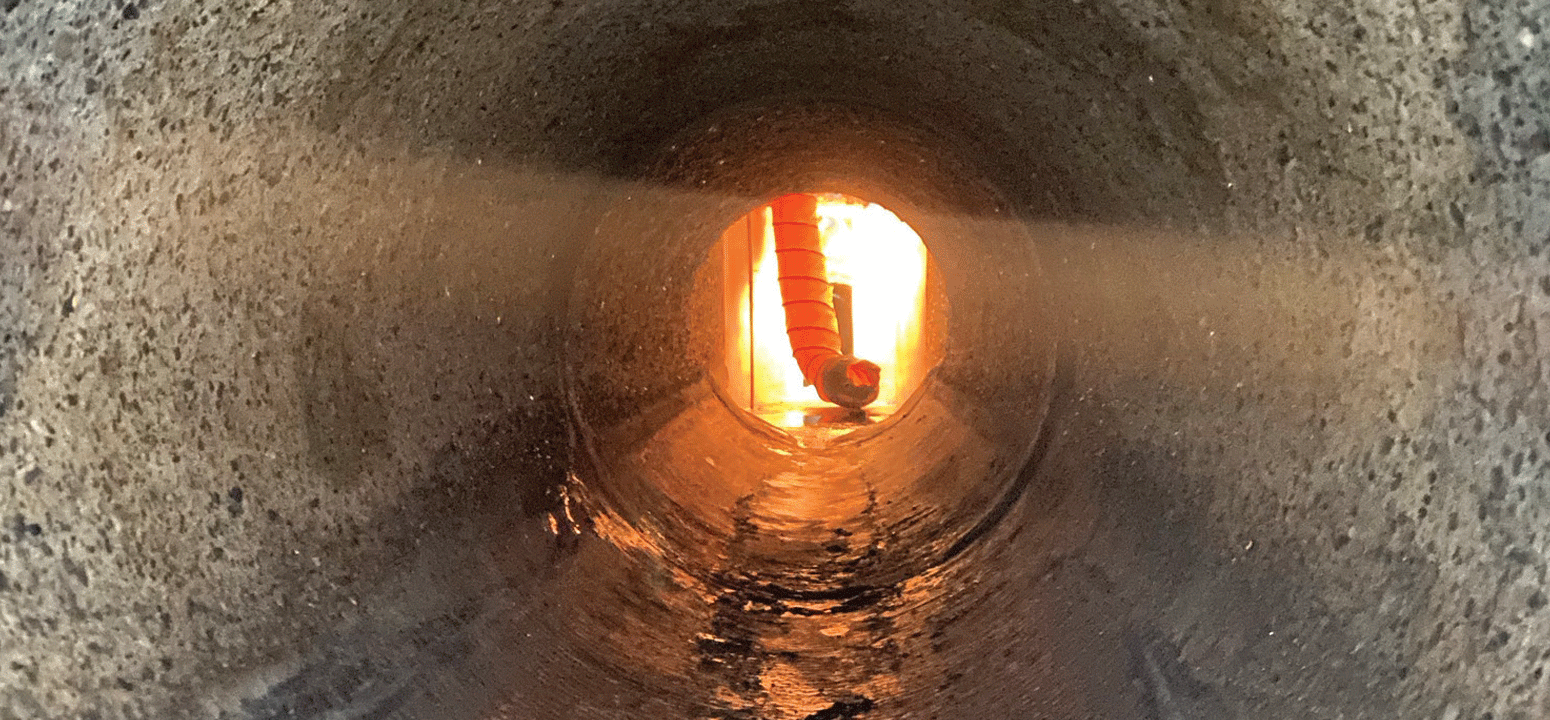
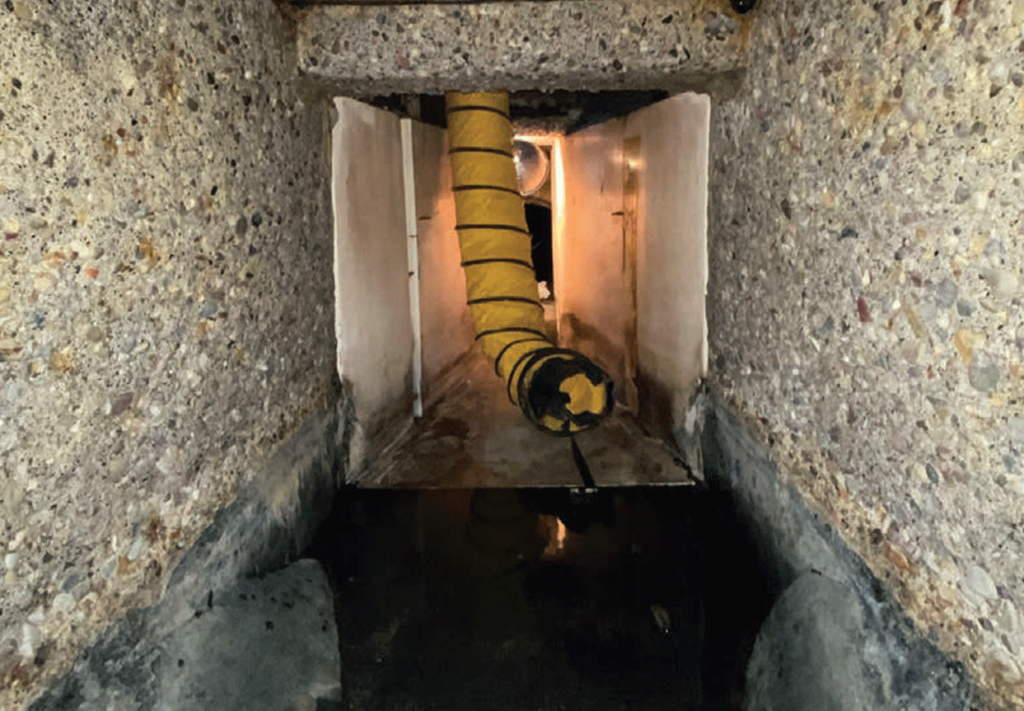
Aunque la solución CIPP sería ideal, también había una sección de tubería que requería especial atención, ya que no sería propicia para el proceso CIPP: se trataba de un subtramo de tubería de 55 pies (16.76m) con una estructura de registro en cada extremo, pero también había un canal de 10 pulgadas (25.4cm) en medio de la sección de tubería que contenía equipos de control de flujo. El canal tenía una zona de acceso estrecha y muy limitada, por lo que la rehabilitación de este tramo de tubería sería todo un reto. Se necesitaría algo distinto al CIPP.
El contratista encargado del proyecto de CIPP para la ciudad recurrió a un contratista de inspección y reparación de hormigón de Idaho para que se ocupara de la solución específica necesaria para este subtramo concreto de tubería. El contratista ya había trabajado para Idaho Falls, por lo que conocía la ciudad, las infraestructuras, su funcionamiento y los servicios municipales implicados. Así pues, se pidió a los contratistas que, una vez más, aplicaran sus conocimientos para encontrar una solución que cumpliera todos los requisitos.
FIG. 1: Una estructura de canalización de 10 pulgadas (25.4cm) que contenía equipos de control de caudal, junto con 55 pies (16.76m) de tubería asociada, presentaba sus propios retos que requerirían una solución más allá de la rehabilitación con tubería curada in situ.
SELECCIÓN DEL RECUBRIMIENTO
De entrada, era lógico considerar una solución de recubrimiento para la aplicación, dada la capacidad de un aplicador para acceder a la estrecha zona, así como la posibilidad de pulverizar la solución directamente sobre un sustrato. Sin embargo, como secar la superficie de hormigón para que absorbiera un recubrimiento de poliuretano (los sustratos deben estar secos para los recubrimiento de poliuretano) sería difícil, costoso y llevaría mucho tiempo, se optó por un recubrimiento epóxico de alto espesor y alto contenido en sólidos.
Este epóxico puede aplicarse sobre un sustrato de superficie saturada y seca (SSD: saturated surface-dry), lo que ahorra mucho tiempo en este tipo de aplicación, por lo que era una solución ideal para la estructura de la tubería y el canal, así como para los pozos de registro. El epóxico también podía aplicarse directamente sobre el soporte, sin imprimación, proporcionando una adherencia al sustrato de hormigón.
FIG. 2: La preparación de los 55 pies (16.76m) de tubería y de las estructuras del canal y de la boca de acceso implicó el lavado a presión y varios métodos de reparación del hormigón.
PREPARACIÓN DE LA SUPERFICIE, APLICACIÓN
Para que el contratista pudiera conseguir una adhesión completa y adecuada del recubrimiento epóxico, había que preparar a fondo el hormigón de la estructura de la boca de inspección y la superficie de la tubería. El primer paso del proceso consistió en movilizar una operación de desvío del alcantarillado de 60 pies (18.3m) de longitud, que tendría que mover 2 millones de galones por día de aguas residuales. Esto permitiría que la tubería siguiera funcionando durante las obras de rehabilitación y que los contratistas pudieran hacer lo necesario.
Una vez instalado el bypass, el espacio confinado exigía que se suministrara aire en la zona de trabajo. También se colocaron sacos de arena a la salida del bypass, ya que la línea de desvío era muy plana, lo que provocaba cierto reflujo aguas.
Una vez colocados los sacos de arena, se eliminó el agua estancada y el equipo pudo comenzar los trabajos de reparación y rehabilitación.
Las estructuras de la tubería y de los pozos de registro requerían una reconstrucción del hormigón para reparar el mortero y las grietas. Una vez terminada la reconstrucción, se procedió a un extenso lavado a presión, utilizando una boquilla giratoria de 5.000 psi, para garantizar que las superficies de la pared de la tubería, el recubrimiento, las bocas de acceso y la corona tuvieran el perfil de superficie necesario para que el epóxico se adhiriera química y mecánicamente. Una vez finalizada la preparación de la superficie, los aplicadores del contratista aplicaron 150 mils de epóxico.
INSPECCIÓN
Como paso final del proyecto de rehabilitación, el equipo realizó pruebas de control de calidad, que consistieron en pruebas exhaustivas de holidays en la tubería una vez que el epóxico se había curado (después de 4 a 5 horas). Siguiendo los estándares ASTM relacionados al ensayo, las pruebas, realizadas con equipos especializados de alto voltaje, garantizaron que no hubiera incoherencias ni imperfecciones en la superficie del espesor de la película seca del recubrimiento epóxico aplicado, como discontinuidades, agujeros de alfiler, holidays y vacíos. Las pruebas de holiday son especialmente importantes cuando se aplican recubrimientos anticorrosivos, ya que los holidays no detectados hacen que el sustrato subyacente (hormigón, mampostería o metal) sea susceptible a la corrosión en esos puntos.
Las pruebas de días festivos son especialmente importantes cuando se aplican recubrimientos anticorrosivos, ya que los días festivos no detectados dejan el sustrato subyacente expuesto a la corrosión.
El equipo de cinco personas del contratista de hormigón trabajó en el proyecto las 24 horas del día durante dos días completos, con el bypass colocado durante un total de 48 horas, lo que permitió el tiempo de curado y la realización de las pruebas de holidays.
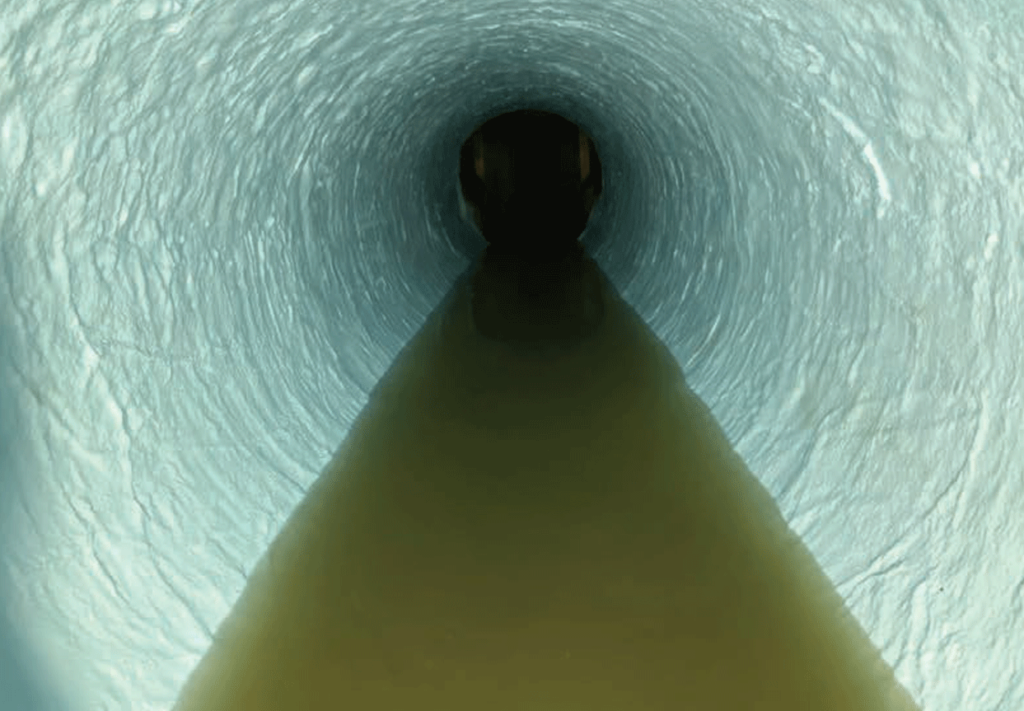
FIG. 3: La tubería recubierta de epóxico totalmente curada estaba lista para volver al servicio después de pasar las pruebas finales de calidad y la inspección, incluidas las pruebas de holidays.
CONCLUSIÓN
Una vez finalizado el proyecto de CIPP, así como la solución personalizada de recubrimiento epóxico para los 55 pies (16.76m) de tuberías y la estructura del canal, la ciudad de Idaho Falls ha decidido que el proyecto de CIPP se ha completado y pudo tachar este proyecto de reparación de su lista y pasar a los muchos otros de su plan de mantenimiento y reparación en curso.
ACERCA DEL AUTOR Randy González es el Director Técnico de la Región Oeste de PPG PMC Raven Lining Systems. Tiene más de 30 años de experiencia en la industria de recubrimientos y anteriormente ocupó cargos técnicos y de ventas en Carboline, Sherwin-Williams, Frazee Paints y Dunn-Edwards Corp. Es licenciado en Administración y Dirección de Empresas por el Palomar College.
Fuente: JPCL Traducción al idioma español – Actualización: IARCOR INTERNACIONAL
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Aplicación de Recubrimientos; Lo que los contratistas deben saber.
FOTO: DENIS TORKHOV / GETTY IMAGES
El proceso de aplicación de recubrimientos desempeña un papel vital en el éxito de cualquier sistema de recubrimiento protector, ya que es el paso en el cual se aplica el recubrimiento.
Los métodos más comunes de aplicación de recubrimientos utilizados en la industria son los siguientes:
Brocha y/o rodillo;
Pulverización convencional; y
Pulverización sin aire.
De los métodos anteriores de aplicación por pulverización, el método sin aire es el más común de aplicación de recubrimientos protectores en la actualidad y, según la experiencia de este autor, el que seguramente emplearas en los proyectos de pintura. Esto se debe principalmente a los mayores niveles de producción que pueden conseguirse con este método de aplicación.
Sin embargo, los muchos factores que pueden influir o regir la elección de método de aplicación de un sistema de recubrimiento protector incluyen, entre otros, pero no limitados, factores como:
La envergadura del proyecto y las superficies que se van a recubri;
Las limitaciones financieras;
El tipo de material a aplicar;
La disponibilidad de aplicadores cualificados;
Configuración y diseño de la estructura que se va a revestir; y
La accesibilidad de las zonas a proteger.
Echemos un vistazo más de cerca a cada método para discutir los pros y los contras de cada uno, así como la técnica adecuada y las mejores prácticas.
Aunque la aplicación por pulverización ofrece muchas ventajas potenciales, una técnica de pulverización adecuada es esencial para aplicar con éxito el material de recubrimientos.
APLICACIÓN CON BROCHA
La aplicación con brocha se utiliza normalmente en la industria para pequeñas áreas o retoques donde la aplicación con pistola puede no ser posible o económica. Es un método ideal para aplicación de una capa de recorte o capa franja en esquinas, filos, áreas de soldadura, bordes, pernos y remaches. La aplicación con brocha proporciona una humectación superior del sustrato debido a la acción de trabajo de la brocha, lo que ayudará a la adhesión del sistema y suele ser el método preferido para la aplicación de capas de imprimación. Sin embargo, el proceso a menudo da lugar a marcas de brocha (que son picos y depresiones en la película de pintura) y potencialmente conduce a áreas de baja acumulación de película. También es difícil controlar la uniformidad del espesor de la película. Deben realizarse inspecciones rutinarias del estado real de las brochas, ya que el uso excesivo o los disolventes fuertes tienden a destruir las cerdas, lo que hace que se suelten, penetren y contaminen la película de recubrimiento.
APLICACIÓN CON RODILLO
Aunque no es tan rápida como la aplicación con pulverizador sin aire, la aplicación con rodillo se considera un proceso mucho más rápido que la aplicación con brocha. Sin embargo, los espesores de película seca (EPS) conseguidos con rodillo suelen ser bastante bajos. Normalmente, la aplicación con rodillo sólo se especifica para aplicaciones de acabado. Una ventaja adicional de utilizar un rodillo para la aplicación de pintura es la facilidad con la que se aplica el material de pintura, lo que permite a los pintores semicualificados obtener un acabado razonable.
PULVERIZACIÓN CONVENCIONAL
En la pulverización convencional, el recubrimiento se atomiza mediante una corriente de aire comprimido y se impulsa sobre la superficie con la corriente de aire. El aire y el recubrimiento que se va a aplicar se mezclan en la pistola y luego salen a través de la tapa de pulverización, que controla el patrón de pulverización. Existen dos tipos de pistolas pulverizadoras convencionales: una con el depósito de suministro de pintura montado directamente en la parte superior de la pistola (conocida como pistola de gravedad o de succión), y otra con un depósito de suministro presurizado independiente (conocida como pistola de alimentación a presión).
La pulverización convencional puede lograr un acabado de alta calidad, especialmente cuando se aplica en una cabina de pulverización, y se suele utilizar para acabados de madera, equipos y automóviles. Su principal desventaja, sin embargo, es una elevada pérdida de recubrimiento por exceso de pulverización.
APLICACIÓN CON EQUIPO AIRLESS
El método más común de aplicación de recubrimientos industriales en el campo del control de la corrosión del acero es la pulverización sin aire, sobre todo por su capacidad para recubrir rápidamente grandes superficies. Además de las obvias ventajas económicas, la pulverización sin aire también tiene otros beneficios adicionales sobre la pulverización convencional o la aplicación con brocha y rodillo. Por ejemplo, Se pueden conseguir espesores de película mucho mayores, lo que permite aplicar menos capas. El rebote y el exceso de pulverización se reducen considerablemente en comparación con la pulverización convencional, lo que se traduce en una pérdida de material mucho menor, debido a que el equipo airless no utiliza aire comprimido para atomizar el material de pintura. Las ventajas de la aplicación de pintura mediante pulverización sin aire son, por tanto, muy superiores a las de cualquier otro método de aplicación, de ahí que sea el método de aplicación más utilizado para recubrimientos protectores. Los inspectores deben familiarizarse con el equipo que se utilizará para la pulverización sin aire.
Una configuración típica de pintura para la aplicación de pulverización sin aire constará de:
Suministro de aire normalmente desde un compresor (diésel);
Suministro de pintura para sistemas de suministro directo;
Bomba de pulverización sin aire (normalmente alimentada por aire), aunque en el mercado y a menudo se utilizan bombas diésel y eléctricas en el mercado y se utilizan a menudo;
Los filtros suelen encontrarse en la pistola de aplicación y antes que la pintura ingrese a succión y dentro de la bomba. El extremo de la manguera es un término para una manguera de succión flexible unida a la entrada de la bomba de pulverización;
Mangueras de pulverización;
Pistola pulverizadora; y
Boquilla de pulverización.
La selección de la boquilla de pulverización siempre es importante y es algo que comprobará un buen inspector de pintura. Recuerde que el tamaño de la boquilla de pulverización rige en última instancia el tamaño de la anchura del abanico de pulverización y el patrón de pulverización. El inspector encontrará el tamaño recomendado de la boquilla de pulverización en la ficha técnica del fabricante.
La atomización mediante pulverización sin aire se consigue forzando el chorro de pintura a presión a través de un pequeño orificio. Se trata de unidades de relación fija que multiplican la presión de aire entrante por la relación de la bomba para obtener la presión de pulverización saliente. Por ejemplo, una bomba de relación 45:1 con una presión de aire entrante de 100 psi dará una presión de pulverización de 4500 psi en la pistola. Las bombas suelen tener una relación de 20:1 a 65:1.
FOTO: SERGEY SPRITNYUK / GETTY IMAGES
TÉCNICAS Y CONSEJOS DE SEGURIDAD
Aunque la aplicación por pulverización ofrece muchas ventajas potenciales, una técnica de pulverización adecuada es esencial para el éxito de la aplicación del material de recubrimiento. Deben seguirse los siguientes consejos para una correcta aplicación por pulverización sin aire:
La pistola de pulverización debe mantenerse normalmente a una distancia de 350 a 400 mm del sustrato.
La pistola pulverizadora no debe colocarse en forma de arco, sino paralela a la superficie a recubrir.
Mantenga un solapamiento del 50/50 en la pasada de pulverización.
Mantenga la pistola en movimiento antes de accionar y soltar el gatillo.
La seguridad es vital en cualquier proyecto relacionado con el recubrimiento, y hay algunas cuestiones de seguridad adicionales y especiales que deben tenerse en cuenta al utilizar la aplicación con pulverizador sin aire. El aplicador debe asegurarse siempre de que se siguen las siguientes directrices básicas:
Asegúrese de que las mangueras de pulverización sin aire estén en buen estado y tengan la presión nominal requerida.
Observe de que las mangueras y las unidades de pulverización sin aire están conectadas a tierra para evitar la acumulación y descarga de electricidad estática. evitar la acumulación y descarga de electricidad estática.
Compruebe que las mangueras estén bien ajustadas y conectadas.
Debido a las presiones extremadamente altas que se utilizan, el aplicador debe ser consciente de los riesgos y peligros de la inyección de disolvente. Como se ha indicado anteriormente, las presiones que se utilizan para la atomización del material de pintura pueden ser extremadamente altas, y debido a estas presiones, el pulverizador sin aire puede atomizar pinturas y solventes directamente a través de una membrana (es decir, la «piel») sin romperla. Esto provoca una grave hinchazón de la zona infectada, que continúa hinchándose hasta que se libera la presión. Los efectos de la inyección de solvente pueden provocar la pérdida de miembros y ser fatales.
Debido a este potencial de inyección de solvente, todas las pistolas pulverizadoras deben estar equipadas con un protector de seguridad (guarda) o espaciador que evite la inyección proporcionando un espacio entre el operario y la punta. El supervisor debe asegurarse siempre de que la pistola de pulverización está equipada con un espaciador; esto es ahora un requisito legal en la mayoría de los países.
FOTO: DENISA FILIP / GETTY IMAGES
DEFECTOS DEBIDOS A UNA APLICACIÓN DEFICIENTE
Los siguientes defectos suelen ser un buen indicio de una mala aplicación o de una técnica de pulverización deficiente:
Holidays;
Choreados y colgamientos;
Espesor incorrecto;
Exceso de pulverización; (overspray)
Pinholes; y
Oxidación instantánea.
Además de estos defectos, los inspectores de recubrimientos pueden encontrarse a menudo con separaciones transversales. Este defecto de aplicación puede describirse como un patrón de pulverización roto y puede atribuirse a que el material de pintura no se atomiza correctamente o a un suministro inadecuado del material de pintura, es decir, a una presión insuficiente. El remedio para este problema común de pulverización sería uno de los siguientes:
Aumente la presión del material de recubrimiento.
Asegúrese de que está utilizando la bomba de proporción correcta.
Cambie a una boquilla de pulverización de mayor tamaño.
Reduzca el número de pistolas de la unidad de pulverización.
Reduzca la viscosidad de la pintura (si lo permiten la especificación y el fabricante).
Asegúrese de que la boquilla y la pistola estén limpias y no obstruidas.
Una aplicación de recubrimientos sólo está completa cuando la verifica un inspector de recubrimientos. Seguir la técnica adecuada es crucial para cumplir la especificación.
CONCLUSIÓN
Al igual que la preparación de la superficie, la aplicación del recubrimiento sólo estará completa una vez que un inspector de recubrimientos profesional haya verificado que la aplicación cumple las especificaciones. Por ello, seguir la técnica adecuada es crucial para cumplir las especificaciones de aplicación. Aunque esto no es más que una revisión introductoria de las técnicas comunes de aplicación de recubrimientos, el aplicador debe tener en cuenta los siguientes puntos al llevar a cabo la aplicación para garantizar que el trabajo se realiza según lo especificado.
Compruebe que el estándar de chorreado/granallado especificada sigue siendo aplicable en el momento de la aplicación.
Si se aplican capas intermedias o de acabado, compruebe que no se sobrepasan los intervalos de repinte (es decir, mínimo y máximo).
Preste especial atención al proceso de mezcla y siga las instrucciones de las hojas de datos de producto del fabricante del recubrimiento.
Controle la adición de diluyentes a la pintura, si lo permite el fabricante de la misma.
Asegúrese de que las condiciones ambientales son aceptables para la aplicación.
Compruebe que el equipo de pulverización funciona correctamente, está conectado a tierra y es seguro de usar.
Compruebe que se respeta el tiempo de inducción (si lo hay).
Asegurarse de que se aplican las capas y productos especificados correctos y en secuencia.
Controlar el EPH (Espesor de película húmeda) durante la aplicación.
Practicar el proceso de pulverización para obtener una buena técnica de pulverización.
Observar la película para ver si hay restos, chorreados, colgamientos y exceso de pulverización.
Compruebe que no se ha alcanzado el tiempo de vida útil del material (con recubrimientos de curado químico).
Supervise y registre su trabajo durante todo el proceso.
Fuente: JPCL Traducción al idioma español – Actualización: IARCOR INTERNACIONAL
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Recubrimientos de oleoductos: protección y eficiencia del transporte de recursos energéticos.
Los oleoductos y gasoductos son las arterias de la industria del petróleo y el gas que transportan materias primas y refinadas para abastecer de combustible al mundo. El sector de los recubrimientos tiene la responsabilidad no sólo de proteger los recursos de los oleoductos, sino también de permitir su uso eficiente. Nuestro objetivo es desarrollar, aplicar y mantener recubrimientos protectores que mitiguen la corrosión de las tuberías y faciliten el transporte económico de estos materiales para ayudar a salvaguardar la calidad de vida de las generaciones futuras.
Aunque los propietarios y operadores de las tuberías son los responsables últimos de la seguridad y funcionamiento seguro de sus activos, el sector de los recubrimientos desempeña un papel fundamental. Los formuladores tienen la responsabilidad de desarrollar recubrimientos exteriores de alto rendimiento que puedan soportar los rigores de las instalaciones sobre el terreno y el servicio subterráneo o submarino. Los proveedores también tienen el deber de promover la eficiencia y el ahorro de costes permitiendo un mayor rendimiento de las tuberías y una mayor resistencia a la corrosión con recubrimientos interiores. Mientras tanto, los aplicadores deben recubrir las tuberías correctamente e inspeccionar su trabajo para asegurarse de que no presenta defectos. A continuación, los instaladores deben realizar y recubrir cuidadosamente las soldaduras circunferenciales en campo y reparar cualquier daño en el recubrimiento antes de enterrar las tuberías. Por último, los inspectores tienen la responsabilidad de señalar cualquier deficiencia en el recubrimiento -mucho antes de que se convierta en un peligro- para iniciar las reparaciones.
Con tanto en juego, el sector de las tuberías nunca ha sido complaciente. Los principales actores inician constantemente mejoras simultáneas en el rendimiento de los recubrimientos y los requisitos de ensayo. Con cada nuevo avance, el sector sube el listón del rendimiento y la seguridad. Como resultado, los avances en la tecnología de recubrimientos están permitiendo aplicaciones más rápidas, reduciendo el potencial de corrosión y disminuyendo los costes de operación. Además, los nuevos estándares y en desarrollo garantizan que el sector se centre en la seguridad en todo momento.
LOS AVANCES TECNOLÓGICOS MEJORAN LAS PROPIEDADES
Los avances en las tecnologías de recubrimiento han permitido numerosas mejoras de rendimiento. Las mejores resinas y aditivos actuales han permitido a los formuladores mejorar la adherencia, las propiedades de barrera y la durabilidad general de los recubrimientos. Además, los recubrimientos de tuberías ofrecen ahora una mayor resistencia a la abrasión y los daños, así como una mayor resistencia a los ataques microbianos, químicos y de humedad a largo plazo.
Los aplicadores están ampliando las ventanas de aplicación con fórmulas de recubrimiento fáciles de usar que mejoran la calidad de la aplicación y facilitan el rendimiento. Por ejemplo, los nuevos sistemas epóxicos adheridos por fusión (FBE) ofrecen una baja porosidad constante durante la aplicación, lo que mejora sustancialmente las propiedades de barrera a largo plazo y ayuda a minimizar el desprendimiento catódico cuando se entierra una tubería.
Los instaladores de tuberías observan una mayor flexibilidad y resistencia a los daños, lo que ayuda a los recubrimientos a mantener su integridad durante el transporte, el relleno y la retirada de las tuberías. Una mayor resistencia a la abrasión se traduce en menos reparaciones en campo, lo que aumenta la eficacia de la instalación. Además, los nuevos kits y cartuchos de recubrimiento de lotes pequeños permiten que los recubrimientos aplicados en campo sean más eficientes, con aplicaciones más rápidas en soldaduras circunferenciales y un retorno al servicio más rápido cuando se realizan reparaciones.
Los propietarios y operadores de oleoductos también se benefician, ya que sus prestaciones mejoradas ofrecen protección a largo plazo para aumentar la seguridad, mitigar los riesgos y reducir los costes generales de propiedad.
ESTÁNDARES MÁS ESTRICTOS AUMENTAN LA SEGURIDAD
Cada uno de los agentes mencionados influye en los estándares que garantizan el funcionamiento seguro de las tuberías. Dichos estándares siguen elevando los requisitos de rendimiento de los recubrimientos, como la reducción de los diámetros admisibles para el desprendimiento catódico (se refiere a la medida de la delaminación del recubrimiento o separación desde el sustrato, debido a la aplicación de protección catódica), el aumento de los requisitos de flexibilidad de los recubrimientos y el manejo de temperaturas de funcionamiento más elevadas. El endurecimiento de los estándares ayuda al sector a mejorar la seguridad general. Mejor aún, el mundo está trabajando en el desarrollo de especificaciones internacionales codificadas a medida que los actores de la industria se ponen de acuerdo sobre la mejor manera de proteger las tuberías y la salud pública.
EL CAMINO POR DELANTE No necesitamos una bola de cristal para saber que la infraestructura de oleoductos se ampliará en un futuro próximo y más allá para que el mundo pueda transportar los recursos explotados desde y hacia zonas remotas de forma más eficiente y a través de distancias más largas. Esta expansión plantea la necesidad de transportar materiales más rápidamente a través de tuberías con recubrimientos de alto rendimiento. También plantea la necesidad de recubrimientos exteriores de tuberías que puedan soportar temperaturas de funcionamiento más elevadas para acomodar los fluidos extraídos de pozos más profundos. Los formuladores ya están abordando estos desarrollos.
También es concebible que los oleoductos y gasoductos tengan que transportar fuentes alternativas de energía e incluso agua -la posible mercancía caliente del futuro- dentro de la misma infraestructura de oleoductos y gasoductos. De ser así, la ciencia del recubrimiento tendrá que ponerse al día con esta posibilidad única de servicio pendular. El tiempo dirá a dónde llegará el sector de los oleoductos y gasoductos en los próximos 35 años, pero podemos estar seguros de que seguirá desarrollando e implantando tecnologías de recubrimientos cada vez más avanzadas -respaldadas por estándares mundiales unificadas- que mitiguen mejor el potencial de corrosión y mejoren la seguridad de los oleoductos y gasoductos.
ACERCA DEL AUTOR El Dr. Jeffrey David Rogozinski es director mundial de productos de Sherwin – Williams Protective & Marine Coatings. Con más de 28 años de experiencia en recubrimientos, es miembro de múltiples sociedades de recubrimientos y asesor activo en la redacción de especificaciones globales, incluidas CSA, ISO, ASTM y NACE. Como experto de la empresa en el sector de las tuberías, es responsable del desarrollo de recubrimientos protectores en polvo, resinas y aditivos.
Fuente: JPCL Traducción al idioma español – Actualización: IARCOR INTERNACIONAL
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
La limpieza por chorro abrasivo con boquilla seca es uno de los métodos predominantes de preparación de superficies en la industria de la pintura industrial. Cuando se realiza correctamente, el proceso limpia y perfila la superficie más rápidamente que otros métodos de preparación de superficies.
Por supuesto, la limpieza con chorro abrasivo en seco no siempre es factible y, en algunos proyectos, no está permitida por el propietario de las instalaciones por diversas razones, como la proximidad de maquinaria, personal de otros gremios, problemas de ruido u otros motivos. Sin embargo, cuando está permitido, el granallado es el método preferido por los contratistas de pintura industrial en casi todos los casos.
La pregunta es: ¿se realiza siempre el granallado de la forma más eficaz y rentable posible? En este artículo se analizan los «fundamentos» de la limpieza por chorro de boquilla seca, principalmente de metales, para refrescar los principios básicos de la limpieza por chorro abrasivo.
Tenga en cuenta que, aunque la limpieza a chorro genera varios riesgos para la seguridad y la salud relacionados con el trabajo con equipos de alta presión y la eliminación de revestimientos «viejos» que pueden contener polvo tóxico, en este artículo sólo se mencionan brevemente los problemas de seguridad y salud encontrados. Por ejemplo, al utilizar compresores lubricados por aceite para respirar aire, asegúrese de vigilar la presencia de monóxido de carbono. Debido a la intensa fricción que se crea, conecte a tierra los recipientes de chorreado y las largas tuberías de aire y utilice mangueras de chorreado disipadoras de estática. Asegúrese de que las presiones no superan los valores nominales del equipo. Al planificar cualquier proyecto de limpieza por chorro, consulte siempre la normativa OSHA aplicable, los procedimientos de funcionamiento seguro de los equipos, los programas de cumplimiento específicos del proyecto y las hojas de datos de seguridad de los abrasivos utilizados.
El proceso básico de chorreado implica una fuente de aire comprimido (el compresor) para mover el aire en volumen suficiente a un recipiente (caldero de chorreado) que añade (por dosificación) abrasivo almacenado al aire entrante y luego empuja la mezcla de aire y abrasivo a la chorreadora a través de una manguera de chorreado para que la chorreadora limpie y perfile la superficie.
SUMINISTRO DE AIRE
Para que el chorreado sea eficaz, es esencial disponer de aire en abundancia. El compresor debe tener capacidad para comprimir el aire a la presión (medida en psi o bar) necesaria en la boquilla y para suministrar aire suficiente (medido en pies cúbicos por metro) para el casco del chorreador. Esto es especialmente cierto en el campo, donde el mismo compresor se utiliza a menudo para el aire respirable, así como «aire de trabajo», para la boquilla a la presión necesaria y otros equipos, como bombas de pintura neumáticas o botes convencionales, herramientas eléctricas neumáticas y secadores de aire, y controles remotos neumáticos (como un interruptor de seguridad o control).
El chorreador debe comprobar diariamente la presión de la boquilla sobre el terreno para asegurarse de que produce la presión correcta: entre 90 y 110 psi para la limpieza a chorro de acero al carbono, o incluso más si se utiliza abrasivo de acero. Por el contrario, la presión de chorreado debe reducirse al limpiar metal galvanizado y no férreo. Comprobar la presión de la boquilla sólo lleva unos minutos. Para las unidades de taller o almacén, se pueden instalar manómetros de presión en el depósito de granalla, para saber cuál es la presión que entra en la sala de granallado, si está cerca.
El suministro de aire es fundamental, al igual que su calidad. Las normas de limpieza por chorro conjuntas SSPC/NACE exigen que el aire esté limpio y seco. El aire contaminado por la humedad puede provocar obstrucciones del abrasivo y contaminar la superficie que se está chorreando. Para mantener el aire seco se pueden utilizar secadores de aire, refrigeradores posteriores y separadores de aceite y humedad. Coloque las entradas del compresor lejos de fuentes de contaminación, como los tubos de escape de vehículos o equipos. El aire puede comprobarse diariamente mediante una sencilla y rápida prueba de secante (según ASTM D4285) para asegurarse de que está limpio y seco antes de comenzar el chorreado de producción.
Uno de los principales fabricantes de equipos de chorreado recomienda que el diámetro interior más pequeño de la salida de aire del compresor sea al menos cuatro veces el tamaño de la boquilla que vaya a utilizar el chorreador. Por lo tanto, si el chorreador utiliza boquillas n.º 6, el diámetro interior de la línea de aire debe ser de al menos 1,5 pulgadas. Recuerde también, cuando prepare el trabajo y haga los cálculos, que el diámetro exterior no es el mismo que el interior. Las longitudes de manguera más largas requerirán incluso más aire que las cuatro veces recomendadas anteriormente.
EQUIPOS, VÁLVULAS Y ACCESORIOS
Para obtener la mejor producción en cada trabajo, utilice equipos y accesorios compatibles y del tamaño adecuado, y evite restricciones en el sistema que impulsa el aire desde el compresor hasta la boquilla. Cada caída de 1 lb. en la presión del aire reduce la producción en un 1,5%. Con respecto a los accesorios, un codo de 90 grados produce una pérdida de presión de 3 psi. Reduzca al máximo las pérdidas de presión. Asegúrese también de dejar una reserva del 25-50% de aire por encima de lo que se necesitará para el equipo, las líneas de aire, las válvulas, los accesorios y la manguera de chorreado.
Utilice el equipo adecuado para cada trabajo. Utilice una máquina pequeña para un trabajo pequeño y una máquina grande para un trabajo más grande. A la inversa, no utilice una máquina grande para un trabajo pequeño ni una máquina pequeña para un trabajo grande, lo que obligaría a su equipo a parar y rellenar la máquina a intervalos cortos. Para un trabajo más grande, es posible precargar el abrasivo en una tolva para ahorrar tiempo. Su objetivo es obtener la mayor producción posible del sistema.
Seleccione un abrasivo que esté diseñado para el trabajo en cuestión. El tamaño es un componente crítico, junto con la presión en la boquilla y la distancia de separación, para determinar la profundidad del perfil. Realice una prueba de chorreado en un panel testigo para asegurarse de que el abrasivo puede limpiar la superficie en el momento oportuno y crear el perfil especificado. Si se recicla abrasivo metálico, tener suficiente abrasivo a mano para mantener la mezcla de «trabajo» del abrasivo donde debe estar para mantener la creación y limpieza del perfil especificado y evitar tiempos de inactividad innecesarios. Se trata de encontrar el equilibrio entre la limpieza estándar de la superficie en el menor tiempo posible y la obtención del perfil especificado. Crear un perfil fuera de especificación puede dar lugar a costosas repeticiones. Además, asegúrese de ajustar la válvula dosificadora en cada turno para que los chorreadores reciban la cantidad mínima de abrasivo necesaria para realizar el trabajo.
El aire fluye mejor cuando circula por conductos rectos y sin restricciones, por lo que debe utilizar la longitud de manguera de chorreado más corta que necesite para llegar a la zona de trabajo y limitar las curvas en el conducto. Utilice una manguera de chorreado de tamaño correcto y de la mejor calidad fabricada específicamente para el chorreado abrasivo. Si los chorreadores necesitan una manguera flexible para acceder a determinadas zonas de trabajo, intente mantener las mangueras flexibles lo más cortas posible para limitar las pérdidas de producción. Las mangueras de chorreado deben inspeccionarse antes del comienzo de cada turno para asegurarse de que no se están desgastando. Compruebe también el apriete de los acoplamientos y el desgaste de las juntas de las boquillas.
PLANIFICACIÓN DEL PROYECTO
Una planificación cuidadosa para cumplir el pliego de condiciones suele conducir a un buen rendimiento. Obtenga el equipo, el tipo de abrasivo y el tamaño que le permitan obtener una producción óptima en el menor tiempo posible. El abrasivo que tiene en el taller y que prefiere utilizar puede no ser siempre el mejor abrasivo para un trabajo específico. El equipo que posee puede no ser adecuado para realizar el trabajo en cuestión. Trabaje con sus proveedores de abrasivos y equipos para elaborar el mejor plan para el proyecto. Lea detenidamente las especificaciones, planifique, prepare y realice pruebas de panel con antelación para comprobar que el equipo y los materiales que va a utilizar realizarán el trabajo de la forma más rápida y eficaz posible, y de acuerdo con las especificaciones.
FORMACIÓN Disponer del equipo adecuado no sirve de mucho si no se forma y cualifica al personal de chorreado. Es más probable que los chorreadores formados entiendan por qué hacen lo que hacen y por qué se ha configurado el sistema para un trabajo determinado. Los chorreadores formados también conocerán bien las normas del sector para darse cuenta, por ejemplo, de la diferencia de coste que supone para el contratista chorrear hasta un acabado casi blanco (SSPC-SP 10/NACE n.º 2) cuando sólo se especifica un chorreado comercial (SSPC-SP 6/NACE n.º 3).
CONCLUSIÓN En resumen, emplee los fundamentos básicos para una limpieza por granallado productiva y eficiente. Consulte a sus proveedores de equipos y materiales para obtener sugerencias sobre la mejor manera de preparar un trabajo concreto para una producción óptima y una finalización satisfactoria, ya que cada proyecto conlleva unas condiciones especiales que pueden requerir el asesoramiento de expertos sobre qué equipo y abrasivo utilizar.
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Pintando el Puente Natchez – Vidalia en Dirección Oeste
Un Proyecto Único y Desafiante POR JUSTIN WALKER, DEPARTAMENTO DE TRANSPORTE DE MISSISSIPPI; PATRICK ROTH, HNTB; Y GREG RICHARDS, KTA-TATOR, INC.
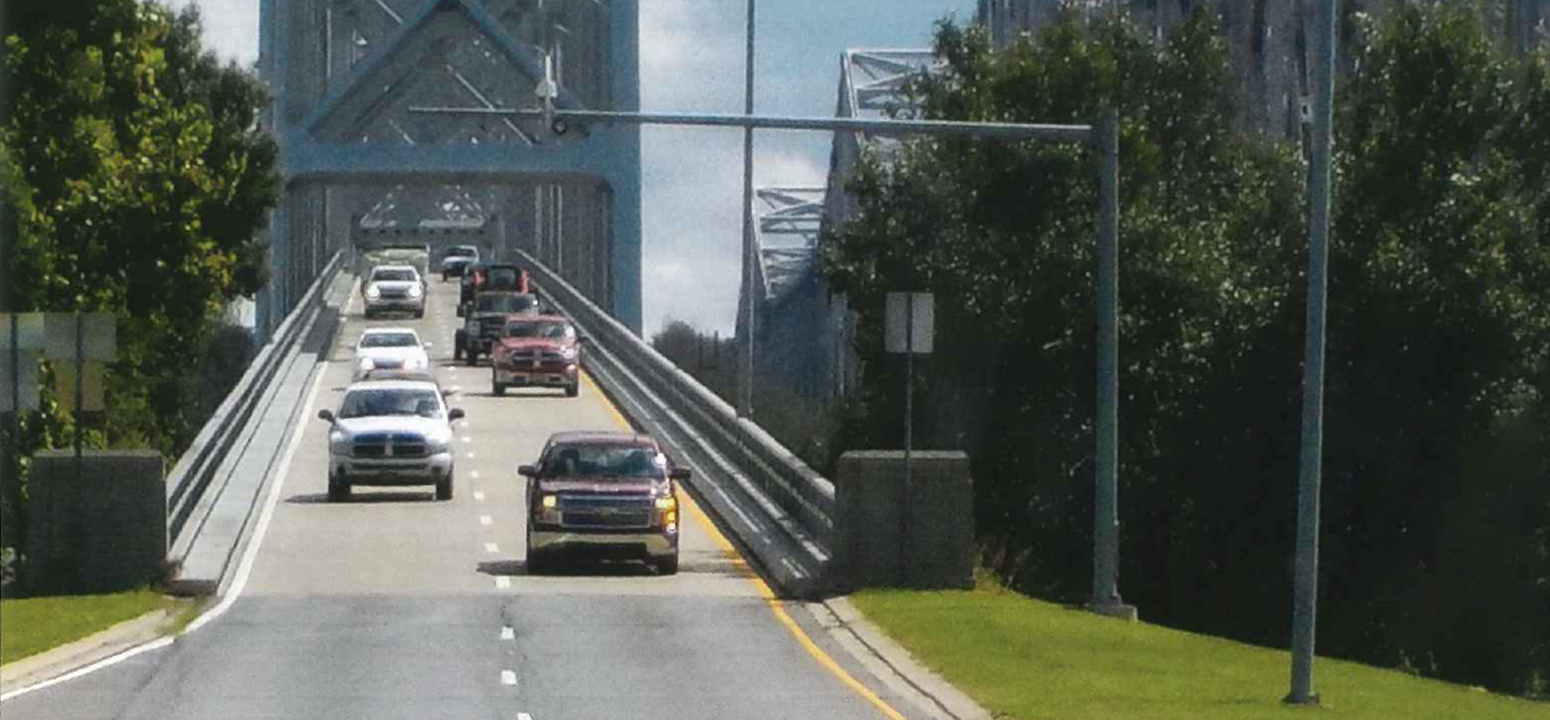
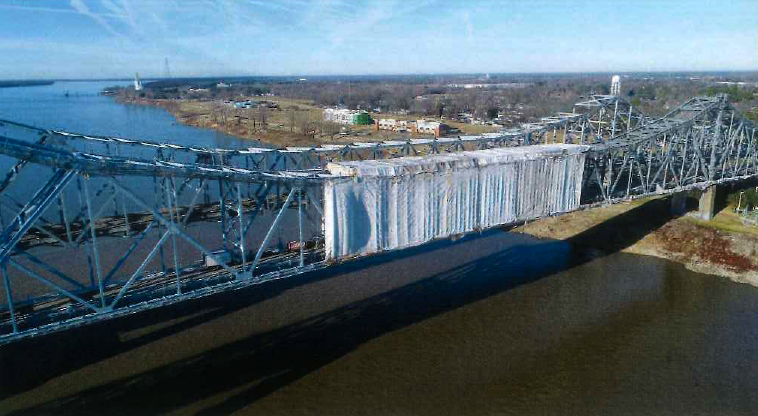
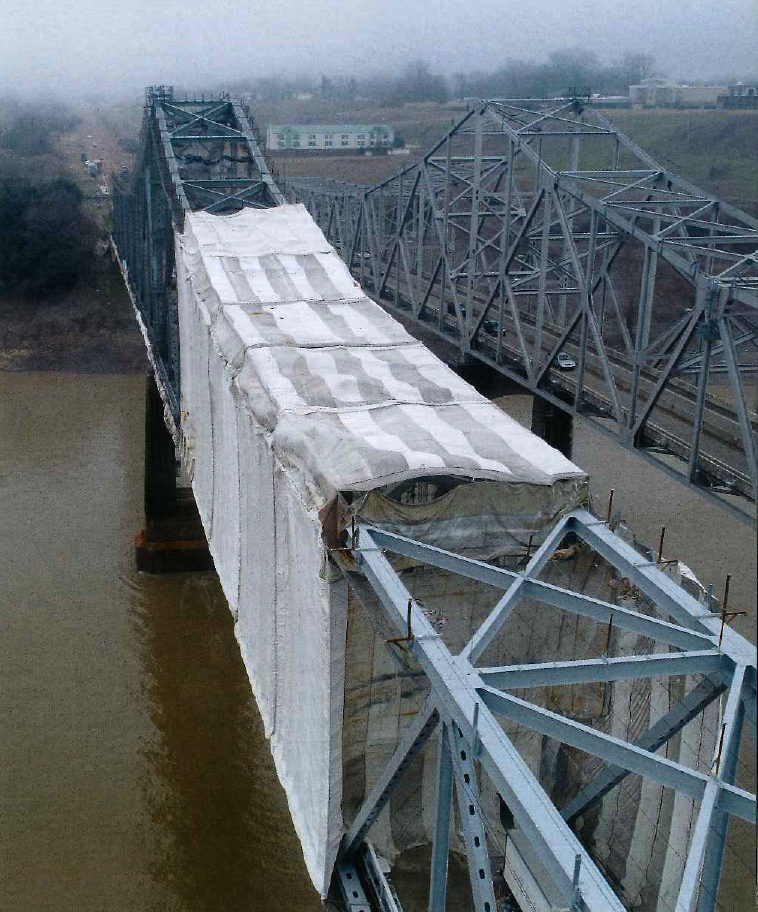
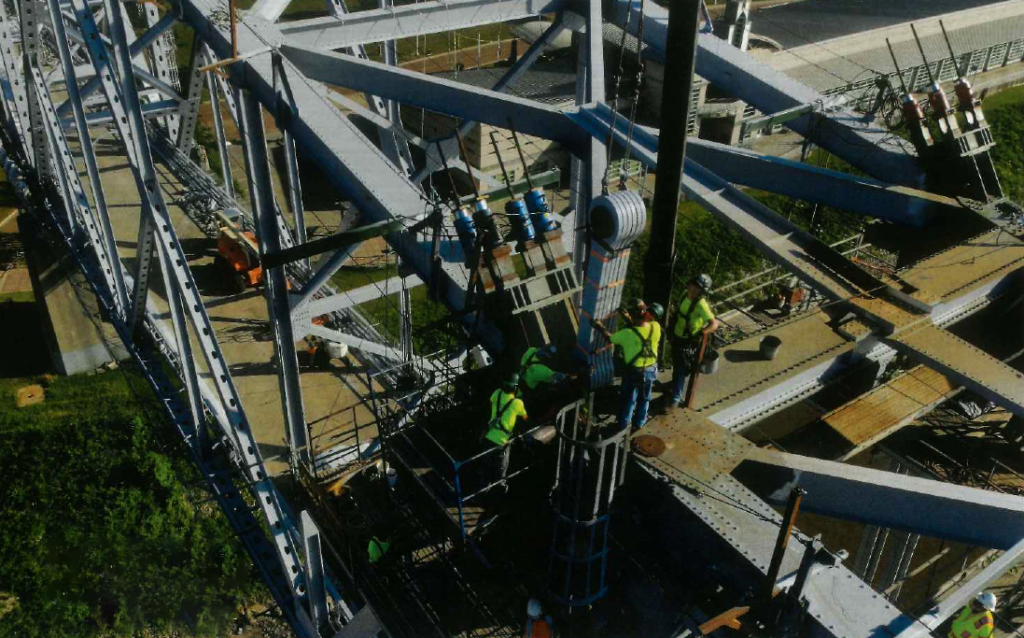
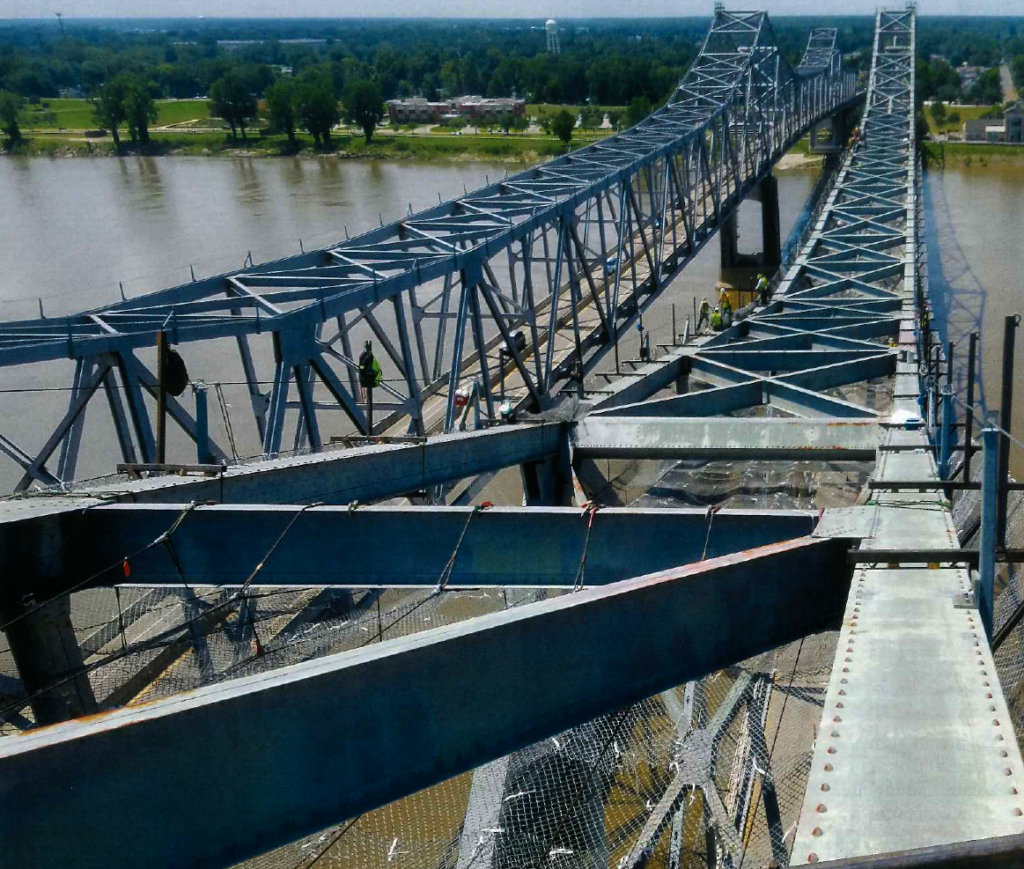
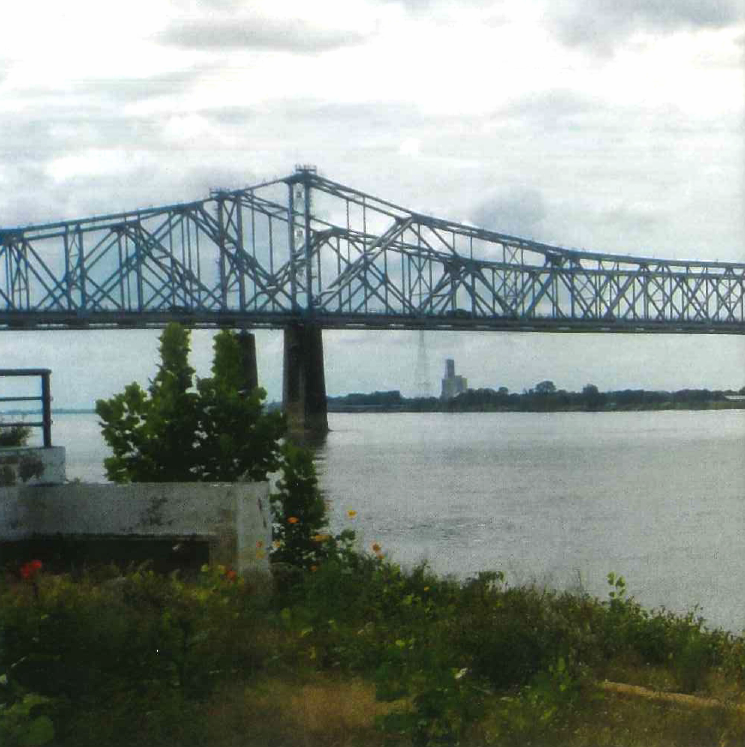
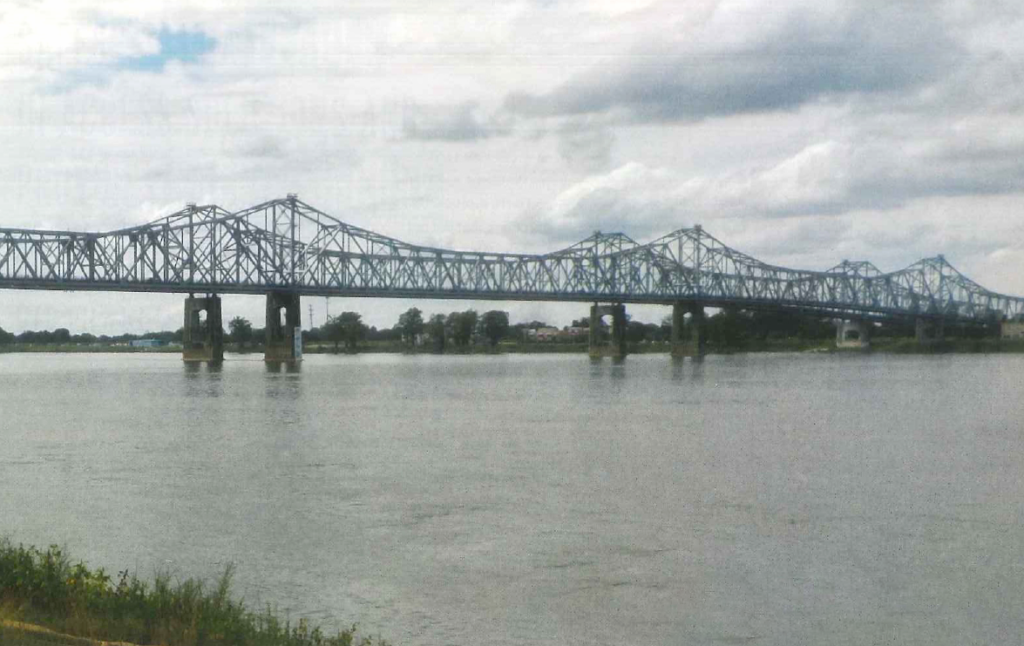
El puente Natchez-Vidalia Westbound Bridge es una estructura de celosía de 4.205 pies de longitud que se construyó en 1940 y transporta la carretera U.S. 84 en dirección oeste sobre el río Misisipi desde Natchez, Misisipi, hasta Vidalia, Luisiana. El tramo en dirección oeste es uno de los dos puentes gemelos que cruzan el río. El puente en dirección oeste fue recientemente repintado como parte de uno de los mayores contratos de rehabilitación de puentes que el Departamento de Transporte de Mississippi ha adjudicado nunca. El proyecto incluía la eliminación y sustitución de todos los revestimientos existentes, así como la sustitución de seis pasadores y eslabones en las secciones de las cerchas pasantes. Fue el primer intento de realizar todos estos trabajos en un solo proyecto. En este artículo se analiza la coordinación del proyecto y el proceso de asociación iniciado por el contratista entre todas las partes para realizar un cierre completo de un año para su finalización. La coordinación del calendario era imperativa, ya que ciertas zonas del puente estaban cerradas a todas las actividades de construcción, incluidos los vehículos durante el proceso de sustitución de los pasadores, cuando el puente estaba bloqueado sin que se permitiera el movimiento en esas zonas. La preparación de la superficie y la pintura giraron en torno a las actividades de sustitución de los pasadores, y la coordinación semanal fue crucial. El proyecto también implicó una comunicación constante entre el contratista y los inspectores de control de calidad para cumplir el calendario.
ANTECEDENTES A mediados de la década de 1990, tras descubrir que faltaban placas de recubrimiento de los pasadores, el MDOT y su empresa consultora de ingeniería inspeccionaron los pasadores y determinaron que varios se habían desplazado. El ingeniero consultor elaboró los planos y el MDOT encargó rápidamente un proyecto para volver a colocar los pasadores en sus emplazamientos originales. Sin embargo, el proyecto se canceló tras numerosos intentos fallidos de licitación, y el MDOT optó por supervisar las clavijas. En 2012, se determinó que los pasadores seguían moviéndose, lo que requería una reparación o sustitución significativa.
Dado el tamaño y la complejidad del puente y de los pasadores, el MDOT solicitó a la Administración Federal de Carreteras que sondeara a otros DOT estatales para determinar si se había realizado alguna vez una sustitución de pasadores de esta magnitud, y no se encontró ningún proyecto de este tipo. El ingeniero consultor también se puso en contacto con varias agencias ferroviarias y pudo obtener orientación.
Dado que no se había llevado a cabo un proyecto de sustitución de pasadores de esta envergadura en un puente vehicular, en 2014 se elaboró y adjudicó un proyecto preliminar para sustituir solo dos de los pasadores, y ese proyecto resultó ser muy satisfactorio. Durante el proceso, se evaluó el sistema de pintura y se determinó que estaba en mal estado.
Dado que el puente es una importante ruta este-oeste tanto para el tráfico general como para el comercio, el MDOT y el Departamento de Transporte y Desarrollo de Luisiana (LADOTD) decidieron que debían sustituirse los pasadores restantes y el sistema de pintura. En 2017, se licitó y adjudicó un proyecto que cerraría el puente durante un año para agilizar la sustitución de la pintura y los pasadores.
CONSIDERACIONES DE DISEÑO Las consideraciones de diseño previas al proyecto comenzaron. con el examen de la sustitución satisfactoria de los dos pasadores y enlaces en 2014, con las dificultades añadidas de programar las operaciones de pintura y sustitución para que no interfirieran entre sí. Cuando las juntas del puente están «bloqueadas» para la operación de sustitución de los pasadores, el puente se encuentra en una posición vulnerable porque las juntas no pueden expandirse y contraerse como fueron diseñadas. Dado que el contratista debía limitar el tiempo entre el momento en que las sujeciones temporales sostenían el puente y la instalación de los nuevos eslabones, se estableció un plazo de 96 horas para completar cada sustitución de pasadores. La temperatura, el viento y los niveles de pleamar también se tuvieron en cuenta a la hora de decidir cuándo «bloquear» las juntas para su sustitución. El contratista no estaba autorizado a utilizar sujeciones temporales cuando la fluctuación de temperatura prevista para 10 días era superior a 40 grados, cuando se preveía que la velocidad del viento superaría las 30 mph o cuando se estaba produciendo o se preveía una crecida inusual.
Se instalaron galgas extensométricas en múltiples elementos de la cercha y en las barras de postensado para garantizar que las sujeciones temporales transferían correctamente la carga del pasador y el eslabón, así como para evaluar cualquier pérdida imprevista en las sujeciones. También se instrumentaron las placas de empalme para evaluar las tensiones una vez retirados los pasadores. Dado que las sujeciones temporales cambiarían las condiciones límite del puente a fijas (añadiendo carga adicional en la cercha y obligando a los pilares a flexionarse), se inspeccionaron los pilares antes y después de bloquear cada unión.
La inspección inicial de los pilares reveló numerosas grietas, como era de esperar para un muelle ligeramente reforzado con 75 años de antigüedad. No se observó crecimiento de grietas en la inspección posterior.
Las consideraciones de diseño previas al proyecto para las operaciones de pintado incluían el desarrollo de un calendario previsto de eventos centrado en las operaciones de sustitución de los bulones. El MDOT tuvo que considerar cómo preparar la superficie y qué sistema de revestimiento utilizar una vez retirado el pasador en el interior del revestimiento. Se hizo referencia a la norma del MDOT, Disposición Especial 907-845-2, «Recubrimiento del acero estructural existente». A lo largo del proceso de asociación, se realizaron revisiones del proyecto que se comentarán más adelante.
REQUISITOS DE PRESENTACIÓN Y CONSIDERACIONES PARA LA ADJUDICACIÓN El MDOT publicó una solicitud de cualificación para preseleccionar a los equipos cualificados. Los contratistas de pintura y estructuras debían presentar sus declaraciones de cualificación para realizar el trabajo. Se calificaron las siguientes categorías para cada equipo:
Experiencia y cualificación del personal clave;
El enfoque de equipo para la gestión de un contrato; y
Los resultados anteriores en proyectos similares.
Se exigió al contratista que sometiera a la aprobación del Director de Estructuras del MDOT la sustitución de pasadores y eslabones, detallando los procedimientos y describiendo los medios y métodos para las operaciones de sustitución de pasadores y eslabones, teniendo en cuenta las operaciones de pintura. La documentación presentada incluía el uso de sujeciones temporales, la colocación de equipos de pintura, la sustitución de pasadores y las inspecciones posteriores. en el puente, el calendario, la secuencia de construcción y otros aspectos.
La documentación de pintura incluía un plan de control de calidad según los requisitos SSPC-QP 1 y un plan de trabajo específico para la obra. Se exigieron planes medioambientales, sanitarios y de seguridad para controlar la contaminación, la gestión de residuos y la eliminación de desechos. Los planes de contención eran los más críticos, ya que tenían que adaptarse a los periodos de cierre durante el proceso de retirada y sustitución de los pasadores. Todas las partes revisaron el plan para asegurarse de que no causaría daños a la estructura durante el proceso. Se analizaron detenidamente otros factores, como la ventilación, la carga del viento y la verificación de que el confinamiento se había construido conforme a los requisitos de los planos.
SISTEMA DE ACCESO Y CONTENCIÓN No se permitió que las operaciones de revestimiento, equipamiento y contención interfirieran o ralentizaran las operaciones de colocación de pasadores y eslabones. Se estableció una «zona de no carga» para cada lugar de sustitución de eslabones correspondiente. En la «zona sin carga» sólo se permitió el uso de equipos de sustitución de eslabones aprobados. Las operaciones de pintura y los equipos no estaban permitidos en la «zona de no carga» desde el momento en que se enganchaban las barras de postensado hasta que se instalaban los nuevos pasadores y eslabones; la longitud de la «zona de no carga» era de hasta el 40% de la longitud de la cercha. También se exigió al contratista que preparara un plan de contingencia para hacer frente a fenómenos meteorológicos naturales como tormentas tropicales y crecidas inusuales del río, incluida la retirada y reinstalación del sistema de contención.
El contratista disponía de un plazo de 24 horas desde la retirada del eslabón antiguo hasta la instalación de los nuevos pasadores y eslabones para instalar el sistema de contención y limpiar con chorro abrasivo y pintar la zona interior de la cercha, que quedaría inaccesible una vez instalados los nuevos eslabones.
La especificación exigía SSPC-SP 10/NACE nº 2, «Limpieza con chorro de metal casi blanco», y la aplicación de una sola capa de zinc inorgánico en estas zonas. Los planes originales preveían un sistema completo de tres capas; sin embargo, una vez tomada la decisión de reinstalar el pasador después de un periodo de 24 horas (por seguridad), se decidió utilizar una sola capa de IOZ.
MANTENIMIENTO DEL TRÁFICO U.S. 84 es una importante ruta este-oeste para el tráfico general y local y el comercio, con una longitud de desvío de casi 200 millas cuando está cerrada. Durante el proyecto de 2014, el tráfico se desvió de cabeza en el puente adyacente mientras el contratista sustituía los pasadores, y este plan de tráfico demostró su eficacia.
El mismo enfoque se utilizó en 2017 mediante el establecimiento de cruces en cada extremo del puente y poniendo el tráfico de cabeza a cabeza en el puente adyacente. Sin embargo, la duración del cierre fue de solo un año.
El tráfico de gran tamaño debía programar una escolta policial para utilizar ambos carriles del puente en dirección este o desviarse. Esto resultó ser un éxito, ya que el tráfico local navegó fácilmente por el cierre. LADOTD, MDOT, la ciudad de Vidalia y la ciudad de Natchez trabajaron juntos para informar al público viajero y a los transportistas comerciales del cierre. El orden del día de todas las reuniones de colaboración incluía asuntos relacionados con el MDOT. Representantes tanto de la ciudad de Natchez como de la ciudad de Vidalia asistieron a estas reuniones, que resultaron muy útiles para resolver los problemas de fluidez del tráfico.
PREPARACIÓN DE LA SUPERFICIE Y OPERACIONES DE REVESTIMIENTO
Como se ha mencionado anteriormente, la especificación exigía una «limpieza con chorro de metal casi blanco» y un perfil de superficie que cumpliera la recomendación del fabricante del revestimiento de 2-4 mils. Al principio, la profundidad del perfil de la superficie fue un problema, y el contratista cambió el tamaño del grano para ajustarse a la especificación. Debido a los frecuentes fenómenos meteorológicos de la zona, el contratista decidió retirar todos los revestimientos existentes y volver a chorrear para cumplir los requisitos de la SSPC-SP 10 antes de solicitar una inspección de control de calidad.
El inspector de aseguramiento de la calidad realizó inspecciones preliminares durante los almuerzos y descansos y avisó al inspector de control de calidad del contratista de las zonas que no se habían inspeccionado o que no cumplían los requisitos, lo que facilitó el calendario del proyecto y evitó largas inspecciones antes de la aplicación de la imprimación.
Durante la aplicación inicial de la imprimación, el contratista aplicó una fina «capa de retención». Sin embargo, este proceso dio lugar a la omisión de zonas y a la posterior oxidación, por lo que se eliminó. En su lugar, la imprimación se aplicó dentro del rango especificado de 3-5 mils. También preocupaba la excesiva formación de película alrededor de los remaches, por lo que se eliminó la capa de imprimación en franjas. Se realizaron minuciosas inspecciones de control y aseguramiento de la calidad para garantizar una cobertura completa de la imprimación. El equipo lo consideró importante y todos estuvieron de acuerdo en que merecía la pena.
La capa intermedia de epoxi se aplicó a 5-10 mils. El personal de inspección de aseguramiento y control de calidad realizó la inspección de la capa de rayas en el momento de la aplicación para mejorar la productividad. También se corrigieron las zonas omitidas. Tras el secado, las mediciones del espesor de la película seca y la inspección visual volvieron al proceso normal de control de calidad.
La capa final fue un poliuretano alifático aplicado a 3-6 mils. Las inspecciones finales consistieron en comprobar el DFT, el aspecto visual y la cobertura de todas las zonas, lo que supuso un reto en los lugares de sustitución de los pasadores. El equipo retrasó las inspecciones finales en estas zonas, ya que se observaron algunos daños cada vez. Hubo que restablecer el acceso para las inspecciones finales, lo que resultó difícil. El equipo probó una inspección con dron en las caras exteriores, pero no funcionó bien debido al gran número de defectos visuales observados. Se proporcionó un acceso diferente para verificar el DFT y la inspección visual y para completar las reparaciones finales.
SUSTITUCIÓN DE PASADORES
Como parte de los planos del contrato, el contratista debía presentar una secuencia de construcción detallada que demostrara los medios y métodos para retirar los pasadores y eslabones. Los planos del contrato también sugerían una secuencia de construcción que el contratista adoptó con pequeñas modificaciones. Para retirar los pasadores y eslabones se desarrolló un bypass provisional que impide que la junta se mueva en todas direcciones. Era importante que la derivación temporal tuviera redundancia interna y trayectorias de carga alternativas para mitigar el riesgo de que uno de los componentes comprometiera el puente al retirar los pasadores y los eslabones. Se utilizó una serie de derivaciones para bloquear la junta, mientras que se esperaba que el muelle se flexionara bajo cargas térmicas. Sólo se permitía bloquear y sustituir un pasador y un eslabón a la vez. Para las operaciones de sustitución de pasadores y eslabones se siguieron los siguientes pasos.
Paso 1 – Tensado de la diagonal de derivación: Las barras diagonales de derivación se tensaron para eliminar la carga en el miembro diagonal, el eslabón y el pasador de la cercha existente. Las operaciones de tensado se realizaron en incrementos y se observaron las tensiones de los miembros para garantizar que la derivación funcionaba según lo previsto. Aunque no se liberaría toda la carga hasta que se retiraran los pasadores, se prefirió minimizar la carga en el eslabón existente para evitar que los pasadores se atascaran y prevenir el movimiento repentino resultante de la retirada de los pasadores.
Paso 2 – Tensar la armadura longitudinal superior: Se tensaron tanto las retenciones longitudinales superiores de la cercha aguas arriba como las de la cercha aguas abajo para evitar que la unión se moviera longitudinalmente. Las retenciones longitudinales superiores se diseñaron para un descenso de temperatura de 60 grados, pero se tensaron para adaptarse a un descenso de temperatura de 40 grados basado en la previsión meteorológica de 10 días.
Paso 3 – Plantillas de soldadura y placa de empalme taladrada en campo: Una vez bloqueado el puente para que no se moviera, se soldaron las plantillas de la placa de empalme y se utilizaron para taladrar las placas de empalme. La perforación sobre el terreno y la instalación de la placa de empalme supusieron un reto debido a los más de 100 pernos A490 por cara de cartela, pero se completaron con un mínimo de incidentes.
Paso 4 – Instale las placas del puntal superior: Los dos puntales superiores se conectaron para proporcionar rigidez lateral adicional en caso de que hubiera alguna fuerza lateral inesperada al retirar el enlace.
Paso 5 – Instalación de los refuerzos longitudinales inferiores: Se instalaron calzos entre los dos miembros del falso cordón y se postensaron juntos para asegurar un apoyo continuo entre los miembros.
Paso 6 – Retirada de los pasadores: Debido a la dificultad de los intentos anteriores de reajustar los pasadores en 1997, el contratista optó por cortar los pasadores con una sierra de alambre con punta de diamante. Después de cortar los pasadores, se observó un cambio mínimo de fuerza en los eslabones. No se observó ningún movimiento en ninguna de las uniones durante la retirada de los pasadores.
Paso 7 – Taladrado de las placas de refuerzo: El contratista taladró un agujero de 10 1⁄2 pulgadas a 10 3/4 pulgadas a través de las placas de refuerzo existentes para asegurarse de que los nuevos pasadores soportaran y encajaran correctamente.
Paso 8 – Instalación de los nuevos pasadores: Una vez medidas las dimensiones de los orificios finales y las líneas centrales, se enviaron las dimensiones al fabricante y los nuevos pasadores y eslabones se redujeron a sus dimensiones finales y se entregaron en el puente. Los nuevos pasadores y eslabones pudieron instalarse con un mínimo de dificultad.
Paso 9 – Retirada de las sujeciones provisionales: Una vez instalados los nuevos pasadores, se retiraron las sujeciones provisionales y se transfirió la carga a los nuevos pasadores y eslabones.
ASOCIACIÓN PARA EL MEJOR PROYECTO
En un proyecto de esta envergadura, complejidad y coste, es fundamental que todas las partes se comuniquen. El proceso de asociación ayudó a mantener el proyecto dentro de los plazos previstos y a evitar complicaciones que pondrían en peligro el proyecto en su conjunto. Además, al tratarse de un proyecto «único en su género» (a diferencia del anterior de 2014, que no incluía la retirada y sustitución completa de los revestimientos existentes), un error podría provocar el cierre del puente o un derrumbe catastrófico.
A pesar de todos los riesgos e incógnitas del proceso de sustitución de los pasadores, el equipo de dos agencias y cinco empresas atribuye a la preparación y la comunicación las claves de un proyecto bien ejecutado y con éxito. Colectivamente, los miembros del equipo trabajaron para añadir años de vida útil al puente. Aunque la coordinación de actividades entre dos organismos estatales y múltiples contratistas suele ser un reto, este proyecto fue diferente.
El proceso se desarrolló sin contratiempos y el equipo del proyecto aportó muchos comentarios. Muchas de las sugerencias del contratista se tuvieron en cuenta y se aplicaron, sobre todo en cuestiones como el movimiento térmico o la supervisión, así como la secuencia de construcción entre la sustitución de pasadores y eslabones y las operaciones de pintura.
El contratista al que se adjudicó el contrato introdujo un proceso de asociación informal que benefició a todo el proyecto. El proceso se basaba en la confianza y en una actitud abierta y honesta en la que todos los participantes en el proyecto reconocían los objetivos comunes e individuales y trabajaban para alcanzarlos mediante la comunicación y la cooperación.
El proceso de asociación produjo varios resultados que ayudaron a completar un proyecto de calidad a tiempo y dentro del presupuesto. Por ejemplo, se tomaron decisiones sobre el proceso de inspección de calidad y control de calidad de la pintura, lo que dio lugar a inspecciones paralelas que aceleraron las operaciones de revestimiento. Los problemas y desafíos encontrados se discutieron para crear soluciones viables que no afectaran a la calidad del trabajo.
CONCLUSIÓN
El proyecto fue muy bien desde el punto de vista del MDOT. Además de la coordinación y la comunicación, otros factores que resultaron decisivos fueron la finalización con éxito del proyecto «de prueba» anterior, una buena planificación de contingencias y el hecho de contar con ingenieros estructurales in situ para realizar la inspección de las sustituciones de los pasadores, junto con una empresa de inspección de pintura muy experimentada. Una de las principales lecciones aprendidas fue la capacidad de adaptarse a los cambios y condiciones descubiertos sobre el terreno. Aunque todos los puntos de los paneles de bulones y eslabones eran similares, también eran muy diferentes y se comportaban de forma distinta. Las operaciones de sustitución de pasadores y eslabones en cada lugar planteaban un reto diferente que había que superar.
La cantidad de planificación previa, incluidas las reuniones abiertas con todos los licitadores para discutir los requisitos del proyecto, también fue fundamental para el éxito. Las reuniones informativas fueron todo un éxito para resolver los problemas que surgieron durante el proyecto. La revisión crítica de todos los subcontratos, planos de taller y planes de contención en el momento oportuno mantuvo el proyecto dentro del presupuesto y el calendario previstos.
ACERCA DEL AUTOR
Durante Director de Estructuras, Ingeniero de Puentes del Estado en el Departamento de Transportes de Mississippi, Se incorporó al MDOT en 1997 como ingeniero de diseño de puentes y desde entonces ha desempeñado los cargos de jefe de equipo de diseño, ingeniero de sección de diseño y Subdirector de Estructuras-Ingeniero de Puentes del Estado. Es miembro de la Sociedad de Ingeniería de Mississippi y de la Asociación de Ingeniería Estructural de Mississippi y vicepresidente del Subcomité de Puentes y Estructuras de la AASHTO de Soldadura T17. También es actualmente el miembro con derecho a voto del MDOT en el Subcomité de Puentes y Estructuras de la AASHTO. Walker es licenciado en Ingeniería Civil por el Co-Lin Community College y la Universidad Estatal de Mississippi. Patrick Roth es ingeniero estructural y de proyectos y jefe de equipo de inspección de puentes en HKTB. Tiene más de 12 años de experiencia como ingeniero civil y estructural e inspector de puentes en las zonas de Nueva York y Luisiana. Es licenciado en Ingeniería Civil por la Universidad Estatal de Luisiana e Ingeniero Profesional colegiado en Luisiana, Misisipi, Nueva York y Texas. Greg Richards es el Director de la Zona Sur de KTX-Tator, Inc, donde trabaja desde hace más de 20 años. Dirige proyectos en Florida, Georgia, Alabama, Carolina del Sur, Texas y Tennessee relacionados con Estados y otras estructuras industriales. Richards es Especialista en Recubrimientos Protectores certificado por la SSPC, Inspector de Recubrimientos de Puentes (Nivel 1), Inspector de Recubrimientos Protectores (Nivel 2) y Supervisor/Persona Competente C-3 para la Destealización de Estructuras Industriales, así como Inspector de Recubrimientos certificado por la NACE (Nivel 3). También es instructor de los cursos BCI de la SSPC, así como de los cursos de la NACE.
AGRADECIMIENTOS
Los autores desean expresar su agradecimiento a las personas que han participado en la realización de este proyecto, como John Kerifatis, Blasted Enterprises; Michael Belak, Plassick Steel Construction Corp. y Mark Hudson, The Sherwin-Williams Company.
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Recubrimientos Antiincrustantes: Una Necesidad de Innovación
Por Bruno Ravel, et al., Safinah Group
El asentamiento de especies marinas en los cascos de los buques conlleva sanciones ecológicas y puede causar daños medioambientales. La acumulación de bioincrustaciones provoca un aumento de la rugosidad del casco, lo que repercute directamente en el consumo de combustible y, por consiguiente, en la emisión de contaminantes atmosféricos de los buques, y aumenta el riesgo de translocación de especies no autóctonas y potencialmente invasoras.
La penalización financiera más importante para la industria naviera es el aumento del consumo de combustible debido a los efectos adversos sobre el rendimiento hidrodinámico, como se muestra en la Tabla 1. Los costes adicionales de mantenimiento se derivan del crecimiento de bioincrustaciones en las tomas de agua de mar, intercambiadores de calor y otros componentes del sistema. Las incrustaciones en el casco afectan a la eficiencia energética global del buque y, por tanto, a la capacidad de los armadores para cumplir sus objetivos de reducción de la huella de carbono.
La aplicación de la normativa de la OMI para 2020 en relación con las emisiones de SOx, que prohíbe el uso de combustible que supere el 0,5% de azufre a menos que el buque esté equipado con un sistema aprobado de limpieza de los gases de escape (depurador), es uno de los principales retos a los que se enfrenta el sector. El cumplimiento de los límites de azufre, ya sea mediante la modernización de los depuradores o el uso de combustibles alternativos, tiene un coste significativo. La eficiencia del combustible es fundamental para todos los buques, especialmente durante el periodo de transición, que probablemente se caracterizará por la fluctuación del precio del combustible.
Cualquier superficie sumergida en agua de mar se cubre con una película de acondicionamiento en cuestión de minutos. Esto es seguido por el desarrollo de micro incrustaciones (capa de limo) e incrustaciones mayores (algas y organismos animales) dentro de dos a tres semanas. La abundancia y riqueza de organismos incrustantes dependen de condiciones ambientales, como la temperatura del agua de mar, salinidad, pH y disponibilidad de nutrientes, entre otros (Fig. 2). La capacidad de las incrustaciones para adherirse al casco depende de la capacidad del recubrimiento para controlarlas. Se espera que las temperaturas promedio de la superficie del mar aumenten debido al cambio climático, lo que probablemente incrementará el riesgo de incrustaciones.
Se prevé que las temperaturas medias de la superficie del mar aumenten debido al cambio climático, lo que probablemente incrementará el riesgo de incrustaciones.
Un control ineficaz de las incrustaciones aumenta la probabilidad de transferencia de especies no autóctonas y potencialmente invasoras, lo que supone un riesgo para la biodiversidad. La erradicación de especies invasoras es un proceso difícil, largo y costoso. Minimizar las amenazas a la bioseguridad derivadas de la translocación de especies no autóctonas es una preocupación creciente para los gobiernos y organismos reguladores internacionales de todo el mundo. Hay ejemplos de buques a los que se ha ordenado abandonar las aguas territoriales debido a un exceso de bioincrustaciones consideradas una amenaza para la bioseguridad. Tales sucesos provocan retrasos y costes adicionales en términos de sobrestadía, gestión de las bioincrustaciones y costes de oportunidad para los armadores y operadores.
En un intento de proporcionar un enfoque global coherente para la gestión de las bioincrustaciones, en 2011 el MEPC de la OMI adoptó las «Directrices para el control y la gestión de las bioincrustaciones de los buques con el fin de minimizar la transferencia de especies acuáticas invasoras». Estas fueron complementadas por, «Directrices para minimizar la transferencia de especies acuáticas invasoras como biofouling Hull Fouling) para embarcaciones de recreación.»
Dado que estas Directrices aún no son vinculantes a nivel internacional, algunos reguladores han desarrollado normativas nacionales o federales que exigen la presentación de pruebas de una estrategia proactiva de gestión de las bioincrustaciones conforme a las recomendaciones de las Directrices. Por ejemplo, en los EE.UU., California exige que todos los buques presenten un plan de gestión activa de las bioincrustaciones o un libro de registro a partir de enero de 2018, y que presenten un formulario de notificación anual del buque en la primera visita de cada año civil.
En Nueva Zelanda, la gestión de bioincrustaciones se rige por la Norma de Gestión de Riesgos de Embarcaciones, según la cual todos los buques deben llegar con un «casco limpio.» La definición de «casco limpio» varía según el itinerario del buque: por ejemplo, una estancia corta (<21 días) permite una capa de limo, percebes y pequeñas cantidades (<5% de cobertura) de incrustaciones «accidentales».
Mantener un casco libre de bioincrustaciones puede ser todo un reto y, una vez que el casco del buque está contaminado, las opciones de que disponen los armadores y operadores son limitadas y pueden resultar costosas y llevar mucho tiempo, entre las que se incluyen las siguientes. Operaciones en el agua (limpieza): La limpieza proactiva en el agua, también conocida como «grooming», es una estrategia que están explorando algunos operadores. Sin embargo, las operaciones en el agua deben planificarse y gestionarse cuidadosamente, ya que la frecuencia y el método de limpieza pueden tener graves repercusiones en el rendimiento, la longevidad y la integridad del recubrimiento.
Operaciones en el Agua (Limpieza): Las operaciones en el agua también son objeto de escrutinio por parte de los reguladores debido a la preocupación por la contaminación química derivada de la consiguiente liberación de biocidas. Es probable que los organismos reguladores exijan datos sobre los vertidos químicos generados por los distintos tipos de operaciones en el agua. Las restricciones y prohibiciones de las operaciones en el agua se están introduciendo en diferentes lugares, lo que plantea complicaciones adicionales para las operaciones de los buques y dificultades para cumplir con la normativa de gestión de bioincrustaciones en todo el mundo.
Reparaciones en dique seco:
La necesidad de que un buque entre en dique seco viene determinada por los requisitos normativos y los intervalos entre diques varían en función de la edad del buque y otros factores. Las reparaciones implican un lavado con agua dulce a alta presión, seguido de chorro de agua a presión ultra alta (UHP) o chorro abrasivo para eliminar cualquier recubrimiento dañado. Una vez finalizado el chorreado total o parcial, se aplican las capas anticorrosivas y de anclaje y, a continuación, las capas de control de incrustaciones. Los recubrimientos, incrustaciones y limos eliminados, así como la granalla de chorreado utilizada, deben tratarse como residuos peligrosos. El agua utilizada para el lavado UHP suele filtrarse, mientras que los botes de pintura usados y vacíos deben recogerse y tratarse como corresponde.
Teniendo en cuenta estos factores, resulta difícil elegir el método adecuado de control de las incrustaciones. Al seleccionar la solución óptima, el rendimiento del recubrimiento ya no se define únicamente por las propiedades de control de las incrustaciones. Los recubrimientos deben proporcionar un control fiable y predecible de las incrustaciones en una variedad de condiciones operativas y, al mismo tiempo, ser capaces de soportar la creciente frecuencia potencial de las operaciones en el agua.
«Rendimiento óptimo del recubrimiento» es un término relativo definido y entendido de diferentes maneras por las distintas partes implicadas en el proceso. Algunos de los parámetros utilizados para definir el «rendimiento del recubrimiento» son los siguientes:
Para los armadores, rendimiento predecible y costes mínimos asociados a la gestión de las bioincrustaciones y el consumo de combustible, menor mantenimiento del casco y limpieza de emergencia debido a las restricciones; Para los reguladores, un riesgo mínimo de translocar especies invasoras y contaminar las aguas territoriales, bajos niveles de emisión; y Para los astilleros/aplicadores, un proceso de recubrimiento simplificado para mejorar la productividad, facilidad de reparación, tiempo mínimo de inmersión en diversos tipos de entorno (agua dulce y agua de mar), buen rendimiento estático durante los periodos de equipamiento. Los astilleros tienden a ser reacios a modificar un proceso de recubrimiento para adaptarlo a un nuevo producto o proceso, a menos que beneficie a sus actividades de producción.
Debido a la cantidad de factores que afectan al rendimiento de los recubrimientos en términos de control de las incrustaciones, el proceso de selección se vuelve crucial, ya que es necesario comprender el rendimiento y las propiedades de los productos existentes y adaptarlos al patrón de operaciones de cada buque para lograr un rendimiento óptimo en servicio.
Tecnologías libres de biocidas
El control de las incrustaciones se consigue utilizando tanto tecnologías sin biocidas como recubrimientos biocidas. Los tipos de tecnologías sin biocidas disponibles en la actualidad incluyen recubrimientos liberadores de incrustaciones, recubrimientos duros, tecnologías ultrasónicas, etc., y sus características son las siguientes.
Los recubrimientos antiincrustantes (FRC) suelen basarse en una matriz de silicona y se caracterizan por su baja energía superficial y su naturaleza elastomérica, que impide la adherencia de las incrustaciones. Sin embargo, los FRCS han sido propensos al ensuciamiento por limo, que aún puede tener un efecto significativo en el rendimiento del buque. Los FRCS son más adecuados para recipientes rápidos y de alta actividad, aunque los productos desarrollados recientemente afirman que mejoran el rendimiento a velocidades más bajas. El proceso de aplicación de los recubrimientos a base de silicona también puede ser complicado debido a la necesidad de enmascarar y utilizar equipos de aplicación específicos, lo que añade tiempo y costes a la operación. Por ello, muchos astilleros siguen siendo reacios a aplicar FRCS, sobre todo en las nuevas construcciones.
Recientemente, se ha adoptado un enfoque diferente, incorporando un biocida en la formulación del FRC. Se afirma que este enfoque reduce los problemas asociados a la adherencia del limo y mejora el rendimiento en periodos estáticos prolongados.
Los recubrimientos duros suelen basarse en tecnologías epoxi y viniléster, no contienen biocidas y se ensucian con relativa rapidez.
Gracias a sus buenas propiedades mecánicas, pueden someterse a operaciones regulares en el agua (limpieza o aseo) sin dañar la integridad del recubrimiento. Estos recubrimientos ofrecen una buena resistencia a la abrasión y son adecuados para climas fríos y para la navegación en pasos de agua propensos al hielo. Sin embargo, debido a las restricciones y prohibiciones regionales y locales, la planificación y ejecución de operaciones regulares de limpieza en el agua puede ser un reto para los buques que no operan en una ruta fija.
Otras tecnologías sin biocidas incluyen el uso de tecnologías ultrasónicas, luces UV y aireación del casco. A pesar de los prometedores resultados obtenidos en algunos casos, el nivel de preparación de las tecnologías alternativas varía, con problemas relacionados con la tasa de lixiviación de los biocidas, la ampliación, el mantenimiento y los requisitos energéticos adicionales. Además, algunas de las tecnologías pueden no ser adecuadas para la totalidad del casco submarino.
Dado que superar estos retos requiere tiempo y esfuerzos continuos de I+D, es probable que los recubrimientos líquidos, y especialmente los biocidas, sigan dominando este mercado y sean la solución preferida para prevenir las incrustaciones en un futuro próximo.
Biocidas
Los biocidas de los recubrimientos antiincrustantes impiden la adhesión de distintos tipos de incrustaciones (animales, algas y limo) al casco submarino. Para que sean eficaces en toda la gama de organismos incrustantes, se suele utilizar una combinación de biocidas. Un paquete biocida típico comprende una mezcla de un biocida inorgánico (óxido cuproso) y uno o más biocidas de refuerzo (orgánicos y/u organometálicos) para ser eficaz en todo el espectro de organismos objetivo. La salinidad, la temperatura y el pH del agua de mar son algunos de los factores que pueden influir en la eficacia de las combinaciones de biocidas.
A lo largo de los años, la preocupación medioambiental por el uso del óxido cuproso ha llevado a los investigadores a estudiar su reducción o sustitución en los recubrimientos antiincrustantes. En algunos lugares, los organismos reguladores han establecido límites a la tasa de liberación de cobre como parte del proceso de registro de los recubrimientos. Por ejemplo, en California, la tasa máxima de lixiviación de cobre permitida para los productos de embarcaciones de recreo es de 9,5 ug/cm2 al día. En Washington, se está debatiendo la prohibición del uso de antiincrustantes a base de cobre en embarcaciones de recreo.
La selección del biocida de refuerzo es fundamental, ya que determinará la eficacia de los recubrimientos antiincrustantes frente a las incrustaciones de limo y maleza. También se ha descubierto que algunos biocidas de refuerzo tienen cierto efecto contra los percebes, lo que puede llevar a una posible reducción de la cantidad de óxido cuproso utilizado en la formulación.
Lo ideal sería que el biocida se desarrollara específicamente para el mercado de los antiincrustantes. Sin embargo, muchos de los biocidas que se utilizan actualmente se han desarrollado para otros mercados, como la industria agrícola, y luego han encontrado usos adicionales en los recubrimientos antiincrustantes.
Recubrimientos biocidas
En términos muy generales, un recubrimiento biocida comprende un sistema de resina soluble, o parcialmente soluble, que contiene una mezcla de biocidas eficaces contra una amplia gama de organismos incrustantes. Los recubrimientos biocidas se diferencian principalmente por el sistema de resina utilizado, también denominado «mecanismo de suministro», y por el nivel y tipo de biocidas. La solubilidad del sistema de resina y la eficacia de los biocidas utilizados son los parámetros clave que determinan el rendimiento global del recubrimiento.
Los recubrimientos antiincrustantes biocidas son la tecnología más utilizada para el control de las incrustaciones. Por lo general, son bastante eficaces contra las incrustaciones, pero aún no se ha formulado el recubrimiento perfecto. Los productos actuales se beneficiarían de un mejor rendimiento antiincrustante durante periodos estáticos prolongados.
Los dos tipos más antiguos de recubrimientos biocidas son los polímeros de agotamiento controlado (CDC) y los copolímeros autopulimentables (SPC). En la figura 3 se muestra una comparación de sus índices de liberación de biocidas. Más recientemente, se han introducido sistemas híbridos. Se trata de una mezcla de las tecnologías CDP y SPC.
Los CDP utilizan una combinación de resina soluble (normalmente colofonia) y resina insoluble. Variar la proporción de material soluble e insoluble permite ajustar la velocidad de disolución y, por tanto, la velocidad de liberación del biocida. Esto permite que el recubrimiento antiincrustante se adapte al patrón de comercio del barco. Una vez en el agua, la resina soluble empieza a disolverse y el biocida se lixivia en el agua de mar circundante, dejando una zona agotada (resina insoluble) en la superficie. Esto se denomina capa de lixiviación. El grosor de la capa de lixiviación aumenta con el tiempo ralentizando la liberación del biocida hasta un punto en el que ya no es tan eficaz para prevenir las incrustaciones. Este punto se alcanza normalmente al cabo de tres años.
Los sistemas aglutinantes de SPC más comunes se basan en acrilato de cobre, acrilato de zinc, acrilato de sililo o metacrilato de sililo. Estos sistemas de resina se disuelven o «pulen» de forma controlada mediante una reacción química con el agua de mar, manteniendo una capa de lixiviación de espesor constante. El resultado es una tasa de liberación de biocidas controlada y un control de las incrustaciones predecible. Al igual que ocurre con los CDP, la cuidadosa selección de la resina SPC y del paquete biocida asociado permite un ajuste preciso del sistema para adaptarlo a los requisitos de control de las incrustaciones de los buques. La selección del producto adecuado permite una prevención de las incrustaciones a largo plazo, de hasta 5 a 7,5 años en algunos casos.
Los antiincrustantes híbridos son mezclas cuidadosamente formuladas de tecnologías CDP y SPC, que equilibran el rendimiento final con los costes. Los nuevos avances en biocidas de refuerzo ampliarán la gama de opciones disponibles para el formulador y ayudarán al desarrollo de recubrimientos antiincrustantes con un rendimiento predecible. Sin embargo, recientemente se han comercializado pocos biocidas nuevos debido a los costes generales y al tiempo necesario para el registro y la prueba de rendimiento.
Registro de una Formulación Antiincrustante
Los nuevos biocidas y cualquier pintura antiincrustante que los contenga deben someterse al proceso de registro. Tanto las sustancias activas biocidas nuevas como las ya existentes deben ser registradas, normalmente por el fabricante, en los lugares donde se vayan a utilizar los biocidas (pinturas antiincrustantes). Sin embargo, los amplios requisitos del expediente reglamentario son costosos y no hay uniformidad entre los países.
Una vez concedido, el registro se revisa periódicamente. En Europa, la revisión/renovación de los biocidas se rige por el Reglamento de Biocidas y varía de 5 a 10 años en función del tipo de aprobación obtenida. Las sustancias activas que no están clasificadas como candidatas a la sustitución se aprueban por un máximo de 10 años, y las sustancias activas clasificadas como candidatas a la sustitución se aprueban por un máximo de 7 años (o 5 años si cumplen uno o más criterios de exclusión).
Las sustancias activas biocidas (óxido de cobre y biocidas de refuerzo) están sometidas a presiones normativas, y es posible que algunas no se renueven en el futuro, se restrinjan o se aprueben en un plazo más breve si cumplen uno de los siguientes criterios de exclusión:
Sustancias carcinógenas, mutágenas y tóxicas para la reproducción de las categorías 1A o 1B según el Reglamento sobre clasificación, etiquetado y envasado;
Sustancias persistentes, bioacumulativas y tóxicas;
Disruptores endocrinos; y
Sustancias muy persistentes y muy bioacumulativas.
Por tanto, es muy probable que la gama de sustancias activas biocidas a disposición de los formuladores para desarrollar nuevas pinturas antiincrustantes disminuya en el futuro.
Al igual que los biocidas, los recubrimientos antiincrustantes deben registrarse en los lugares en los que vayan a utilizarse. En este caso, el registro suele correr a cargo del fabricante de la pintura. Es poco probable que los fabricantes de pinturas asuman el gasto que supone el registro de una pintura sin un beneficio en términos de rendimiento, medio ambiente o costes, o sin la necesidad de sustituir una sustancia activa biocida que ya no esté aprobada o disponible.
Para demostrar el rendimiento antiincrustante y convencer a los armadores y operadores, la pintura antiincrustante debe ser probada en diferentes condiciones ambientales durante un período significativo (normalmente >3 años) en múltiples parches de prueba y aplicaciones en buques completos. El plazo y el alcance de las pruebas dependerán de si se trata de un nuevo desarrollo o de una modificación de un producto actual. El coste reglamentario para los fabricantes de pinturas puede variar enormemente en función del plazo de aprobación de la sustancia activa obtenido (de 5 a 10 años).
Innovación Prometedora
Tanto la industria de los recubrimientos como la de los biocidas han estado trabajando en enfoques innovadores para optimizar la liberación controlada de sustancias biocidas. Uno de estos enfoques -la tecnología de encapsulación- es una innovación prometedora para la liberación controlada de biocidas, con el fin de maximizar el rendimiento de la pintura al tiempo que se gestiona el riesgo para el hombre y el medio ambiente.
La tecnología de encapsulación puede ofrecer: Una tasa de liberación de biocidas más lineal y predecible entre intervalos de dique seco; Tasas de liberación más bajas y controladas que proporcionan pinturas antiincrustantes marinas más sostenibles desde el punto de vista medioambiental, al tiempo que ofrecen un rendimiento completo frente a los organismos objetivo; Reducción de la biodisponibilidad de sustancias peligrosas en las pinturas antiincrustantes para ofrecer productos más seguros durante el almacenamiento, la manipulación y la aplicación por pulverización. Mejora de las evaluaciones generales de los riesgos para el medio ambiente y las personas en el nivel de autorización del producto, lo que convierte a la tecnología encapsulada en una solución más sostenible desde el punto de vista normativo para la industria.
Conclusiones
Los armadores y operadores están sometidos a una presión cada vez mayor para controlar los costes y cumplir con las emisiones a la atmósfera y al mar. Como parte de este cumplimiento, deben confiar en el control de las incrustaciones basado en recubrimientos biocidas o sin biocidas, que cumplan las normativas nacionales e internacionales.
Aunque los sistemas antiincrustantes siguen siendo eficaces sólo en determinados sectores y conllevan complejos requisitos de aplicación, es probable que las opciones biocidas sigan dominando el mercado a corto y medio plazo.
Dado que la gama disponible de biocidas registrados puede reducirse año tras año, las empresas de pintura necesitan acceder a nuevos biocidas para desarrollar recubrimientos de cascos subacuáticos nuevos y más predecibles. Los armadores pueden contribuir a ello colaborando estrechamente con los proveedores de pinturas para ayudar a sacar al mercado soluciones nuevas, innovadoras y más sostenibles para el control de las incrustaciones.
En este contexto, existe una clara necesidad de innovación continua para garantizar la disponibilidad de nuevos materiales respetuosos con el medio ambiente que permitan el desarrollo de nuevos productos para la industria naval.
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
¿Cómo precalificar una opción de recubrimientos para corrosión bajo aislamiento (CUI)?
Uno de los principales desafíos que enfrentan los operadores de equipos en las industrias de procesos en la actualidad es la corrosión bajo el aislamiento, que puede provocar lesiones, pérdida de contención y daño a la reputación de la marca, así como una pérdida significativa de ingresos por tiempo de inactividad y mantenimiento y reemplazo de materiales corroídos. Elegir el recubrimiento óptimo para la protección contra CUI es un asunto complejo.
Muchos operadores en el negocio de los recubrimientos protectores han escuchado historias de terror sobre la corrosión bajo del aislamiento y aprecian que los recubrimientos pueden formar una de las barreras que ayudan a proteger la integridad de sus activos del problema. Esto se sabe desde hace muchos años, pero a pesar de ello, los métodos para seleccionar los recubrimientos óptimos siguen siendo incomprendidos. Una mayor confianza en la selección de recubrimientos puede ser beneficiosa cuando se considera la inspección basada en riesgos, que, a su vez, puede ayudar a generar confianza en los intervalos de inspección y, en última instancia, reducir los costos de inspección, un importante contribuyente financiero en la gestión de la corrosión de CUI.
Pero, ¿Qué hace que un sistema de recubrimiento no proporcione el nivel de resistencia esperado en un entorno aislado? ¿Y cómo puede asegurarse de elegir el recubrimiento adecuado para un propósito específico? Para elegir el recubrimiento adecuado para la situación correcta, es necesario observar qué protocolos de prueba se pueden usar para predecir el comportamiento de un material de recubrimiento cuando se coloca en un entorno CUI, y también cómo se conoce el comportamiento del recubrimiento elegido frente al calor ayudará a seleccionar el material correcto.
Si bien, la experiencia de la vida real ofrece la mejor “prueba” de desempeño, algunos de los desafíos asociados con la recopilación y comparación de datos de desempeño del recubrimiento CUI del campo hacen que sea excepcionalmente difícil sacar conclusiones sobre el desempeño y, por lo tanto, predecir el comportamiento futuro. Con suerte, a medida que la inspección de la corrosión y el recubrimiento se digitalice cada vez más, se podrán establecer comparaciones más efectivas entre los diferentes tipos de recubrimiento. Sin embargo, hasta ese momento, las pruebas aceleradas siguen siendo una de las formas clave de seleccionar el recubrimiento CUI correcto.
Este artículo discutirá diferentes pruebas de recubrimiento con el objetivo de definir qué métodos se pueden utilizar para simular las condiciones de CUI en el laboratorio y cómo evaluar el desempeño de un material de recubrimiento en las condiciones relacionadas. Una mirada más cercana a las pruebas que se pueden utilizar en una muestra que puede ser apropiado mirar más allá de los métodos de prueba relacionados específicamente con CUI al considerar recubrimientos protectores para tuberías aisladas y equipos de proceso.
El artículo también detallará los requisitos establecidos en la reciente norma ISO 19277, que aborda específicamente los problemas.
DESAFÍOS PARA ENCONTRAR EL RECUBRIMIENTO DE CUI ADECUADO
Cuando un recubrimiento para CUI se considera insatisfactorio, muchos factores influyen. ¿El recubrimiento no funcionó como se esperaba debido a una mala aplicación? ¿El producto se especificó incorrectamente? ¿O el producto estaba defectuoso en sí mismo? Por encima de todo, es crucial determinar si un recubrimiento es adecuado o no para el entorno en el que se puede producir CUI, para evitar elegir el material incorrecto.
Si bien, por supuesto, la capacidad de prevenir la CUI es de suma importancia, a menudo cuando se considera que los recubrimientos protectores se usarán bajo aislamiento, particularmente en la etapa de nueva construcción, los diseñadores deben considerarlos en el contexto de una especificación de pintura más amplia.
En los últimos años, se ha puesto mucho énfasis en la capacidad de los recubrimientos protectores para usarse en una variedad más amplia de rangos de temperatura, incluida la criogénica en servicios tanto aislados como no aislados. Los beneficios de tales sistemas pueden ser significativos e incluir.
Especificaciones de recubrimiento simplificadas para tuberías y equipos de proceso;
Número reducido de sistemas de recubrimiento para aprobar para la construcción;
Se eliminó la necesidad de separar los artículos a granel, como tuberías y válvulas antes de pintar;
Inventarios de pintura simplificados para aplicadores; y
Procedimientos de inspección y recubrimiento optimizados.
Si bien existe una tendencia a asumir que la corrosión en condiciones de aislamiento es la más agresiva, no siempre es así. Puede depender del tipo genérico de recubrimiento.
Ciclo de vida de un recubrimiento CUI
La norma ISO 19277, “Industrias del petróleo, petroquímica y del gas natural: criterios de aceptación y reposo de calificación para sistemas de recubrimiento protector bajo aislamiento”, se introdujo en diciembre de 2018 para tratar de abordar algunas de estas consideraciones adicionales al seleccionar un recubrimiento CUI. Este documento exige una serie de pruebas en un intento de capturar el ciclo de exposición que un recubrimiento CUI típico puede encontrar durante las fases de construcción, transporte y operación. Antes de analizar estas pruebas, es importante comprender cómo podrían verse estas fases clave
Transporte: Durante el transporte desde el patio de fabricación o el taller y antes del aislamiento, el recubrimiento puede estar expuesto a la corrosión atmosférica típica en una variedad de entornos corrosivos, hasta CX en el caso del transporte modular por mar.
Construcción: Durante la construcción, el recubrimiento puede seguir expuesto a la corrosión atmosférica en su ubicación final y antes de que se instale el aislamiento. En ambos casos, el recubrimiento aún no se ha expuesto a un calor significativo, solo a temperatura ambiente.
Fase operativa. Sin CUI: Durante esta parte de su vida, los recubrimientos están expuestos al calor, pero no a la presencia de humedad, asumiendo que todo el aislamiento está correctamente instalado, pero estará expuesto a la temperatura operativa del equipo.
Fase operativa, CUI: a medida que las propiedades de barrera del aislamiento / recubrimiento se degradan con el tiempo, el recubrimiento estará expuesto tanto al calor como a la humedad a medida que el agua penetra en el sistema de aislamiento.
Fase operativa, ciclo térmico: en algunos casos graves, el recubrimiento también puede estar sujeto a cambios de temperatura a través de ciclos térmicos.
Parada / Retiro del aislamiento: Finalmente, si se retira el aislamiento, ya sea como parte de paradas prolongadas o cambio de servicio, el recubrimiento puede volver a estar expuesto al calor y a la corrosión atmosférica únicamente.
Las condiciones térmicas juegan un papel importante.
Se describe ampliamente que el CUI ocurre en el rango de temperatura de 122-347 F (50-175 C). Sin embargo, en el caso de ambientes con alta humedad relativa, el llamado síndrome de la tubería “sudorosa”, la corrosión debajo del aislamiento puede ocurrir por debajo de esta temperatura. Por supuesto, en el caso de una especificación de pintura moderna, este rango de temperatura es solo uno de muchos, lo que generalmente da como resultado la especificación de una variedad de sistemas de pintura diferentes. También es justo decir que al especificar sistemas de recubrimiento para nuevos proyectos de construcción, la protección contra CUI es simplemente uno de los muchos usos de recubrimiento que se deben considerar, aunque uno importante.
La temperatura es el factor de elección clave al seleccionar un recubrimiento protector para su uso en industrias de proceso, y también es imperativo que se describa con precisión en términos de qué temperatura se considera mínima, máxima, de diseño, cíclica. Los límites de temperatura pueden jugar un papel cuando seleccionar el tipo de recubrimiento correcto, y puede llevar a la selección de un tipo de recubrimiento diferente dependiendo de qué condición de temperatura se use.
Un ejemplo de esta tubería recubierto con un recubrimiento de epoxi novolaca. Operando rutinariamente a una “temperatura” de 320 F (160 C) debajo del aislamiento, no se espera que esta temperatura plantee ningún problema para este material. Sin embargo, lo exponemos a vaporización regular o ciclos de proceso a una temperatura de funcionamiento máxima superior a 392 F (200 C), y no sería irrazonable esperar ver una degradación del recubrimiento durante un período de tiempo, manifestándose finalmente como una falla del recubrimiento. En ausencia de una capa protectora. Luego, CUI puede comenzar a trabajar en su ciclo de destrucción mientras opera en la zona de temperatura más baja.
También es importante considerar la precisión de la temperatura existente al especificar los sistemas de recubrimiento, ya que las temperaturas calculadas en la etapa de diseño pueden no siempre funcionar en la práctica. Si bien los cambios pueden parecer menores cuando estos límites coinciden con un cambio en el tipo de recubrimiento recomendado, pueden resultar en una especificación incorrecta. Como tal, es útil establecer márgenes de seguridad al considerar la temperatura máxima para la cual se puede especificar un recubrimiento.
ISO 19277 intenta crear una serie de entornos CUI de manera similar a las categorías corrosivas mencionadas en ISO 12944 para la corrosión atmosférica. Estos entornos CUI están alineados con diferentes temperaturas y se pueden encontrar en la Tabla 1.
Al crear un marco coherente de entornos CUI, se puede establecer una comprensión clara del entorno y las pruebas de precalificación asociadas con él.
Aquí, también es esencial tener en cuenta que el mismo recubrimiento no necesariamente funciona igual de bien a altas y bajas temperaturas.
Muchos recubrimientos protectores experimentan una mejora en sus propiedades cuando se exponen al calor. Un ejemplo de esto es la conversión de la matriz de silicona orgánica, una característica de muchas pinturas de alta temperatura. Mostrarán diferentes características de rendimiento en función de las condiciones térmicas a las que hayan estado expuestos anteriormente.
ISO 19277 se refiere a esto al no permitir el cruce de requisitos. Entonces, por ejemplo, un recubrimiento que cumple con los requisitos de CUI-3 no se supone automáticamente que sea adecuado para la categoría CUI-1, aunque al consolidar las pruebas, algunas pruebas pueden usarse para más de una categoría. Se debe tener cuidado, ya que esta mejora es solo una parte de la historia. Exponga un recubrimiento más allá de sus límites de temperatura y comenzará la degradación de la película de recubrimiento, generalmente a través del agrietamiento y la corrosión posterior. Los límites máximos de temperatura dependen en gran medida del tipo de ligante del recubrimiento.
PRUEBAS DE RECUBRIMIENTO PERTINENTES.
Fase de construcción / transporte
Para establecer una línea de base de resistencia adecuada a la corrosión atmosférica, ISO 19277 exige una prueba de envejecimiento artificial que consiste en niebla salina neutra (ISO 19227) e inmersión en agua (ISO 2812-2). Los paneles de prueba están trazados y expuestos por la misma duración, independientemente de la clasificación ambiental CUI, ya que en esta etapa se considera que las condiciones CUI no existen. La evaluación se lleva a cabo de acuerdo con las normas ISO 4628-2 (formación de ampollas), ISO 4628-3 (oxidación), ISO 4628-4 (agrietamiento) e ISO 4628-5 (descamación). Esta evaluación es común en todos los demás métodos de prueba utilizados en la norma. La prueba de adhesión y los criterios de aceptación se enumeran tanto para la resistencia anterior como posterior al envejecimiento.
Fase operativa, NO CUI
Para reconocer que la entrada de humedad en el aislamiento no comienza de inmediato, ISO 19277 permite que los sistemas de recubrimiento sean acondicionados térmicamente para replicar el efecto de donde los recubrimientos están expuestos al calor, pero antes de la presencia de humedad dentro del aislamiento. El acondicionamiento térmico se lleva a cabo para ciclos en vivo que constan de 20 horas a la temperatura máxima para la que se aplica la clasificación CUI (por lo tanto, 140 F 60 C, 302 F 150 C) o 400 F 204 C seguido de un período de enfriamiento de 4 horas (24 horas en total). Uno de los inconvenientes de la norma es que no prevé ninguna exposición térmica a largo plazo. Una prueba que podría usarse para complementar la norma es la ASTM D 2485, que se usa para determinar la resistencia de un recubrimiento al calor. Esta prueba expone los paneles recubiertos a una variedad de diferentes temperaturas crecientes, donde se dejan durante un período. Luego se dejan enfriar y se inspeccionan visualmente para detectar cualquier signo de formación de ampollas, grietas, descamación y delaminación de la superficie del metal.
Después de esto, los paneles se exponen a entornos corrosivos mediante pruebas de corrosión acelerada durante un tiempo determinado o una prueba de corrosión atmosférica en la vida real. El propósito aquí es identificar cualquier área donde el calentamiento del recubrimiento haya causado grietas, que finalmente podrían penetrar en el sustrato y posteriormente ser un lugar para la corrosión. En este caso, las microgrietas y el CUI son muy similares: lo que no puede ver definitivamente puede lastimarlo.
También se puede utilizar un análisis más detallado por microscopía óptica en lugar de la inspección visual. Esto permite una inspección más completa de las microfisuras y la caracterización del ancho y la longitud de las grietas.
Fase operativa, CUI
Una vez que la humedad ha podido penetrar el recubrimiento y el aislamiento en cantidad suficiente, existen las condiciones para la rotura del recubrimiento y la corrosión subsiguiente bajo el aislamiento.
Históricamente, los datos de las pruebas de inmersión en muchos casos se han presentado como el peor de los casos y, por lo tanto, se han utilizado como un método independiente para probar si un recubrimiento puede proporcionar una protección adecuada en condiciones de CUI. Si bien en algunos casos esto puede ser cierto, tiene algunas fallas como método de prueba.
Primero, puede descartar algunos sistemas de recubrimiento, que funcionarían de manera bastante satisfactoria en la vida real. Además, no considera la interacción entre el material aislante y el recubrimiento en sí. El paso del agua a través de algunos tipos de aislamiento puede resultar en un cambio en la composición del medio corrosivo, que no se incluye automáticamente en las pruebas de inmersión en aceite. Los métodos de prueba como NACE TMO174, Método B, pueden proporcionar información adicional en esto son; sin embargo, se sugiere que las pruebas de inmersión siempre se complementen con muestras de prueba reales aisladas.
Generalmente, esta prueba de inmersión se realiza a temperatura elevada.
ISO 19277 describe dos pruebas separadas para evaluar el rendimiento del recubrimiento en un entorno CUI, a saber:
Prueba de corrosión cíclica CUI multifase, la llamada cámara de condensación CUI (esta prueba es obligatoria): y
Prueba de tubería vertical, la llamada prueba de tubería de Houston (esta prueba es opcional).
Cada una de las pruebas consiste en exponer el recubrimiento a un ciclo de calentamiento, junto con la adición de un medio corrosivo. La diferencia clave entre los dos es que en el caso de la prueba de corrosión cíclica CUI, no hay aislamiento presente. Ésta es una de las razones por las que este método de prueba y la norma no se han adoptado más ampliamente.
Vale la pena enfatizar que la prueba ASTM G189 es esencialmente isotérmica. Se mantiene una temperatura de prueba constante (dentro de un rango predeterminado). Esto es diferente a la prueba de tubería de Housten, donde la temperatura en cualquier punto dado varía a lo largo de la tubería y el nivel de saturación del aislamiento, que depende de la duración de la exposición.
Varios operadores y laboratorios han realizado pruebas que implican tomar el principio básico de ASTM G189 y escalarlo a un aparato de prueba más grande. En lugar de un carrete de tubo único, está eléctricamente aislado del siguiente. La tubería está aislada. Luego se pasa un medio calentado (ya sea aire o aceite) a través de la tubería, calentando el sustrato, y el medio corrosivo se pasa al aislamiento. Esta prueba se puede llevar a cabo usando una disposición tipo bomba o bajando todo el conjunto en un canal de agua y elevando el nivel del medio corrosivo hacia arriba y hacia abajo en un ciclo para saturar el aislamiento y luego dejar que se seque. El rendimiento del recubrimiento se puede evaluar entonces tanto visualmente como mediante mediciones electroquímicas.
Fase operativa, ciclo térmico
ISO 19277 también contiene pruebas de ciclos térmicos. Consiste en exponer los paneles de prueba a una temperatura elevada y enfriarlos. La temperatura se determina de acuerdo con la temperatura máxima de la categoría CUI en cuestión. El panel se coloca en agua helada. Esto se repite durante 20 ciclos. Luego se lleva a cabo la inspección del panel. Cuando se utilizan las categorías CUI-1/2/3-CRYo, se requiere una prueba de ciclo criogénico adicional.
Apagado / eliminación de aislamiento
Para cubrir esto eventualmente, las pruebas de resistencia al envejecimiento descritas anteriormente también cubren una sección donde los paneles de prueba han sido condicionados al calor antes de la exposición.
PRUEBAS COMPLEMENTARIAS
Los métodos descritos son los elementos clave de la norma ISO 19277; sin embargo, las pruebas complementarias también pueden ser útiles y esencialmente se pueden dividir en las tres categorías siguientes.
Propiedades físicas como resistencia al impacto, dureza, etc. que son importantes para subestimar la capacidad del recubrimiento para instalarse con un daño mínimo y, por lo tanto, su capacidad para ofrecer una protección posterior.
Propiedades térmicas que ayudan a caracterizar la idoneidad del recubrimiento para las condiciones térmicas a las que estará expuesto; y
Propiedades de resistencia a la corrosión, que ayudan a comprender las propiedades, que ayudan a comprender las propiedades del recubrimiento cuando se expone a otros ambientes corrosivos no caracterizados aquí.
CONCLUSIONES
En resumen, la selección de métodos de prueba para asegurar la idoneidad de un recubrimiento en condiciones de CUI es extremadamente crítica y depende de varios factores diferentes. La Norma ISO 19277 proporciona orientación sobre este tema y es casi seguro que se desarrollará más. Además, otros organismos como SSPC y NACE también están tratando de desarrollar orientación en esta área.
Al seleccionar metodologías de prueba mejores y más apropiadas, es posible identificar candidatos de recubrimiento de mejor rendimiento para entornos CUI, lo que brinda mayores probabilidades de éxito que, a su vez, pueden reducir el costo asociado con la eliminación del aislamiento y la detección de CUI, también cómo prevenir fallas inesperadas y las consecuencias asociadas.
Facebook
LinkedIn
X
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.