Categoría: Artículos técnicos

  • Recubrimientos para tanques de agua, pasando la prueba del sabor

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 22/01/2026

    Recubrimientos para tanques de agua, pasando la prueba del sabor
    Recubrimientos para tanques de agua, pasando la prueba del sabor
    POR MURRAY HEYWOOD Y JOHN SIERZEGA, SHERWIN-WILLIAMS PROTECTIVE & MARINE

    Los sistemas de recubrimientos de tanques de almacenamiento de agua potable se someten a diversas pruebas antes de su puesta en servicio. Además de las pruebas iniciales de laboratorio que certifican un recubrimiento para uso en agua potable, los recubrimientos recién aplicados deben inspeccionarse cuidadosamente para garantizar que no presenten deficiencias que, de lo contrario, podrían causar un desgaste prematuro y una posible contaminación del agua.

    Posteriormente, las compañías de agua deben analizar muestras de laboratorio de tanques recién llenados para garantizar que el agua esté libre de disolventes y otros productos químicos que puedan quedar tras la aplicación del recubrimiento. Sin embargo, la prueba más importante para muchos tanques de agua municipales es una prueba de sabor final antes de aprobar su puesta en servicio.

    Esta prueba de aprobación o rechazo, basada en los recubrimientos en el criterio de un panel de catadores, puede marcar la diferencia entre volver a poner en servicio un tanque rápidamente o vaciar miles de galones de agua, rellenarlo y volver a intentarlo.
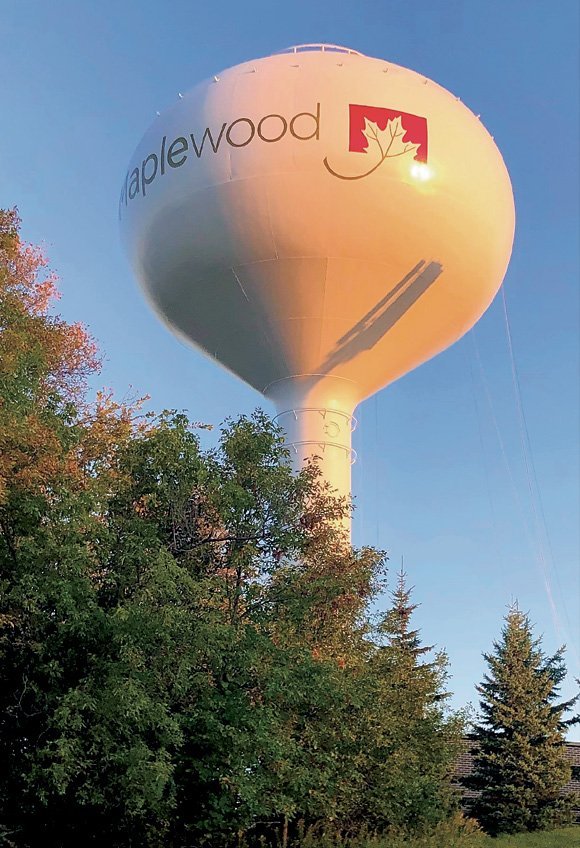
    Ilustración del artículo: Recubrimientos para tanques de agua, pasando la prueba del sabor
    FIG. 1: SPRWS seleccionó un sistema de recubrimiento de 100 % sólidos recientemente aprobado por NSF/ANSI/CAN 600 para su torre de agua Sterling Avenue de 500 000 galones que ayudó a que el tanque restaurado pasara una prueba de sabor discriminatoria del panel de agua en el primer intento.

    Ese costoso escenario de vaciado y llenado es precisamente lo que Saint Paul Regional Water Services en St. Paul, Minnesota, intentaba evitar cuando la empresa de servicios públicos seleccionó un nuevo sistema de recubrimiento de epoxi reforzado con fibra de vidrio, 100 % sólido, para la restauración de su torre de agua de 500,000 galones en Sterling Avenue en otoño de 2019 (Fig. 1). Casi todos los tanques de agua que SPRWS había recubierto en la región durante los últimos 15 años aproximadamente no habían pasado la prueba de sabor en su primer intento. Cada falla, naturalmente, significaba un retraso en la restauración del servicio de agua, pero también conllevaba el costo de perder el agua de un tanque entero, con esos fondos del presupuesto municipal literalmente desperdiciados. Se espera que el epoxi 100 % sólido evite esa situación.

    La necesidad de vaciar y rellenar los tanques también es algo que la nueva norma NSF/ANSI/CAN 600: “Evaluación y criterios de efectos sobre la salud en el agua potable” ayudará indirectamente a evitar. La norma de seguridad del agua potable, que entró en vigor en enero de 2023, redujo la cantidad de xileno, tolueno y etilbenceno permitida en los recubrimientos utilizados para el servicio de agua potable. Estos compuestos son los más probables responsables de que las muestras de agua no superen las pruebas de sabor, ya que los miembros del panel pueden percibir un ligero olor o sabor a sustancias químicas persistentes. Aunque las pruebas de laboratorio pueden mostrar que las muestras de agua no contienen disolventes ni otras sustancias químicas, el criterio de los miembros del panel de agua es la decisión final sobre la aprobación del agua de un tanque de almacenamiento para su consumo y distribución. Al limitar diversos disolventes en los sistemas de recubrimiento, el estándar facilitará la aprobación de los tanques en las pruebas de sabor. El nuevo sistema de recubrimiento reforzado con fibra de vidrio 100 % sólido, de última generación y tecnología avanzada, que eligió SPRWS, obtuvo recientemente la aprobación NSF/ANSI/CAN 600 para el almacenamiento de agua potable, lo que convirtió a la torre Sterling Avenue en la primera en incorporarlo. Al seleccionar este sistema, la empresa proveedora de servicios públicos esperaba llenar el tanque una sola vez antes de restablecer el servicio de agua, logrando así una reanudación del servicio oportuna y menos costosa. La decisión rindió frutos, ya que el panel de agua aprobó las primeras muestras de la torre recién llena, lo que permitió la aprobación inmediata para el servicio. La reanudación del servicio también se aceleró gracias a los rápidos tiempos de curado tanto del sistema de recubrimiento como de los recubrimientos exteriores de la torre.
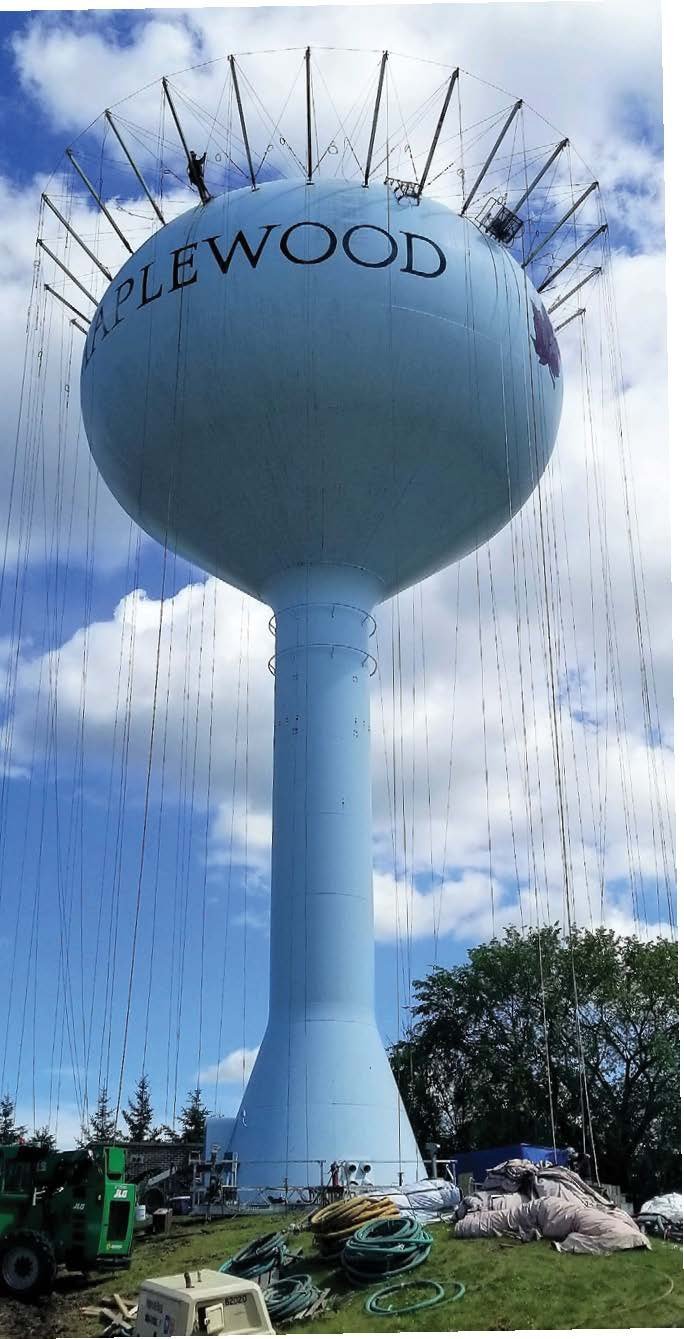
    Ilustración del artículo: Recubrimientos para tanques de agua, pasando la prueba del sabor
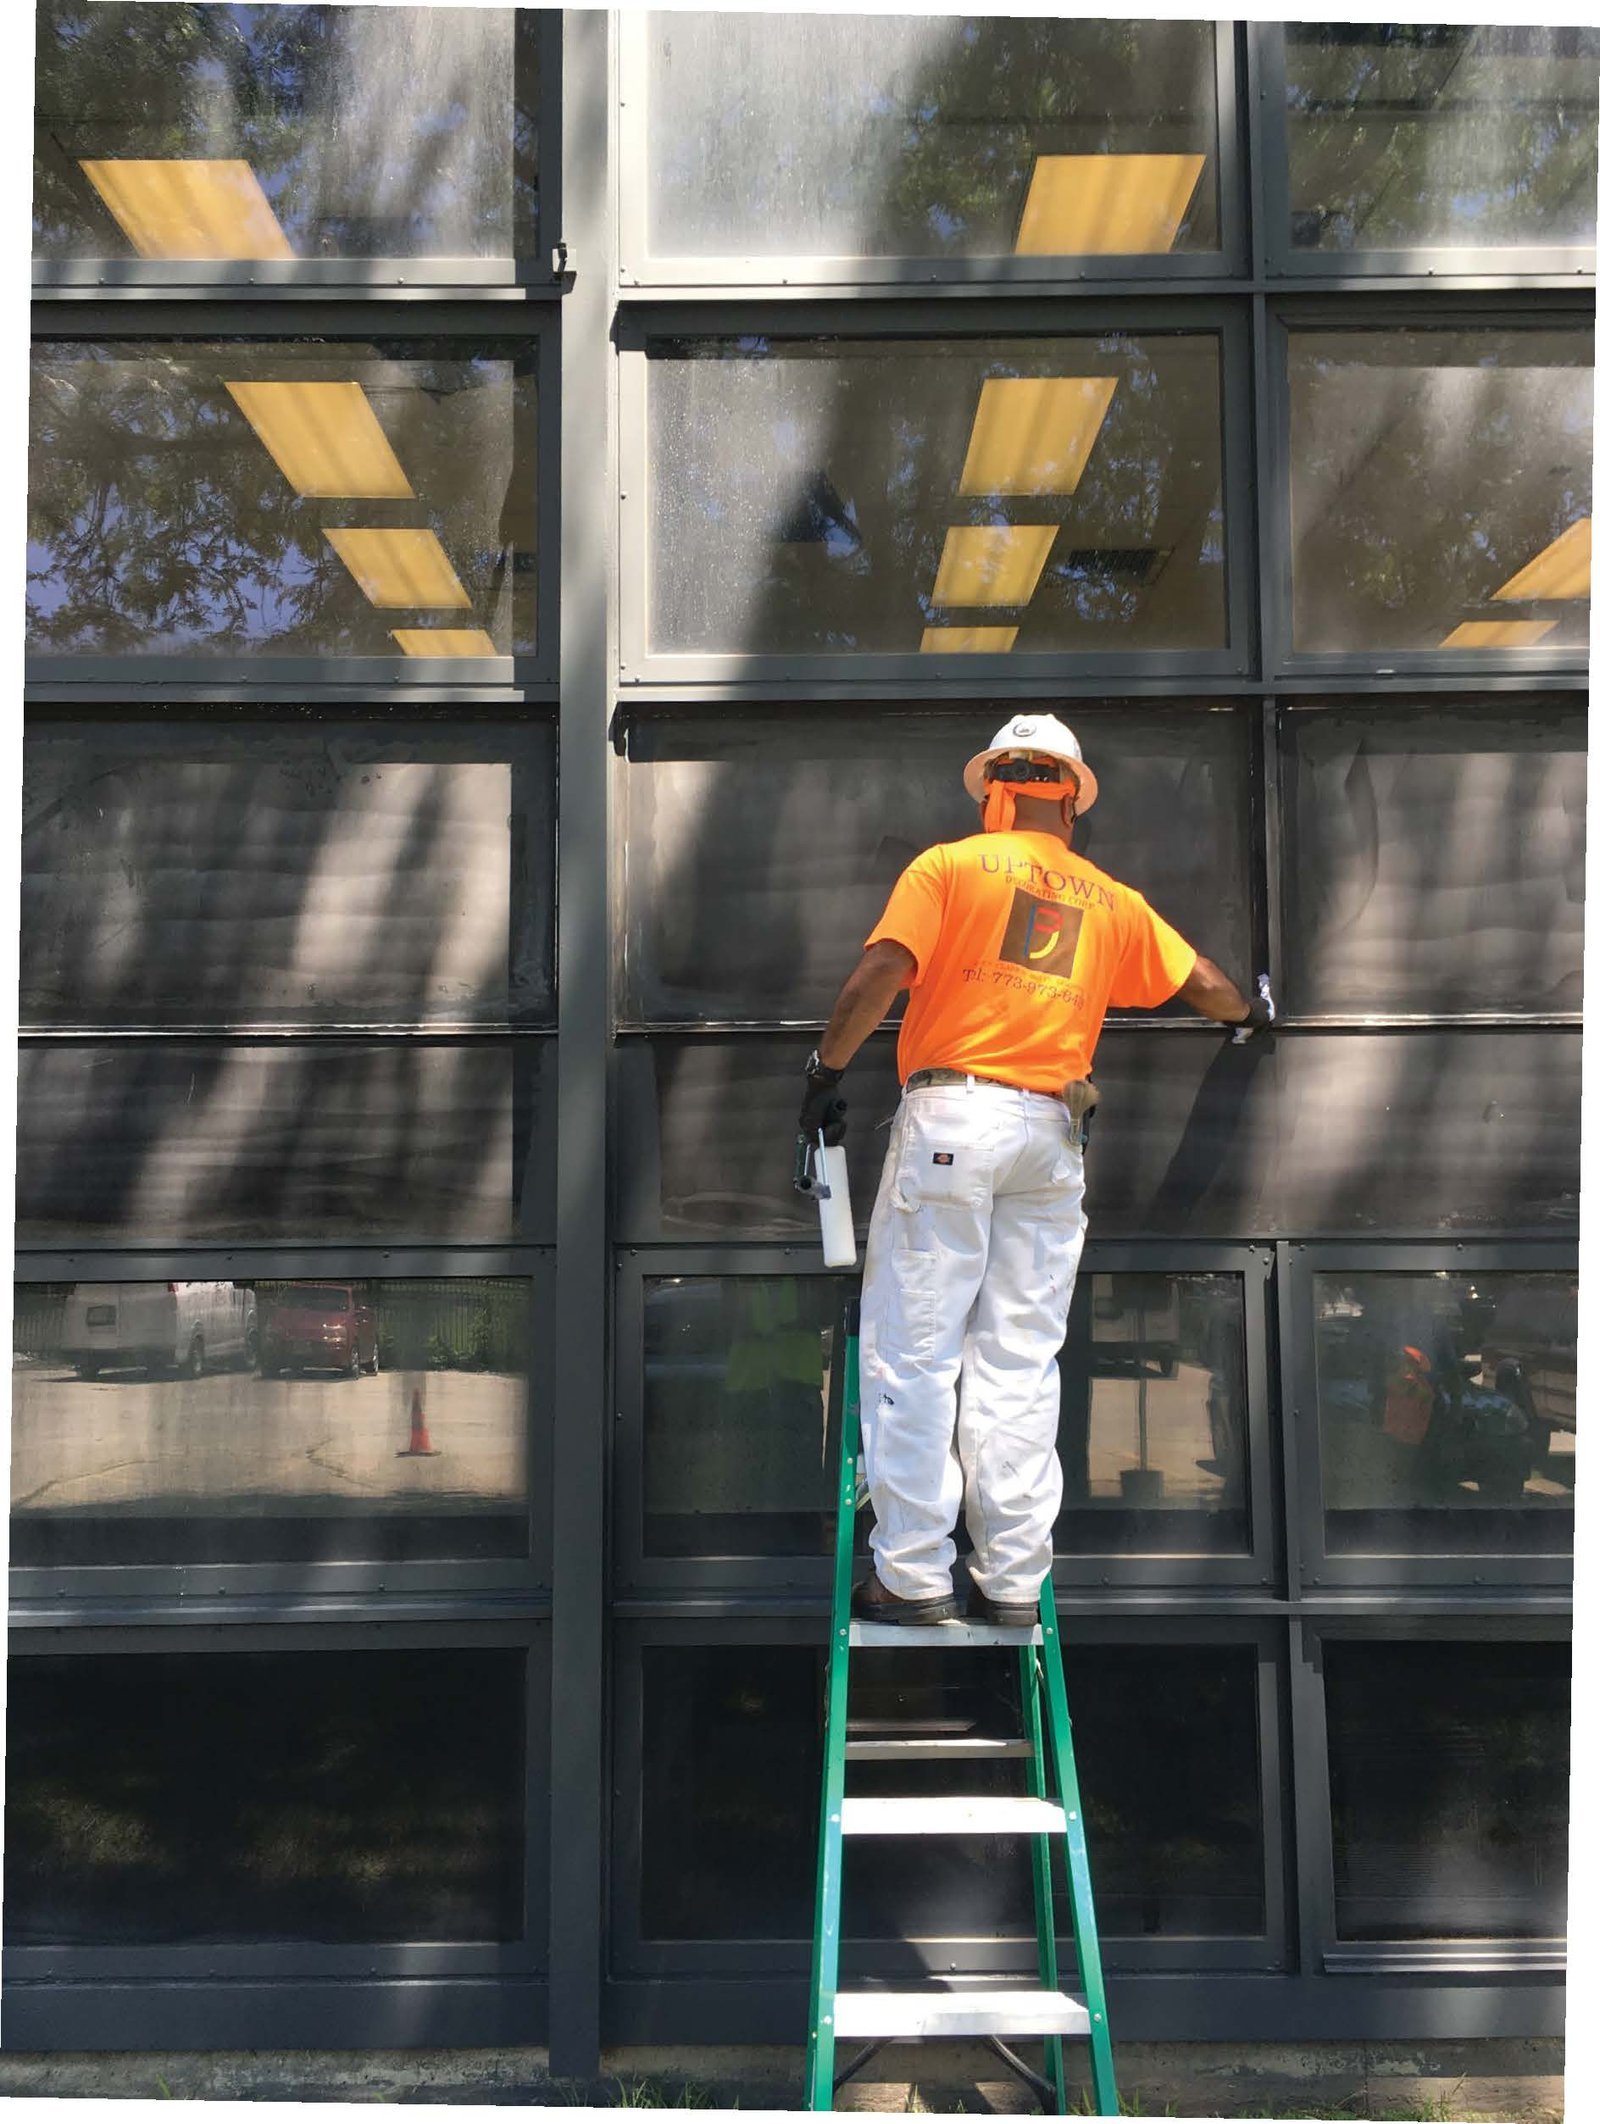
    FIG. 2: El exterior de las torres de agua se ha descolorido y necesitaba una renovación para darle vida a la imagen de la comunidad de Maplewood, Minnesota.

    De septiembre a octubre de 2019, los aplicadores de una empresa local de restauración instalaron el sistema de recubrimiento dentro de la torre para SPRWS y restauraron el exterior de la torre con un sistema de zinc, epoxi y poliuretano con retención de color y brillo. Una firma independiente de consultoría se encargó de la ingeniería y la inspección de recubrimientos del proyecto. El proyecto, que se llevó a cabo con rapidez, les  valió a las tres partes una mención honorífica en los Premios de Impacto Sherwin-Williams 2020.

    Instalación del Nuevo Recubrimiento

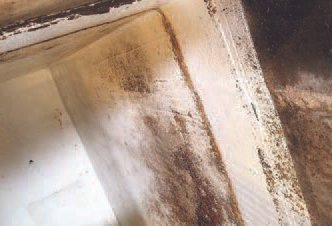
    La torre de agua de Sterling Ave., ubicada en la comunidad de Maplewood, Minnesota, necesitaba una restauración tras aproximadamente 15 años de servicio desde su último recubrimiento. El exterior del tanque se había descolorido y necesitaba una renovación (Fig. 2), y su interior mostraba signos mínimos de corrosión. Se podían realizar retoques y reparaciones, pero habrían tomado más tiempo que una restauración completa. Con el tiempo apremiante para minimizar el tiempo de inactividad de la torre y anticiparse al inminente invierno de Minnesota, SPRWS optó por una rehabilitación completa utilizando sistemas de recubrimiento de curado rápido, incluyendo el nuevo sistema de recubrimiento 100% sólido. Para instalar el sistema de recubrimiento dentro de la torre esferoidal, un equipo de aplicadores preparó primero las superficies interiores del tanque según la norma SSPC SP-10/NACE No. 2 de limpieza por chorro de metal casi blanco. A continuación, aplicaron por pulverización una capa completa de imprimación monocomponente de uretano rico en zinc, de curado por humedad, sobre las superficies interiores con un espesor de película seca de 2 a 4 milésimas de pulgada. La imprimación proporciona resistencia a la corrosión, la abrasión y los productos químicos, protegiendo así el acero del tanque del deterioro. También permite la protección catódica en el interior del tanque.
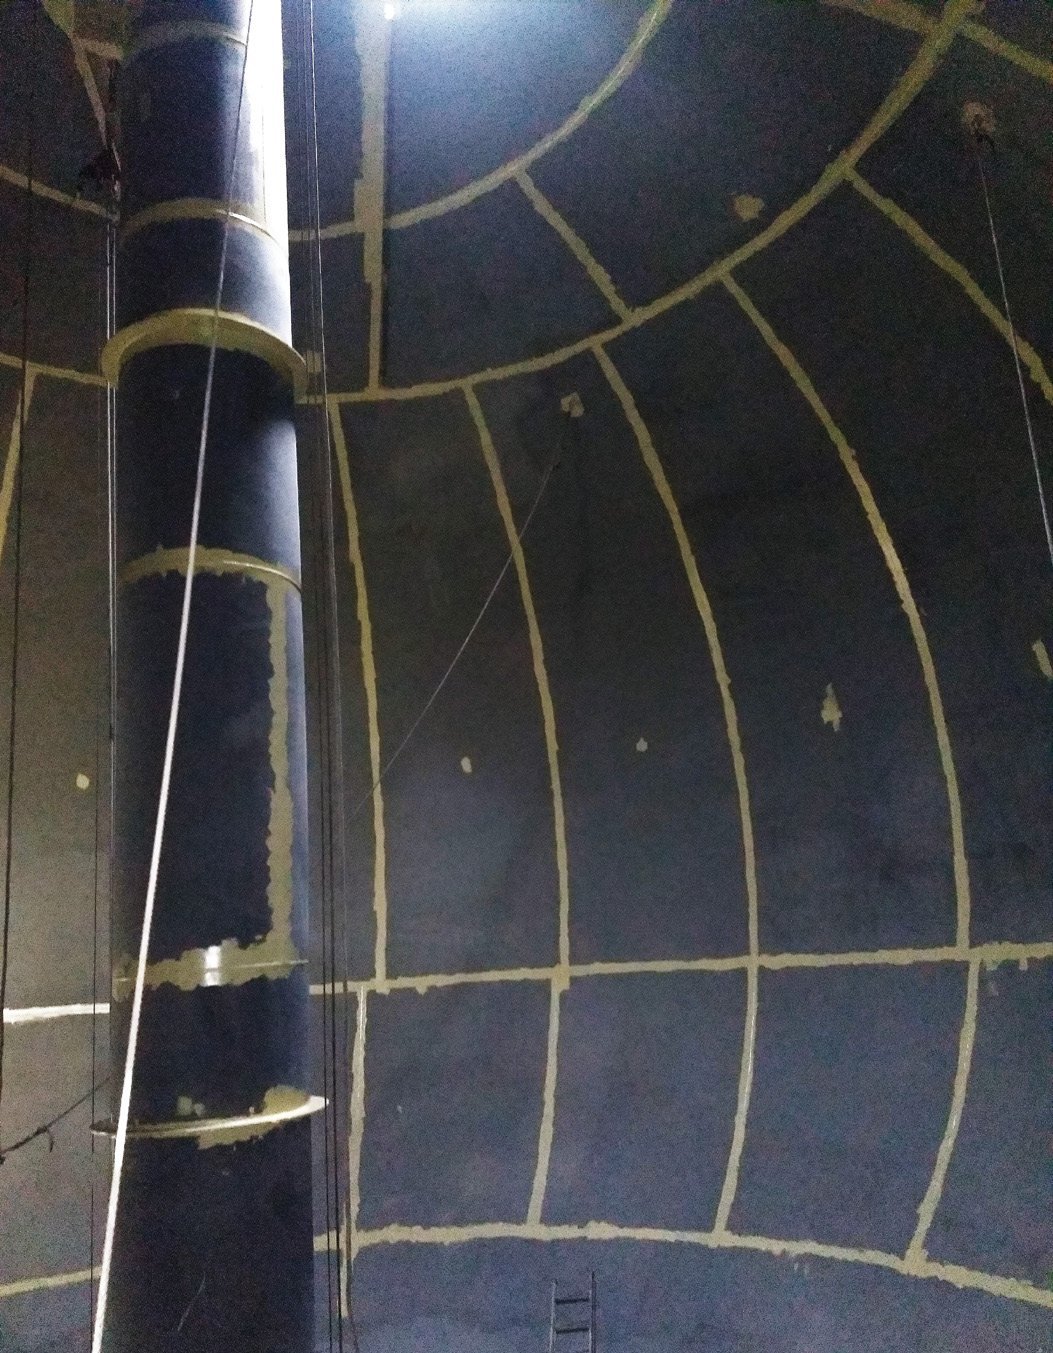
    Ilustración del artículo: Recubrimientos para tanques de agua, pasando la prueba del sabor
    FIG. 3: Los aplicadores granallaron el interior de la torre hasta alcanzar un estándar de metal casi blanco, aplicaron una imprimación de zinc a todo el interior y, a continuación, aplicaron una capa de recubrimiento en franjas a las costuras de soldadura y los bordes para asegurar una cobertura completa de estas áreas difíciles de recubrir. A continuación, se aplicó una capa completa de recubrimiento reforzado con escamas de vidrio, 100 % sólido.

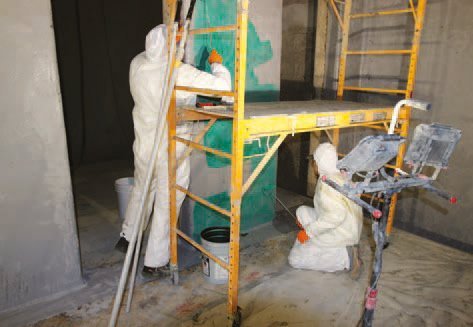
    A continuación, los aplicadores aplicaron con brocha y rodillo una capa de refuerzo con fibra de vidrio, 100 % sólidos, sobre las zonas soldadas (Fig. 3) antes de aplicar el recubrimiento por pulverización a 30-40 milésimas de pulgada de espesor de película seca (DFT) en una sola capa utilizando un equipo de pulverización múltiple (multicomponenete). Gracias a la alta capacidad de recubrimiento, los aplicadores pudieron pulverizar el material hasta 125 milésimas de pulgada de espesor de película seca donde fuera necesario rellenar las picaduras. El refuerzo de fibra de vidrio del recubrimiento está diseñado para brindarle una permeabilidad extremadamente baja y una excelente resistencia a la abrasión y a los productos químicos, lo que contribuye a una vida útil mayor que la de un sistema convencional de tres capas de zinc/epoxi/epoxi. Lo mejor de todo, para el plazo acelerado del proyecto del tanque de Sterling Avenue, es que el recubrimiento ofreció un tiempo de retorno al servicio de tan solo 10 horas después de la aplicación final.

    Renovación Exterior Rápida

    La estética a largo plazo y la rapidez de entrega fueron la prioridad para el exterior de la torre de agua, lo que impulsó al equipo a especificar un sistema de zinc/epoxi/poliuretano de curado rápido con poliuretano acrílico de alto rendimiento como capa de acabado.


    Los aplicadores prepararon primero el exterior del tanque según la norma de limpieza con chorro abrasivo comercial SSPC SP-6/NACE No. 3. Posteriormente, aplicaron una capa de imprimación de uretano rica en zinc de 2 a 4 milésimas de espesor de película seca (EPS) utilizando la misma imprimación de uretano de curado por humedad, rica en zinc, que se utilizó en el interior del tanque para resistir la corrosión y los daños.


    A continuación, los miembros del equipo aplicaron por pulverización una capa intermedia de un epóxico de poliamida mastic de dos componentes (tolerante a la superficie) con alto contenido de sólidos al exterior del tanque con una capa de 4 a 6 milésimas de espesor de película seca (EPS). Gracias a su alto contenido de sólidos, esta capa protectora garantizó una protección adecuada de los bordes afilados, las esquinas y las soldaduras del tanque. El epoxi también se seca rápidamente, lo que permitió al equipo pasar rápidamente de la capa intermedia a la capa de acabado.


    Para la capa de acabado, el contratista utilizó un poliuretano acrílico bicomponente de alto rendimiento que brindará protección UV a largo plazo a la estructura de alta visibilidad. El recubrimiento ofrece una excepcional retención de color y brillo a largo plazo, así como una excelente resistencia a la corrosión y a la intemperie. Ahorrando tiempo en la aplicación, el equipo pudo aplicar el recubrimiento con espesores de película seca (DFT) más delgados, de tan solo 2-3 milésimas de pulgada, en comparación con los 3-5 milésimas de pulgada que se requieren normalmente para los poliuretanos convencionales.


    Para los toques finales, los aplicadores pintaron a mano un logotipo con el nombre de la comunidad de Maplewood y un dibujo artístico de una hoja de arce. Para garantizar la retención a largo plazo del color y el brillo del logotipo marrón y granate, los aplicadores utilizaron un acabado de uretano fluoropolímero ultraduradero de primera calidad que ofrece una durabilidad exterior superior y un rendimiento de color y brillo superior.
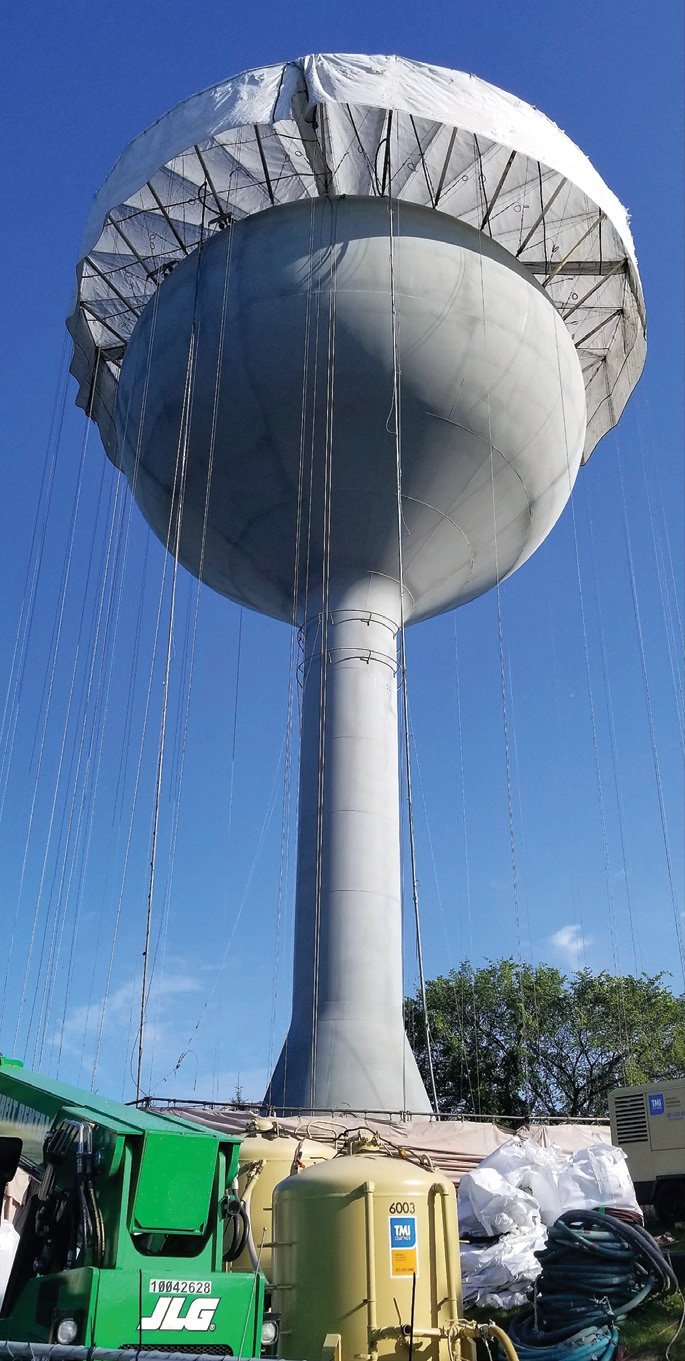
    Ilustración del artículo: Recubrimientos para tanques de agua, pasando la prueba del sabor
    FIG. 4: El contratista de recubrimiento instaló un sistema de contención completo alrededor de la torre para evitar que el polvo, los escombros y el exceso de pintura se escapen del lugar de trabajo durante los trabajos de restauración.

    Durante todo el proyecto, el contratista de recubrimiento tuvo cuidado de evitar que el polvo, losresiduos y el exceso de pintura rociada llegaran a las casas y estructuras cercanas mediante la instalación de un sistema de contención completo alrededor de la torre (Fig. 4).

    La Prueba Final

    Tras finalizar las aplicaciones del recubrimiento interior y exterior, el proyecto de rehabilitación de la torre de Sterling Avenue enfrentó su prueba final. El exigente panel de catadores de la empresa de servicios públicos tuvo que aprobar muestras de agua del tanque recién recubierto y llenado antes de que pudiera ser aprobado para dar servicio a la comunidad de Maplewood.


    Dado que la mayoría de los tanques habían decepcionado al panel a la primera durante más de una década, SPRWS esperaba con ansias los resultados. Si el panel manifestaba alguna preocupación sobre el sabor o el olor, la empresa de servicios públicos tendría que vaciar y rellenar el tanque de 500,000 galones, quizás varias veces, hasta que aprobara las últimas muestras. Dada la química libre de solventes del sistema de recubrimiento 100% sólido y la aprobación NSF/ANSI/CAN 600, el equipo del proyecto se sintió seguro de la prueba. Aun así, se sintieron aliviados al saber que el panel superó las primeras muestras sin dudarlo, sin necesidad de rellenar el tanque.

    Conclusión

    Gracias a la selección y aplicación exitosa del sistema de recubrimiento 100% sólido, SPRWS pudo poner el tanque en funcionamiento inmediatamente después de pasar la prueba de sabor final, ahorrando la molestia y el costo de perder al menos medio millón de galones de agua. Esta rápida puesta en servicio se logró tan solo 30 días después de iniciada la restauración gracias a las propiedades de curado rápido de los sistemas de recubrimiento y recubrimiento exterior, junto con sus aplicaciones optimizadas.

    Sobre los autores

    Murray Heywood es Gerente de Mercado de Norteamérica para Agua y Aguas Residuales en Sherwin-Williams Protective & Marine. Lleva más de 39 años en el sector de pinturas y recubrimientos. Es Inspector Maestro de Recubrimientos, Especialista en Recubrimientos Protectores e Inspector de Recubrimientos de Concreto (Nivel 2) con certificación SSPC; Inspector de Recubrimientos (Nivel 3) con certificación NACE y cuenta con las certificaciones de Especialista en Recubrimientos Arquitectónicos del Master Painters Institute. Heywood también es instructor de NACE y SSPC, impartiendo los cursos de Inspección de Recubrimientos, es el actual Presidente del Capítulo de SSPC en Ontario, Canadá, y participa en varios comités técnicos de SSPC y AWWA.

    John Sierzega es Gerente de Desarrollo de Negocios para Agua y Aguas Residuales en Sherwin-Williams Protective & Marine. Comenzó en la industria de los recubrimientos a temprana edad, construyendo tanques de agua de concreto con su padrastro durante los veranos, y desde entonces ha trabajado en la industria durante 24 años, trabajando en investigación y desarrollo de recubrimientos, servicio técnico y desarrollo de proyectos y negocios. Es inspector de recubrimientos certificado por NACE, secretario del capítulo de la región centro norte de SSPC, presidente social del Consejo de fabricantes y asociados (MAC) de la Asociación Estadounidense de Obras Hidráulicas (MN AWWA) de la sección de Minnesota y miembro del comité de rehabilitación de pozos de acceso de NASSCO.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • El futuro de la pintura de barcos, especificaciones, estándares, inspección y más

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 22/01/2026

    El futuro de la pintura de barcos, especificaciones, estándares, inspección y más

    El futuro de la pintura de barcos, especificaciones, estándares, inspección y más
    POR ANDY HOPKINSON, RALITSA MIHAYLOVA Y RAOUF KATTAN, SAFINAH GROUP UK

    ara cualquier persona en la industria de recubrimientos, la importancia de proteger las embarcaciones marinas contra la corrosión se ha puesto de manifiesto a lo largo de los años. Con el objetivo de mejorar los procesos de recubrimiento de buques con una vision al futuro, este artículo analizó la influencia de las distintas partes en estos procesos y cómo el diseño de una embarcación puede afectar el trabajo, identificando áreas donde es necesario un cambio. Este artículo abarca las especificaciones, normas, métodos de inspección y productos de recubrimiento que se utilizan actualmente, y lo que será necesario en el futuro.

    Especificaciones de Recubrimiento

    Especificaciones de hoy

    Muchas especificaciones de recubrimiento que se utilizan actualmente han sido “adquiridas”; es decir, han sido utilizadas por una empresa durante muchos años y nunca se han actualizado para reflejar la experiencia en servicio ni los avances tecnológicos.
    El enfoque actual para las especificaciones de recubrimiento suele ser inadecuado. En las nuevas construcciones, los astilleros utilizan especificaciones estándar basadas en su relación con el proveedor de pintura y el precio del paquete ofrecido, en lugar de adaptarlas a sus propias preferencias de producción.

    En el mantenimiento, la solución habitual es simplemente reparar y mantener el sistema de recubrimiento de la nueva construcción con los mismos productos suministrados originalmente, o el equivalente recomendado por la empresa de recubrimientos en caso de cambio de proveedor.

    Esto plantea diversos problemas potenciales. Por ejemplo, si el buque se construye en Asia en verano y luego entra en servicio y posterior entra a dique seco en climas más fríos, es posible que la especificación genérica de la nueva construcción ya no sea adecuada, ya que la preparación de la superficie sería inferior y la aplicación podría realizarse con brocha y rodillo en lugar de con pistola airless. Por lo tanto, existe un gran riesgo al adoptar simplemente la especificación de la nueva construcción como la especificación estándar de mantenimiento y reparación.
    En general, cuando se proporciona una especificación, esta suele dividir el buque en 8 a 10 áreas clave, que incluyen el casco submarino, las cubiertas, los tanques y bodegas, y la superestructura. Es prescriptivo y normalmente definirá:

    • El área total a recubrir (en metros cuadrados);
    • El tipo de producto, y posiblemente mencionar una marca específica o proporcionar una descripción que tienda a la selección entre una gama limitada de productos disponibles; y
    • El número de capas del producto a aplicar y el espesor nominal de película seca, o, en algunos casos, un rango mínimo/máximo.

    A continuación, se hará referencia a las fichas técnicas pertinentes para obtener más detalles sobre la preparación de la superficie y los requisitos de aplicación. Por lo general, no se incluye ninguna referencia a guías o procedimientos de aplicación específicos, que pueden o no estar disponibles.

    Sin embargo, el principal problema radica en la referencia a las fichas técnicas. En casi todas ellas se estipula que los datos incluidos son orientativos, es decir, indicativos. Esto implica que los requisitos exactos variarán según el tipo de proyecto y las necesidades específicas. Por lo tanto, los requisitos de la ficha técnica están sujetos a cierta interpretación.

    Especificaciones del mañana

    El cambio inicial en las especificaciones de recubrimientos de buques ya se está produciendo, ya que las especificaciones genéricas se sustituyen con mayor frecuencia por especificaciones funcionales (basadas en objetivos), y el aspecto de la especificación se separa del aspecto de la selección del producto. En los últimos años, cuando se han implementado especificaciones funcionales en su totalidad en buques de nueva construcción y proyectos de reparación, se han logrado ahorros significativos de entre el 10 % y el 30 % con respecto al presupuesto original y la selección del esquema.¹ Además,
    se han evaluado las necesidades a lo largo de la vida útil para comprender cómo se realizarán el mantenimiento y la reparación, considerando también soluciones alternativas según los períodos de propiedad planificados y los requisitos operativos.

    Ilustración del artículo: El futuro de la pintura de barcos, especificaciones, estándares, inspección y más

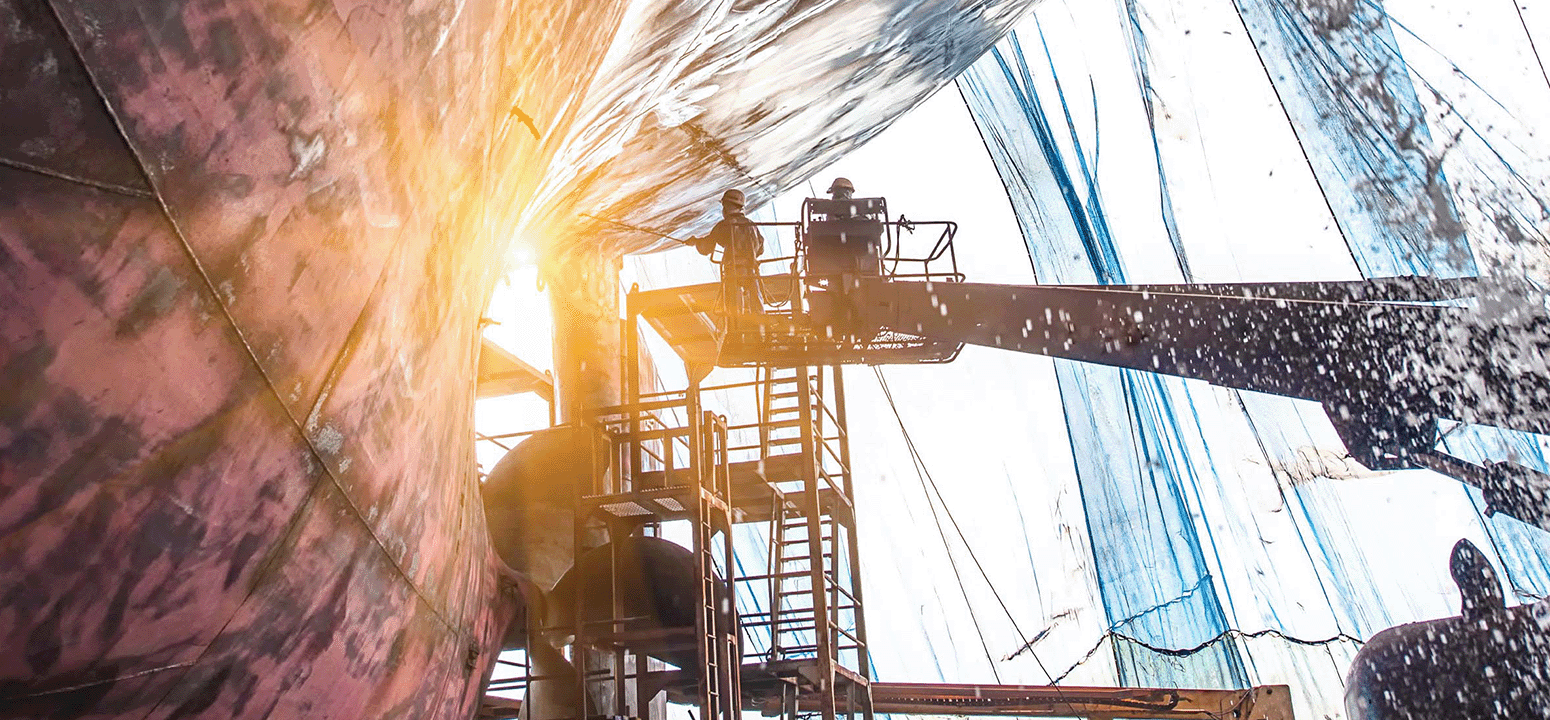
    El uso de chorro de agua UHP para preparar superficies de acero podría adaptarse para producir un perfil de superficie para nuevas aplicaciones de construcción.

    El enfoque funcional divide la especificación en tres fases distintas:

    La especificación: Comprender las necesidades del proyecto a lo largo de su vida útil, priorizando las áreas clave y sus funciones requeridas, y definiendo los valores objetivo para dichas funciones (es decir, la vida útil). La especificación no incluye el número de capas, el tipo de producto o marca, ni el espesor de película seca. Por lo tanto, el proveedor de pintura debe desarrollar un esquema específico para el proyecto a partir de su propia gama de productos. Sin embargo, la especificación funcional sí incluye las limitaciones conocidas de aplicación y operación; por ejemplo, su aplicación en China durante los meses de invierno.

    Selección del producto: Con base en los requisitos funcionales, se emite una plantilla para la licitación y los proveedores de pintura deben cumplir con las exigencias de la especificación funcional. Cada esquema propuesto se evalúa entonces en función de las exigencias requeridas, lo que permite seleccionar la mejor opción. La ventaja de este enfoque es que, si bien es improbable que exista una solución que satisfaga al 100% las necesidades funcionales, se identifican las áreas de debilidad —y, por lo tanto, los riesgos— y, por lo tanto, se pueden evaluar adecuadamente al seleccionar las opciones. Esto genera un sistema de selección de productos muy transparente, independiente del costo de la pintura en sí. Una vez identificadas las mejores opciones técnicas, se pueden evaluar los costos en función del valor añadido percibido para el proyecto, tanto en la nueva construcción como a lo largo de su vida útil. Si bien este enfoque puede requerir muchos recursos para el primer proyecto, una vez que la estructura está instalada, no solo es repetible, sino que crea una plataforma para generar conocimiento que puede fundamentar decisiones futuras.

    Evaluación de Riesgos: Desarrollar una especificación de esta manera permite evaluar los riesgos y cuantificar el impacto de cualquier concesión. También proporciona un vínculo claro entre las necesidades del proceso de construcción y los requisitos de rendimiento en servicio. Cada vez más, las especificaciones deberán considerar también las interacciones con otros sistemas a bordo.

    Estándares de Recubrimiento

    Estándares actuales

    Cualquier especificación genérica de pintura puede incluir entre 10 y 20 estándares de diferentes organizaciones, como ISO, SSPC, NACE e IMO, además de algunas normas específicas de astilleros o armadores, así como las directrices y recomendaciones de los fabricantes de pinturas.

    Normalmente, se presta poca atención a las normas hasta que surge un problema, momento en el que estas sirven como referencia para determinar cómo debería haberse llevado a cabo el proyecto. En el sector marítimo, la mayoría de los estándares son inadecuadas, ya que suelen ser desarrolladas por un comité que puede representar a diversas industrias con diferentes requisitos. Como resultado, el resultado final es un compromiso.

    Ilustración del artículo: El futuro de la pintura de barcos, especificaciones, estándares, inspección y más

    Aunque los astilleros se preocupan por el tiempo, el coste y la calidad, la velocidad de producción requerida y la calidad de aplicación todavía resultan en niveles de reelaboración inaceptablemente altos.

    Además, la falta de aplicabilidad de muchas normas plantea un problema, al igual que las normas específicas como la PSPC de la OMI, que es el resultado de una negociación en lugar de una evaluación técnica de la situación. Por ejemplo, los recubrimientos pueden probarse en acero limpio recubierto en condiciones de laboratorio y luego aprobarse para su aplicación práctica en una superficie contaminada con sal.

    Estándares del futuro

    Existe una necesidad real de “marinizar” los estándares de recubrimiento para que sean adecuados para estas megaestructuras y garantizar su integridad técnica. Existe una falta de un organismo de normalización que produzca un conjunto uniforme y completo de estánares para este mercado, lo que resulta en numerosas disputas derivadas de normas contradictorias que incluso pueden mencionarse en el mismo documento. El futuro requiere un conjunto uniforme de estándares consensuadas en toda la industria para lograr un enfoque coherente y combinar las necesidades teóricas y prácticas de las megaestructuras marinas.

    Recubrimiento
    Actualmente, las soluciones dominantes en el mercado marino son recubrimientos líquidos de diversas químicas limitadas (sistemas basados en epóxicos, alquídicos, uretanos y copolímeros), que tienen su origen en tecnologías desarrolladas en las décadas de 1960 y 1970. A pesar de los intentos de expandir el concepto de suministro a granel, la pintura marina se entrega mayoritariamente en envases de 5, 10 y 20 litros, lo que contribuye al alto flujo de residuos generado por el proceso de recubrimiento, tanto en nuevas construcciones como en reparaciones. Por lo tanto, existe una necesidad urgente de un cambio de paradigma en la protección de los buques contra la corrosión estructural y las incrustaciones, y en la protección de las cargas contra la contaminación.

    Selección de productos de hoy

    En los últimos 20 años, se ha observado un aumento en la capacidad de fabricación de recubrimientos. Esto, sumado al deseo de aumentar la eficiencia del proceso de fabricación y distribución de recubrimientos para el mercado marino, ha resultado en una mayor racionalización y un enfoque en la reducción de unidades de mantenimiento de stock (SKU)(Stock Keeping units). Esto ha obligado a los proveedores de pintura a consolidar su oferta y gama de productos. Como resultado, se fusionaron los productos de nueva construcción y los de mantenimiento y reparación, eliminando aspectos de las gamas. Esto, junto con el impulso de los astilleros en la búsqueda del concepto de una imprimación universal que pudiera recubrirse con cualquier gama de productos, tanto del mismo proveedor como de la competencia, ha provocado una disminución en la oferta de recubrimientos. Lo que está claro, dados los métodos actuales de elaboración de especificaciones de recubrimiento, es que, en la mayoría de los casos, la selección se basa en el precio, tanto por parte del propietario como del astillero, y no en los méritos técnicos.

    Selección de productos para el futuro

    Mientras que los astilleros se esfuerzan por la estandarización y la simplificación, el método de fabricación de recubrimientos en línea, en lugar del método por lotes, permitiría el desarrollo de un mayor número de referencias (SKU) en lotes más pequeños, lo que reduciría los problemas de almacenamiento y distribución y permitiría el desarrollo de productos especializados para satisfacer las necesidades específicas de cada zona.

    Las áreas clave donde se podría impartir una funcionalidad específica serían los tanques de lastre de agua y los recubrimientos de bodegas/tanques de carga, así como los productos/soluciones de mantenimiento a bordo. Los materiales alternativos podrían reducir en cierta medida la dependencia de los recubrimientos líquidos, pero es poco probable que una sola tecnología pueda igualar la flexibilidad y utilidad de estos en todas las funciones y áreas. Un mayor uso de plásticos es una posibilidad en algunos aspectos.

    El Proceso de Recubrimiento

    En general, la tecnología de preparación de superficies y aplicación de recubrimientos utilizada actualmente no ha cambiado significativamente en los últimos 50 años. Los procesos existentes se encuentran bajo presión para satisfacer las demandas del mercado, tanto en la construcción de nuevas naves como en su posterior operación, reparación y mantenimiento.

    Ilustración del artículo: El futuro de la pintura de barcos, especificaciones, estándares, inspección y más

    Si bien la tecnología de preparación y aplicación de superficies no ha cambiado significativamente en los últimos 50 años, los procesos existentes están bajo presión para satisfacer las mayores demandas de la actualidad.

    Un astillero prioriza el tiempo, el costo y la calidad. Los atributos clave de la pintura, como el tiempo de secado y los intervalos de repintado, no han evolucionado al ritmo requerido de producción, y la calidad de la aplicación aún genera niveles de retrabajo inaceptablemente altos. Por lo tanto, es fundamental revisar las posibles soluciones tecnológicas que permitan un cambio positivo. En la década de 1990, se realizó una evaluación exhaustiva del proceso de recubrimiento. Esta evaluación determinó las etapas clave y los costos asociados con los recubrimientos, que durante la construcción de nuevas naves comprenden los siguientes pasos:

    • Limpieza y preparación primaria de la superficie;
    • Aplicación de imprimación de taller;
    • Limpieza y recubrimiento de la línea de soldadura;
    • Preparación/limpieza secundaria de la superficie;
    • Aplicación del esquema de recubrimiento principal en la etapa de bloque; y
    • Preparación/limpieza y recubrimiento de la superficie de las juntas de montaje.

    El coste relativo del proceso de recubrimiento aumenta a medida que avanza en la producción. Por lo tanto, el coste de la aplicación del recubrimiento para trabajos realizados después de la aplicación del esquema principal puede ser de 6 a 14 veces más caro por metro cuadrado que en la etapa de bloque. Esto demuestra que la estrategia y la planificación del recubrimiento son fundamentales para garantizar que el trabajo de recubrimiento se integre en el proceso de producción, y que la especificación debe centrarse, entre otras cosas, en los atributos del recubrimiento que le permiten una mejor supervivencia en el proceso de producción.

    Tecnología de Recubrimiento

    Necesidades de hoy

    Hoy en día, la mayoría de las plantas de construcción identifican los siguientes atributos clave:

    • Preparación mínima de la superficie;
      • Número mínimo de capas;
      • Velocidad de curado (a un espesor de película seca práctico);
      • Intervalos de repintado (tanto mínimos como máximos) a un espesor de película seca práctico;
      • Trabajabilidad a baja temperatura;
      • Y bajo impacto ambiental.

    El armador generalmente busca la longevidad del recubrimiento, con protección anticorrosiva durante 15 años, antiincrustante durante 10 años y resistencia del recubrimiento de tanques químicos de 10 a 12 años, así como atributos como la igualación de color, la facilidad de mantenimiento, la aplicación universal (un producto para todas las áreas) y la resistencia a la abrasión/dureza. El astillero generalmente está interesado en cumplir con los requisitos de garantía de 12 meses, mientras que el armador generalmente busca atributos a lo largo de la vida útil.

    NECESIDADES DEL FUTURO

    Existen varias características que se requerirán en el futuro para los nuevos productos y tecnologías. Quizás el mayor impulsor del cambio tecnológico en el futuro sean los requisitos regulatorios. Estos han aumentado desde la prohibición de los compuestos orgánicos de estaño en la década de 1990, que resultó en un cambio drástico en las soluciones tecnológicas para la prevención de incrustaciones. La directiva REACH ha tenido un impacto continuo en los productos químicos que se consideran seguros de usar, y otras leyes generarán nuevos desafíos, como el Convenio BWT, que ha planteado problemas de compatibilidad entre los métodos de tratamiento y los recubrimientos de los tanques de lastre. Dicho esto, la característica clave que se requiere para los recubrimientos es la “previsibilidad del rendimiento”. El mayor desafío hoy en día es lograr que los recubrimientos tengan un rendimiento predecible que permita contabilizar de forma fiable los costos de obra nueva y de operación. Si se comprendiera el tiempo hasta el fallo de un recubrimiento, los propietarios podrían planificar y gestionar eficazmente los costos de operación, y si los criterios de rendimiento relevantes para la obra nueva (tiempo de secado, intervalos de repintado, etc.) fueran predecibles, también se podría optimizar la producción. El progreso en cualquiera de los atributos requeridos es esencial en el futuro, y algunas sugerencias sobre los desarrollos tecnológicos necesarios en las diferentes etapas incluyen:

    En obra nueva: El uso de agua UHP (ultra high pressure water jetting – 25000 PSI hasta 70000 PSI) para preparar las superficies de acero podría adaptarse para producir un perfil superficial, así como el uso de láseres para eliminar la pintura para el posterior trabajo en caliente y el uso de tratamientos químicos localizados para las juntas y uniones de montaje.

    A lo largo de su vida útil: Laminados para igualación de colores y propiedades de barrera mejoradas, recubrimientos autocurativos mediante tecnología de bacterias, microencapsulación o memoria de polímeros y antiincrustantes basados en organismos vivos o superficies microestructuradas.

    Inspección para el Control y Aseguramiento de la Calidad

    El enfoque actual para el recubrimiento de buques parece centrarse en responder a la pregunta “¿Lo hemos hecho correctamente?”. Si bien algunos astilleros intentan responder a la pregunta “¿Podemos hacerlo mejor y cómo?”, sus esfuerzos suelen verse limitados por la provisión de una garantía de 12 meses y con poco interés en el rendimiento a lo largo de la vida útil.

    Dado el ritmo de cambio de propiedad de muchos buques, las sociedades de clasificación son quizás las más indicadas para evaluar el comportamiento y el rendimiento del recubrimiento a lo largo de la vida útil. Lamentablemente, hasta la fecha, se han centrado más en garantizar que la documentación esté auditada y sea correcta, en lugar de garantizar que la ingeniería del sistema de recubrimiento se realice correctamente para satisfacer las necesidades de construcción

    Inspección de hoy

    La calificación actual de inspector de la industria se basa en un curso de dos semanas, y el inspector adquiere experiencia trabajando contrato a contrato o, en algunos casos, mediante un programa de capacitación práctica. En los últimos años, las empresas de pintura han optado por subcontratar a sus inspectores de pintura (representantes de servicio técnico) para mitigar el costo de que este grupo supervise la aplicación del recubrimiento y proteger los intereses de la empresa, lo que plantea el problema de la posible lealtad del inspector.

    En las obras de nueva construcción, puede haber varios inspectores presentes: el inspector del armador, el inspector/capataz de producción del astillero, el inspector de control de calidad del astillero y el inspector de la empresa de pintura. Además, en el caso de los tanques de agua de lastre y petróleo crudo, puede estar presente un inspector de una sociedad de clasificación para fines de verificación. Si la creencia actual de que los recubrimientos fallan debido a una preparación y aplicación deficientes de la superficie es cierta, entonces la conclusión debe ser que los métodos actuales de inspección y evaluación son inadecuados. Sin embargo, esta no es la causa principal del fallo (ya que no se debe únicamente a estos factores), sino simplemente un síntoma de una solución de ingeniería deficiente.

    Uno de los principales retos de la inspección actual es la evaluación de cuándo un sistema de recubrimiento ha fallado, utilizando la clasificación IACS de “Bueno”, “Regular” y “Deficiente”. Por lo tanto, incluso con un grado de defectos en el que entre el 20 % y el 50 % de los bordes presentan corrosión y hasta el 20 % de las superficies planas muestran signos de corrosión (ambos clasificados como “Regular”), no se consideraría necesariamente que el sistema de recubrimiento ha fallado. Dado que se trata de espacios complejos y áreas extensas, esta valoración porcentual se realiza a simple vista y, por lo tanto, es totalmente subjetiva. Dado que los tanques de lastre deben estar en buen estado después de 15 años, existe la posibilidad de que se produzcan considerables discusiones o disputas en cuanto a esta evaluación subjetiva del grado de fallo, lo que podría resultar en costosas reparaciones innecesarias, por un lado, y en la pérdida de la integridad estructural a lo largo de su vida útil, por el otro.

    Inspección del mañana

    La seguridad de las operaciones de transporte marítimo depende de una política de mantenimiento eficaz. Hoy en día, las inspecciones tienen un coste elevado y los armadores suelen percibirlas como onerosas e ineficientes. El sector marítimo está adoptando poco a poco la idea del mantenimiento predictivo/basado en el riesgo, y importantes empresas están desarrollando y probando soluciones de inspección remota equipadas con diversos sensores. Por ejemplo, la industria de los drones está en auge y, desde 2018, los esfuerzos de I+D se han centrado en innovaciones en vuelo autónomo, utilizando big data, aprendizaje automático y visión artificial. En cuanto a las aplicaciones relacionadas con recubrimientos, los drones pueden adaptarse para realizar inspecciones visuales de estructuras externas o espacios cerrados de forma preplanificada, eficiente y repetible. La capacidad de los drones va más allá de la inspección visual y se extiende a pruebas más complejas, como la medición de espesores mediante sondas de ultrasonido, por ejemplo. La presencia de topógrafos sigue siendo necesaria, pero con los avances en la tecnología de realidad virtual y aumentada, es posible que ya no sea un requisito en un futuro próximo. El reto de la inspección no reside solo en los datos registrados, sino también en qué se presenta y cómo se presenta, así como en la repetibilidad de las inspecciones para que el seguimiento posterior sea significativo.

    Los informes deben incluir no solo fotografías de cerca de los problemas, sino también vistas más completas para evaluar el alcance y la gravedad del área en cuestión. Sin embargo, se requieren representaciones más detalladas que no solo identifiquen las áreas inspeccionadas, sino también la ubicación de los defectos, etc., para permitir el seguimiento posterior. Para eliminar la subjetividad en la evaluación de los recubrimientos, es necesario desarrollar datos de rendimiento a lo largo de la vida útil que puedan presentarse como curvas de degradación para permitir el mantenimiento preventivo y evitar fallos del sistema. La industria también debe considerar si los niveles actuales de fallo aceptables según el enfoque de evaluación Bueno-Regular-Deficiente son significativos y adecuados.

    La prestación de servicios de inspección también cambiará, ya que las empresas de pintura adoptarán un enfoque más comercial para el suministro de inspectores y la necesidad del mercado se orientará hacia una mejor supervisión y planificación del trabajo de recubrimiento, tanto en obra nueva como en dique seco, que probablemente será más adecuada para ser realizada por terceros independientes. Ya hay evidencia de que en algunos sectores del mercado se está adoptando cada vez más este enfoque.

    Mantenimiento y Reparaciones

    Mantenimiento de hoy

    El mantenimiento se define como la capacidad de mantener un área determinada en su estado actual. Por ejemplo, si está en condiciones “Regulares”, el mantenimiento solo puede mantenerlo en ese estado, mientras que una reparación podría restaurar el área a un estado “Bueno”. Si bien el trabajo en dique seco generalmente se considera reparación, el trabajo realizado por la tripulación suele considerarse mantenimiento. Para que el mantenimiento sea efectivo, la tripulación debe recibir la capacitación correspondiente. Existe amplia evidencia interna de que una tripulación bien capacitada utiliza menos pintura y realiza mejores reparaciones, lo que reduce costos.

    Mantenimiento del futuro
    Se enfrentarán desafíos importantes para mantener los buques y minimizar el tiempo de inactividad, como resultado de las reparaciones durante el servicio, y existen varios escenarios posibles.

    1. Será necesario mejorar los recubrimientos, los procesos de recubrimiento o las tecnologías alternativas para garantizar una vida útil de 25 años.
    2. a vida útil de los buques se reducirá debido a la falta de mantenimiento, o se requerirán mayores períodos de inactividad para abordar todos los problemas en dique seco.
    3. Se requerirán tripulaciones a bordo de los buques no tripulados para minimizar el tiempo de inactividad, por lo que los buques contarán con tripulación a tiempo parcial.

    Conclusiones

    Como se ha analizado en este artículo, no cabe duda de que, dado el estancamiento de la tecnología de procesos y la mayor carga regulatoria, las presiones de costos y plazos en las nuevas construcciones, así como el mayor número de buques que requieren dique seco a medida que crece la flota, es improbable que el enfoque actual de los recubrimientos se mantenga sostenible, y es probable que se convierta en un factor de costo cada vez más significativo para los armadores/operadores y una carga significativa en horas de trabajo y costos para los constructores navales y astilleros.

    El desafío radica en el costo del desarrollo, frente a la persistencia del mercado en la reducción de precios a niveles de productos básicos, ya que el valor agregado que pueden proporcionar los recubrimientos no está claramente definido ni es accesible para todos. Esto limita la capacidad de aumentar los ingresos lo suficiente como para desarrollar nuevas tecnologías. De igual manera, las empresas de recubrimientos dominantes están en gran medida ligadas al suministro de pintura, lo que significa que probablemente surgirán soluciones novedosas de empresas más pequeñas y dinámicas, ya sea solas o en colaboración con las empresas consolidadas.

    Esto planteará importantes desafíos al modelo de negocio actual y podría dar lugar a enfoques novedosos (ya en fase de prueba), donde el propietario alquila el casco submarino, los tanques de lastre, etc., a la empresa de pintura, siempre que ofrezcan el rendimiento requerido, y el mantenimiento a lo largo de su vida útil recae en la empresa de pintura o en un tercero adecuado. Sin embargo, la variedad de tipos de armadores probablemente impedirá una solución universal.

    SOBRE LOS AUTORES

    Andy Hopkinson es Director General de Safinah Group Ltd. Se incorporó a la industria de los recubrimientos en 1993. Antes de incorporarse a Safinah, ocupó puestos de desarrollo de negocio, servicio técnico y gestión de ventas en una de las empresas de recubrimientos más grandes del mundo.

    Ralitsa Mihaylova es Jefa de Proyectos Especiales de Safinah Group Ltd. Es Ingeniera Naval y cuenta con experiencia en administración portuaria, gestión de buques y administración marítima, incluyendo una estancia de investigación en la OMI. También es miembro del Consejo Asesor Editorial de JPCL.

    Raouf Kattan es el Consultor Principal y fundador de Safinah Group Ltd. Tiene experiencia en navegación, academia, transporte marítimo, construcción naval, arquitectura naval y recubrimientos protectores, y ha trabajado en una amplia gama de proyectos marinos, offshore e industriales, incluyendo la investigación de fallos catastróficos en recubrimientos y el análisis de fallos relacionados con estos.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Mejora del mortero epoxi cementicio

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 24/12/2025

    Mejora del mortero epoxi cementicio

    Mejora del mortero epoxi cementicio

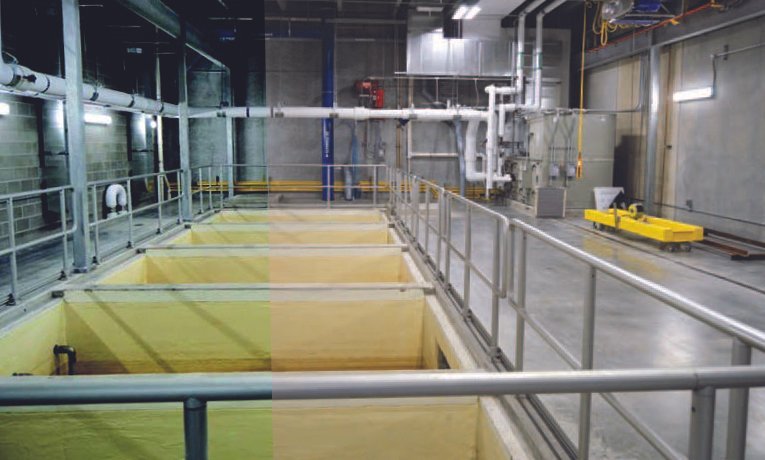
    El uso de un mortero epóxico cementoso es vital para la mayoría de los proyectos de revestimiento de hormigón, pero los productos existentes pueden presentar problemas y ser difíciles de aplicar, según Induron, empresa pionera en la industria de recubrimientos protectores de alto rendimiento para revestimientos de alcantarillado de hierro dúctil, plantas de tratamiento de agua y aguas residuales, y almacenamiento de agua potable.

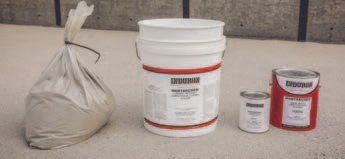
    Para abordar estos problemas, la empresa ha presentado Mortarchem, un mortero de reparación y superficie cementoso modificado con epoxi de alto rendimiento, utilizado para restaurar sustratos de mampostería deteriorados antes de la aplicación de capas de acabado resistentes a productos químicos. «Nuestro objetivo es ofrecer tecnología innovadora para resolver los problemas de nuestros clientes», declaró Davies Hood, presidente de Induron. «A veces, esto significa crear un nuevo producto para una necesidad específica del mercado. Mortarchem satisface una necesidad muy real».

    Al aplicarse como enfoscado sobre hormigón nuevo debidamente preparado, el producto rellena las incrustaciones, sella los poros y mitiga la desgasificación. Se puede recubrir con la mayoría de los epóxicos de alto rendimiento de Induron para su uso en la mayoría de las exposiciones atmosféricas y de inmersión.

    La tecnología patentada, que incluye un exclusivo paquete de modificación cerámica, facilita el uso de Mortarchem, explicó Andy Odorzynski, Gerente Nacional de Ventas de Induron.

    “Es uno de esos productos que parecen demasiado buenos para ser verdad hasta que lo aplicas tú mismo”, afirmó.

    Ilustración del artículo: Mejora del mortero epoxi cementicio

    Para demostrar por qué la compañía llama a Mortarchem “la nueva generación de morteros epóxicos cementosos”, Induron lo aplicó en paralelo con productos de la competencia. Según Odorzynski, la viscosidad, la trabajabilidad, el peso del material y el espesor de película más deseables de Mortarchem ofrecen tres ventajas clave:

    1. APLICACIÓN SIMPLIFICADA
    Con los tres componentes del producto cómodamente envasados ​​en un solo envase, se evitan confusiones y se pierde tiempo buscando componentes mal colocados o que no coinciden. Otra ventaja significativa de la aplicación es la viscosidad del producto mezclado, favorecida tanto por el peso como por la forma de las microesferas cerámicas en el paquete de pigmentos.

    2. MEJORA DE LA PRODUCCIÓN DE LA APLICACIÓN
    Por supuesto, una aplicación simplificada produce una mejor producción. A menudo, los proyectos de repavimentación con mortero requieren una cantidad considerable de material. Mortarchem, con un peso aproximado de la mitad que el de los productos de la competencia, facilita y hace más seguro su traslado por la obra. Una vez aplicado, las pequeñas imperfecciones, como las aletas, son más fáciles de lijar o lijar para lograr la suavidad deseada para una instalación exitosa del revestimiento.

    3. MEJOR RENDIMIENTO
    El rendimiento a largo plazo suele ser el resultado de una mejor aplicación. «Induron desarrolló Mortarchem para pulverizar, aplicar con llana y realizar acabados más lisos y eficientes que otros productos», afirmó Hood. «De esta manera, hemos creado un producto que proporcionará el sustrato de mampostería óptimo para la aplicación de revestimientos protectores de alto rendimiento».

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Sistemas de pisos y paredes de hormigón – Protección integral

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 24/12/2025

    Sistemas de pisos y paredes de hormigón – Protección integral

    Sistemas de pisos y paredes de hormigón - Protección integral

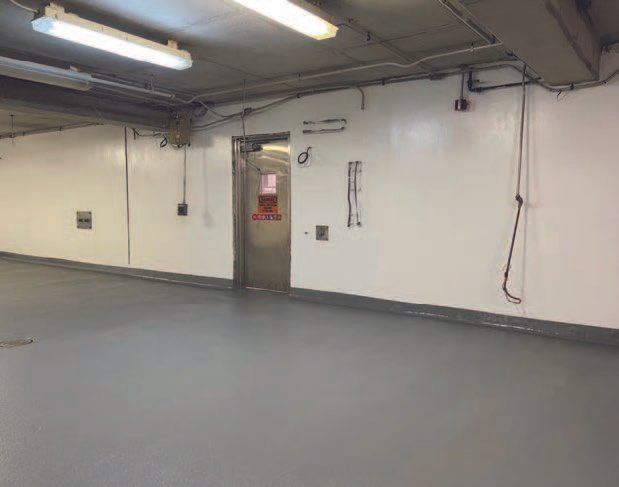
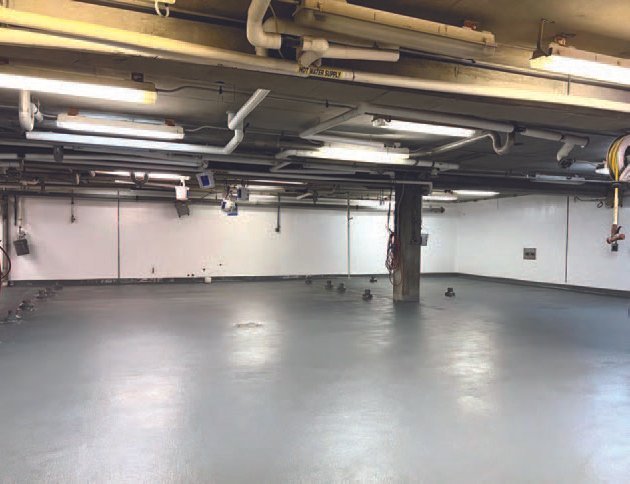
    El proyecto se inició con la demolición de las superficies de baldosas y ladrillos de los pisos y paredes de la sala del horno.

    POR KEVIN KIPP, SERVICIOS INDUSTRIALES HARDIG

    Las superficies de concreto en las plantas de fabricación de alimentos y bebidas presentan exigencias específicas que requieren ciertas protecciones en lo que respecta a los recubrimientos. Además de la protección contra el deterioro, las superficies en estas instalaciones también deben ser resistentes a bacterias y productos químicos de limpieza, y cumplir con ciertas normas de la FDA y el USDA para el servicio de alimentos y bebidas. Dado que estas superficies suelen ser de alto tráfico, la resistencia al deslizamiento es otra propiedad fundamental que deben presentar los sistemas de recubrimiento.

    Ilustración del artículo: Sistemas de pisos y paredes de hormigón - Protección integral

    Los propietarios de una planta de fabricación de alimentos y bebidas en EE. UU. decidieron renovar una gran sala de hornos en una de sus instalaciones. Los pisos de la sala de hornos existentes presentaban zonas donde el agua se acumulaba contra las patas de los hornos y se filtraba hacia las superficies inclinadas de la instalación original. Los propietarios tuvieron que reemplazar uno de los hornos y retirar permanentemente otros tres, y las paredes de azulejos y los pisos de ladrillo existentes se consideraron riesgos higiénicos para su proceso.

    Para proteger las paredes y pisos de concreto de la sala de hornos renovada, los propietarios decidieron instalar nuevos sistemas de recubrimiento de alto rendimiento en lugar de azulejos nuevos. Este artículo resume el proyecto de remodelación de la sala del horno, desde su demolición original hasta su finalización.Ilustración del artículo: Sistemas de pisos y paredes de hormigón - Protección integral

    Secuencia del proyecto
    Este proyecto comenzó con la demolición de los sustratos de baldosas y ladrillos de las paredes y pisos de la sala del horno, a fin de prepararla para la instalación de un nuevo piso resinoso y revestimientos de paredes de alto rendimiento.

    Ilustración del artículo: Sistemas de pisos y paredes de hormigón - Protección integral
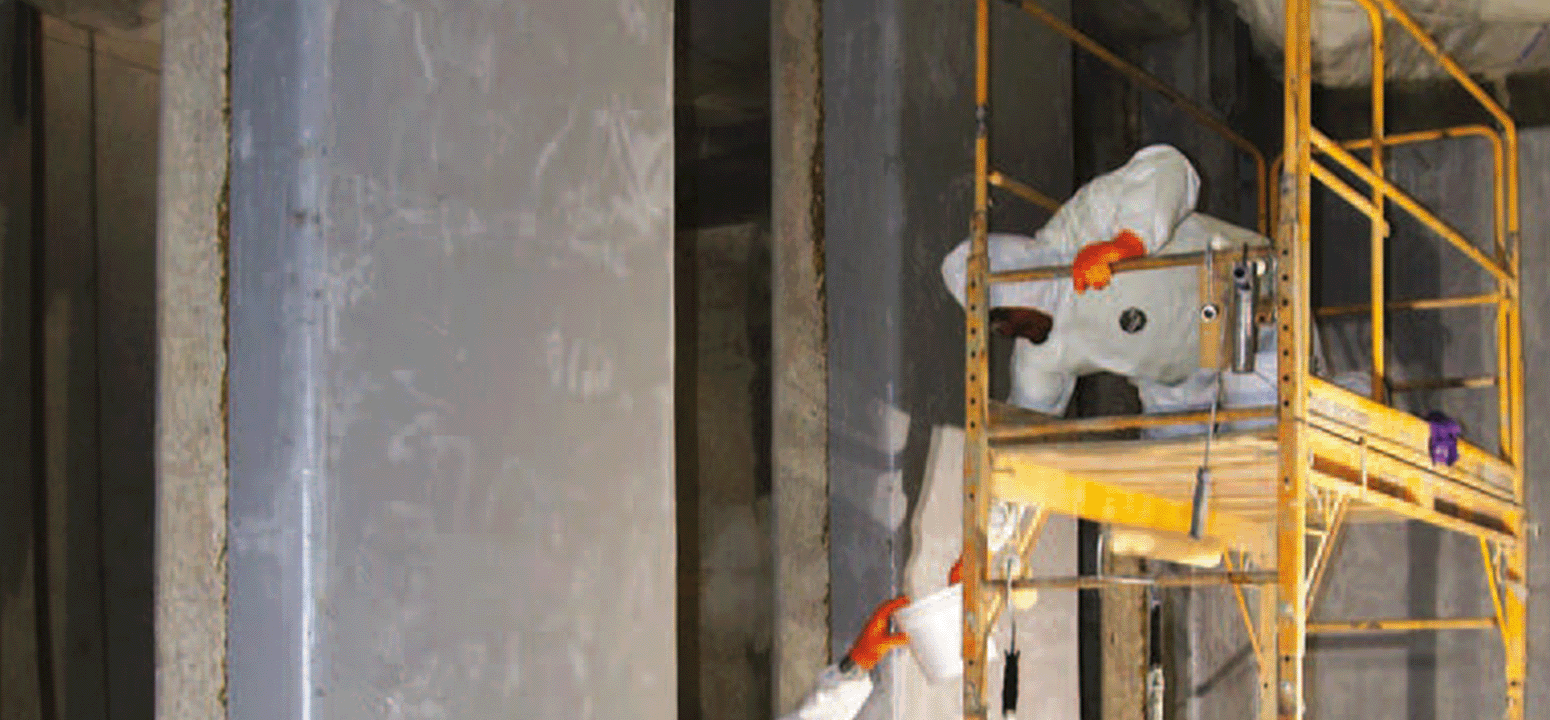
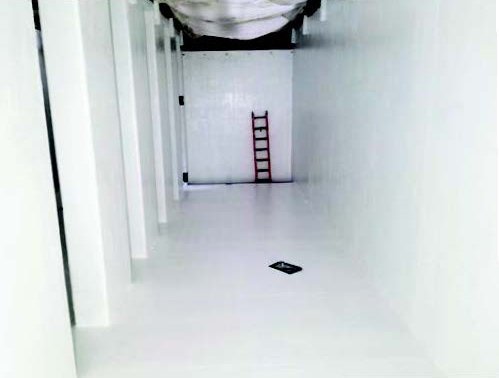
    De izquierda a derecha: Tras retirar las baldosas, se prepararon las paredes según el estándar CSP 2-3 antes de aplicar la imprimación y el revestimiento. Los pisos recibieron un mortero de reparación antes del granallado y la aplicación de un nuevo sistema de revestimiento de alto rendimiento.

    Tras la demolición, se lijaron los sustratos de las paredes existentes para eliminar todo el adhesivo/mortero para baldosas y para la preparación del sustrato, que se completó con un nivel estándar de CSP 2-3. Una vez finalizada la preparación de las paredes, se aplicaron a todas las superficies verticales una capa fina de epoxi tixotrópico para rellenar imperfecciones como agujeros, hendiduras y grietas. La capa fina de epoxi se dejó curar durante la noche antes de lijar y se realizó un lijado ligero para alisar las paredes antes de aplicar la imprimación.

    Las paredes se imprimaron con una capa de epoxi de 3-5 milésimas de espesor de película seca (EPS). Una vez curados, los muros se volvieron a parchar y lijar antes de aplicar un revestimiento epóxico de alto rendimiento a base de agua con espesor de 8-10 milésimas de pulgada (20-25 mm). Una vez curado, el revestimiento se lijó y se limpió con disolvente antes de aplicar una capa final de uretano con espesor de 3-5 milésimas de pulgada (76-127 mm).

    Tras la demolición de los pisos, se vertió mortero de reparación en las áreas afectadas para reestablecer la pendiente de la superficie antes de instalar un nuevo sistema de revestimiento de uretano para pisos, higiénico, resistente a químicos y antideslizante. Las áreas con concreto nuevo se granallaron con granalla de acero hasta un perfil de superficie CSP 5-6, y las áreas con revestimientos existentes se abujardaron hasta un estándar CSP 6-7 antes de aplicar el nuevo sistema de lechada de uretano de ¼ de pulgada (6 mm). El revestimiento del piso se instaló con rastrillo y llana hasta un espesor de ¼ de pulgada (6 mm) y se esparció con agregado de malla 20/40. Posteriormente, se alisó una base cóncava integral de 6 pulgadas (15 cm) con un radio de 2 pulgadas (5 cm). Tras la terminación del zócalo, se le aplicó al suelo una lechada y una capa final de poliaspártico de dos componentes, de color gris acero, con óxido de aluminio añadido a la capa final para garantizar su resistencia al deslizamiento.

    Se monitorizaron y midieron las condiciones ambientales durante todo el proyecto. Se utilizaron medidores para medir la humedad, la temperatura y la temperatura ambiente del sustrato, garantizando así las condiciones adecuadas. La inspección final se realizó una vez que los recubrimientos tuvieron tiempo de curarse por completo. Las paredes debían ser lisas y sin juntas para facilitar la limpieza y garantizar su durabilidad. Los suelos debían tener la textura adecuada para evitar resbalones y caídas, y la pendiente era fundamental para garantizar un drenaje adecuado del agua. Los detalles y las terminaciones de los desagües debían encajarse en el suelo para que quedaran a ras del desagüe y evitar así la acumulación de agua o bacterias.

    Ilustración del artículo: Sistemas de pisos y paredes de hormigón - Protección integral

    Retos del proyecto
    Dada la magnitud de la demolición necesaria, la seguridad fue una consideración constante durante el proyecto. Se tomaron medidas constantes para garantizar que el personal trabajara de forma segura y utilizara el EPI adecuado, incluyendo respiradores, gafas de seguridad, protectores faciales y guantes resistentes a cortes, para realizar el trabajo sin lesiones.

    Además, el trabajo se realizaba en una planta de fabricación de alimentos y bebidas con mucha actividad. Había salas en tres lados del área de trabajo donde se producían productos activamente. Todos los procesos de trabajo debían realizarse dentro del espacio de trabajo para evitar una posible contaminación. Todo el equipo que entraba debía limpiarse y embalarse en plástico antes de su entrega en la planta y debía salir del edificio de la misma manera. Fue necesario retirar los hornos, cortar las patas de los hornos del suelo con sierra, instalar unas nuevas y desmontar todos los componentes mecánicos de las paredes antes del inicio.

    Ilustración del artículo: Sistemas de pisos y paredes de hormigón - Protección integral

    Los equipos de contratistas utilizaron la coordinación y la planificación para superar los problemas iniciales de programación y finalizar el proyecto a tiempo.

    Otro desafío importante fue que los equipos solo podían retirar los escombros del piso y las paredes de la planta a través de una puerta estándar. No tenían acceso para grandes carros de descarga debido a la posible contaminación en la planta. Todos los escombros del proyecto tuvieron que retirarse con pequeñas carretillas eléctricas a un contenedor a 45 metros del lugar de trabajo. Esto generó la necesidad de mano de obra adicional y equipo especializado para transportar los residuos.

    El contratista de recubrimiento tuvo que coordinarse con varios contratistas antes de poder comenzar el trabajo. Desafortunadamente, los equipos tuvieron que comenzar el trabajo tres días después de lo programado originalmente, con la misma fecha de finalización.

    Finalización del Proyecto
    En resumen, la planificación resultó ser clave para completar el proyecto a tiempo. Durante las paradas urgentes, es fundamental que todas las partes participen en las etapas de planificación y que el cronograma y las expectativas se comuniquen al equipo. Al tener a todo el equipo en sintonía y participar en la comunicación diaria, el trabajo se completó de manera eficiente y se cumplieron los objetivos diarios necesarios para satisfacer las demandas generales del proyecto.

    Para empezar, el cronograma era ajustado, y tener que empezar con tres días de retraso fue todo un reto. Los equipos se unieron y perseveraron, trabajando muchas horas y aprovechando días extra los fines de semana, especialmente durante la demolición. No fue un trabajo fácil, y perseveraron para completar el proyecto a tiempo.

    SOBRE EL AUTOR
    Kevin Kipp es evaluador, gerente de proyectos y copropietario de Hardig Industrial Services, una empresa contratista de recubrimientos industriales con sede en Cleves, Ohio. Cuenta con 20 años de experiencia en la industria de recubrimientos, habiendo ocupado anteriormente diversos puestos de ventas en Sherwin-Williams y Carboline. Es inspector de recubrimientos con certificación NACE e inspector de recubrimientos de concreto con certificación SSPC, y es licenciado en marketing y contabilidad por la Universidad de Cincinnati.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 24/12/2025

    Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    FIG. 1: Para restaurar las paredes de hormigón deterioradas de las cuencas MBR de JBWRF, los aplicadores utilizaron un compuesto de reparación y revestimiento de epoxi con 100 % de sólidos, reconstruyendo las superficies a su plano original.


    POR KEVIN MORRIS, JOHN SIERZEGA Y GREG HANSEN, SHERWIN-WILLIAMS PROTECTIVE & MARINE – FOTOS: CORTESÍA DE LA COMPAÑÍA SHERWIN-WILLIAMS

    A la hora de revestir nuevas cuencas de biorreactores de membrana (MBR) de hormigón para operaciones de tratamiento de agua, los propietarios de las instalaciones disponen de diversas opciones de revestimiento protector. Sin embargo, también pueden optar por no revestir las cuencas desde el principio, pero el hormigón sin revestimiento se deteriorará con el tiempo y, con el tiempo, será necesario protegerlo. Por lo tanto, la decisión de no añadir un revestimiento durante la construcción es, en esencia, una postergación del proceso. No obstante, los contratistas pueden restaurar las cuencas a un estado como nuevo utilizando materiales robustos de restauración de hormigón y sistemas de revestimiento duraderos. Esta opción justifica la decisión de esperar para aplicar los revestimientos. Todo depende de la preferencia del propietario, y el presupuesto y los plazos suelen influir en la decisión.

    Este fue el caso de la nueva Planta de Recuperación de Agua de la Cuenca Jordan (JBWRF) en Bluffdale, Utah. Los directores de proyecto del Distrito de Alcantarillado del Valle Sur (SVSD) consideraron la posibilidad de revestir o no las ocho cuencas de hormigón que conforman el sistema MBR de la instalación. Finalmente, decidieron esperar debido a limitaciones presupuestarias, entendiendo que necesitarían aplicar revestimientos eventualmente, después de que el hormigón se degradara por el uso. Sorprendentemente, ese deterioro se produjo más rápido de lo previsto, después de tan solo cinco años de servicio, lo que requirió un proyecto de rehabilitación de 57 semanas, que requirió mucha mano de obra y utilizó un sistema tradicional de revestimiento multicapa, mientras que la JBWRF seguía en servicio.

    Ilustración del artículo: Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

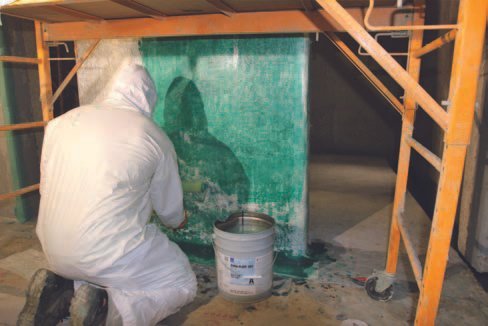
    FIG. 2: La aplicación de la capa de refuerzo para los depósitos MBR JBWRF implicó sellar una estera de fibra de vidrio de 1,5 onzas usando un laminado epóxico teñido de verde.

    Un nuevo proyecto para la construcción de la Planta Regional de Tratamiento de Aguas de Grand Forks (GFRWTP) en Grand Forks, Dakota del Norte, adoptó un enfoque diferente. Para esta instalación, los gerentes de proyecto contaron con un presupuesto suficiente para revestir las cuencas de MBR de la planta desde el principio. Los aplicadores utilizaron un robusto sistema de revestimiento de una sola capa que les ahorró al menos un día entero para cada una de las cinco cuencas de MBR que recubrieron, en comparación con el mismo sistema multicapa requerido para el proyecto JBWRF. Esta decisión y otras eficiencias finalmente ahorraron al equipo más de dos semanas de tiempo de instalación del revestimiento para las cuencas. Además, las cuencas revestidas no deberían necesitar reparaciones importantes después de cinco años. Ante dos escenarios presupuestarios diferentes, cada equipo del proyecto decidió cuándo aplicar los sistemas de revestimiento, y ninguno de los dos resultó correcto ni incorrecto. Los equipos tuvieron que optar por lo que mejor se adaptaba a sus circunstancias en ese momento.

    Ataque con Productos Químicos Agresivos

    Inaugurada en 2012, la JBWRF utiliza tecnología MBR para preparar el efluente del alcantarillado público para su reutilización en sistemas de riego secundarios tras su tratamiento. El agua que ingresa a la instalación pasa por una serie de membranas reforzadas de fibra hueca que filtran sales minerales, hierro, compuestos orgánicos insolubles y materia biológica. Con el tiempo, estos contaminantes obstruyen las membranas, lo que requiere protocolos de limpieza con ácido cítrico e hipoclorito de sodio. Estos agentes de limpieza agresivos son altamente corrosivos, lo que provocó la pérdida de entre 6 mm y 19 mm de hormigón en las cuencas sin revestimiento de la JBWRF en aproximadamente cinco años de servicio.

    Ilustración del artículo: Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    FIG. 3: Los aplicadores utilizaron rodillos de fibra de vidrio de aluminio para trabajar el material laminado teñido de verde en la alfombra para asegurar una humectación completa y una adhesión adecuada.

    Inaugurada en 2020, la GFRWTP es una iniciativa de $153 millones diseñada para mejorar los procesos de tratamiento de agua y la capacidad diaria de la ciudad de Grand Forks. La planta también utiliza un proceso MBR para tratar el agua destinada a los sistemas de riego, así como los mismos productos químicos agresivos para limpiar las membranas. Con las cuencas de esta instalación revestidas con recubrimientos protectores desde el principio, el hormigón debería permanecer en muy buen estado durante una década o más sin necesidad de rehabilitación.

    Rehabilitación de Cuencas con Alta Intensidad de Mano de Obra

    Dada la considerable pérdida de hormigón en las ocho cuencas de MBR de la JBWRF, los contratistas tuvieron que realizar diversas etapas de rehabilitación que requerían mucha mano de obra. Estas incluyeron la preparación del hormigón para las reparaciones, la restauración de su superficie a su plano original, la aplicación de una imprimación para la remediación de la humedad, la adición de un sistema laminado epóxico reforzado con fibra de vidrio y la aplicación de un revestimiento epóxico protector.

    Dado que los aplicadores tuvieron que completar la restauración de las cuencas mientras la JBWRF seguía en funcionamiento, los miembros de la cuadrilla instalaron un sistema de contención completo para evitar que el polvo y los escombros entraran en las cuencas adyacentes. También optaron por aplicar un chorro abrasivo de vapor al hormigón para minimizar la producción de polvo y escombros. Estas decisiones mantuvieron las demás cuencas libres de contaminación y limitaron las necesidades de limpieza.

    Tras el chorreado del hormigón para crear una superficie limpia para el revestimiento, los ingenieros del proyecto sabían que la humedad sería un problema para la aplicación del revestimiento, ya que las cuencas adyacentes seguían en uso y llenas de agua. Por lo tanto, la humedad podría filtrarse a través del hormigón en al menos una pared de cada cuenca en reparación, lo que podría generar problemas de adherencia. El equipo solucionó este problema aplicando por pulverización una resina epoxi bicomponente de curado rápido en las paredes de la cuenca. La membrana superficial tolera la humedad residual del hormigón y sirvió para bloquear la humedad a su superficie, lo que permitió su restauración. También ayuda a prevenir el desprendimiento del sistema de revestimiento causado por la humedad.

    Los aplicadores pudieron comenzar a reparar el hormigón deteriorado unas 12 horas después de aplicar la capa de control de humedad. Utilizando un compuesto epoxi para parcheo y revestimiento con 100 % de sólidos, repararon grietas, rellenaron huecos, agujeros y panales, y reconstruyeron las superficies de hormigón deterioradas para devolverles sus dimensiones originales y una superficie uniforme (Fig. 1).

    Los ingenieros especificaron el compuesto de revestimiento, en lugar de un resurfacing o mortero cementoso tradicional, debido a que algunas paredes del depósito estaban previamente imprimadas y rellenas con materiales cementicios epóxicos. Estas aplicaciones no permitían una adhesión fuerte para un resurfacing o mortero cementoso, lo que hacía que el compuesto de parcheo y revestimiento fuera la opción óptima. La aplicación del compuesto de revestimiento también fue más eficiente que tecnologías alternativas como el cemento de uretano aplicado con llana, que habría requerido días de trabajo de instalación intensivo, lo que habría retrasado el cronograma del proyecto.

    Ilustración del artículo: Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    FIG. 4: El revestimiento de amina epoxi de ultra alto contenido de sólidos utilizado como capa final para los revestimientos de cuencas MBR JBWRF está diseñado para servicio de inmersión y presenta propiedades de alto espesor y retención de bordes para una protección superior.

    A continuación, los aplicadores instalaron el sistema de revestimiento reforzado. Esto incluyó la aplicación de una capa base de un laminado epóxico de color verde, rematada con una estera de fibra de vidrio de 1.5 onzas, que posteriormente se selló con más material laminado teñido (Figs. 2 y 3) antes de aplicar una capa superior de laminado epóxico blanco (Fig. 4). Los dos recubrimientos de amina epoxi con contenido de sólidos ultra altos están diseñados específicamente para usarse como sistemas de laminación en servicio de inmersión y brindan una protección superior gracias a sus propiedades de alto espesor y retención de bordes.

    Los aplicadores pudieron comenzar a reparar el hormigón deteriorado aproximadamente 12 horas después de aplicar la capa de control de humedad.

    El uso de colores contrastantes proporcionó ventajas en el control de calidad de la instalación, así como un útil indicador visual de futuros daños.

    Instalación Simplificada del Revestimiento

    Para el proyecto GFRWTP, el presupuesto permitió revestir las cinco cuencas de MBR de la instalación desde el principio. Comenzar la instalación desde cero sobre hormigón nuevo permitió a la instalación considerar diferentes opciones de revestimiento. Podría haber utilizado el mismo sistema de revestimiento de cinco a seis capas que se requirió para las cuencas JBWRF. Sin embargo, los administradores de la instalación optaron por un sistema de una sola capa, mucho menos laborioso, que ahorró días al proceso de aplicación.

    Revestir cada una de las cuencas de MBR de 7,6 metros de ancho por 9 metros de largo de la GFRWTP habría tomado tres o más días si los aplicadores hubieran instalado el sistema de cinco a seis capas utilizado en las cuencas JBWRF. En cambio, el sistema de una sola capa elegido se pudo aplicar y estuvo listo para su uso en menos de dos días, con una aplicación por pulverización más sencilla. El revestimiento de poliuretano elastomérico, 100 % sólido, presenta propiedades de construcción óptimas que permitieron a los aplicadores pulverizarlo con el mismo espesor que el sistema de cinco a seis capas en una sola pasada. Esto por sí solo representó un ahorro de un día por depósito.

    Para revestir los depósitos, los aplicadores primero granallaron el hormigón según la norma SSPC-SP 13/NACE n.º 6. A continuación, aplicaron un resurfacing cementoso modificado con epoxi para rellenar cualquier imperfección del hormigón y crear una superficie dura y duradera con excelente adherencia al sistema de revestimiento. Para garantizar aún más la adherencia, los aplicadores aplicaron una capa de imprimación para crear una barrera que impidiera que la humedad y el aire del hormigón se escaparan y crearan poros en el revestimiento. Gracias al rápido retorno al servicio del repintador, así como a la ausencia de una limpieza a chorro antes de aplicar el revestimiento, los aplicadores pudieron completar el repintado y la imprimación el mismo día.

    Ilustración del artículo: Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.
    FIG. 5: En la GFRWTP, los aplicadores instalaron un sistema de revestimiento de poliuretano flexible en cinco cuencas de biorreactores de membrana recientemente instaladas, lo que llevó de uno a dos días por cuenca.

    Al día siguiente, aplicaron el sistema de revestimiento de una sola capa, rociando el revestimiento con un espesor de película seca (DFT) de entre 65 y 100 milésimas de pulgada en una sola pasada (Fig. 5). Con este sistema, los aplicadores pudieron revestir completamente cada depósito en dos días, e incluso en ocasiones, todos en el mismo día.

    El tinte de color optimiza las instalaciones e inspecciones

    El control de calidad es especialmente importante al aplicar sistemas de laminado en capas/fibra de vidrio. Si la capa base no se aplica completamente al sustrato y la capa de fibra de vidrio no está completamente impregnada, es probable que se produzcan fallos de adhesión. Al utilizar productos laminados transparentes tradicionales, es difícil confirmar visualmente que la fibra de vidrio esté completamente saturada. Esto fue especialmente cierto en el interior de los depósitos de MBR JBWRF debido a las condiciones de iluminación poco ideales en condiciones de contención total. Para garantizar el control de calidad, el equipo de ingeniería optó por teñir las capas de epoxi del laminado base con un endurecedor verde ftalo con la resina epoxi transparente. Esta ingeniosa solución facilitaría a los aplicadores e inspectores durante el proceso de aplicación del revestimiento, así como al propietario posteriormente al examinar el revestimiento en busca de daños.

    Para la instalación del revestimiento del depósito de MBR JBWRF, los aplicadores recubrieron las superficies de hormigón restauradas con una capa base de epoxi laminado de color verde, asegurando una cobertura completa mediante comprobaciones visuales. A continuación, colocaron una lámina de fibra de vidrio de 43 g (1.5 onzas) encima y la sellaron sobre las paredes del depósito con rodillos de aluminio para fibra de vidrio, integrando más material laminado verde en la lámina blanca. El contraste del color verde permitió a los aplicadores asegurar una humectación completa de la lámina (Fig. 6), evitando así bolsas de aire, zonas secas o huecos entre el hormigón y la fibra de vidrio. Los inspectores realizaron pruebas de adhesión después del curado del sistema para confirmar la calidad de la instalación.

    A continuación, los aplicadores aplicaron una capa de laminado epoxi blanco para sellar la capa de lámina de fibra de vidrio. La aplicación del epoxi blanco sobre las superficies verdes permitió a los aplicadores asegurar una película final uniforme y sin poros. Cualquier área verde visible se pudo retocar rápidamente. Además, este contraste de color ayuda a la planta a supervisar el estado de los revestimientos, ya que cualquier mancha verde visible al reemplazar los cartuchos de filtro, por ejemplo, indica daños en la capa superior (Fig. 7).

    ¿Revestir o no revestir?
    Al comparar los dos enfoques aplicados en las plantas de tratamiento de agua, la eficiencia y la facilidad de aplicación asociadas con el revestimiento inicial de los depósitos de MBR con un sistema de una sola capa son sin duda ideales. Esto coloca a la GFRWTP por delante en el mantenimiento, lo que le permite potencialmente una década o más antes de tener que realizar reparaciones importantes en el revestimiento de los depósitos.

    Ilustración del artículo: Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    FIG. 6: El uso de un endurecedor de color verde con un laminado transparente para revestir los depósitos de MBR JBWRF facilitó la humectación completa de la estera de fibra de vidrio durante las aplicaciones.

    Sin embargo, los presupuestos municipales no siempre permiten aplicar la solución ideal. En el caso del proyecto JBWRF, los gerentes sabían que el concreto se deterioraría y que podrían restaurar las cuencas sin revestimiento cuando fuera necesario. Esta última capacidad le dio a SVSD la confianza de poder prescindir de la instalación inicial del revestimiento para destinar los ahorros resultantes a otros proyectos urgentes.

    Tras la instalación del revestimiento, las cuencas JBWRF volvieron a funcionar a la perfección. Y, lo que es más importante, la instalación de 15 millones de galones diarios pudo permanecer en funcionamiento durante todo el proyecto, con solo una cuenca inactiva a la vez.

    Ilustración del artículo: Dos proyectos de cuencas de biorreactores de membrana, dos enfoques de recubrimiento.

    FIG. 7: El uso de un color blanco contrastante para la capa superior en las cuencas restauradas del JBWRF permite realizar controles visuales fáciles del estado del revestimiento, ya que cualquier área verde (como el punto que se muestra cerca de la parte superior del área revestida aquí) indica daño.

    De cara al futuro, ambas instalaciones ahora cuentan con cuencas MBR con sistemas de revestimiento duraderos e impermeables que protegerán sus sustratos de concreto durante años. Ninguno de los dos enfoques de instalación fue correcto ni incorrecto. Pero el uso de sistemas de revestimiento de alto rendimiento fue sin duda la decisión correcta en ambos casos.

    SOBRE LOS AUTORES

    Kevin Morris es Director de Mercado Global de Infraestructura de Sherwin-Williams Protective & Marine. Lleva 20 años trabajando en la industria de aguas residuales y de protección marina, y 29 años en Sherwin-Williams. Morris es Inspector de Recubrimientos con certificación NACE Nivel 3, Inspector de Recubrimientos de Concreto con certificación SSPC e instructor de los Programas de Fundamentos de Recubrimientos de Concreto e Inspector de Recubrimientos de Concreto de SSPC. Ha publicado numerosos artículos para diversas organizaciones del sector.

    John Sierzega es Gerente de Desarrollo de Negocios de Infraestructura Hídrica de Sherwin-Williams Protective & Marine. Comenzó en la industria de recubrimientos a temprana edad, construyendo tanques de agua de concreto con su padrastro durante los veranos, y desde entonces ha trabajado en la industria durante 24 años, trabajando en investigación y desarrollo de recubrimientos, servicio técnico y desarrollo de proyectos y negocios. Es inspector de revestimientos con certificación NACE, secretario del capítulo de la región centro-norte de SSPC, presidente social del Consejo de Fabricantes y Asociados (MAC) de la Asociación Americana de Obras Hidráulicas (MN AWWA) de la Sección de Minnesota y miembro del comité de rehabilitación de pozos de registro de NASSCO.

    Greg Hansen es gerente de desarrollo de proyectos en Sherwin-Williams Protective & Marine, donde trabajó durante más de 26 años. Es inspector de revestimientos con certificación NACE Nivel 3 e inspector de revestimientos de concreto con certificación SSPC. Es licenciado en finanzas por la Universidad Estatal de Kansas.

    Fuente: JPCL
    Traducción y actualización: IARCOR INTERNACIONAL

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Recubrimiento de hormigón para servicio de inmersión – Consideraciones clave para la selección exitosa del sistema

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 14/11/2025

    Recubrimiento de hormigón para servicio de inmersión – Consideraciones clave para la selección exitosa del sistema

    Recubrimiento de hormigón para servicio de inmersión - Consideraciones clave para la selección exitosa del sistema

    R.A. NIXON, CORROSION PROBE, INC.

    ste artículo aborda las consideraciones clave que determinan el buen desempeño de los recubrimientos de hormigón en servicio de inmersión. Es fundamental destacar que esta información tiene un enfoque amplio.

    En resumen, las consideraciones clave que se analizan abarcan una amplia gama de condiciones de exposición. Por lo tanto, los principales parámetros que influyen en el éxito de la mayoría de los proyectos de recubrimiento de hormigón por inmersión se han generalizado aquí.

    Resistencia Química y Física: Ante todo, el material de recubrimiento seleccionado debe ser resistente a las condiciones de exposición química y física de la inmersión. Estas consideraciones incluyen especies químicas específicas, pH y temperatura, así como cualquier exposición a la abrasión/erosión asociada con flujos de alta velocidad y sólidos en suspensión, que pueden causar daños físicos al recubrimiento.
    Baja Permeabilidad del Recubrimiento: Estas propiedades son cruciales para un buen desempeño en inmersión. La resistencia a la permeabilidad comprende diversas propiedades, como la absorción de agua, la transferencia de vapor de agua, la resistencia al gradiente térmico, la rigidez dieléctrica del recubrimiento, la resistencia a la electroendosmosis y la resistencia al paso de iones como cloruros, sulfuros, etc. Si un recubrimiento no ofrece estas importantes propiedades de resistencia a la permeación, es probable que se produzcan ampollas y otros fallos relacionados con la adherencia en muchas exposiciones a inmersión.

    Adhesión: A continuación, la preparación de la superficie del sustrato de hormigón debe garantizar el grado adecuado de limpieza y el perfil superficial necesario para asegurar una buena adherencia del sistema de recubrimiento. Esto incluye asegurar un pH mínimo de 9,0 en la pasta de cemento, además de la eliminación de contaminantes como un alto contenido de sulfatos del sustrato. Se deben realizar ensayos de adherencia para asegurar que tanto la adherencia del mortero de relleno/recubrimiento al hormigón como la adherencia del recubrimiento al hormigón o al mortero de recubrimiento o enlucido sean adecuadas. Como regla general, se recomiendan valores de 200-250 psi para morteros de recubrimiento sobre hormigón, mientras que 250-300 psi son valores aceptables para la adherencia del recubrimiento. Es prudente realizar pruebas de resistencia a la tracción “pull off” superficial del concreto y de adherencia del mortero de recubrimiento al concreto según la norma ASTM C1583 antes de evaluar la adherencia del recubrimiento según la norma ASTM D7234 cuando se requieren morteros de relleno/recubrimiento para lograr una buena calidad de la película de recubrimiento.
    Exceso de humedad en el sustrato de concreto: Se ha escrito mucho sobre el exceso de humedad en el concreto, que puede impedir el curado y la adherencia adecuada de los recubrimientos. Para condiciones de inmersión, el uso de las normas ASTM F1869 (prueba de cloruro de calcio) y ASTM F2170 (método de la sonda de humedad relativa) no es pertinente. Ambos métodos de prueba se desarrollaron para la aplicación de recubrimientos para pisos en entornos controlados. Para proyectos de recubrimiento por inmersión sobre sustratos de concreto, se recomienda la norma ASTM D4263 (prueba de lámina de plástico) para determinar si existe exceso de humedad en el concreto. Asumir que el concreto esté suficientemente seco para asegurar el curado adecuado del material de recubrimiento y prevenir la formación de ampollas (una falla relacionada con la adherencia) es otra consideración esencial para garantizar un buen desempeño del recubrimiento sobre concreto.

    Calidad de la película: La excelente calidad de la película de recubrimiento es fundamental para el buen desempeño del recubrimiento por inmersión. No se aceptan defectos como poros, huecos u otras discontinuidades en la película, ya que permiten la exposición del sustrato, corrosión o ataque químico, lo que provoca socavación y desprendimiento del recubrimiento. Para prevenir problemas de calidad de la película, es necesario preparar cuidadosamente la superficie y aplicar un compuesto de rejuntado o mortero para obtener una superficie apta para el recubrimiento que evite la desgasificación asociada a la formación de poros. La preparación de la superficie implica no solo una limpieza adecuada y un perfil de superficie de concreto correcto, sino también la eliminación de la pasta de cemento descascarada en los poros o “bugholes (defecto tipo hueco de insecto)”. Éstos deben abrirse completamente, tanto en anchura como en profundidad. La aplicación de este componente esencial consiste en rellenar los poros o áreas rugosas con el mortero o material de rejuntado adecuado para evitar la oclusión de aire, que causa poros en los recubrimientos. El relleno de los bugholes también se puede lograr con un sistema de recubrimiento grueso cuando dicho recubrimiento se introduce en los huecos de aire del sustrato durante la aplicación utilizando espátulas anchas o llanas, etc.

    Espesor de película seca adecuado: Como en cualquier proyecto de recubrimientos, en aplicaciones de inmersión en concreto, es fundamental lograr el espesor de película seca adecuado. Se debe respetar el espesor de película recomendado por el fabricante, ya que el desempeño del recubrimiento, en cuanto a resistencia a la permeación y otras propiedades esenciales, se basa en un rango específico de espesor de película seca para la inmersión en ciertos líquidos. Además, el espesor de película seca debe ser suficiente para ocultar y cubrir completamente el perfil de la superficie del concreto o el perfil de un mortero de recubrimiento o enlucido, si se selecciona para la aplicación, y proporcionar un espesor adecuado sobre las zonas más elevadas de dicho perfil.

    Tratamiento adecuado de los detalles: Todos los recubrimientos utilizados para inmersión requieren detalles específicos de terminación y transición que, si no se instalan correctamente, pueden provocar fallas prematuras en el recubrimiento. Estos detalles incluyen la terminación del recubrimiento de concreto en penetraciones y empotramientos de tuberías metálicas, la transición del recubrimiento sobre esquinas interiores o exteriores, o el tratamiento del recubrimiento donde se extiende sobre grietas o juntas en el concreto. La mayoría de los fabricantes de recubrimientos proporcionan planos estándar que deben seguirse para estos detalles. De lo contrario, se deben preparar esquemas especiales para abordar estos detalles importantes.

    Curado adecuado del sistema de recubrimiento: Si se cumplen todas las demás consideraciones mencionadas anteriormente en un proyecto de recubrimiento por inmersión, el último paso a verificar es que el sistema de recubrimiento haya curado correctamente. Esto se logra, en gran medida, mediante una inspección de control de calidad adecuada para asegurar que la mezcla de materiales y las condiciones del sustrato y del aire ambiente se controlaran correctamente durante y después de la aplicación del recubrimiento. Se pueden realizar comprobaciones como la dureza con durómetro, pruebas de frotamiento con solventes y otras pruebas de calidad para verificar un curado adecuado. Sin embargo, si la mezcla y las condiciones durante la aplicación fueron precisas y estuvieron bien controladas, un curado insuficiente rara vez representa un problema.

    Si bien existen otros factores que deben tenerse en cuenta, las consideraciones principales mencionadas anteriormente tienden a promover un rendimiento exitoso a largo plazo o a provocar fallas prematuras en los recubrimientos de concreto sometidos a inmersión.

    Fuente: JPCL
    Traducción y actualización: IARCOR INTERNACIONAL


    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
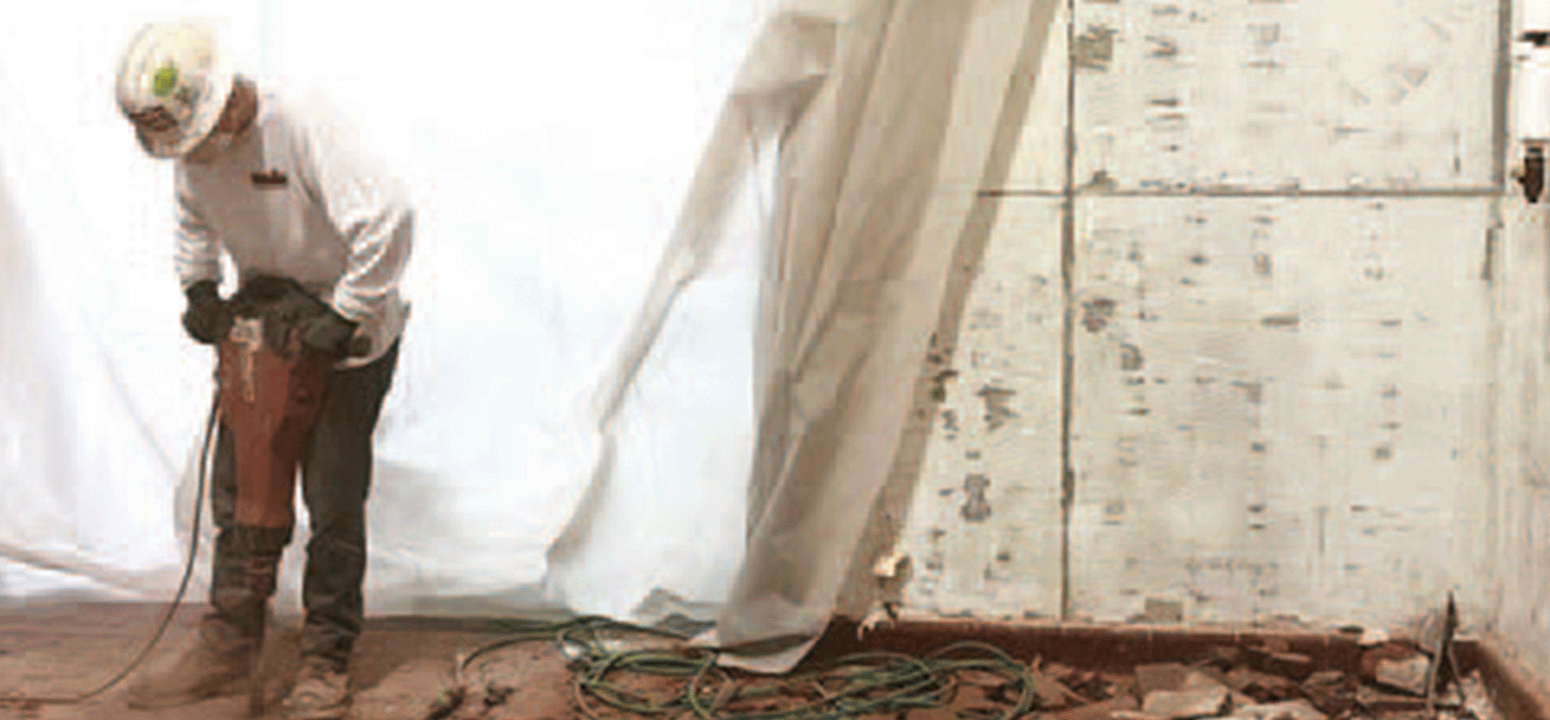
  • “Te estoy cuidando bien”

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 31/10/2025

    “Te estoy cuidando bien”

    “Te estoy cuidando bien”

    BRANDY HADDEN, EDITORA JEFA

    La costa norte de Pittsburgh EEUU alberga numerosas maravillas: varios estadios deportivos, una vista de los famosos puentes de la ciudad, una fuente en la confluencia de los tres ríos y, como no podía ser de otra manera, un paseo fluvial siempre lleno de vida.

    Cerca de un extremo de este paseo se encuentra un homenaje a un ícono de Pittsburgh: Fred Rogers. Este nativo de Latrobe, Pensilvania, conocido principalmente por su programa infantil de televisión “El vecindario del Sr. Rogers”, está inmortalizado en la ciudad con una estatua de bronce de 3,35 metros de altura y 3.175 kilos.

    Creada por el artista Robert Berks, la escultura de 3 millones de dólares (titulada oficialmente “Homenaje a los Niños”) se inauguró en noviembre de 2009. Desde 2014, la conservadora de Pittsburgh, Rhonda Wozniak, se encarga del mantenimiento de la estatua por encargo de la Autoridad de Deportes y Exposiciones de Pittsburgh/Condado de Allegheny, responsable de la obra.

    LOS PROBLEMAS

    En primer lugar, Wozniak tuvo que investigar. “Dado que el artista había fallecido, consulté con la Fundición de Arte Moderno, la fundición que realizó la escultura, para obtener información sobre su origen, como el tipo de bronce utilizado, la pátina original y los recubrimientos protectores”, explicó.

    La estatua de Rogers fue fundida en una aleación de bronce (que, según Wozniak, se asemeja más al latón por su mayor contenido de zinc que de estaño: 88 % de cobre, 8 % de zinc y 4 % de oligoelementos) y originalmente fue patinada con una solución diluida de sulfuro de amonio, para luego pulirla y revelar reflejos más brillantes. Posteriormente, se le aplicó una capa de cera transparente en pasta, que se pulió hasta obtener un acabado duro y protector.

    El mayor reto para Wozniak en el mantenimiento de la estatua es asegurar que el bronce conserve su brillo.
    Esto supone una lucha constante contra la corrosión, tanto por las condiciones ambientales de estar al aire libre, cerca de una masa de agua, como por la interacción constante con el público (que, por supuesto, es lo que Rogers habría deseado).

    «He presenciado lo bueno, lo malo y lo feo de la interacción del público con esta y muchas otras esculturas», afirmó Wozniak. Por ejemplo, empezando por lo bueno: la gente deja objetos en el lugar, como piedras de la bondad hechas en fiestas de cumpleaños infantiles, para que se hereden en honor al Sr. Rogers.

    Ilustración del artículo: “Te estoy cuidando bien”

    El mantenimiento de la estatua es una lucha constante contra la corrosión, tanto por las condiciones ambientales de estar al aire libre, cerca de un cuerpo de agua, como por la interacción constante con el público (que, por supuesto, es lo que Rogers habría querido). RWOC ART CONSERVATION

    O, lo malo, aunque no sea intencional: alguien podría compartir un cigarro con el Sr. Rogers introduciendo un palito de pretzel en la comisura de su boca. Esto deposita sales que luego provocan corrosión. No entendía por qué veía esta corrosión en la comisura de su boca, hasta que un día, por casualidad, estaba allí cuando un hombre pasó a hacerlo.

    EL TRABAJO

    Wozniak, quien lleva seis años cuidando la estatua, afirma que la escultura está protegida de manera bastante uniforme.

    “A lo largo de los años, tratando la escultura centímetro a centímetro, se han solucionado la mayoría de los problemas iniciales, como la reducción del material residual incrustado en las zonas más profundas y otras áreas problemáticas de corrosión. … Sin embargo, la capa protectora se desgasta naturalmente con el tiempo debido a la exposición al ambiente y al contacto con el público, por lo que este mantenimiento se realiza anualmente”.

    Ilustración del artículo: “Te estoy cuidando bien”

    El mantenimiento incluye lavado, encerado y pulido anual (normalmente a mediados de verano). En teoría, es una práctica sencilla, pero la superficie de la escultura complica el trabajo.

    Wozniak explica que ella y su equipo siguen las recomendaciones de la fundición para el mantenimiento de la escultura, que básicamente consisten en lavarla, encerarla y pulirla anualmente (generalmente a mediados de verano).

    En teoría, es una práctica sencilla, pero la superficie de la escultura complica el trabajo.

    “El artista, Robert Berks, trabajó con un estilo muy texturizado”, comentó Wozniak. Leí un artículo donde lo citaba diciendo algo así como que tenía una máquina de chicles que producía montones de esta arcilla plástica. Se puede ver claramente dónde él y sus ayudantes de estudio la aplicaron sobre el modelo con las manos, dejando profundas huellas dactilares, o la presionaron con diversas herramientas, creando texturas maravillosas. Incluso ahora, después de tantos años de verla de cerca, sigo descubriendo pequeñas sorpresas en la topografía de la superficie.

    Debido a esto, todo tipo de materiales se adhieren a la superficie, por lo que limpiar a fondo la pieza de arriba a abajo (literalmente) es el primer paso. Para ello, Wozniak explica que su equipo utiliza cepillos de cerdas suaves, paños de algodón y, a veces, bastoncillos de algodón. Estos se humedecen con una solución diluida de un tensioactivo suave, no iónico y de pH neutro, Tergitol 15-S-9, que ella describe como un producto biodegradable y ecológico, basado en un alcohol etílico lineal secundario.

    Tras la limpieza, la escultura se deja secar durante la noche, dependiendo de las condiciones climáticas. Wozniak señaló que no se aplica calor (ya que podría alterar la pátina) ni siquiera en el siguiente paso, el encerado.

    “Normalmente, en conservación, las esculturas se enceran en caliente calentando ligeramente la superficie con la llama de un soplete de propano”, explicó Wozniak. “En este caso, solo el calor directo del sol calienta la superficie, por lo que este tratamiento solo puede realizarse cuando las temperaturas superan los 30CO aproximadamente, para que la cera se derrita”.

    El equipo utiliza Clear Trewax, una mezcla con cera de carnauba brasileña, una de las ceras naturales más duras, y la aplica con pinceles de estarcido de distintos tamaños en cada recoveco de la escultura. Sin embargo, es necesario aplicarla con moderación, y Wozniak indica que se elimina cualquier exceso de cera para evitar su acumulación. Tras la evaporación del disolvente, las superficies se pulen para compactar la cera, consiguiendo un acabado duro y duradero.

    Aunque el minucioso trabajo se complica aún más por la presencia constante del público (incluso cuando está cerrado por mantenimiento), Wozniak afirma que esto es precisamente lo que más disfruta de trabajar en esta obra histórica.

    «Sin duda, lo que más me ha gustado es conocer a la gente y escuchar sus historias sobre cómo el Sr. Rogers influyó en sus vidas», comentó. «Aunque cerramos el sitio durante el mantenimiento anual, intentamos ser amables, sobre todo con quienes vienen de fuera de la ciudad.

    «Y, como no podemos empezar a trabajar hasta que el sol caliente las superficies, a veces nos encontramos con gente cuando llegamos; por ejemplo, un grupo que toma café y rosquillas con el Sr. Rogers. Inevitablemente, terminamos charlando con ellos sobre este personaje tan especial de Pittsburgh».

    Fuente: JPCL
    Traducción y actualización: IARCOR INTERNACIONAL

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
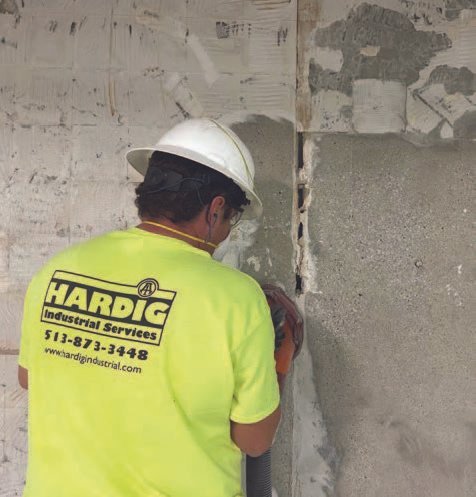
  • Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 30/10/2025

    Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Una escuela secundaria que había sido cerrada debido a problemas financieros de la ciudad de Chicago tuvo que reabrirse con muy poca antelación debido a las objeciones vecinales al cierre. Su fachada necesitaba una nueva capa de pintura, y surgieron problemas de inmediato con los recubrimientos anteriores.

    PHOTOS COURTESY OF CHICAGO CORROSION GROUP

    WARREN BRAND, GRUPO DE CORROSIÓN DE CHICAGO.

    Recibimos una llamada urgente de uno de los cinco distritos escolares más grandes del país. Una escuela secundaria que había cerrado debido a los problemas financieros de la ciudad de Chicago necesitaba reabrirse con muy poca antelación debido a las objeciones locales al cierre. Normalmente, participamos durante la fase conceptual de un proyecto, brindamos asesoramiento y, si se requiere un sistema de pintura o recubrimiento, identificamos el material óptimo y redactamos las especificaciones para el sitio. Sin embargo, en este proyecto, ya se había comprado la pintura, se habían colocado las plataformas elevadoras y se había comenzado a pintar. Y las cosas iban mal.

    ¿POR DÓNDE EMPEZAR?

    Nos lanzamos a la refriega como un boxeador en una pelea campal: las acusaciones se dirigían hacia los demás, el tiempo corría y no se vislumbraba una solución. El propietario, junto con el proveedor de materiales y el contratista, tomaron la decisión de delimitar varias zonas para crear áreas de prueba antes de comenzar la obra.

    Ilustración del artículo: Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Imagen: El propietario, el proveedor de materiales y el contratista crearon una maqueta antes de comenzar el trabajo. Sin embargo, entre la multitud de problemas, en algunas zonas la pintura no se adhería en absoluto y, al aplicarla con brocha o rodillo, se desprendía o dejaba marcas.

    Todos pensaban que el área de prueba sería solo formalidad y que el trabajo comenzaría al día siguiente. Pero surgieron problemas de inmediato. El sistema de pintura, aplicado con brocha y rodillo, no cubría bien el sustrato. Presentaba vetas y no tenía el poder cubriente necesario para que el exterior del edificio resultara estéticamente agradable.

    En algunas zonas, la pintura no se adhería en absoluto y, al aplicarla con brocha o rodillo, se desprendía o dejaba vetas. Y si el técnico conseguía aplicar una buena capa sobre el sustrato, aparecían ojos de pez. Además, no parecía haber un patrón en los diversos problemas: eran intermitentes e impedían que el trabajo avanzara.

    Ilustración del artículo: Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Imagen: Sobre un sustrato de apariencia perfectamente uniforme, el agua formó gotas pronunciadas en una zona, pero gotas aplanadas en otra.

    Normalmente, tendríamos varias semanas o meses para realizar una inspección del estado, elaborar nuestro documento específico de Solicitud de Compatibilidad de Recubrimientos (un formulario que incluye la inspección del estado y las expectativas del propietario) y presentarlo a varios proveedores de pintura, además de tener tiempo para evaluar las propuestas y comprobar las referencias.

    Pero en este caso, el trabajo ya había comenzado, los pintores estaban trabajando a contrarreloj y el tiempo se nos acababa.

    Recorrí todo el edificio, intentando comprender su historia y qué pinturas se habían aplicado a lo largo de los años. Había revisado los planos de construcción, pero no había ninguna indicación de qué trabajos de pintura se habían realizado.

    Había aproximadamente una docena de personas en la obra la mañana después de que se encontrarán fallos en las áreas de prueba. El propietario, las empresas de arquitectura e ingeniería, el contratista, el proveedor de pintura y los superintendentes de la obra; todos me observaban expectantes.

    Ilustración del artículo: Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Imagen: Para identificar las áreas con aceite de silicona, se roció un área, se identificó la formación de gotas, luego se limpió el agua, se lijó el área y luego se roció nuevamente para ver si el agua seguía formando gotas o no.

    Era un día cálido y el contratista tenía una hielera llena de agua embotellada. Le pregunté si podía tomar una. En lugar de beberla, saqué mi navaja, le hice un agujero en la tapa y comencé a rociar varias áreas del sustrato con un chorro de agua.
    ¡Bingo!

    Por alguna razón, en un sustrato que parecía perfectamente uniforme, el agua formaba gotas pronunciadas en una zona, pero gotas planas en otra. De alguna manera, algunas zonas del sustrato eran muy hidrófobas, mientras que otras no. Pero a simple vista, no se podía apreciar la diferencia.

    COMPRENSIÓN DE LOS SUSTRATOS

    Primero, tuvimos que determinar la composición de los distintos sustratos, ya que el sistema de pintura se comportaba de manera diferente en distintas áreas por razones desconocidas.

    Recurrimos a algunos conocidos. Conseguimos el apoyo de una subconsultora, una gran empresa de ingeniería con tecnologías únicas para la identificación de materiales. Respondieron rápidamente y trajeron un equipo portátil de fluorescencia de rayos X para determinar con qué metales estábamos trabajando. Posteriormente, realizaron análisis de laboratorio en diversas muestras de materiales del exterior del edificio.

    Ilustración del artículo: Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Imagen: La solución consistió en lavar a presión todo antes de pintar para eliminar el polvo y otros contaminantes solubles en agua, y lijar (con máquina o a mano) todas las áreas cubiertas con aceite de silicona.

    Sus hallazgos fueron:

    1. Algunas áreas eran de aluminio anodizado;
    2. Algunas áreas estaban pintadas con acrílico;
    3. Algunas áreas estaban pintadas con poliurea; y
    4. El misterioso material hidrófobo resultó ser aceite de silicona

    Finalmente, trabajábamos con materiales conocidos. Nuestro reto ahora era encontrar un sistema de pintura que pudiera cubrir los tres sustratos, y sabíamos que sería necesario eliminar el aceite de silicona.

    Tuvimos suerte. Contactamos a varios de los principales proveedores de recubrimientos y encontramos un material único que se adhería a todas las superficies (excepto a las áreas con aceite de silicona). Era un acrílico monocomponente al agua, con un espesor de película húmeda (WFT) recomendado de 5 a 10 mils y un espesor de película seca (DFT) de 2 a 4mils.

    Ilustración del artículo: Misterio exterior: Cómo un proyecto contrarreloj terminó afectado por la presencia de aceite de silicona.

    Imagen: El aceite de silicona siempre se aplicó cerca del borde exterior de las ventanas.

    Las especificaciones eran sencillas: lavar a presión todo antes de pintar para eliminar el polvo y otros contaminantes solubles en agua, y lijar (con máquina o a mano) todas las áreas cubiertas con aceite de silicona.

    Finalmente, descubrimos que el aceite de silicona siempre estaba cerca de los bordes exteriores de las ventanas, casi con seguridad como residuo de la aplicación de sellador de silicona en algún momento.

    Dado que el aceite de silicona era invisible, el contratista solicitó instrucciones sobre la intensidad del lijado y las áreas a tratar.

    Preparé una botella rociadora con agua y papel de lija. Rocié una zona, identifiqué las áreas donde el agua formaba gotas, sequé el agua, lijé la zona y volví a rociar para comprobar si el agua seguía formando gotas. Todo el proceso duró aproximadamente un minuto para un área de 90 cm de largo por 15 cm de ancho. El contratista, muy competente y motivado, arqueó las cejas y dijo: «Funcionará».

    El material de reparación que identificamos era un sistema de una sola capa, menos costoso. Los otros sistemas requerían dos o tres capas, por lo que los costos de mano de obra se redujeron a un tercio. Milagrosamente, el proyecto se completó a tiempo y con un presupuesto menor al previsto. Una inspección realizada varios años después confirmó que el sistema seguía funcionando a la perfección.

    SOBRE EL AUTOR
    La trayectoria profesional de Warren Brand en el sector de los recubrimientos abarca desde trabajos de pintura de campo hasta la presidencia de dos empresas exitosas. Durante casi tres décadas, ha gestionado miles de instalaciones de recubrimientos y desarrollado especificaciones para miles de aplicaciones de pintura y recubrimientos. Con certificaciones NACE Nivel 3 y SSPC PCS 2, Brand, MBA e instructor de artes marciales, dirige actualmente Chicago Corrosion Group, una consultora especializada en recubrimientos.

    Fuente: JPCL
    Traducción y actualización: IARCOR INTERNACIONAL

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
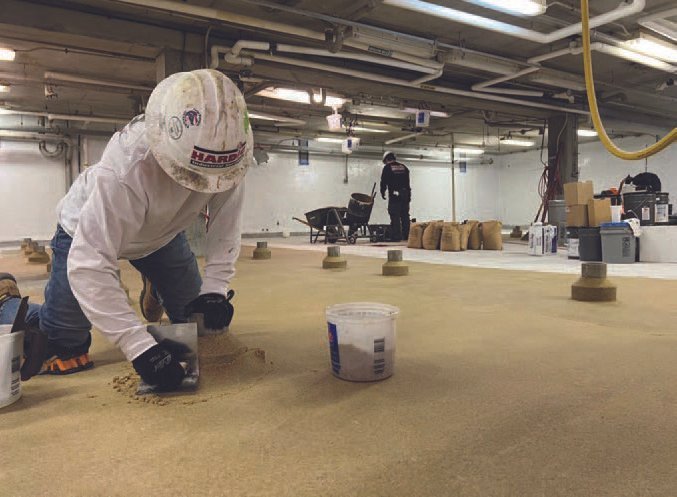
  • Reciclaje de abrasivos dentro de un sistema de contención

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 07/10/2025

    Reciclaje de abrasivos dentro de un sistema de contención

    Reciclaje de abrasivos dentro de un sistema de contención

    CHARLIE LANGE, EDITOR JEFE

    Al realizar la limpieza con chorro abrasivo en una estructura de acero, una de las principales decisiones que debe tomar el contratista es si emplear abrasivos reciclables en la obra. Como en la mayoría de estas decisiones, la respuesta definitiva depende de muchos más factores que el simple coste.

    Los abrasivos desechables están diseñados para un solo uso e incluyen principalmente escorias, vidrio triturado y arena de sílice. Estos abrasivos suelen ser más económicos que sus homólogos reciclables y ofrecen mayor flexibilidad en cuanto a equipos de granallado compatibles, ya que no requieren un sistema de vacío ni de recuperación para su reciclaje.

    Por el contrario, los abrasivos reciclables pueden recogerse, limpiarse y reintroducirse en el sistema de granallado para su reutilización. Los principales tipos de abrasivos reciclables incluyen, granalla de acero, microesferas de vidrio, óxido de aluminio y minerales naturales como el granate y la estaurolita.

    De estos abrasivos reciclables, los de acero más duro tienden a mantener su tamaño y forma al aplicarse sobre una superficie y pueden reciclarse en su forma actual hasta cientos de ciclos. Por otro lado, los materiales reciclables más blandos pierden parte de su masa y forma, por lo que, para cumplir con los requisitos de perfil, no se debe reciclar en exceso. A menudo, estos abrasivos reciclables se mezclan con abrasivos nuevos para garantizar tasas de limpieza y un perfil de superficie satisfactorios.

    Ilustración del artículo: Reciclaje de abrasivos dentro de un sistema de contención

    Si bien los abrasivos desechables pueden usarse tanto en escenarios de granallado abierto como en contención, si se eligen abrasivos reciclables para el granallado, el siguiente paso será la instalación de un sistema de contención y recolección. A diferencia de la simple elección del tipo de material, este tipo de configuración implica diversos factores y una inversión considerable en equipo. En el artículo «Abrasivos desechables y reciclables: ventajas y desventajas», Ken Trimber, de KTA-Tator, Inc., señala tres razones principales por las que se requiere un sistema de contención bien ventilado al utilizar abrasivos reciclables en un proyecto de granallado. Dos de ellas se relacionan con la protección del entorno exterior. En primer lugar, es fundamental evitar que las emisiones y los residuos del granallado contaminen las propiedades circundantes. También es importante evitar las antiestéticas manchas de óxido en las superficies circundantes causadas por las partículas finas que escapan del confinamiento.

    Sin embargo, lo más importante en este debate es que los granalladores deben minimizar la pérdida de abrasivo para optimizar el número de reciclados. Si el abrasivo usado escapa del confinamiento, no solo representa una amenaza para el medio ambiente exterior, sino que no se recolectará ni reutilizará, y se desperdiciará mientras aún sea utilizable.

    Trimber menciona la eliminación de pintura con plomo como un escenario ideal para el uso de un sistema de reciclaje de abrasivos y destaca la eficacia del sistema de contención como indicador general de la seguridad en el lugar de trabajo. Si el sistema logra capturar eficazmente todos los abrasivos usados, el polvo y otros subproductos del granallado, hipotéticamente también se capturan los residuos de pintura con plomo, manteniendo así segura la zona fuera del confinamiento.

    Además de la simple construcción del sistema de contención, el reciclaje de abrasivos implica el uso de diversos equipos de reciclaje, como cintas transportadoras, sistemas de vacío y separadores, que clasifican, limpian y devuelven los abrasivos usados al sistema mientras eliminan los residuos.

    La limpieza de los abrasivos reciclados es una preocupación fundamental, ya que los abrasivos pueden contaminarse con suciedad, aceite, grasa y otros contaminantes presentes en la superficie. La limpieza con disolventes para eliminar estos contaminantes antes de comenzar el granallado es la mejor manera de garantizar que los abrasivos reciclados se mantengan lo suficientemente limpios para su reutilización. SSPC ofrece la norma SSPC-AB 2, «Limpieza de abrasivos metálicos ferrosos reciclados», que guía a los granalladores en las pruebas de limpieza del abrasivo usado para obtener una respuesta clara y objetiva sobre su reutilización.

    Algunos de estos equipos son compactos y se montan sobre plataformas móviles y remolques; otros son grandes, pesados y prácticamente fijos. Por lo tanto, la ubicación del trabajo suele influir en la decisión de emplear o no un sistema de reciclaje. Los trabajos grandes y remotos pueden presentar condiciones que hacen inviable la construcción de un sistema de contención. Los trabajos en taller, los trabajos que emplean una cabina o cabina de granallado, o los trabajos más pequeños donde se puede construir un sistema de contención in situ sin necesidad de moverlo ni ajustarlo durante el trabajo, generalmente son más adecuados para los procesos de reciclaje.

    Como se mencionó, la compra de equipos de reciclaje y la construcción de un sistema de contención adecuado conllevan altos costos, y el mantenimiento de dicho sistema en campo para garantizar su máximo rendimiento es una tarea en sí misma. Sin embargo, un sistema de reciclaje que funcione correctamente permite a los granalladores reutilizar los abrasivos hasta cientos de ciclos, lo que genera un ahorro en la compra total de materiales abrasivos. En definitiva, los contratistas deben determinar por sí mismos si la inversión en un sistema de reciclaje de abrasivos justifica la inversión.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.

    Artículos técnicos / Archivo editorial
    Publicado originalmente el 12/09/2025

    Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.

    Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.

    POR SIMON HOPE, AUQUHARNEY ASSOCIATES LTD.

    En nuestra industria, es bien sabido que una preparación adecuada de la superficie antes de aplicar un recubrimiento protector es fundamental para garantizar una buena protección anticorrosiva a largo plazo de los sustratos de acero.

    La cantidad y el tipo de preparación dependen del estado de la superficie, del recubrimiento específico a utilizar y de su método de aplicación.

    Sin embargo, en todos los casos, el objetivo principal es lograr una superficie lo más limpia posible y que cumpla con las normas especificadas.

    Los contaminantes presentes en una superficie que pueden afectar la adhesión del recubrimiento y, por lo tanto, su rendimiento, se dividen en visibles a simple vista (por ejemplo, aceite, grasa, cascarilla de laminación, recubrimientos antiguos, polvo, detritos y óxido) y no visibles (sales solubles y micropartículas). Para garantizar una buena adhesión del recubrimiento, se crea en el sustrato de acero un perfil de anclaje para aumentar significativamente su superficie y, por lo tanto, mejorar la adherencia del recubrimiento. El método más común para ello es el chorreado abrasivo.

    Las especificaciones de pintura suelen incluir la exigencia de una limpieza previa de la superficie antes de cualquier rugosidad, para garantizar que la contaminación presente no se extienda ni penetre en ella y, por lo tanto, no se elimine. Normalmente, esta limpieza implica el lavado con disolventes, el lavado con agua dulce con o sin detergente, o una combinación de estos, y este paso está contemplado en diversas normas.

    Sin embargo, los contaminantes más difíciles de detectar y eliminar son, con diferencia, las sales solubles. Su presencia es un factor importante en la degradación prematura de los recubrimientos protectores y, consecuentemente, en el aumento de los costes de mantenimiento para el propietario del activo.

    En el contexto de la contaminación superficial de superficies de acero antes del recubrimiento, estas sales suelen ser cloruros, sulfuros/sulfatos y nitratos de calcio, magnesio y sodio, que se encuentran comúnmente en la atmósfera y el medio ambiente. Aunque se denominan «solubles», esto no siempre es cierto, ya que de lo contrario podrían eliminarse fácilmente con el lavado. La solubilidad de una sal depende tanto del catión como del anión presentes, así como de la concentración y la temperatura. En resumen: los nitratos son solubles, la mayoría de los cloruros son solubles, al igual que la mayoría de los sulfatos; sin embargo, los carbonatos, hidróxidos y sulfuros tienden a ser, en su mayoría, de baja solubilidad.

    De particular importancia para la pintura de mantenimiento son las sales que pueden depositarse sobre la superficie del acero por la lluvia ácida o por la exposición a entornos marinos o químicos.

    POR QUÉ LAS SALES SON UN PROBLEMA

    Dado que la corrosión es un proceso electroquímico, la velocidad de reacción está muy influenciada por la conductividad del electrolito circundante. Es bien sabido que estas sales solubles, en particular los cloruros y los sulfatos, pueden iniciar y acelerar la corrosión del acero debido a la alta conductividad de sus soluciones acuosas.

    Con el tiempo, las sales solubles pueden quedar atrapadas, junto con los productos de la corrosión, en la superficie del acero o, lo que es más grave, en picaduras. Por lo tanto, son los principales responsables de la degradación del recubrimiento debido a la formación de ampollas osmóticas, lo que posteriormente provoca su desprendimiento y, finalmente, su fallo. Las ampollas osmóticas se forman debido a la naturaleza semipermeable del recubrimiento aplicado. Cuando una solución fuerte se encuentra en un lado y una solución más débil en el otro, la naturaleza busca el equilibrio, por lo que el disolvente (en este caso, el agua) migra a través de la membrana (recubrimiento) hasta alcanzar concentraciones iguales en ambos lados. La ósmosis puede generar enormes presiones, como se observa en la bomba osmótica de los árboles que transporta el agua desde las raíces hasta las hojas, que en un pino de 30 metros equivale a más de 3 bares. También pueden producir zonas de diferente concentración y, por lo tanto, zonas de diferente potencial, lo que permite el flujo de una corriente de corrosión. Además, ciertas sales pueden reducir el pH en la interfaz entre el recubrimiento y el acero, lo que provoca un ataque ácido.

    Si los propietarios sospechan que una superficie puede estar contaminada con sales, la especificación de la pintura indicará un nivel de sal, generalmente especificado como ion cloruro, que es aceptable antes de aplicar el recubrimiento. Existen dos conjuntos comunes de unidades para describir los niveles de sales solubles: miligramos por metro cuadrado (mg/m²) y microgramos por centímetro cuadrado (μg/cm²). Es importante tener en cuenta que estas unidades NO son equivalentes. Cualquier valor numérico expresado en mg/m² es un factor de 10 veces el valor expresado en μg/cm².

    Estos niveles difieren entre las normas existentes y los especificadores, ya que no hay consenso sobre qué nivel es seguro. Por ejemplo, los niveles máximos, indicados como cloruro de sodio, varían de <15 a <70 mg/m², y una cifra típica sería <20 mg/m², según los estándares NORSOK M-501 e ISO (ISO 8502, partes 6 y 9).

    CÓMO MEDIR LAS SALES

    Una de las pruebas más comunes para medir la presencia de sales solubles es la prueba de Breslé (ISO 8502-6). Esta prueba consiste en inyectar agua desionizada en un parche colocado sobre la superficie del acero. Esta agua disuelve la sal presente para formar un electrolito, cuya conductividad se puede medir con un conductímetro estándar. Cabe recordar que la conductividad se determina por la cantidad total de sales y materiales presentes (que se disuelven según su solubilidad en agua desionizada) y la naturaleza de la sal. Dado que generalmente se desconoce qué sales están presentes, para obtener un resultado que se ajuste a una especificación, se debe hacer una suposición muy ingenua y peligrosa.

    Ilustración del artículo: Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.
    Fig. 1: Ejemplo de corrosión inducida por sal en una superficie de acero.
    FOTOS CORTESÍA DEL AUTOR, SALVO INDIQUE LO CONTRARIO.

    Con esta suposición, la conductividad se interpreta como debida únicamente al cloruro de sodio, y se aplica un factor de corrección para obtener un resultado igual a «x» mg/m² de cloruro de sodio. Este valor se compara con la especificación y, si es igual o inferior, se puede afirmar que la superficie es aceptable para el recubrimiento. Pero, ¿qué ocurre si el valor es superior a la especificación? ¿Significa que ha fallado automáticamente? Si se registra una lectura superior a la especificación, lo habitual es repetir la etapa de lavado y volver a aplicar el chorro abrasivo según el estándar especificado. Sin embargo, si la nueva prueba sigue arrojando un resultado superior al aceptable, una inspección competente considerará que se debe realizar una investigación más exhaustiva para determinar el origen del aumento de la conductividad. Esta situación se demuestra en el caso práctico que se describe más adelante.

    Ilustración del artículo: Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.

    Fig. 2: El método de prueba de la manga de látex comienza colocando la manga en la superficie y frotando la solución contra ella durante aproximadamente dos minutos antes de retirar la manga.

    Ilustración del artículo: Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.

    Fig. 3: A continuación, se inserta la funda en el kit de prueba para su análisis.

    En condiciones de laboratorio, el método Breslé es una prueba excelente para la detección de iones solubles en agua en superficies metálicas; sin embargo, en condiciones de campo, la lectura obtenida con este método puede verse afectada por otras fuentes de electrolitos de diversas maneras.

    Los principales ejemplos incluyen:

    • Uso de agua desionizada contaminada;
    • Soluciones de calibración contaminadas;
    • Lavado inadecuado del medidor;
    • Limpieza deficiente (es decir, no usar guantes limpios durante todo el proceso); 
    • Dejar los kits de prueba sin vigilancia y sin supervisión, donde terceros puedan interferir;
    • Reutilizar continuamente jeringas y agujas de pruebas anteriores;
    • La calidad del parche utilizado para la extracción;
    • La temperatura y la humedad relativa al momento de la prueba; o
    • Simplemente la conductividad del agua utilizada para el lavado inicial de la superficie.

    Desde una perspectiva general de seguridad y calidad, este método de prueba puede ser poco fiable, ya que presupone que el operario está plenamente capacitado y es competente para realizar la prueba y, posteriormente, informar/registrar los resultados con precisión. Además, en muchos centros de trabajo no se toleran los objetos punzantes en el lugar de trabajo, y mucho menos el transporte de agujas hipodérmicas, a menudo en el bolsillo.

    Existen otros métodos basados en la conductividad disponibles en la industria (a menudo patentados) para la medición de campo. Existen «medidores de sales solubles» patentados, que también utilizan el método de conductividad para medir la concentración de sal, pero estos dispositivos portátiles se diferencian del método Breslé en que realizan tanto la toma de la muestra como sus análisis automáticamente. La medición es más rápida al ser menor el número de pasos, lo que reduce la posibilidad de error, y se afirma que tienen un rendimiento más fiable y repetible.

    Los métodos de extracción con papel, que eliminan la necesidad de parches, utilizan papeles de filtro sobre los que se añade una cantidad medida de agua. En teoría, esto absorbe las sales solubles presentes, y la conductividad puede medirse con un medidor modificado.

    Sin embargo, estos Los métodos aún presentan la mayoría de las desventajas del método Breslé y también pueden introducir otros errores.

    Existen alternativas al uso de la conductividad para determinar la presencia de sales solubles; sin embargo, estos métodos generalmente son más adecuados para su uso en el laboratorio.

    Estos incluyen las determinaciones volumétricas, un método de alta precisión y específico para cada ion, es decir, que puede medir únicamente la concentración de iones cloruro. Otros métodos de laboratorio utilizan electrodos selectivos de iones y espectrofotometría para determinar las concentraciones individuales de sales; estos también son métodos de prueba cuantitativos de alta precisión y especificidad.

    Ilustración del artículo: Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.

    Fig. 4: Los extremos del tubo de ensayo se retiran con un rompetubos metálico.

    Un método que no depende de la conductividad y que es adecuado para su uso en campo implica tecnología de intercambio iónico y se describe en el estándar ISO 8502 Parte 5. Por ejemplo, un sistema patentado utiliza un tubo de titulación calibrado que contiene una solución de cromato de plata que reacciona con cualquier cloruro de sodio presente en un extracto de la superficie para formar un precipitado blanco, siguiendo la ecuación química:

    2NaCl (aq) + Ag2CrO4 (aq) ›
    2AgCl (s) +Na2CrO4

    Una ventaja importante de este método es que cada prueba es independiente y no puede contaminarse con pruebas anteriores. Simplemente, se lava una zona conocida con un volumen conocido de un reactivo específico para crear una solución que se introduce en el tubo de titulación, calibrado en µg/cm². El cambio de color al reaccionar con el cloruro es de rosa a blanco, y la concentración de cloruro puede leerse directamente en el tubo, en la interfaz de ambos colores. Sin embargo, cabe destacar que la presencia de otros haluros (bromuros, yoduros y fluoruros) e iones sulfuro (que producen una mancha marrón) dará resultados positivos y falsos que deben interpretarse como indicadores de otros contaminantes que podrían requerir investigación. También existen kits para la determinación específica de sulfatos y nitratos.

    NORMAS DE LIMPIEZA DE SUPERFICIES

    La limpieza de superficies se define en la serie de estándares internacionales ISO 8502, junto con estándares equivalentes de organizaciones como y SSPC.

    El estándar ISO 8502 consta de las siguientes partes, bajo el título general “Preparación de sustratos de acero antes de la aplicación de pinturas y productos relacionados — Ensayos para la evaluación de la limpieza de superficies”.

    • Parte 2: Determinación de cloruro en laboratorio
      en superficies limpias;
    • Parte 3: Evaluación de polvo en superficies de acero preparadas para pintar (método de cinta adhesiva);
    • Parte 4: Guía para la estimación de la probabilidad de condensación antes de la aplicación de pintura;
    • Parte 5: Medición de cloruro en superficies de acero preparadas para pintar (método del tubo de detección de iones);
    • Parte 6: Extracción de contaminantes solubles para análisis — El método Breslé;
    • Parte 9: Método de campo para la determinación conductimétrica de sales solubles en agua; • Parte 11: Método de campo para la determinación turbidimétrica de sulfato soluble en agua; y
    • Parte 12: Método de campo para la determinación volumétrica de iones ferrosos solubles en agua.

    Además, se están desarrollando nuevas estándares ISO para describir algunos de los otros métodos comúnmente utilizados para la determinación de los niveles de sales solubles.

    Ilustración del artículo: Prueba de campo para análisis de sales solubles; un problema a tener en cuenta.
    Fig. 5: Luego se coloca el tubo dentro del manguito lleno de solución para su análisis.

    CASO PRÁCTICO

    El siguiente caso práctico demuestra la posibilidad de que otras fuentes de electrolito afecten el resultado de una prueba Breslé, con el consiguiente aumento de los costos (innecesarios) de preparación de la superficie.

    Durante el proceso de pintura de mantenimiento de áreas de una estructura marina, se realizó una prueba Breslé de sal en parches en dos áreas aleatorias después del chorreado abrasivo. Se obtuvo una lectura muy alta de «cloruro de sodio» y la superficie se lavó adicionalmente. Las pruebas posteriores también arrojaron un resultado alto. La superficie se chorreó y lavó nuevamente, pero la concentración de sal medida seguía siendo demasiado alta.

    El recubrimiento que se estaba retirando llevaba aproximadamente 25 años in situ, expuesto a un entorno C5M y se encontraba en buen estado general, con solo roturas en los casos de daños mecánicos. Esto era interesante, ya que si la contaminación provenía del acero desde la fabricación inicial, como se creía inicialmente, ¿por qué el recubrimiento no había sufrido una falla catastrófica en el corto plazo tras su aplicación original? Las lecturas indicaban niveles de contaminación nueve veces superiores a los aceptables según NORSOK M-501 y más del triple del máximo aceptable para el fabricante. Por lo tanto, esto debería haber suscitado la pregunta de qué estaba sucediendo realmente. Se realizó una inspección independiente para realizar más pruebas, esta vez utilizando un método patentado de tubo de detección de iones, junto con una prueba de parche Breslé de comparación directa. Los resultados mostraron que no había cloruro en la prueba específica para cloruro, pero la prueba Breslé seguía arrojando un resultado positivo muy fuerte. El problema, al analizarse, se atribuyó a la disolución en agua desionizada de sales de zinc (del zinc metálico finamente disperso presente en la imprimación original utilizada) que se introdujeron en la superficie durante el chorreado, lo que creó una solución electrolítica que imitaba el comportamiento conductor del cloruro de sodio. Si se hubiera realizado inicialmente una prueba selectiva de iones, se habría demostrado que la superficie tenía un nivel mínimo de cloruro y era perfectamente satisfactoria y apta para el recubrimiento. Esto habría ahorrado el tiempo y el coste del (ineficaz) relavado y chorreado.

    Cabe destacar que también existen kits de prueba específicos para iones para la determinación de sales solubles de sulfato y nitrato, que pueden ser igualmente perjudiciales para la adhesión del recubrimiento. Sin embargo, en este caso, dado que el recubrimiento original había sufrido poco o ningún fallo, que se creía causado por la presencia de sales bajo el recubrimiento, estos otros contaminantes tampoco podrían estar presentes.
    El mayor problema en la inspección de una superficie antes del recubrimiento radica en saber qué se está verificando. Las sales solubles no son solo cloruro de sodio, como suele definirse en las especificaciones.

    Como se mencionó anteriormente, cualquier sal u otra contaminación en la superficie puede contribuir a la conductividad general y, por lo tanto, a la posibilidad de ampollas osmóticas y fallos del recubrimiento. Los resultados de las pruebas entre métodos de conductividad y métodos específicos de iones pueden generar grandes diferencias, y cualquier anomalía debe investigarse con más detalle para encontrar la causa raíz del problema.

    El parche Breslé y cualquier otra prueba que se base únicamente en la conductividad deben tratarse con precaución. Las lecturas negativas son válidas y pueden usarse como guía definitiva, pero las lecturas «positivas» deben considerarse «cloruro no negativo» hasta que se confirme que son la fuente de la conductividad. Cabe preguntarse con qué frecuencia se han realizado limpiezas importantes y rechazos superficiales de un sustrato que, con un poco más de investigación, resultaron ser perfectamente adecuados para el propósito, y cuáles han sido las implicaciones en términos de costo y tiempo. Quizás también sea necesario revisar y ajustar las definiciones de sales solubles en las especificaciones, pero eso lo trataremos en otro artículo.

    Es importante destacar que en la industria existen diversos kits para la inspección de sales solubles. Entre los más conocidos se encuentra el kit de BlastPro, reconocido por su capacidad de medir la concentración de sales solubles (ion cloruro) presentes sobre superficies metálicas mediante el método de extracción con parche breslé y método de análisis con tubo kitagawa. Disponible en: www.blast-pro.com

    SOBRE EL AUTOR
    Simon Hope es consultor de Auquharny Associates Ltd. en Aberdeen, Escocia. Cuenta con más de cuatro décadas de experiencia como consultor de recubrimientos en las industrias del petróleo y el gas, plataformas marinas, militares, navieras, generación de energía y otras. Formado como metalúrgico, posee una amplia experiencia y conocimientos en recubrimientos, protección contra incendios, monitoreo y mitigación de la corrosión. Es inspector certificado de nivel 3 de ICorr;instructor/examinador de ICorr y de programas corporativos generales de control de calidad y HSEQ; y trabaja regularmente como árbitro y perito.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos