Categoría: Artículos técnicos

  • Sistemas de recubrimiento OAP para tanques de almacenamiento de petróleo y agua.

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 12/09/2025

    Sistemas de recubrimiento OAP para tanques de almacenamiento de petróleo y agua.
    Sistemas de recubrimiento OAP para tanques de almacenamiento de petróleo y agua.

    POR DEBORAH V. SIMMONS (RETIRADA), JOHNNY C. POURCIAU Y MURRAY HEYWOOD, SHERWIN-WILLIAMS PROTECTIVE & MARINE

    El proceso de pintado del interior de un tanque de almacenamiento de petróleo o agua requiere una selección, aplicación e inspección adecuadas del recubrimiento para lograr una larga vida útil. La principal causa de fallas prematuras del recubrimiento en un proyecto de pintado suele estar relacionada con la aplicación. El uso de sistemas de recubrimiento y recubrimientos formulados con pigmentos ópticamente activos puede facilitar la correcta aplicación e inspección de los recubrimientos del tanque. La tecnología OAP (Optically Active Pigment) puede ayudar a identificar poros, eliminar defectos y reducir las fallas prematuras del recubrimiento, a menudo causadas por un espesor de película inadecuado en ángulos, bordes o áreas difíciles de inspeccionar.

    CAUSAS COMUNES DE FALLAS PREMATURAS DEL RECUBRIMIENTO EN TANQUES DE ALMACENAMIENTO

    Un espesor insuficiente de la película de recubrimiento, una cobertura inadecuada de las zonas con recubrimiento aplicado como capa franja (capa de refuerzo), una cobertura deficiente de los bordes en los soportes estructurales, las soldaduras y los ángulos agudos, las porosidades y las imperfecciones contribuyen a las fallas prematuras del recubrimiento en tanques de almacenamiento de petróleo y agua.

    Las causas comunes de fallas prematuras del recubrimiento en tanques de almacenamiento son sustratos sin recubrimiento, expuestos o áreas con imprimación rica en zinc expuesta (para tanques de almacenamiento de agua) que pasan desapercibidas durante el proceso de inspección. Las porosidades y las imperfecciones, el bajo espesor de la película y la cobertura inadecuada de las zonas con recubrimiento en franjas son posibles problemas de recubrimiento que pueden detectarse mediante la tecnología OAP.

    Espesor insuficiente de la película
    Muchas fallas en tanques de petróleo y agua pueden atribuirse a un espesor insuficiente o bajo de la película seca. La permeabilidad del recubrimiento de un tanque se ve directamente afectada por el espesor de la película: si la película de recubrimiento es demasiado delgada, puede no cerrar correctamente, lo que genera problemas. Realizar comprobaciones aleatorias del espesor de película seca (EPS) con medidores es la única garantía disponible.

    El espesor de la película de recubrimiento y su uniformidad se determinan tradicionalmente mediante las lecturas y promedios de película seca del estándar SSPC PA-2. El estándar SSPC PA-2 solo registra el espesor de película seca (EPS) en las áreas específicas que se verifican. En general, este estándar de aplicación de pintura está diseñada para proporcionar un procedimiento de promediado del EPS y determinar un espesor de aplicación aceptable del producto.

    Recubrimiento en capa franja (capa de refuerzo)

    Es difícil determinar el EPS en los bordes y el radio de un soporte, soldadura o ángulo. Estos suelen ser puntos de fallas por corrosión y corrosión temprana. El recubrimiento en franjas se incorpora a menudo en las especificaciones de pintura para superficies interiores de tanques de almacenamiento de petróleo o agua para abordar estas áreas donde el bajo espesor de la película de recubrimiento suele ser un problema.

    Los inspectores de proyecto no pueden garantizar la correcta aplicación de un recubrimiento en franjas sin observar el proceso de recubrimiento o inspeccionar el tanque antes de recubrir las áreas recubiertas.

    El uso de recubrimientos epóxicos 100 % sólidos que ofrecen características de retención de bordes puede garantizar un EPS suficiente en bordes que, a menudo, presentan un EPS insuficiente al utilizar recubrimientos epóxicos estándar. Si bien los recubrimientos con retención de bordes ofrecen excelentes características anticorrosivas, para un rendimiento óptimo, estos productos deben aplicarse con pulverizador (airless) y brocha para integrarse en soldaduras, ángulos y zonas afiladas.

    Poros y discontinuidades

    La teoría básica de la corrosión indica que cualquier poro, discontinuidad o discontinuidad que exponga sustratos metálicos ferrosos provocará una oxidación puntual, socavación del recubrimiento alrededor del poro y, en última instancia, una rápida falla del recubrimiento y la corrosión del acero. Una película sin poros, defectos ni discontinuidades es fundamental en un entorno de inmersión. Las pruebas de discontinuidades están diseñadas para identificar los poros, lo que permite al aplicador abordar las áreas sin recubrimiento. Los métodos tradicionales de detección de discontinuidades, que utilizan comprobadores de esponja de bajo voltaje o detectores de discontinuidades con prueba de chispa de alto voltaje, según las directrices de práctica recomendadas de NACE SP-0188, identifican discontinuidades o poros que penetran en el sustrato de acero. Estos métodos no están diseñados para detectar un espesor de película insuficiente en un sistema de múltiples capas. La tecnología OAP no reemplaza la necesidad de la detección de defectos según el estándar NACE SP-0188.

    Sin embargo, si se utiliza correctamente, la tecnología OAP puede reducir considerablemente los defectos detectados durante los procedimientos de prueba tradicionales y detectar la acumulación de película entre capas. Se debe tener cuidado al elegir el voltaje adecuado para la detección de defectos de alto voltaje a fin de evitar posibles daños al recubrimiento durante el procedimiento. La inspección visual de los defectos suele verse distorsionada y enmascarada por recubrimientos brillantes, sombras y reflejos de luz.

    Las fallas resultantes de poros y defectos se agravan si el poro está presente sobre una de las imprimaciones ricas en zinc que se utilizan comúnmente en la fabricación de tanques de almacenamiento de agua actuales. El zinc es un metal altamente reactivo y, cuando el poro se expone al agua, se producen hidróxido de zinc y gas hidrógeno.

    Las ampollas y las fallas del recubrimiento causadas por el proceso de reacción se encuentran frecuentemente en áreas de difícil acceso para la aplicación del recubrimiento, lo que puede dificultar su inspección y control con la detección de defectos tradicional. El uso de recubrimientos con OAP ha demostrado ser un excelente complemento a la detección tradicional de defectos en la inspección de zonas de difícil acceso.

    DESCRIPCIÓN GENERAL DE LA TECNOLOGÍA OAP

    Los OAP son materiales que, al añadirse a la formulación de un recubrimiento, hacen que este reaccione a la luz ultravioleta. Este efecto permite una inspección rápida y no invasiva de áreas recubiertas muy extensas durante el proceso de aplicación, lo que permite al inspector identificar y concentrarse en las áreas defectuosas, reduciendo así el tiempo de inspección y asegurando la probabilidad de una buena aplicación y cobertura. Los OAP, al igual que un pigmento de color, no afectan negativamente al recubrimiento, al método de aplicación habitual ni a su rendimiento deseado. Los OAP funcionan resaltando defectos, poros y áreas con exceso o defecto de aplicación.
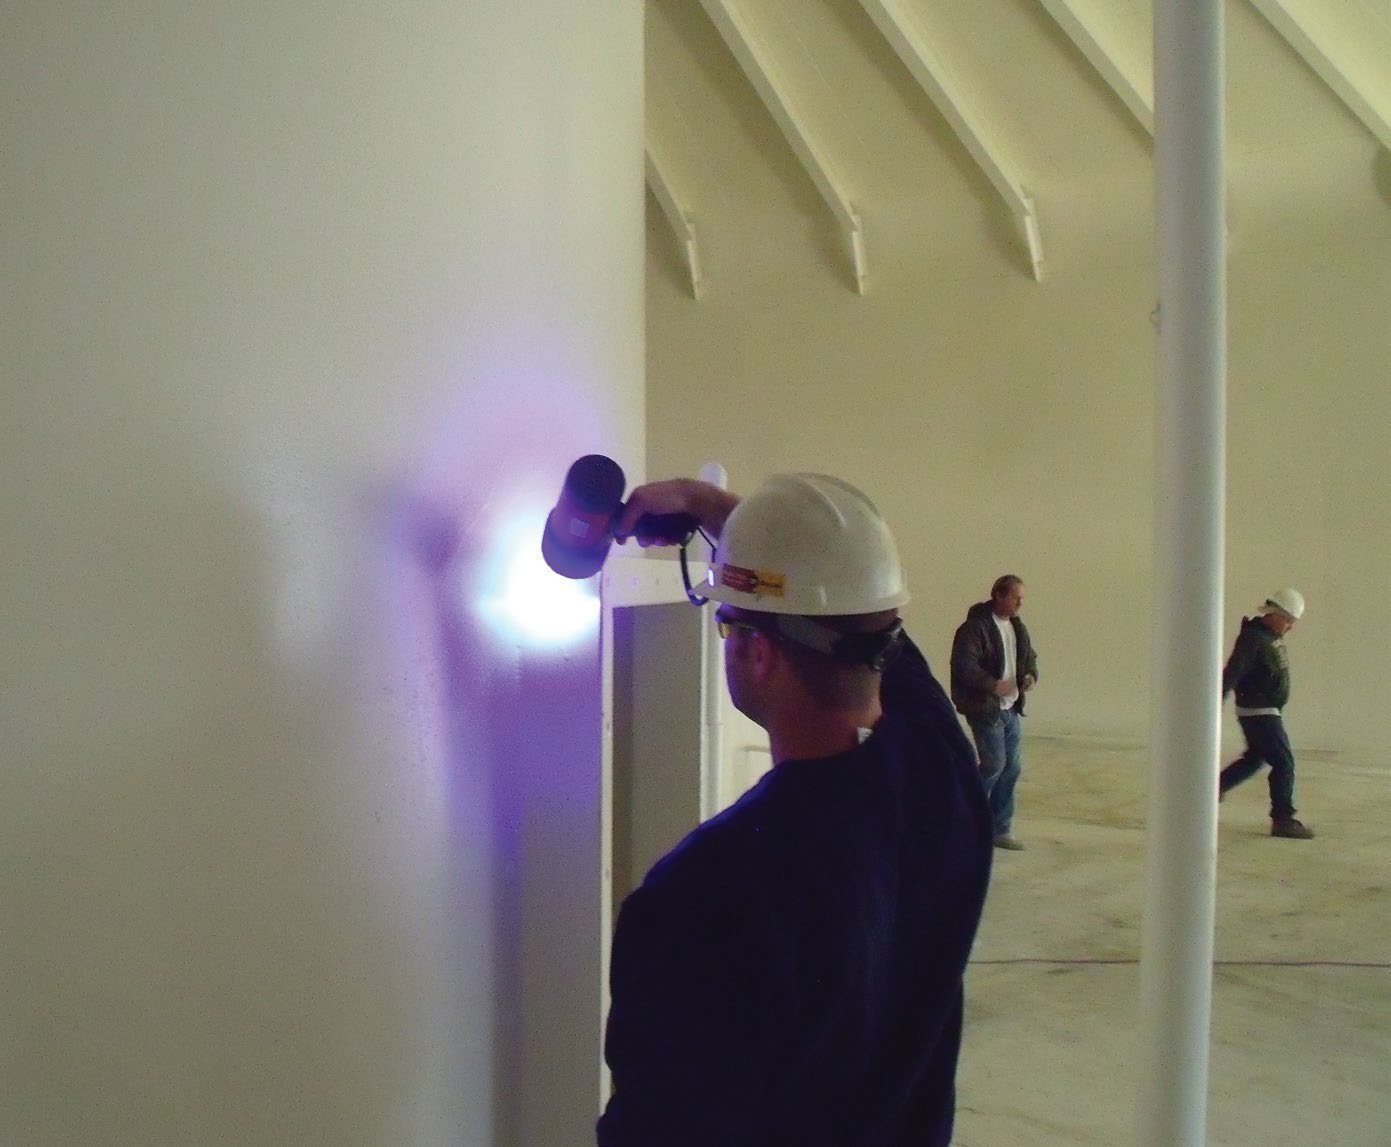
    Ilustración del artículo: Sistemas de recubrimiento OAP para tanques de almacenamiento de petróleo y agua.

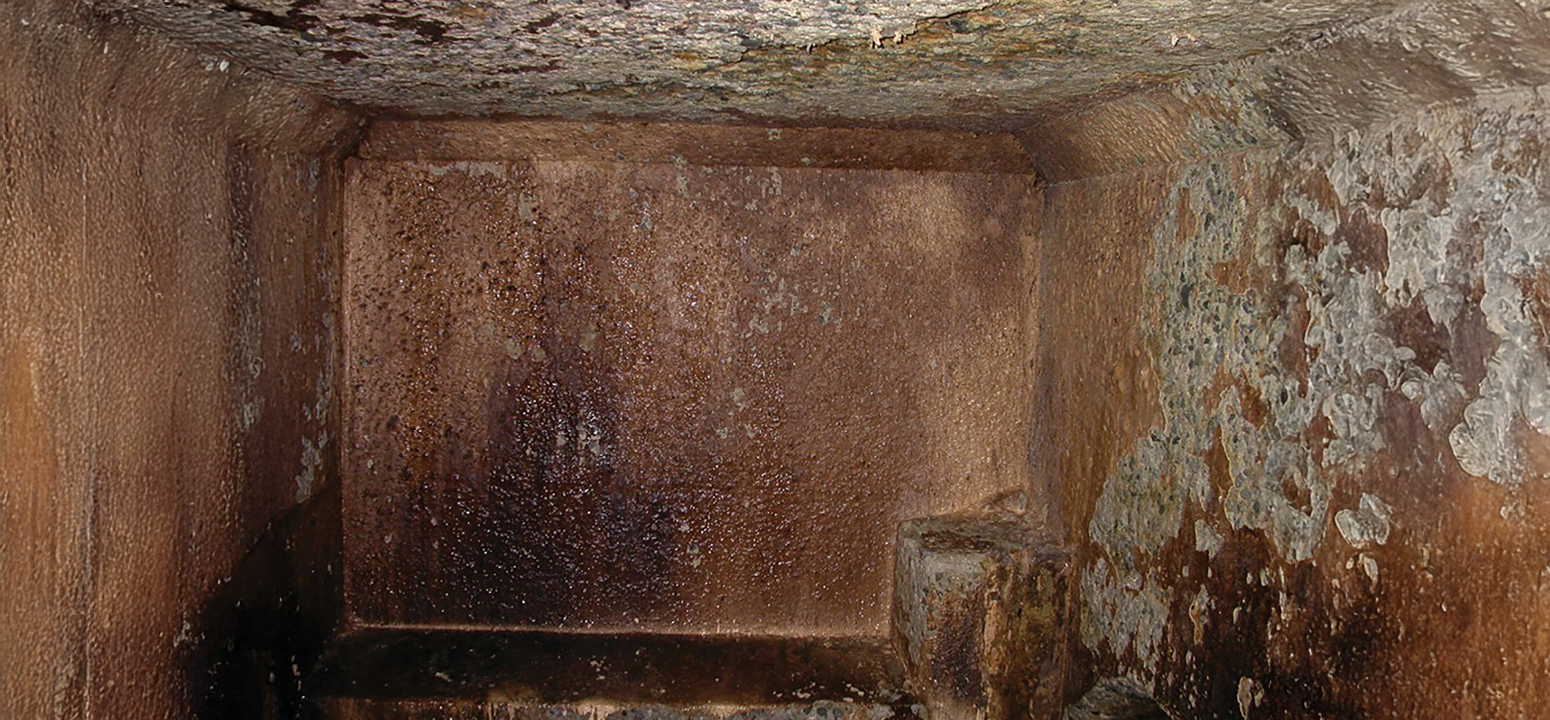
    Fig. 1: Interior de un tanque de almacenamiento durante la inspección con una luz LED segura para la vista. CORTESÍA DE SHERWIN-WILLIAMS, A MENOS QUE SE INDIQUE LO CONTRARIO.

    Actualización Tecnológica SSPC n.° 11: Inspección de Sistemas de Recubrimiento Fluorescente

    Los recubrimientos fluorescentes, inspeccionados visualmente con luz ultravioleta o violeta, ayudan a identificar rápidamente defectos y áreas con bajo espesor de película. Se pueden utilizar como capas de imprimación y acabado. Los recubrimientos fluorescentes se utilizaron originalmente en tanques de lastre de grandes buques oceánicos para facilitar la inspección de discontinuidades de los recubrimientos aplicados durante y después de la aplicación. El uso correcto de esta tecnología proporciona al armador una mayor garantía de que el sistema de recubrimiento se ha aplicado correctamente y que mantendrá la vida útil esperada. La Armada de los EE. UU. desempeñó un papel fundamental en el avance de esta tecnología cuando, en 2003, incluyó la fluorescencia ultravioleta como requisito para los recubrimientos de tanques Tipo VII (sin solventes) que cumplen con el estándar MILPRF-23236. Prácticamente cualquier tipo de recubrimiento puede ser fluorescente mediante la adición de pigmentos fluorescentes u OAP. La luz visible se considera generalmente entre aproximadamente 400 y 760 nanómetros del espectro de radiación electromagnética. El rango UV-A se encuentra entre 315 nm y 400 nm, que sirve como el rango UV típico para la inspección de recubrimientos fluorescentes.

    El estándar ASTM E2501-11 es la especificación estándar para productos con fuente de luz para la inspección de recubrimientos fluorescentes. Establece los requisitos para los productos de fuente de luz destinados a la excitación de materiales fluorescentes utilizados como sistema de detección de defectos en recubrimientos industriales. Esto incluye el examen tanto de recubrimientos de imprimación fluorescentes de longitud de onda más larga como de recubrimientos superiores no fluorescentes. Esta especificación establece los requisitos radiométricos de la fuente de luz en términos del rango de longitud de onda requerido y la irradiancia mínima. También establece los requisitos de seguridad para el producto de fuente de luz necesarios para garantizar que no represente una amenaza para la salud visual.

    SSPC-TU 11 también aborda los requisitos de capacitación para la inspección de sistemas de recubrimiento fluorescente, sugiriendo que los aplicadores e inspectores examinen los paneles de muestra utilizados para realizar las inspecciones a fin de aprender a reconocer los defectos de la película.

    También aborda los requisitos de EPP para la protección ocular y cutánea. El documento también destaca la inspección posterior a la aplicación de tres efectos visuales distintos: recubrimiento fluorescente sobre sustrato o recubrimiento no fluorescente; recubrimiento no fluorescente sobre recubrimiento fluorescente; y recubrimiento fluorescente de un color sobre un recubrimiento fluorescente con un color fluorescente diferente.
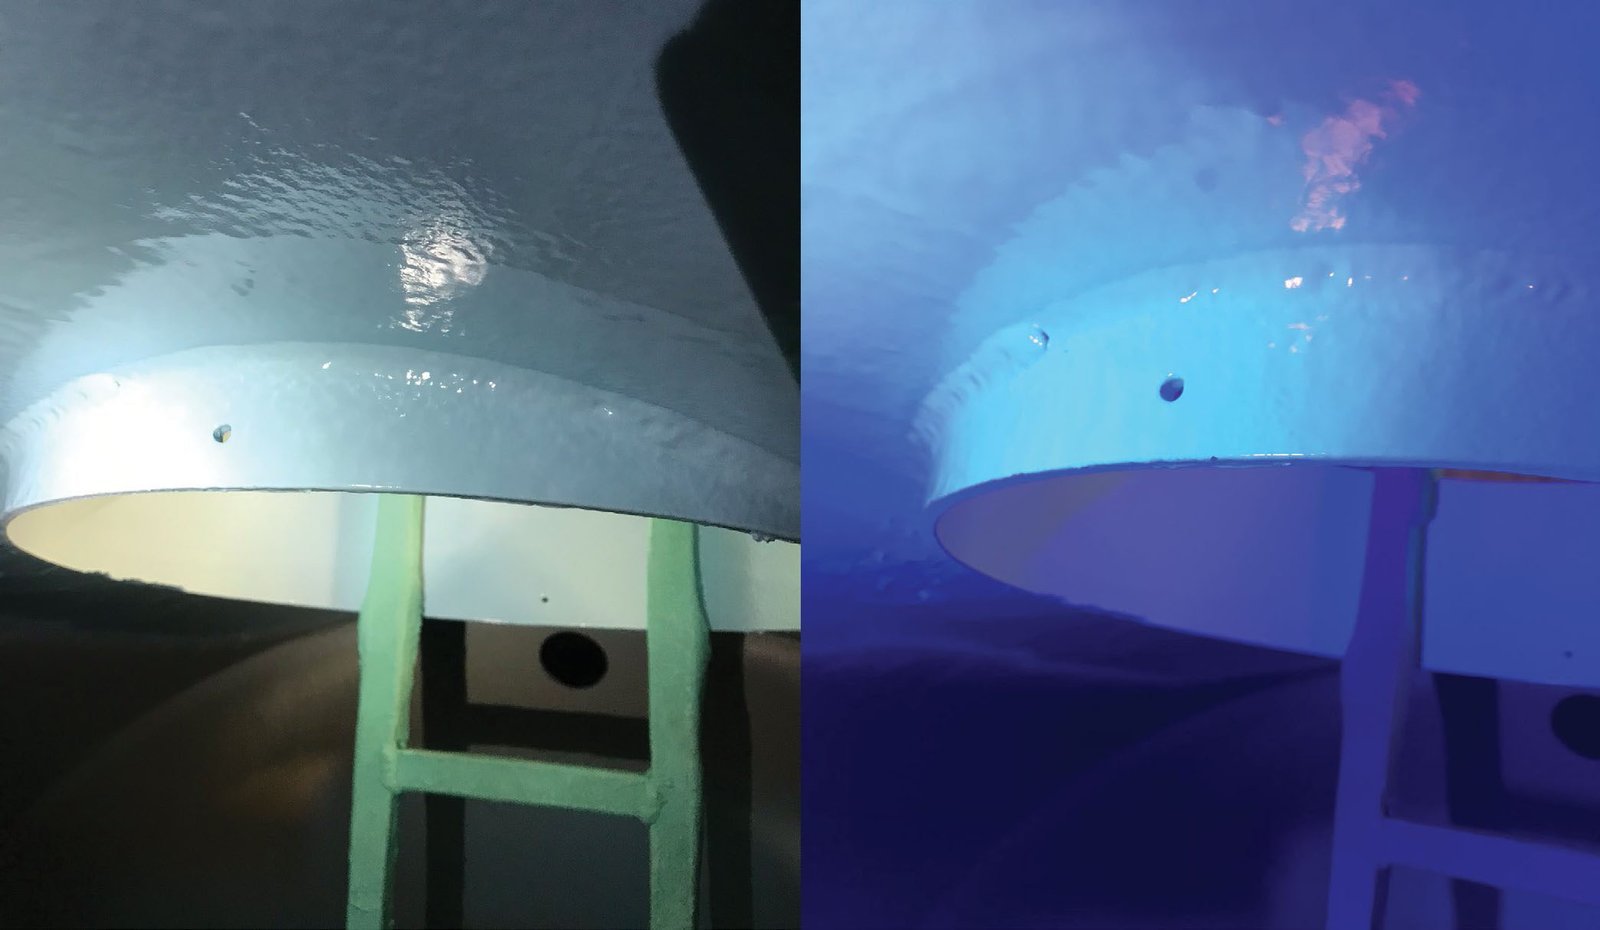
    Ilustración del artículo: Sistemas de recubrimiento OAP para tanques de almacenamiento de petróleo y agua.Fig. 2: Las áreas de color rosa que se iluminan bajo la luz LED segura para la vista (derecha) muestran dónde el espesor de la película es insuficiente. Las áreas con espesor de recubrimiento insuficiente suelen aparecer alrededor de las costuras y bordes de las soldaduras, donde es difícil garantizar un espesor de recubrimiento adecuado.

    VENTAJAS DE LOS SISTEMAS DE RECUBRIMIENTO OAP EN LA INSPECCIÓN

    El uso de comprobadores eléctricos tradicionales de esponja húmeda de bajo voltaje y detectores de chispas de alto voltaje para la inspección de defectos en tanques de almacenamiento de petróleo y agua puede generar algunas inquietudes, como se describe a continuación. Los sistemas de recubrimiento y recubrimientos formulados con OAP han mejorado la inspección visual de los materiales al permitir el uso de luces UV seguras para la vista para identificar defectos, poros y espesores de película bajos, así como para verificar el recubrimiento de franjas.

    Inspección visual de recubrimientos fluorescentes

    Los recubrimientos formulados con OAP pueden hacerse fluorescentes simplemente iluminando la lámpara o LED adecuado. Los inspectores de recubrimientos pueden utilizar linternas de inspección LED disponibles comercialmente para mejorar la seguridad y el flujo de trabajo, ya que estas linternas son lo suficientemente pequeñas como para inspeccionar detrás de los refuerzos. Además, son compactas, resistentes y ligeras. Los recubrimientos OAP iluminados antes del recubrimiento superior mostrarán defectos en la aplicación y en la cobertura de la película. Los poros, los defectos o el espesor de película bajo aparecerán negros en contraste con el recubrimiento fluorescente, o no brillante debido a un espesor de película insuficiente. Los recubrimientos OAP iluminados después de la capa superior permiten que la película brillante se transmita a través de la capa de acabado para mostrar poros, defectos o un espesor de película bajo. Los OAP se iluminan incluso con una película húmeda, ya que no es necesario que la película de recubrimiento alcance el curado para detectar defectos.

    Problemas tradicionales de detección de defectos

    Los inspectores de recubrimientos se rigen por el estándar NACE SP-0188 para abordar las pruebas de defectos en recubrimientos sobre sustratos conductores. Los comprobadores eléctricos de esponja húmeda de bajo voltaje se utilizan generalmente en recubrimientos aplicados con espesores de película seca (DFT) inferiores a 20 mils para la detección de defectos. Para las pruebas de esponja húmeda de bajo voltaje, «la esponja se moverá sobre la superficie de los recubrimientos a una velocidad moderada de 0,3 m/s (1 pie/s), con una doble pasada sobre cada área». Dependiendo del tamaño de la esponja utilizada, la velocidad permitiría una cobertura de 30 pies cuadrados por minuto, sin contar el tiempo necesario para movilizar y desplazarse por el tanque, manteniendo la esponja en contacto directo con el sustrato recubierto. Además, el instrumento debe estar conectado a tierra al sustrato conductor durante su uso, lo que podría resultar difícil y generar problemas adicionales de movilización, ya que puede ser difícil localizar una superficie desnuda para la conexión a tierra.

    En el caso de utilizar detectores de defectos de alto voltaje para pruebas de chispas en recubrimientos aplicados con espesores de película seca (DFT) superiores a 20 mils, se debe tener cuidado de que el comprobador de alto voltaje esté ajustado al voltaje adecuado para el espesor del recubrimiento que se está probando, a fin de evitar dañar o producir defectos en el recubrimiento.

    Dado que los detectores de defectos de alto voltaje generan alto voltaje y chispas, existen importantes consideraciones de seguridad que deben abordarse. Nunca se debe utilizar un detector de defectos de alto voltaje en una atmósfera inflamable o peligrosa, ya que podría producirse un incendio o una explosión.
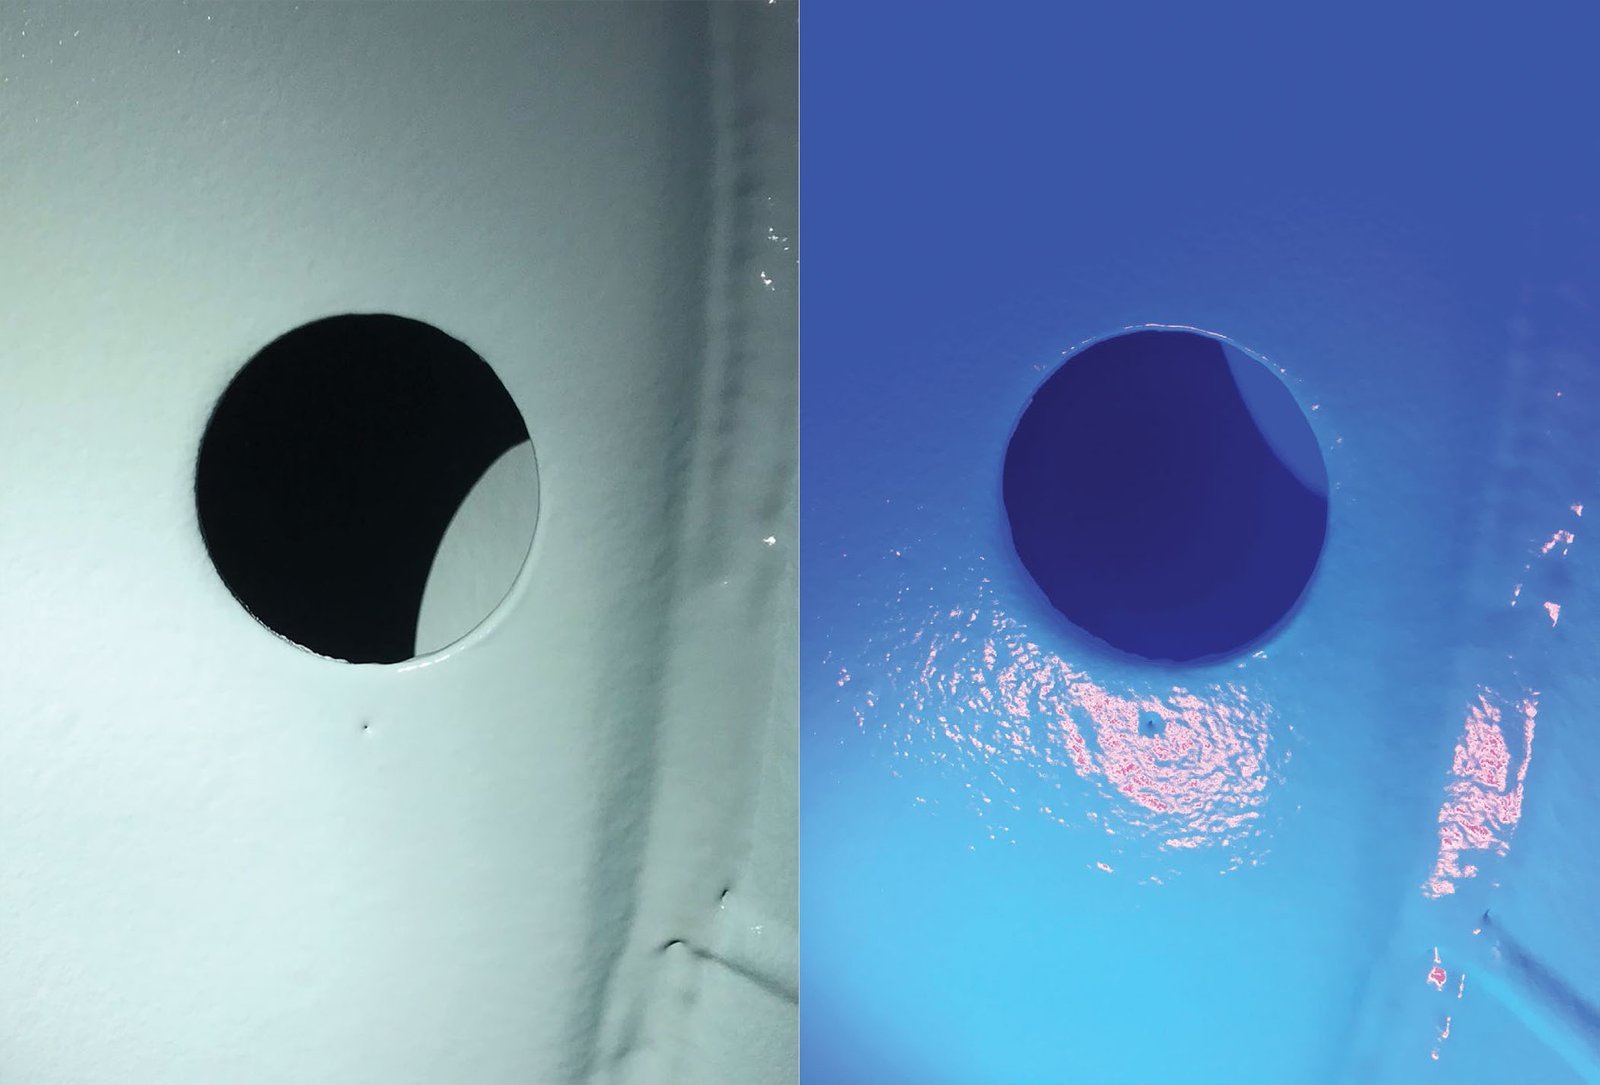
    Ilustración del artículo: Sistemas de recubrimiento OAP para tanques de almacenamiento de petróleo y agua.
    Fig. 3: El aditivo OAP se encuentra en la capa intermedia, por lo que las zonas delgadas de la capa superior permiten que el pigmento rosa de la capa intermedia se filtre (izquierda). Las imperfecciones y los poros, difíciles de detectar con luz normal (derecha), son claramente visibles al iluminar con una luz LED segura para la vista.

    BENEFICIOS DE LOS SISTEMAS DE RECUBRIMIENTO OAP

    La fluorescencia de los sistemas de recubrimientos mejora los métodos de inspección visual, detecta defectos invisibles bajo inspección ambiental y reemplaza situaciones en las que las lámparas UV tradicionales no son adecuadas. Los inspectores reportan una mejora en la productividad del área de inspección cubierta por minuto de entre un 50 y un 70 %. Los sistemas de recubrimientos formulados con OAP han permitido a los inspectores detectar aproximadamente un 25 % más de defectos durante el proceso de aplicación.

    La posibilidad de inspeccionar mientras el recubrimiento está húmedo, lo que permite realizar reparaciones a pesar del tiempo de curado requerido, es una ventaja. Es posible identificar y corregir poros de tan solo 0,25 a 0,50 mils antes de la puesta en servicio de un tanque de almacenamiento de agua o petróleo. El bajo espesor de la película en los bordes se identifica fácilmente utilizando una fuente de luz económica aprobada por el estándar ASTM E 2501.

    La inspección periódica de los sistemas de recubrimientos podría revelar un desgaste prematuro de la capa superior, ampollas y desprendimiento entre capas, o roturas en la película de la capa superior que dejan al descubierto el material OAP subyacente. La fácil determinación y detección del desgaste prematuro del recubrimiento o de las roturas en la película no es posible con los métodos de inspección tradicionales. La identificación temprana de fallas en el recubrimiento permite a los propietarios y consultores remediar rápidamente la situación antes de que se produzcan mayores pérdidas de sustrato y corrosión. Al especificar el uso de recubrimientos y recubrimientos OAP, se puede lograr una mayor garantía de calidad en un proyecto y se puede cumplir o extender la vida útil del sistema.

    SOBRE LOS AUTORES

    Deborah Simmons es Gerente de Desarrollo de Proyectos jubilada de Sherwin-Williams y cuenta con casi 40 años de experiencia en la industria de recubrimientos protectores, habiendo ocupado cargos en empresas como AkzoNobel, Ameron, Carboline y MATCOR. Es licenciada en Química por la Universidad Immaculata. Johnny C. Pourciau es Director del Mercado de Petróleo y Gas para Estados Unidos, Canadá y el Caribe en Sherwin-Williams. Cuenta con 24 años de experiencia en recubrimientos. Murray Heywood es Gerente del Mercado de Norteamérica para Agua y Aguas Residuales en Sherwin-Williams. Lleva más de 37 años en el sector de pinturas y recubrimientos.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • La pintura nueva no se quedó «estacionada.»

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 08/07/2025

    La pintura nueva no se quedó "estacionada."

    La pintura nueva no se quedó "estacionada."

    Por Rick A. Huntley, KTA-TATOR, INC.

    Las estructuras de estacionamiento de hormigón se pintan con frecuencia por motivos estéticos, para mejorar la iluminación (cuando se utilizan recubrimientos de colores claros) y para protegerlas. Las estructuras más antiguas se repintan con frecuencia durante los proyectos de rehabilitación o ampliación. Desgraciadamente, la preparación de la superficie y la aplicación de la pintura pueden ser una simple nota en un plano, ya que se considera algo cosmético.

    En este artículo, el contratista propuso el sistema de preparación y pintura para un proyecto de renovación de un aparcamiento, que fue aceptado por el propietario. Poco después de que se completara el proyecto, el recubrimiento comenzó a agrietarse y delaminarse. A continuación se presentan los antecedentes, la investigación, las conclusiones y recomendaciones, junto con las lecciones aprendidas.

    Antecedentes

    Recientemente se renovó un estacionamiento de varios niveles en una ciudad de la costa este de EEUU. El estacionamiento de concreto se había ampliado al menos dos veces anteriormente, y la sección más antigua tenía más de 30 años. Parte del proyecto incluía pintar todas las superficies de concreto del estacionamiento. Según se informa, no se preparó ninguna especificación de pintura para el proyecto, pero el contratista de pintura propuso los siguientes métodos para pintar las superficies interiores de concreto:
    • Lavar a presión todas las superficies del techo y las paredes;
    • Rascar y eliminar cualquier resto de pintura suelta o descascarillada de las superficies de las paredes y los techos.
    • Imprimar las zonas necesarias con una imprimación/sellador 100 % acrílico.
    • Aplicar dos capas de pintura acrílica de acabado a todas las paredes y techos.

    Todas las superficies interiores de hormigón se lavaron a presión a 3000 psi con un cabezal giratorio de 0 grados. Según el contratista, el objetivo principal del lavado a presión era limpiar la superficie, ya que había hollín visible procedente de los gases de escape de los coches. La imprimación acrílica se aplicó en las zonas donde el lavado a presión había eliminado el recubrimiento. La imprimación se superpuso a la pintura existente intacta. Una vez seca la imprimación, se aplicaron las capas de acabado de látex acrílico.

    La ficha técnica del producto indicaba que se recomendaba su aplicación sobre diversas superficies, incluido el hormigón. El espesor recomendado de la película seca era de entre 1,2 y 1,5 milésimas de pulgada. 

    La ficha técnica del producto para la capa superior de látex acrílico no incluía instrucciones específicas para la aplicación del recubrimiento sobre hormigón previamente pintado, pero sí indicaba que podía utilizarse en recubrimientos exteriores, puertas, molduras y ventanas nuevos y previamente pintados, debidamente preparados e imprimados. El espesor de película seca recomendado era de 1,5 milésimas de pulgada por capa.

    Algún tiempo después de la aplicación de los recubrimientos, se produjeron grietas y desprendimientos. Se investigó el fallo del recubrimiento para determinar la causa.

    Ilustración del artículo: La pintura nueva no se quedó "estacionada."
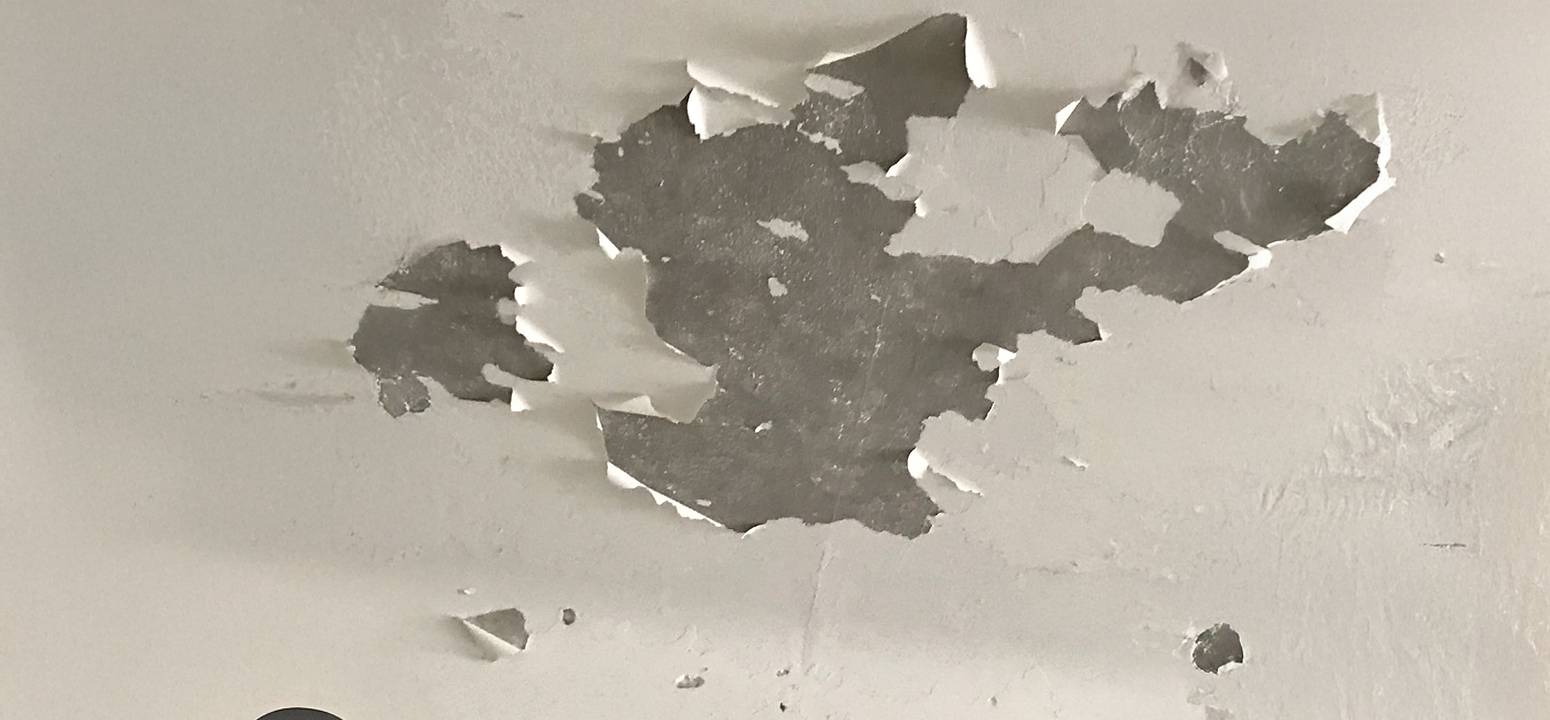
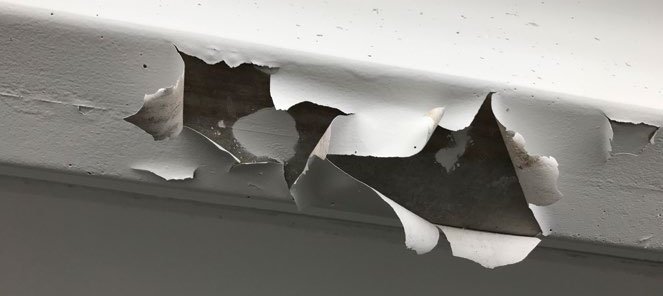
    Fig. 1: Delaminación del recubrimiento que no se eliminó previamente durante el proceso de limpieza y pintura. Derechos de fotos por KTA-TATOR, INC.

    Examinando el problema

    Se realizó una visita al lugar para ayudar a determinar la causa del fallo. Se pudo acceder a las superficies de hormigón del garaje desde la cubierta del mismo y desde una escalera de mano de 1,8 metros. Se realizaron las siguientes observaciones.

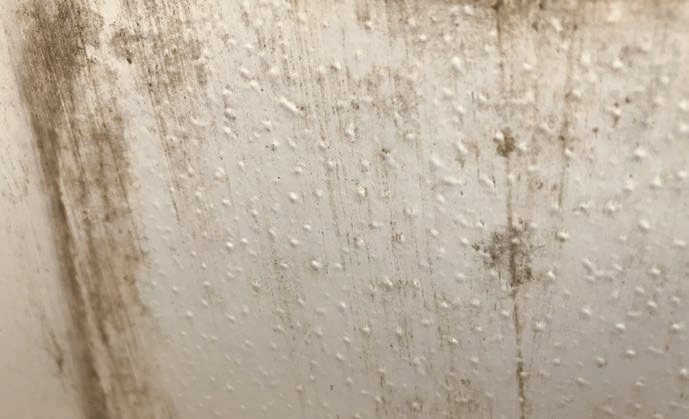
    Las superficies de hormigón, incluyendo el techo, las paredes, las columnas y las barricadas, estaban recubiertas con pintura blanca. En algunas zonas del garaje se observaba un desprendimiento considerable del recubrimiento, principalmente en las secciones en forma de «T» del techo. El desprendimiento era mínimo en las columnas, las barricadas y las paredes. El garaje se había construido en tres secciones. Una de las secciones se construyó hace aproximadamente 30 años, y el desprendimiento era notablemente mayor en esa sección. El desprendimiento era mínimo en la sección más nueva. La sección central presentaba algunas zonas con un desprendimiento grave, pero no tanto como la sección más antigua.

    En la mayoría de los casos, el desprendimiento llegaba hasta el hormigón desnudo, a menudo con algunos residuos de recubrimiento en la superficie. El patrón de desprendimiento era bastante similar en toda la instalación. En muchas zonas, era evidente que había áreas en las que se había eliminado el recubrimiento antiguo y se había aplicado el nuevo tanto a las superficies de hormigón desnudo como a la pintura antigua intacta. Esto era evidente porque el borde de la capa de pintura intacta era claramente visible.

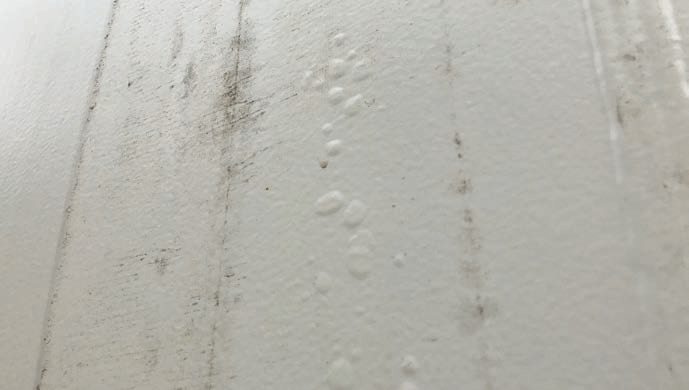
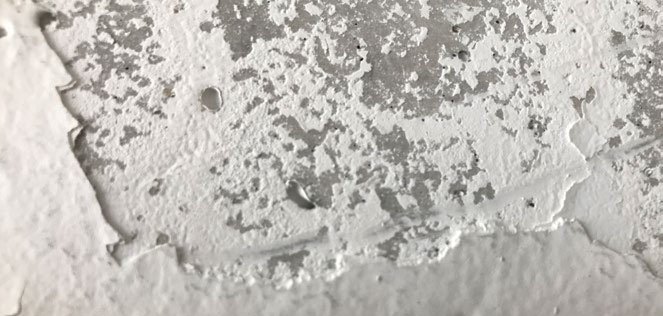
    Por lo general, se observaba una capa relativamente gruesa de pintura que terminaba en un borde visible, y una capa más fina en la superficie de hormigón adyacente. Era evidente que la pintura era más fina porque la textura de la superficie de hormigón era más pronunciada. Al levantar y examinar el recubrimiento en estas zonas, se observó que la pintura antigua tenía una adherencia extremadamente deficiente y se podía eliminar fácilmente, mientras que la pintura aplicada al hormigón desnudo tenía una adherencia notablemente mejor.

    Ilustración del artículo: La pintura nueva no se quedó "estacionada."

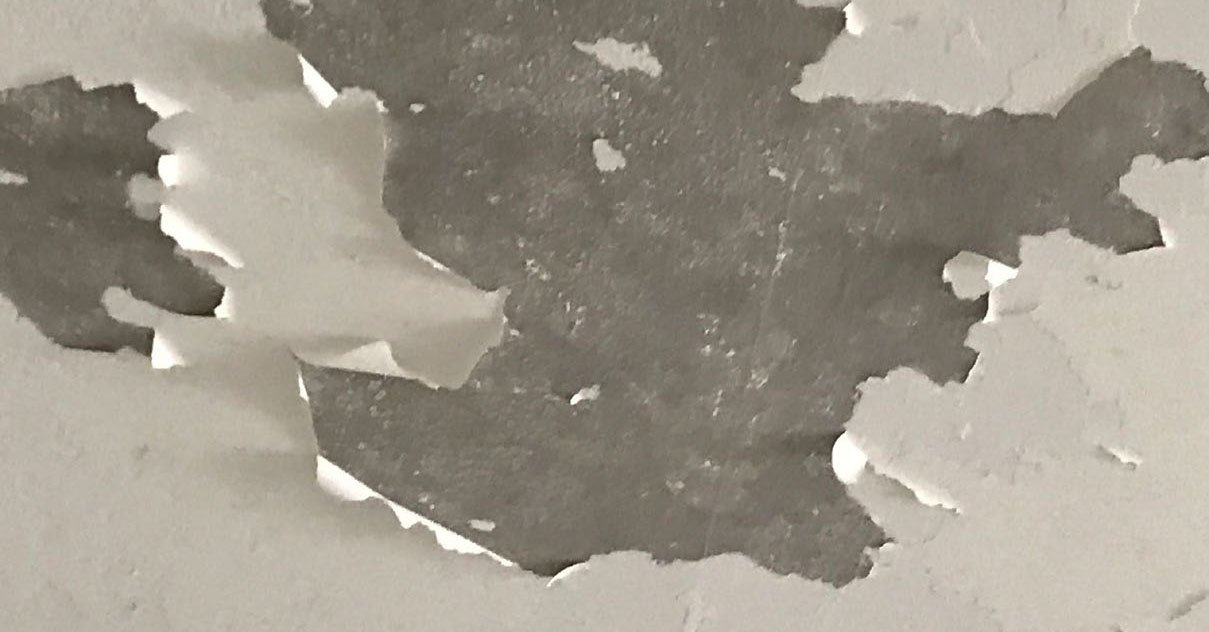
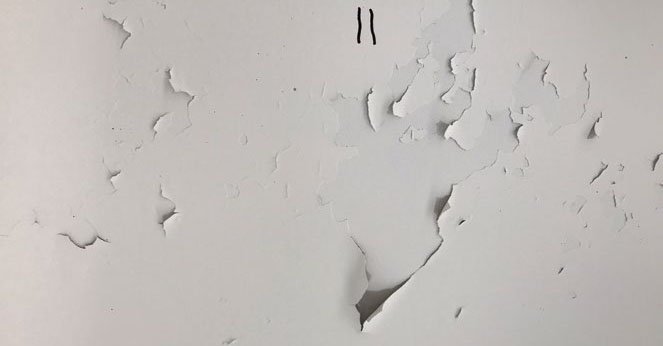
    Fig. 2: Primer plano del recubrimiento débil y quebradizo que quedó en la superficie después de que el recubrimiento recién aplicado se delaminará.

    En otras áreas, el recubrimiento parecía agrietarse y desprenderse, con los bordes de la pintura desprendida sueltos y algo curvados. Por lo general, el recubrimiento se desprendía hasta dejar al descubierto el hormigón en estas áreas, con algunos residuos de pintura en la superficie del hormigón. En algunos niveles de la instalación, la delaminación del recubrimiento era más grave alrededor de posibles fuentes de intrusión de humedad, incluidas las juntas de expansión y los desagües.

    Independientemente de si la pintura descascarillada se encontraba en una zona donde el recubrimiento ya se había desprendido anteriormente o en una zona donde no era así, la parte posterior de las virutas de recubrimiento desprendidas era uniformemente calcárea y, en algunos casos, había zonas visibles de pintura vieja y desmenuzada adheridas a la parte posterior. La superficie frontal de la pintura delaminada no presentaba un aspecto notablemente calcáreo ni deteriorado. La adhesión de la pintura se evaluó en muchas zonas de acuerdo con la norma ASTM D-3359 «Medición de la adhesión mediante prueba de cinta adhesiva», método A (corte en X).

    La adhesión se calificó como 0A en las zonas donde la pintura antigua aún estaba intacta y parte de la pintura adyacente se estaba desprendiendo. El recubrimiento se podía despegar fácilmente de la superficie tirando de los bordes. En general, en las zonas donde no había desprendimiento, la calificación de adhesión oscilaba entre 1A y 4A.

    Había muchas áreas en las que era evidente que el recubrimiento antiguo se había desprendido o se había eliminado antes de aplicar el nuevo recubrimiento. En algunas de estas áreas, el recubrimiento antiguo restante se levantó un poco en el borde donde limitaba con el área previamente desprendida. El nuevo recubrimiento se adhirió bien al punto previamente desprendido, pero había algo de exceso de pulverización debajo del borde levantado de la pintura antigua, lo que indicaba que ese borde se había levantado antes de aplicar la nueva pintura.

    Se midió el contenido relativo de humedad del hormigón en numerosos puntos utilizando medidores de humedad que emplean radiofrecuencias para medir el contenido de humedad en los 1,9 cm superiores de la superficie. En la mayoría de las zonas medidas en la sección más antigua del aparcamiento, el medidor indicó que había un exceso de humedad (por encima del límite de detección del medidor). En otras zonas, donde no había descascarillado de la pintura, el medidor seguía mostrando altos niveles de humedad, pero dentro del rango del medidor.

    Ilustración del artículo: La pintura nueva no se quedó "estacionada."

    Fig. 3: Manchas de recubrimiento fuertemente adherido dentro del área de delaminación

    Análisis de laboratorio

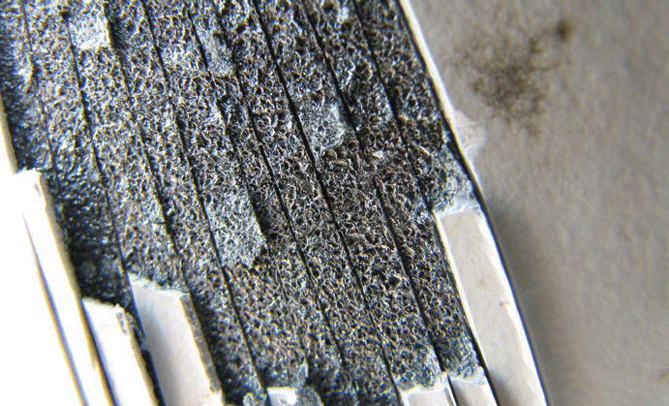
    Las muestras del recubrimiento retiradas de las superficies de hormigón del aparcamiento fueron examinadas por un laboratorio forense especializado en recubrimientos. El análisis de laboratorio consistió en un examen microscópico y una espectroscopia infrarroja. El examen microscópico confirmó lo que se había observado durante la visita al lugar. Había varias capas de pintura en las zonas con mala adherencia y delaminación del recubrimiento; la capa posterior era blanda, pulverulenta, discontinua y llena de huecos.

    El análisis espectroscópico reveló que la capa superior recién aplicada era acrílica, tal y como se había informado. En una zona, se observaron indicios de alguna modificación con vinilo. Resultó difícil determinar la identidad genérica de las capas antiguas de pintura que se recubrieron durante la renovación, ya que estaban tan deterioradas que no quedaba suficiente resina para realizar una identificación positiva. En otras zonas en las que aún quedaba más resina, se determinó que la formulación de las capas antiguas de pintura se basaba en resina de vinilo (acetato de polivinilo o PVA).

    Conclusiones y Recomendaciones

    La investigación del lugar y las pruebas del laboratorio forense indicaron que la causa del desprendimiento de la pintura aplicada a las superficies de hormigón del aparcamiento era la presencia de una capa anterior que no se había eliminado adecuadamente antes de aplicar el nuevo sistema de pintura. La nueva capa se aplicó sobre una capa antigua y débil de pintura, y la tensión adicional de la pintura recién aplicada provocó que la pintura antigua, mal adherida, se desprendiera. Al parecer, la pintura recién aplicada tenía una adhesión satisfactoria a la pintura antigua, pero esta última tenía una mala adhesión al sustrato de hormigón.

    Según se informa, el contratista limpió las superficies de hormigón previamente pintadas con agua a una presión de 3000 psi; sin embargo, el objetivo del lavado a presión era eliminar el hollín de los tubos de escape de los coches. Aunque el agua a una presión de 3000 psi elimina la pintura suelta, a menudo resulta ineficaz para eliminar la pintura que tiene poca adherencia pero que aún no se ha desprendido. Un examen minucioso de muchas de las zonas de delaminación indicó que parte del recubrimiento, sin duda ya suelto, se había eliminado con el lavado a presión, mientras que el recubrimiento adyacente permanecía intacto a pesar de tener una adherencia extremadamente deficiente.

    El recubrimiento antiguo que quedaba en la parte posterior de las virutas de recubrimiento delaminadas era calcáreo y/o quebradizo. Cuando se retiró a mano la pintura delaminada durante la visita al lugar, se transfirió una cantidad considerable de cal a los dedos del investigador. En muchas zonas de delaminación, quedó una capa discontinua de pintura antigua quebradiza en la superficie de hormigón. La presencia de la capa débil de pintura vieja en la parte posterior de la pintura recién aplicada se confirmó mediante el examen microscópico de laboratorio.

    Las pruebas realizadas durante la visita al lugar indicaron que gran parte del hormigón del garaje tenía un alto contenido de humedad. Según la experiencia del investigador en el uso de un medidor de humedad de radiofrecuencia para medir la humedad en el hormigón, el hormigón relativamente seco arrojará una lectura de aproximadamente 200 o menos en el medidor (los números más altos indican más humedad). Muchas zonas del aparcamiento arrojaron lecturas de 999 (la lectura más alta que puede mostrar el medidor, por lo que los niveles de humedad podrían haber superado este valor).

    La presencia de agua en el hormigón crea dos problemas. Un contenido de humedad muy alto en el hormigón puede provocar la delaminación de los recubrimientos, aunque normalmente no en la medida en que se observa en el aparcamiento, con recubrimientos de látex relativamente finos. El segundo problema es que provoca el deterioro de la pintura. Las pruebas realizadas a la pintura de la parte posterior de las virutas que se retiraron del aparcamiento indicaron que la resina de la pintura antigua era PVA (o se había deteriorado hasta el punto de que no se podía identificar la resina). Los recubrimientos de PVA se hidrolizan y se deterioran tras una exposición prolongada al agua.

    Ilustración del artículo: La pintura nueva no se quedó "estacionada."
    Fig. 4: El recubrimiento se eliminó parcialmente durante el proceso de limpieza y pintura. Como resultado, los bordes del recubrimiento intacto se levantaron.

    Había indicios de que no se había eliminado toda la pintura suelta antes de aplicar las pinturas acrílicas de látex. Esto era evidente porque en algunos puntos el borde de la pintura antigua se había levantado y había algo de pintura seca pulverizada o superpuesta sobre el hormigón desnudo debajo de la pintura antigua levantada. Aunque esto ocurrió, solo se descubrió en ocasiones aisladas y no se consideró un factor significativo que contribuyera al problema de delaminación.

    Se recomendó «sondear» la superficie con agua a alta presión (entre 5000 y 10 000 psi) utilizando una punta giratoria de 0 grados para eliminar intencionadamente la pintura mal adherida y/o deteriorada. Sin embargo, dado que las presiones en el extremo superior del rango pueden dañar el hormigón, se recomendó que el contratista comenzara con la presión más baja y la aumentara gradualmente hasta que se produjera algún daño en el hormigón en una pequeña zona. A continuación, se reduce la presión hasta que no se produzcan daños, pero se mantiene lo suficientemente alta como para eliminar el recubrimiento deteriorado. Una vez eliminado el recubrimiento mal adherido, se recomendó recubrir toda la superficie con una imprimación acrílica y una capa superior, siguiendo las recomendaciones del fabricante del recubrimiento.

    Lecciones aprendidas

    No es raro que se produzca este tipo de delaminación del recubrimiento cuando se repinta sobre recubrimientos existentes que ya tienen una adhesión comprometida. El simple hecho de eliminar la pintura que ya está suelta y luego repintar lo que queda suele provocar una mayor delaminación de la pintura antigua. Se debe tener cuidado de eliminar toda la pintura antigua que tenga una mala adhesión o se haya deteriorado para evitar la delaminación tanto de la pintura antigua como de la recién aplicada.

    Ilustración del artículo: La pintura nueva no se quedó "estacionada."
    Fig. 5: Los fallos en el recubrimiento eran generalizados en muchas zonas.

    Recordemos que, en el contexto de este caso, no se preparó ninguna especificación sobre la preparación de la superficie y el pintado del hormigón, ni se realizó una evaluación del estado de los recubrimientos existentes (es decir, pruebas de adhesión para determinar la integridad de las capas de recubrimiento existentes) ni mediciones del contenido de humedad del hormigón.

    Cuando el propietario de una instalación está considerando mantener un sistema de pintura existente, dos de los pasos más críticos son:
    1. Determinar si el sistema existente puede soportar las tensiones de capas de recubrimiento adicionales; y
    2. Determinar en qué medida debe eliminarse el recubrimiento existente.

    Si se hubiera realizado una evaluación del estado del recubrimiento existente, probablemente se habría revelado que no era posible recubrir el sistema existente y que era necesario retirarlo y sustituirlo por completo. Es de esperar que eso hubiera dado lugar a la elaboración de una especificación en la que se detallaran los requisitos para la preparación de la superficie, los niveles máximos de humedad del hormigón antes del recubrimiento y el sistema de recubrimiento recomendado, incluidos los requisitos de aplicación. 

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Importancia de obtener una certificación.

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 26/06/2025

    Importancia de obtener una certificación.

    Importancia de obtener una certificación.

    Por Susana Orellana. Coordinadora de entrenamiento y certificación.

    Es imprescindible mantenerse firme y seguir avanzando en un sector competitivo y desafiante. Los empleadores de todo el sector utilizan la certificación como una herramienta valiosa para crear una plantilla sólida. Las personas que obtienen y mantienen sus certificados tendrán más oportunidades laborales. La certificación basada en estándares internacionales pueden ser utilizadas por los equipos directivos a la hora de analizar el rendimiento laboral o evaluar a los empleados. Los nuevos empleados del sector de los recubrimientos suelen recibir formación para obtener la certificación, lo que les permite progresar personalmente en el lugar de trabajo. Los contratistas del sector exigen a sus equipos el cumplimiento de estos requisitos específicos para crear mayores oportunidades laborales.

    IARCOR INTERNACIONAL se ha convertido en uno de los lideres de América en proporcionar a la industria profesionales cualificados, experimentados y con conocimientos, con programas de certificación de calidad. IARCOR se enorgullece de ofrecer formación especializada en recubrimientos, corrosión e inspecciones en entornos industriales en campos como los recubrimientos protectores y la preparación de superficies. 

    «Durante mis 8 años junto a IARCOR, muchos profesionales me han pedido orientación para adquirir más conocimientos, formación y experiencia en el sector», afirma Susana Orellana, coordinadora de entrenamiento y certificación de IARCOR INTERNACIONAL. «Muchos se plantean el reto de esforzarse al máximo para obtener múltiples certificaciones. Saben que sus logros se traducirán en beneficios positivos, no solo para su empresa, sino también para el trabajo que realizan, sabiendo que cumple con las especificaciones y con la confianza de que se hace de la manera correcta».

    Obtener una certificación individual es una forma de definir su trayectoria y mejorar sus habilidades, al tiempo que adquiere conocimientos valiosos.

    Mantener sus certificaciones vigentes y actualizadas es más que una simple formalidad y un requisito del sector. Una certificación vigente puede ser esencial para sus oportunidades de promoción profesional y es un activo para el éxito de su organización.

    En IARCOR, animamos a las personas del sector a definir un camino y aprovechar las oportunidades para obtener la certificación. Hacemos todo lo posible para ayudar a todos nuestros miembros y clientes a mantener sus logros personales, con personal dedicado a responder preguntas y personalizar el camino hacia la excelencia individual y del sector.

    Los animamos a explorar las vías de formación y certificación individualizadas y personalizadas para todas las áreas del sector, disponibles en www.iarcor.com

    Ilustración del artículo: Importancia de obtener una certificación.

    Mediante el uso de programas de certificación, la fuerza laboral también puede prepararse para el empleo. El reconocimiento de la competencia puede demostrar un mayor compromiso con su profesión y excelencia individualizada. Este es solo otro ejemplo de la determinación de ser el mejor en su campo. El trabajo que realice demostrará experiencia, excelencia, confianza, habilidades y conocimientos como resultado de su formación continua. A través de la búsqueda de la educación y las habilidades avanzadas, los trabajadores individuales se convierten en el testimonio del rendimiento y los resultados de calidad en el trabajo. No pierda la oportunidad de obtener una valiosa certificación que puede encaminarle hacia el éxito personal.

    Además, intente siempre mantener la certificación que tanto le ha costado obtener. Ser una persona certificada requiere dedicación, IARCOR está aquí para ayudarle en el camino.

    Para obtener más información sobre la formación y la certificación individual o el registro, visite www.iarcor.com. Si tiene alguna pregunta sobre el mantenimiento de la certificación o la recertificación, póngase en contacto con el departamento de entrenamiento y certificación de IARCOR, en info@iarcor.com.

    Ilustración del artículo: Importancia de obtener una certificación.

    IARCOR INTERNACIONAL  anuncia todos los eventos que se llevara de manera pública, a través de su sitio web.

    El Instituto Americano de Recubrimientos y Corrosión ha dado a conocer su calendario anual e información de inscripción, a través de programas de certificación, webinars, conversatorios, contenido editorial, vínculos educativos, talleres prácticos y workshops internacionales, donde ofrece espacios de formación continua y actualización técnica.

    Todas estas iniciativas refuerzan su misión de democratizar el acceso a la educación, difundir buenas prácticas internacionales y consolidar una comunidad global en protección contra la corrosión.

    Los detalles completos están disponibles en el sitio web oficial, en la sección Eventos y Certificaciones, en caso de tener alguna pregunta, envíela a info@iarcor.com o vinculacion@iarcor.com.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 26/05/2025

    Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad

    Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad

    POR R. A. Nixon, CORROSION PROBE, INC.; CORROSION TESTING LABORATORIES, INC.

    La corrosión galvánica localizada de los mecanismos de rastrillo de acero al carbono recubiertos en las conexiones empernadas de acero inoxidable puede dar lugar a índices de corrosión significativamente elevados, especialmente cuando las conexiones se aprietan en exceso. Este problema se produce habitualmente en los espesadores y clarificadores de lodos por gravedad.

    La mayoría de los recubrimientos epoxi utilizados para proteger eficazmente contra la corrosión los mecanismos de rastrillo son bastante frágiles una vez curados. Por lo tanto, si los tornillos de cabeza hexagonal o los pernos y tuercas de acero inoxidable se aprietan en exceso en las conexiones mecánicas, se producen daños en el recubrimiento en las zonas de contacto con los elementos de fijación o las arandelas. Esto deja al descubierto pequeñas zonas de acero al carbono sin recubrimiento, que se comportan de forma anódica frente a la mayor superficie catódica de los elementos de fijación de acero inoxidable. El acero al carbono desnudo también se corroe activamente debido a la corrosión por picaduras impulsada por el oxígeno y la corrosión bajo los depósitos. Por lo tanto, las tasas de corrosión son muy altas en los bordes y cerca de las caras de los orificios de los pernos.

    Esta corrosión electrolítica, agravada por el par galvánico, favorece la corrosión por socavación, que provoca un mayor deterioro del recubrimiento, seguido de daños más extensos por corrosión del acero. En este escenario, lo más habitual es que el principal problema sea el ensanchamiento de los orificios de los pernos debido a la corrosión. Esto provoca el aflojamiento de las uniones empernadas y, en última instancia, el fallo de dichas uniones. Como consecuencia, los componentes del rastrillo se aflojan y causan daños mecánicos al concentrador de lodos o a los brazos de la estructura.

    Este artículo describirá este problema común de corrosión asociado con el daño del recubrimiento protector en conexiones empernadas de metales diferentes y presentará un caso típico. A continuación, se explicará por qué los orificios ranurados para pernos son más susceptibles a sufrir daños por corrosión más agresiva que los orificios redondos. Además, se presentarán medidas eficaces que se pueden adoptar para prevenir este problema tan frecuente. Entre estas medidas se incluyen la selección adecuada del sistema de recubrimiento, el uso de arandelas no metálicas con arandelas de acero inoxidable, la reducción del número de conexiones empernadas y la aplicación de un sellador de polisulfuro flexible para sellar las conexiones empernadas tras la aplicación adecuada del recubrimiento.

    Antecedentes
    Los espesadores y clarificadores por gravedad suelen consistir en una tubería de entrada central, un pozo de calma central con o sin deflectores (baffles) para reducir el flujo turbulento, mecanismos de rastrillo tipo armadura para empujar los lodos hacia el centro del tanque y un sistema de canaletas para la eliminación del agua clarificada, que incluye deflectores de espuma y vertederos. Es una ambigüedad decir que estos mecanismos son difíciles de recubrir adecuadamente. El recubrimiento de los brazos en celosía y los refuerzos y soportes del pozo central, en particular, resulta tedioso debido a su geometría. Los múltiples ángulos y formas de los canales, repletos de bordes y esquinas delgados y de interfaces entre placas, hacen que estas estructuras sean difíciles de recubrir con una película protectora de buena calidad.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
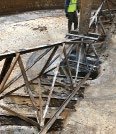
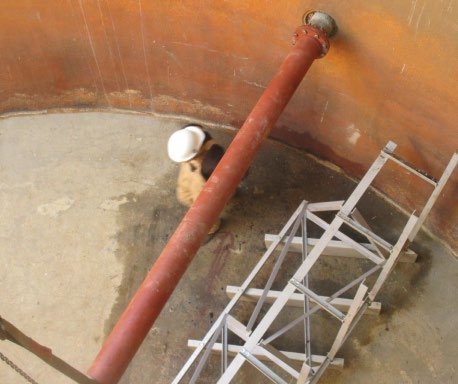
    Fig. 1: Mecanismo del brazo del rastrillo del espesador por gravedad dañado. FOTOS CORTESÍA DEL AUTOR, SALVO QUE SE INDIQUE LO CONTRARIO.

    Estos mecanismos se fabrican normalmente en taller y se montan in situ mediante soldaduras y uniones empernadas. La figura 1 (p. 17) muestra la configuración típica de los brazos de rastrillo de un espesador por gravedad. Es especialmente difícil conseguir una buena calidad de la película de recubrimiento en los bordes de los orificios de los pernos, lo que hace que estas zonas sean vulnerables a la corrosión una vez que los mecanismos de rastrillo entran en servicio.

    La corrosión galvánica localizada en las conexiones empernadas es común en los mecanismos de rastrillo de espesadores y clarificadores por gravedad. Esto ocurre cuando se utilizan fijaciones de acero inoxidable para conexiones de acero al carbono recubierto.

    Los pernos, tuercas y arandelas de acero inoxidable se utilizan habitualmente para facilitar la desconexión y el reapriete de las conexiones de los mecanismos, mientras que los sujetadores de acero al carbono tienden a corroerse con facilidad. Esto requiere cortar estos sujetadores durante futuros trabajos de mantenimiento. Dado que los sujetadores de acero inoxidable son más nobles electroquímicamente que los componentes de acero al carbono de los mecanismos, cualquier ruptura en los recubrimientos protectores del acero al carbono provoca corrosión galvánica localizada. Tenga en cuenta que cuando dos metales con diferentes potenciales eléctricos son eléctricamente continuos e inmersos en un electrolito común, generalmente se produce corrosión galvánica. Este es el caso habitual en las conexiones empernadas de espesadores por gravedad y clarificadores de aguas residuales. Estas rupturas del recubrimiento se producen comúnmente cuando las conexiones empernadas se aprietan hasta el punto de dañar el recubrimiento protector, exponiendo pequeñas áreas de acero al carbono desnudo.

    Debido a que las áreas expuestas del acero al carbono son pequeñas en relación con la superficie expuesta de las superficies de acero inoxidable más nobles, se experimentan tasas de corrosión galvánica significativas.

    Este problema se ve agravado por tres aspectos clave. En primer lugar, los recubrimientos más utilizados para la protección de mecanismos de acero son a base de epoxi. Estos recubrimientos tienden a ser bastante frágiles una vez curados, lo que los hace susceptibles a fracturarse al apretar las conexiones empernadas. En segundo lugar, es habitual que estas conexiones se aprieten en exceso, ya que no se suelen seguir los procedimientos de torqueo recomendados durante el montaje de mecanismos de inclinación o pozos centrales. Y en tercer lugar, la película de recubrimiento que se forma en los bordes de los orificios para pernos suele ser inadecuada. Las pequeñas áreas de acero al carbono desnudo se degradan en servicio de inmersión debido a diversos mecanismos de corrosión. Estos incluyen la corrosión electrolítica impulsada por oxígeno, la corrosión microbiológicamente influenciada (MIC) bajo depósito y la corrosión asociada con especies de azufre reducibles. Una vez corroída activamente, la corrosión del acero al carbono desnudo se ve intensificada por el contacto del metal diferente con el acero inoxidable más noble (catódico). Además, la relación entre el área catódica y la anódica es amplia en este par galvánico.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
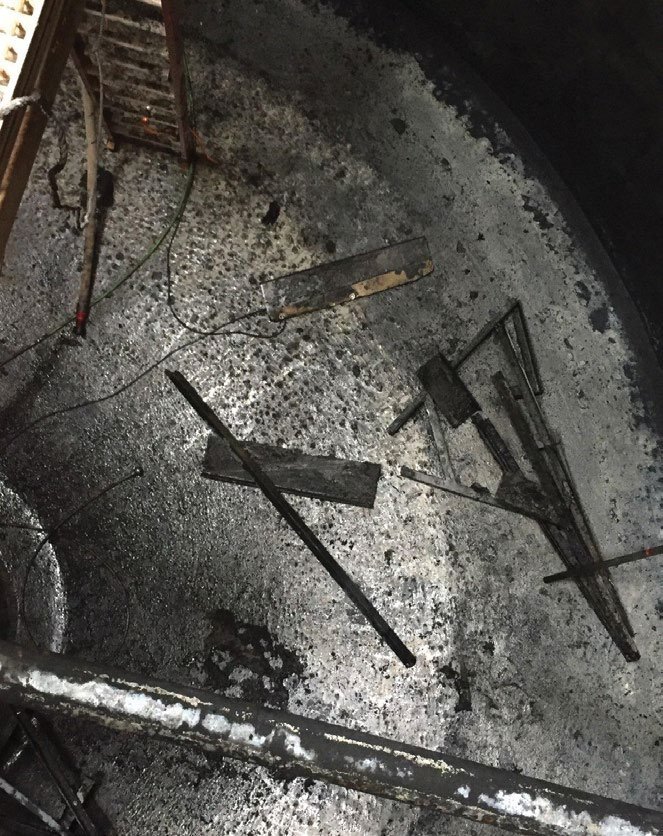
    Fig. 2: Daños en el fondo del clarificador.

    Esto incrementa la tasa de corrosión galvánica, especialmente donde las superficies de acero al carbono desnudo están en proximidad inmediata a las superficies catódicas de acero inoxidable. Esto resulta en altas tasas de corrosión en las conexiones empernadas.

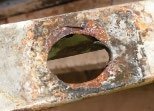
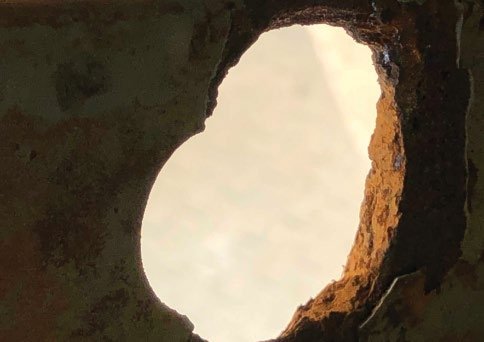
    Este daño por corrosión se manifiesta con mayor frecuencia en los bordes y las áreas cercanas a la superficie, en los orificios para pernos de dichas conexiones mecánicas. La Figura 2 muestra el resultado de esta corrosión galvánica que causa fallas en las conexiones empernadas. Los componentes del brazo de rastrillo se aflojan y terminan en el fondo del tanque. Las Figuras 3 y 4 ilustran este problema típico de corrosión galvánica en las conexiones empernadas de los brazos de rastrillo. Tenga en cuenta que los espesadores de lodos por gravedad son esencialmente versiones reducidas de los clarificadores circulares, diseñados para espesar lodos mediante la sedimentación de los biosólidos.

    A medida que avanza esta corrosión localizada, se produce una socavación del sistema de recubrimiento, exponiendo más acero al carbono desnudo a las condiciones corrosivas. Con frecuencia, esta corrosión provoca el ensanchamiento de los orificios de los pernos.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 3: Corrosión galvánica en el mecanismo del brazo de rastrillo

    Este ensanchamiento de los orificios de los pernos suele provocar el aflojamiento de las conexiones empernadas, con su consiguiente fallo. Esto puede provocar que el brazo del rastrillo y otros componentes del mecanismo se aflojen, causando daños mecánicos a los concentradores de lodos y a los brazos del rastrillo.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 4: Corrosión galvánica en la conexión empernadas

    Historia de caso de un espesador por gravedad

    En 2015, se instaló un nuevo espesador por gravedad en una gran planta de tratamiento de aguas residuales de Nueva Inglaterra. Este espesador de lodos entró en servicio en la primavera de 2015. En 2016 y 2017, se drenó y limpió para su mantenimiento e inspección anuales. No se identificaron componentes del mecanismo del rastrillo defectuosos ni sueltos en esas ocasiones.

    Se documentó el descubrimiento de pernos sueltos, que se ajustaron durante las tareas de mantenimiento. En 2018, la unidad tuvo que ser retirada del servicio debido a un torque excesivo en el accionamiento del brazo del rastrillo. Tras la desaguada y la limpieza, la inspección reveló que los componentes del brazo del rastrillo (cuchillas raspadoras) se habían aflojado, lo que había causado daños mecánicos al mecanismo. El concentrador de lodos se había torcido y roto, lo que permitió la acumulación de lodos en el fondo del tanque.

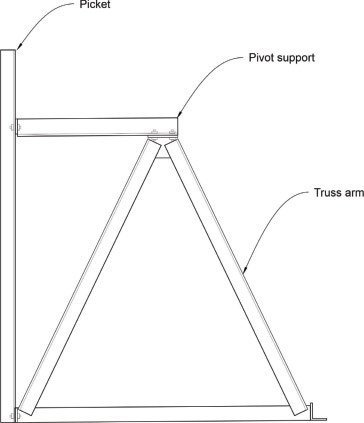
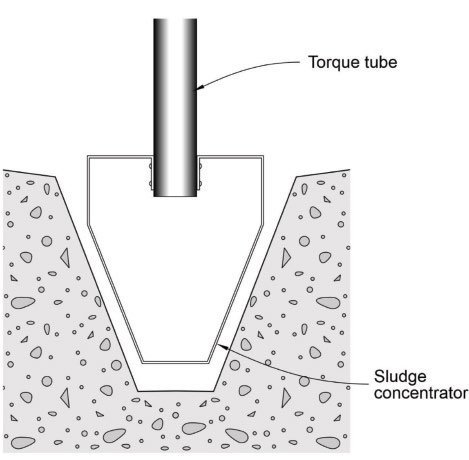
    Además, se descubrieron numerosas conexiones empernadas sueltas en los piquetes y en las conexiones del brazo del rastrillo de la cuchilla raspadora. Las figuras 5 y 6  muestran la configuración típica del brazo del rastrillo del espesador de lodos (con piquetes) y del concentrador de lodos.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 5: Diagrama de la configuración típica del brazo del rastrillo de un espesador de lodos

    El mecanismo de inclinación del espesador por gravedad se construyó con acero al carbono recubierto. Se utilizaron tornillos hexagonales, tuercas y arandelas de acero inoxidable tipo 316 para las diversas conexiones empernadas, incluyendo los soportes de piquete a pivote y las conexiones de piquete a brazo de armadura (brazo de inclinación).

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 6: Diagrama de la configuración típica de un concentrador de lodos

    La Figura 7 muestra los brazos de rastrillo en 2015, antes de la puesta en servicio de la unidad. Esto muestra claramente que las arandelas se deformaron debido al apriete excesivo de algunas de estas conexiones empernadas.

    Los brazos de rastrillo de acero al carbono, el pozo de afluente central y otros componentes más grandes del mecanismo se limpiaron con chorro abrasivo e imprimaron en el taller. Tras el montaje en campo, se aplicó una capa superior de epoxi al equipo. La imprimación de taller fue un poliuretano rico en zinc con un tiempo de repintado prolongado. El espesor total del sistema de recubrimiento varió ampliamente entre 4 y 15 milésimas de pulgada (espesor de película seca). Este autor considera que este sistema de recubrimiento es generalmente demasiado delgado para lograr una buena retención de los bordes en los brazos de armadura del mecanismo de rastrillo y sus componentes asociados. Excepto en los bordes y las caras planas de los elementos cerca de los orificios para pernos, el sistema de recubrimiento demostró un buen rendimiento.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 7: Brazos de ataque en 2015, antes de su puesta en servicio

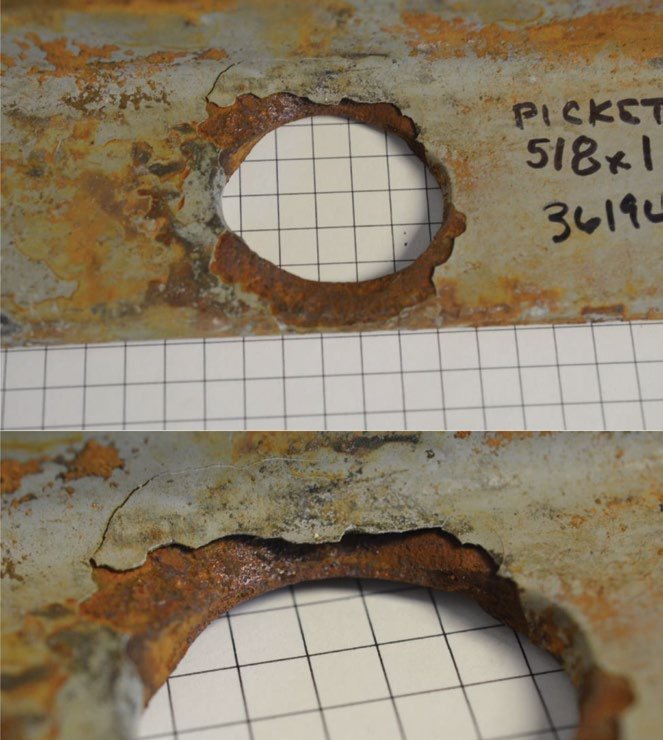
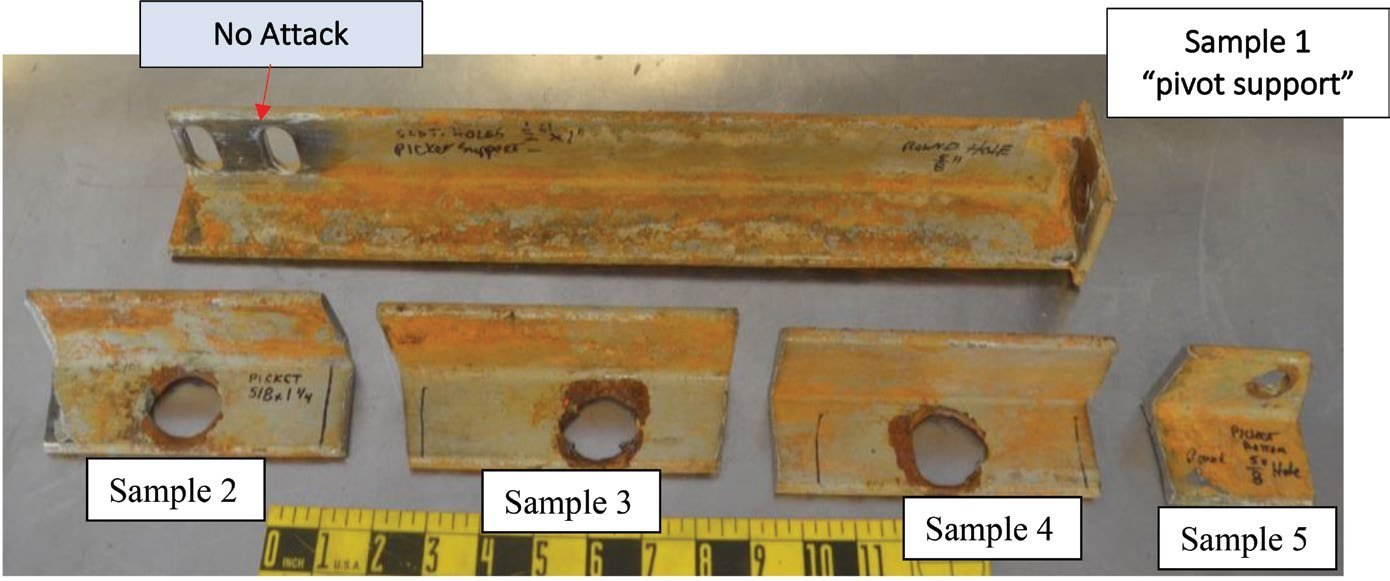
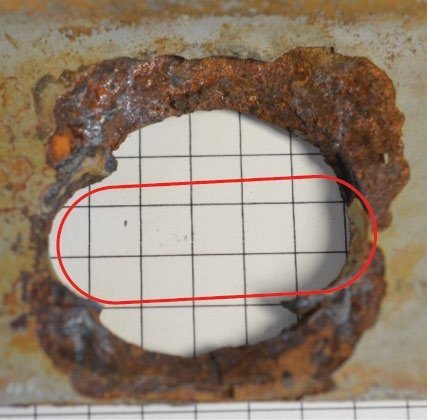
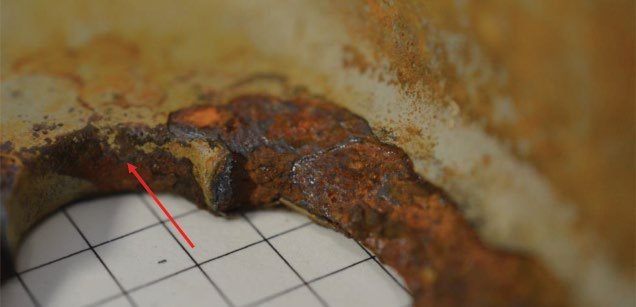
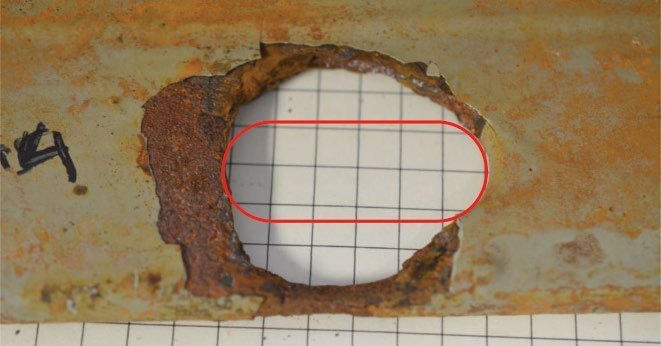
    La Figura 8 muestra la presencia de pérdidas sustanciales por corrosión en los orificios ranurados para pernos de 16 mm x 31 mm de los piquetes, donde se conectan a los pivotes de los brazos de la armadura. Obsérvese el daño por corrosión y el ensanchamiento de estos orificios.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 8: Orificio ranurado para perno en la Muestra 2. La imagen inferior muestra el ataque suave a lo ancho de la ranura. Se observan grietas en el recubrimiento y el ataque está socavado por debajo. El contorno rojo en la imagen superior muestra las dimensiones originales aproximadas del orificio para perno.

    Curiosamente, los orificios ranurados con doble perno (1/2 pulgada de diámetro x 1 pulgada de largo) en los extremos de los soportes de pivote, en la conexión con los brazos de la armadura, no presentaron daños por corrosión. Estas conexiones son más sólidas gracias al doble perno. La Figura 9 muestra esta condición.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad

    Fig. 9: Secciones de los brazos del rastrillo.

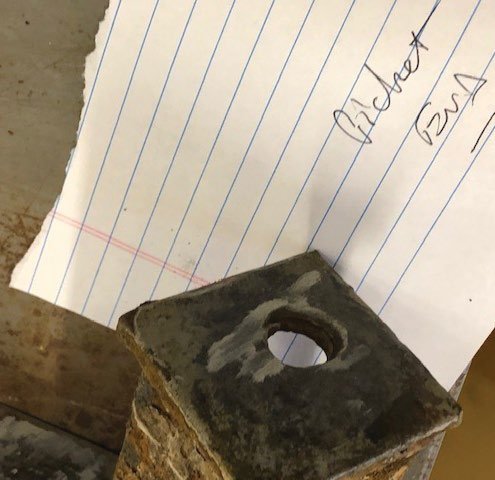
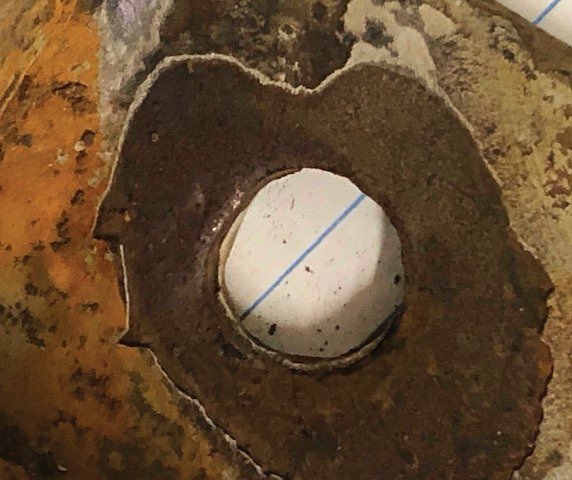
    En la mayoría de los orificios para pernos redondos (generalmente de 5/8 de pulgada de diámetro), se observó poca corrosión, excepto donde la deformación de las arandelas de acero inoxidable era evidente debido al apriete excesivo de las conexiones. Las figuras 10 y 11 muestran la ausencia de ataque en los orificios redondos y la corrosión por apriete excesivo, respectivamente. La figura 12 revela la socavación típica del elemento recubierto y el ensanchamiento de los bordes de los orificios para pernos debido a la corrosión.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 10: Ausencia de ataque en orificios redondos

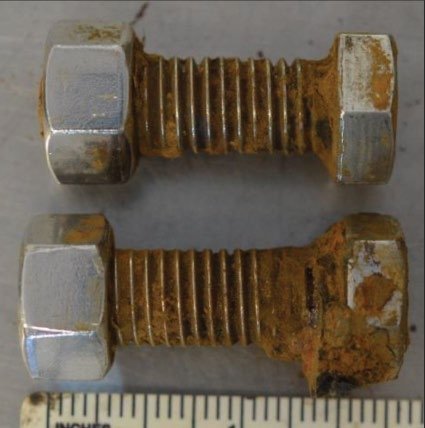
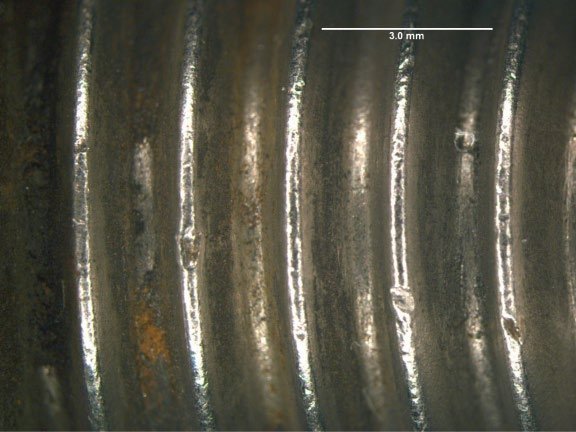
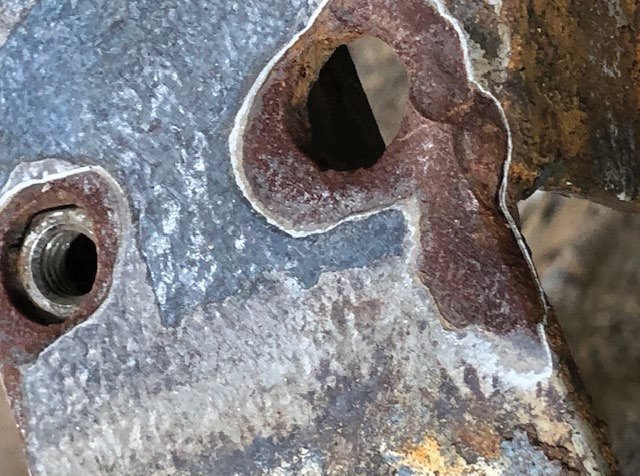
    El examen de los diversos sujetadores de acero inoxidable en los mecanismos de rastrillo no mostró evidencia de corrosión por picaduras ni grietas, ni siquiera en las roscas (Fig. 13). La Figura 14 (p. 21) muestra una clara evidencia de corrosión galvánica del acero al carbono en los orificios para pernos donde los sujetadores de acero inoxidable conectaban las cuchillas rascadoras a los brazos del rastrillo. Estos orificios eran redondos antes de que las pérdidas por corrosión en los bordes los ensancharan.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 11: Estado corroído debido al apriete excesivo de las conexiones

    Se observó mayor daño por corrosión y ensanchamiento de los orificios para pernos ranurados donde los sujetadores estaban demasiado apretados que en los orificios para pernos redondos. La Figura 15 muestra un hallazgo típico donde el desgaste por corrosión fue mayor en los bordes abiertos del orificio ranurado. Este daño más extenso se relaciona con una mayor fractura del recubrimiento a lo largo de los bordes expuestos de los orificios ranurados.

    El análisis de laboratorio de los orificios de los pernos y los componentes del espesador corroídos reveló que el ensanchamiento de los orificios se orientaba principalmente perpendicularmente a la dimensión longitudinal de los orificios ranurados.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
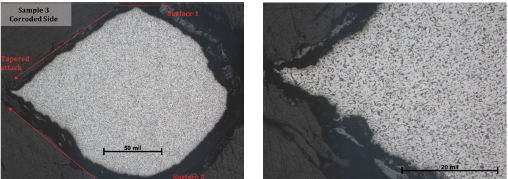
    Fig. 12: Ranura en la Muestra 3. Un primer plano muestra el recubrimiento intacto en los extremos de la ranura (flechas rojas). La corrosión se encuentra en el centro de la ranura. El contorno rojo en la imagen superior muestra las dimensiones originales aproximadas del orificio ranurado.

    Esto indicaba que la corrosión progresaba en dirección opuesta a la zona cubierta de contacto del sujetador (Fig. 15). Otros análisis de laboratorio mostraron lo siguiente:

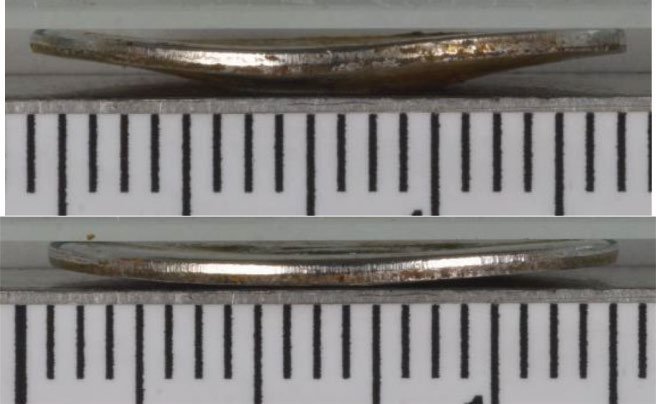
    • La deformación de las arandelas de acero inoxidable era evidente, como se muestra en la Figura 16.
    • El ataque corrosivo en la parte central de los pernos ranurados indicó que el ataque se ahusaba desde las dos superficies hacia la parte central del espesor de la pared del elemento de acero al carbono (Fig. 17, p. 22).
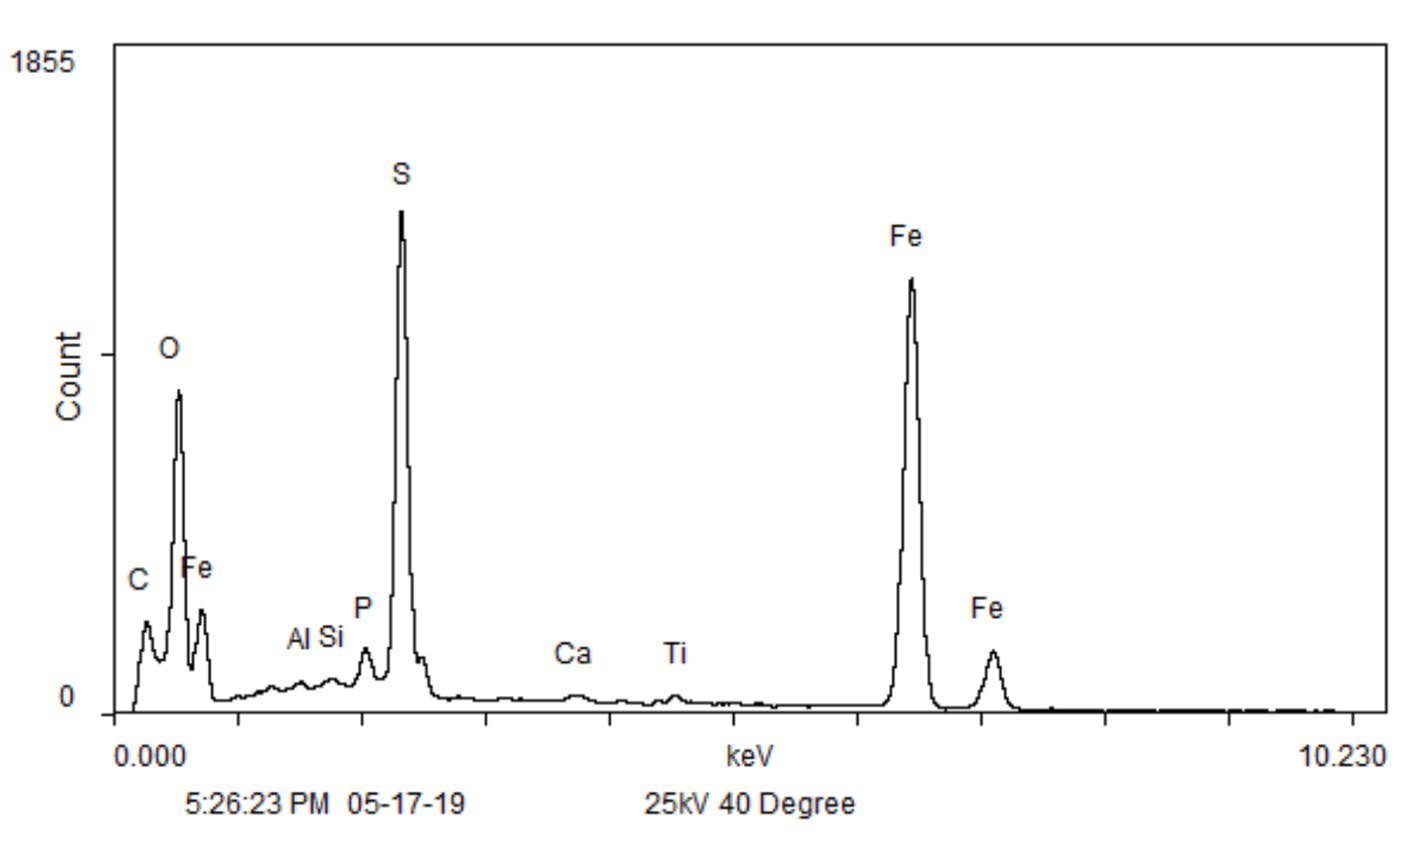
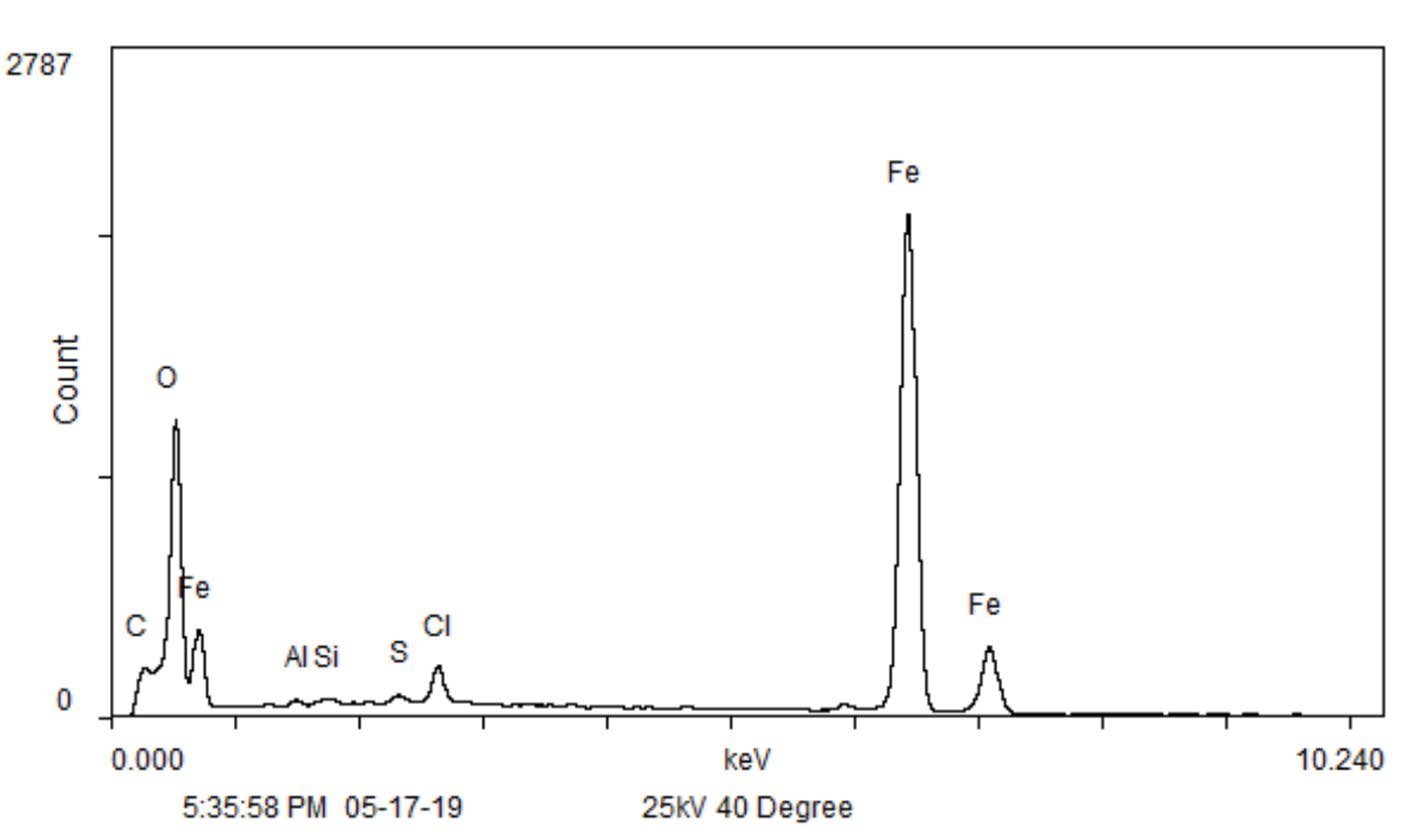
    •Se realizó una espectroscopía de rayos X por dispersión de energía (EDS) en un microscopio electrónico de barrido (MEB) sobre los depósitos de corrosión del acero al carbono para determinar si los cloruros o los corrosivos de azufre causaban la corrosión observada. Si bien estos corrosivos estaban presentes, se concluyó que la corrosión inducida por oxígeno, agravada por la corrosión galvánica, era la principal causa (Fig. 18).

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedadIlustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedadIlustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 13: Los dos conjuntos de muestras de pernos se muestran en la imagen superior. La imagen central muestra muestras típicas de pernos con depósitos adheridos en su estado original. La imagen inferior muestra uno de los pernos después de la limpieza, libre de corrosión evidente en el acero inoxidable.

    Discusión técnica
    La corrosión del acero al carbono desnudo en el espesador de lodos se debió principalmente a la corrosión electrolítica, influenciada por la reducción de oxígeno y, en menor medida, por Corrosión microbiológicamente influenciada o MIC en condiciones de depósito. Los corrosivos que afectan aún más la severidad de la corrosión incluyen especies de azufre reducible, así como cloruros. Ambos estaban presentes en los productos de corrosión analizados. Ninguno de los corrosivos presentó valores anormalmente altos. Cuando fallan los recubrimientos protectores, la velocidad de corrosión del acero al carbono se ve incrementada por el contacto de metales diferentes con metales más nobles, como el acero inoxidable. Esta corrosión galvánica ocurre cuando existe una diferencia de potencial eléctrico entre el acero al carbono, más activo (anódico), y el acero inoxidable, más noble (catódico), cuando ambos metales están conectados eléctricamente e inmersos en un electrolito conductor común (en este caso, lodo).

    Estas condiciones se presentan en las conexiones empernadas donde el recubrimiento epóxico ha resultado dañado. El pH del lodo o electrolito en el espesador por gravedad estudiado (que se reporta en un rango de 5,3 a 5,6) favorece todos los mecanismos de corrosión mencionados anteriormente. Los principales factores que influyen en la corrosión en este caso incluyen el pH, la concentración de oxígeno disuelto, la concentración de iones disueltos, la temperatura, la actividad bacteriana de diversos tipos bajo los depósitos de biosólidos y otros factores, como la velocidad de ataque y las celdas de concentración asociadas con la oxigenación diferencial.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 14: Clara evidencia de corrosión galvánica del acero al carbono en los orificios de los pernos donde los sujetadores de acero inoxidable conectaban las cuchillas raspadoras a los brazos del rastrillo. Estos orificios eran redondos antes de que las pérdidas por corrosión en los bordes los ensancharan.

    Cabe destacar que el sistema de recubrimiento original aplicado a los componentes de acero al carbono funcionó muy bien, sin presentar daños mecánicos ni discontinuidades desde el inicio. Durante la inspección de campo, se observó que estos problemas en el mecanismo eran mínimos en ambos casos. La evidencia de las evaluaciones de campo y de laboratorio demuestra la presencia de pérdidas por corrosión en los orificios para pernos ranurados y redondos del conjunto de la armadura o del arco.

    Estas pérdidas por corrosión, que comenzaron con daños en el recubrimiento protector, fueron más graves, pronunciadas y prevalentes en los orificios ranurados para pernos en la parte superior de los piquetes que en los orificios redondos inferiores para pernos de los piquetes o en los orificios dobles ranurados en las conexiones del soporte del pivote con el brazo de refuerzo.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 15: Ranura en la Muestra 4. El contorno rojo muestra las dimensiones originales aproximadas.

    También se observaron pérdidas por corrosión en algunos orificios de los pernos de conexión entre las paletas y los brazos de la armadura, así como en otras partes del mecanismo. El daño del recubrimiento causado por el apriete excesivo de los sujetadores de acero inoxidable expuso el acero al carbono desnudo a lodos normalmente corrosivos. Una vez iniciada la corrosión, la pequeña superficie del acero al carbono se comportó anódicamente con los sujetadores de acero inoxidable más nobles (tuercas, tornillos hexagonales y arandelas), y la corrosión galvánica agravó el daño por corrosión. En la etapa inicial de la corrosión del acero al carbono, existía una mayor superficie de acero inoxidable o catódica en relación con la menor superficie anódica del acero al carbono en los orificios de los pernos. Esto intensificó el daño por corrosión, que se produjo más cerca del contacto de metales diferentes. Esto provocó el agrandamiento de los orificios de los pernos y corrosión por socavación, lo que amplió el área de delaminación del recubrimiento. La extensión del daño por corrosión y socavación de los orificios de los pernos fue mayor en los orificios ranurados en la parte superior de los piquetes.

    Esto se debió al daño del recubrimiento bajo los sujetadores y en los bordes abiertos de los orificios donde el recubrimiento se había fracturado. Si bien también se observó corrosión relacionada con el daño del recubrimiento en orificios para pernos redondos, el daño se limitó principalmente al área debajo de la cabeza hexagonal, la arandela o la tuerca. Esto minimizó el ensanchamiento de dichos orificios. Quizás de igual importancia, el apriete excesivo de los sujetadores roscados es generalmente más probable en orificios para pernos ranurados que en orificios para pernos redondos. Esta es una observación basada en la experiencia. Además, la relación del área galvánica explicada anteriormente habría sido más influyente en los orificios ranurados.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 16: Arandelas vistas de perfil que muestran una clara curvatura/distorsión debido al apriete excesivo.

    Al apretar los sujetadores, el recubrimiento a lo largo de los bordes de los orificios ranurados se agrietaba. Esto habría resultado en relaciones de área de cátodo a ánodo mayores que en los orificios para pernos redondos, donde el daño del recubrimiento estaba cubierto. Por lo tanto, el daño por corrosión en la parte superior de los orificios ranurados de los piquetes fue mayor.

    En cuanto a la conexión del soporte del pivote al brazo de la cercha, aquí se utilizan un par de pernos y tuercas. Esta es una conexión más segura que los orificios ranurados en la parte superior de los piquetes. Se observaron pocos daños por corrosión en estas conexiones.

    Las fotografías originales de los mecanismos de rastrillo de 2015 muestran el uso de arandelas en estas conexiones. Estas arandelas parecen cubrir los orificios ranurados de una pulgada de largo en estas ubicaciones. Además, la conexión de doble perno evita la carga puntual sobre el acero al carbono recubierto, evidente en las conexiones de un solo perno.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad
    Fig. 17: Superficie atacada en el centro de la ranura de la Muestra 3. Se observó oxidación, como es habitual. El ataque disminuyó gradualmente desde las dos superficies hacia la mitad del espesor de la pared.

    La examinación de las arandelas extraídas del espesador por gravedad mostró una deformación significativa, característica del apriete excesivo de las conexiones empernadas. Por el contrario, las fijaciones de acero inoxidable utilizadas para las conexiones de los brazos de rastrillo en dos clarificadores primarios adyacentes no revelaron evidencia similar de apriete excesivo ni problemas de corrosión durante inspecciones recientes.

    Conclusiones
    Con base en todos los hallazgos de campo y laboratorio, se pueden extraer las siguientes conclusiones. La falla de varias conexiones empernadas en el mecanismo de rastrillo del espesador por gravedad se relacionó con la corrosión. El desgaste por corrosión se produjo en los orificios de los pernos, donde el sistema de recubrimiento protector se dañó por el apriete excesivo de las fijaciones de acero inoxidable.

    El desgaste por corrosión en los orificios de los pernos fue más pronunciado y prevalente en los orificios ranurados que en los redondos. Esto se debe a que una mayor área del recubrimiento dañada quedó expuesta a los lodos corrosivos y al par galvánico en los orificios ranurados.

    Ilustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedadIlustración del artículo: Combate de la corrosión galvánica localizada en las conexiones empernadas de los espesadores y clarificadores de lodos por gravedad

    Fig. 18: Ejemplos de los espectros EDS generados para el análisis de depósitos tomados de los sitios de corrosión de las muestras 1 y 2.

    Los mecanismos de corrosión involucrados incluyen la corrosión electrolítica normal inducida por oxígeno y la corrosión microbiana (MIC) del acero al carbono. La agresividad de los daños por corrosión se vio agravada por la corrosión galvánica asociada a la diferencia de potencial entre los sujetadores de acero inoxidable más nobles y el acero al carbono desnudo, más activo o anódico, en las zonas dañadas por el recubrimiento. La mayor área catódica (acero inoxidable) en comparación con la menor área (anódica) de acero al carbono incrementó esta tasa de corrosión galvánica. Si bien el lodo en el espesador por gravedad tiene un pH ácido, lo que lo hace más corrosivo para el acero al carbono que un lodo con un pH casi neutro, la composición química del lodo no fue la causa principal de los daños por corrosión.

    El sistema de recubrimiento especificado y aplicado originalmente ha tenido un buen rendimiento en el espesador por gravedad y no presenta evidencia de ataque químico ni degradación, excepto en los bordes y orificios para pernos. El espesor del sistema de recubrimiento varió considerablemente cerca y en los orificios para pernos, lo cual es típico de los productos de recubrimiento especificados. Ni la imprimación ni las capas de acabado son películas particularmente gruesas ni proporcionan un buen espesor de película ni retención de bordes.

    Toda la evidencia demuestra que la secuencia de fallas en las conexiones empernadas fue la siguiente:

    1. Algunas conexiones se apretaron excesivamente durante el montaje original en 2015 o se apretaron aún más durante los intervalos de mantenimiento posteriores. Este apriete excesivo provocó la fractura del sistema de recubrimiento protector, exponiendo el acero al carbono desnudo a la inmersión en lodos.

    2. La corrosión del acero al carbono continuó y se vio agravada por la fuerza galvánica creada por la diferencia de potencial electroquímico entre los metales diferentes y una alta relación entre el área catódica y el área anódica.

    3. Los orificios ranurados para pernos se ensancharon debido a la corrosión agresiva, ya que el daño por socavación del sistema de recubrimiento expuso más acero al carbono cerca del área de contacto del metal diferente.

    4. Una vez que los orificios para pernos alcanzaron el ancho y la expansión necesarios, los sujetadores se aflojaron y las conexiones de los componentes de acero dejaron de estar apretadas. Algunas de estas conexiones empernadas fallaron y los componentes de acero se aflojaron y se desprendieron del conjunto del brazo del rastrillo.

    Recomendaciones para acciones preventivas

    Las siguientes son recomendaciones para prevenir estos problemas de corrosión. 

    Aislamiento eléctrico en conexiones empernadas: Existen kits de aislamiento para conexiones empernadas. Sin embargo, los manguitos utilizados son de plástico o están hechos de resinas fenólicas reforzadas. Según la experiencia de CPI, realizar conexiones con el par de apriete adecuado y el apriete suficiente para fines mecánicos en los brazos de rastrillo tiende a causar grietas en estos manguitos.

    Además, el espesor de las conexiones es demasiado delgado (brida a brida) para el uso de manguitos. Esto, a su vez, cortocircuita el aislamiento eléctrico. Se recomienda el uso de arandelas no metálicas debajo de las arandelas de acero inoxidable en las conexiones empernadas para prevenir o minimizar los daños al sistema de recubrimiento de los elementos del mecanismo. Esta práctica, combinada con el sellado de los pernos y las tuercas, como se recomienda a continuación, minimiza significativamente la corrosión galvánica en las conexiones empernadas donde los sujetadores empernadas son realmente necesarios. 

    Reducción de conexiones empernadas: Según la experiencia de este autor, se pueden eliminar muchas conexiones empernadas en los mecanismos de rastrillo. Estas conexiones simplifican el envío, el montaje en campo y el mantenimiento futuro (cambio de componentes desgastados).

    Sin embargo, los componentes que no requieren reemplazo frecuente ni son susceptibles al desgaste deben tener sus conexiones soldadas. Esto puede realizarse en campo y reduce considerablemente la posibilidad de daños en el recubrimiento y la corrosión galvánica asociada en las conexiones empernadas. Por ejemplo, en el espesador por gravedad, los soportes de piquete y pivote rara vez requieren reemplazo.

    Estas conexiones pueden soldarse fácilmente en campo. Es necesario eliminar adecuadamente las salpicaduras de soldadura, la escoria y las áreas rugosas después de la soldadura para garantizar una buena calidad de la película del sistema de recubrimiento. Minimizar las conexiones empernadas también reduce el mantenimiento continuo futuro. Las conexiones empernadas de los filetes y de las espátulas a los brazos de la armadura, así como las conexiones de otros componentes que requieren un mantenimiento más intensivo, requieren sujetadores. El uso de sujetadores de acero inoxidable es apropiado en estos puntos. Si se tiene cuidado de no apretarlos demasiado, se pueden evitar los problemas experimentados con el espesador por gravedad evaluado aquí. Además, se ha demostrado que el uso de arandelas no metálicas y el sellado de las conexiones empernadas con un sellador de polisulfuro flexible reducen los problemas de corrosión en estas conexiones. 

    Sellado de uniones empernadas: Sellar los pernos, tuercas y arandelas con un sellador de polisulfuro de dos componentes es una buena práctica. Esto se realiza con una pistola de calafateo y aplicando el sellador con guantes sobre los sujetadores y las superficies de los elementos conectados. También se recomienda recubrir las uniones empernadas con el sistema de recubrimiento epóxico de aplicación en campo antes de aplicar el sellador. Todos los pernos, tuercas y arandelas deben limpiarse con solvente y secarse antes de la instalación para eliminar el aceite de corte de estos sujetadores. El sistema de recubrimiento epóxico debe aplicarse con brocha sobre todas las uniones empernadas al aplicar el recubrimiento en franjas en los bordes y esquinas de los elementos y durante cada aplicación del recubrimiento en campo. (El recubrimiento en franjas se refiere al recubrimiento de los bordes y esquinas de los elementos una vez antes de que todas las superficies de los elementos reciban cada capa del sistema de recubrimiento). 

    Una vez que el recubrimiento haya curado correctamente, se puede aplicar el sellador. Los sujetadores de acero al carbono recubiertos se han utilizado en mecanismos de inclinación durante muchos años. El recubrimiento de los pernos generalmente falla al realizar la conexión y, por lo tanto, los pernos se corroen fácilmente durante el servicio. La extracción de pernos en dichas conexiones se vuelve problemática durante los ciclos de mantenimiento. Por lo tanto, el autor no recomienda el uso de fijaciones de acero al carbono.

    Nuevo sistema de recubrimiento protector: Se recomienda limpiar con chorro abrasivo los mecanismos de inclinación de los espesadores por gravedad y recubrirlos con un sistema de recubrimiento protector diferente al utilizado originalmente en el caso descrito anteriormente. El sistema de recubrimiento recomendado será el siguiente:

    • Limpiar con chorro abrasivo hasta obtener un grado de limpieza cercano al metal blanco según SSPC-SP 10 e imprimar en taller o en campo con 3-5 mils de espesor de película seca (DFT) de una imprimación orgánica rica en zinc con un amplio margen de repintado.

    • Una vez curada la imprimación, recubrir todas las superficies, incluidas todas las conexiones empernadas, con un recubrimiento epóxico de alto espesor, diseñado para una excelente retención de bordes y formación de película, o equivalente, aplicado con equipo de pulverización de uno o varios componentes. Este recubrimiento debe aplicarse sobre todas las soldaduras y conexiones empernadas para que pueda trabajarse en ellas. Debe utilizarse para pulverizar y aplicar una capa de franjas en todos los bordes a medida que avanza el trabajo. Se debe aplicar un espesor de película seca (DFT) de 30 a 40 mils de este recubrimiento sobre todas las superficies metálicas. Esto se puede lograr con una o dos capas.

    Reemplazo de Componentes para Espesadores por Gravedad: Todos los elementos de acero al carbono (estacas, soportes de pivote, etc.) de los espesadores por gravedad corroídos deben reemplazarse antes de realizar los trabajos de recubrimiento y sellado de conexiones recomendados. Siempre que sea posible, reemplace las conexiones empernadas y los orificios correspondientes por conexiones soldadas, según lo descrito.

    Sobre el autor
    Randy Nixon es presidente y fundador de Corrosion Probe, Inc., empresa con más de 35 años de experiencia, especializada en ingeniería de corrosión y materiales, consultoría, pruebas e inspección. Nixon cuenta con más de 40 años de experiencia y ha publicado más de 65 artículos técnicos a través de SSPC, NACE, WEF, AWWA y TAPPI. Es ampliamente reconocido en la industria del agua y las aguas residuales por su experiencia en corrosión de tuberías, evaluación de la degradación del hormigón, y recubrimientos protectores, y rendimiento general de los materiales. También es presidente y propietario de CTL, empresa que ofrece servicios de pruebas de corrosión y materiales.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Aplicación de recubrimientos en áreas de tratamiento de aguas residuales. ¿Qué necesita saber el aplicador?

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 26/04/2025

    Aplicación de recubrimientos en áreas de tratamiento de aguas residuales. ¿Qué necesita saber el aplicador?

    Aplicación de recubrimientos en áreas de tratamiento de aguas residuales. ¿Qué necesita saber el aplicador?

    Por Dustin Young, Director de desarrollo de productos SSPC.

    Cada nuevo entorno en el que trabajan los aplicadores de recubrimientos plantea sus propios retos. La aplicación de recubrimientos en zonas de tratamiento de aguas residuales no es una excepción. Las plantas de tratamiento de aguas residuales están construidas con acero y hormigón, y a menudo se aplican recubrimientos a ambos sustratos para controlar la corrosión y el deterioro. Este artículo se centra en los retos que plantea el recubrimiento del hormigón en las zonas de aguas residuales, ya que el hormigón en estos entornos está expuesto a condiciones severas que incluyen productos químicos que pueden deteriorarlo rápidamente. Por eso, estas zonas deben recubrirse con sistemas que puedan soportar estas exposiciones severas para que el recubrimiento dure toda su vida útil prevista. Entonces, ¿qué deben tener en cuenta los aplicadores de recubrimientos al aplicar recubrimientos en zonas de tratamiento de aguas residuales?

    Al aplicar recubrimientos de principio a fin en áreas de aguas residuales, se deben aplicar buenas prácticas de pintura en las condiciones específicas que se dan en un entorno tan corrosivo. Por ejemplo, asegurarse de que la superficie esté debidamente preparada siempre será fundamental para una aplicación exitosa del recubrimiento, independientemente del entorno. Pero, ¿qué hace que la aplicación de recubrimientos en áreas de tratamiento de aguas residuales sea única? Debemos comenzar por pensar en el entorno en sí. Comprender las condiciones de servicio a las que estará expuesto el recubrimiento solo ayudará a los aplicadores de recubrimientos a realizar el trabajo.

    Las áreas de tratamiento de aguas residuales suelen estar asociadas con la corrosión inducida por microorganismos (MIC). ¿Es necesario que los aplicadores de recubrimientos comprendan a fondo la MIC? ¿Necesitan saber cómo las bacterias oxidantes del azufre metabolizan el H2S para formar ácido sulfúrico o H2SO4?

    Probablemente no, pero deben comprender que si el recubrimiento aplicado presenta poros en la película, esto provocará que el ácido (debido al bajo pH) deteriore rápidamente la pasta de hormigón, lo que iniciará el deterioro del hormigón y comprometerá la integridad estructural.

    Comprender las condiciones de servicio a las que estará expuesto el recubrimiento solo ayudará a los aplicadores de recubrimientos a realizar su trabajo.

    En términos de salud y seguridad, además de los procedimientos de seguridad normales y el equipo de protección personal asociados con la aplicación de recubrimientos, es posible que los aplicadores deban trabajar en espacios confinados y deben recibir formación sobre el acceso a espacios confinados, tal y como se define en la norma definitiva de la OSHA de EE. UU. sobre espacios confinados en la construcción. Hay muchos otros factores de salud y seguridad asociados a las zonas de tratamiento de aguas residuales, como la exposición a gases tóxicos y riesgos biológicos, la posibilidad de resbalones y caídas en un entorno húmedo, tanques sin protección, riesgos eléctricos y piezas móviles que no están bloqueadas o etiquetadas. Aunque la salud y la seguridad no son el tema principal de este artículo, siempre deben ser la prioridad para los aplicadores y demás personal de campo en cualquier proyecto de recubrimiento. Después de comprender el entorno y recibir formación sobre los procedimientos de seguridad específicos del proyecto, es el momento de evaluar la superficie.

    Hay muchos aspectos que evaluar en el hormigón antes de aplicar el recubrimiento. Una de las principales preocupaciones, si no la principal, es la humedad. Los aplicadores de recubrimientos deben comprobar la transmisión de humedad utilizando el estándar ASTM D4263, Prueba estándar para determinar la humedad en el hormigón utilizando la prueba de la lámina de plástico u otras pruebas de humedad permitidas por la especificación y los planos. Dichas pruebas proporcionarán resultados que indicarán si la humedad presente en el hormigón puede provocar desgasificación después de la aplicación del sistema de recubrimiento, lo que puede causar ampollas o incluso desprendimiento del recubrimiento.

    El hormigón también tiene propiedades físicas que pueden causar problemas al recubrirlo. Por ejemplo, los aplicadores de recubrimientos deben saber cómo reconocer los huecos de aire, esas áreas «con caparazón» en las superficies de hormigón moldeadas que también se denominan «agujeros de insecto». Estos huecos deben abrirse para repavimentar antes de aplicar el recubrimiento. Si no se abren, los aplicadores corren el riesgo de dejar áreas propensas a quedar atrapadas dentro de la película de recubrimiento. Por eso también es importante que los aplicadores estén familiarizados con los materiales de aplicación de los productos de relleno/acabado y con los métodos utilizados para rellenar esos huecos de aire, a fin de garantizar que no se produzcan desgasificaciones en las películas de recubrimiento.

    Otras propiedades incluyen aletas o protuberancias. Los aplicadores deben saber que las aletas del encofrado en hormigón nuevo o sustituido deben eliminarse mediante esmerilado o picado antes de realizar la limpieza por chorro abrasivo o chorro de agua. Si no se eliminan estas condiciones, pueden causar problemas en la película de recubrimiento, ya que los recubrimientos no se adhieren bien y, a menudo, no cubren los bordes afilados o las protuberancias.

    Los aplicadores también deben saber que las juntas y grietas son comunes en el hormigón y que es probable que se muevan cuando el tanque o la estructura estén en servicio. Por lo tanto, los recubrimientos aplicados sobre ellos deben estar diseñados para salvar dicho movimiento. Los aplicadores de recubrimientos deben estar familiarizados con los detalles del tratamiento de grietas y juntas que se proporcionan en los documentos de diseño (planos y especificaciones). Esto incluye juntas de dilatación, juntas de construcción, juntas de control y grietas.

    Después de evaluar el hormigón, el siguiente paso es preparar la superficie para la aplicación del recubrimiento. La preparación de la superficie en el tratamiento de aguas residuales se realiza normalmente mediante chorro abrasivo o chorro de agua a alta presión. Los aplicadores de recubrimientos que realizan la preparación de la superficie deben estar familiarizados con los estándares industriales relacionadas con estos métodos. Para el hormigón, las normas clave son SSPCSP 13/NACE n.º 6, así como las nuevas normas SSPC-CAB para el chorro abrasivo.

    Al evaluar la preparación de la superficie, los aplicadores deben estar familiarizados con los números del perfil de la superficie del hormigón y utilizar los paneles de perfil de referencia para realizar comparaciones visuales del perfil de la superficie del hormigón según la estándar ICRI 310.2.

    Es fundamental que la superficie se prepare de acuerdo con las especificaciones del proyecto, que deben coincidir con las recomendaciones de la ficha técnica del producto para que la aplicación sea satisfactoria, suponiendo que se haya elegido el recubrimiento adecuado para el entorno de servicio. Tras una preparación satisfactoria de la superficie, se procede a la aplicación y al curado. Tenga en cuenta que la aplicación debe realizarse lo antes posible después de la preparación de la superficie para garantizar que el hormigón permanezca limpio al nivel especificado o indicado en la ficha técnica del producto.

    Muchos piensan que si se ha evaluado y preparado adecuadamente la superficie, la aplicación debería ser muy sencilla. Debería ser así de fácil. Sin embargo, el aplicador del recubrimiento debe conocer una gran cantidad de detalles técnicos antes, durante y después de la aplicación. Por ejemplo, la aplicación de recubrimientos sobre hormigón en exteriores presenta riesgos.

    La aplicación no debe realizarse bajo la luz solar directa cuando la temperatura ambiente y la del sustrato están aumentando. Es mejor realizar la aplicación lejos de la luz solar directa, cuando la temperatura del sustrato está bajando o cuando se dan ambas condiciones. Esto evita la desgasificación causada por la porosidad del hormigón, que puede provocar la formación de poros en la película del recubrimiento.

    Los aplicadores deben comprobar la temperatura de la superficie y del aire, la humedad relativa y el punto de rocío para asegurarse de que las condiciones son adecuadas para la aplicación. Una vez confirmadas las condiciones ambientales adecuadas, pueden pasar a los medios y métodos de aplicación del recubrimiento. Los aplicadores deben estar familiarizados con los métodos de aplicación con brocha, rodillo y paleta para diversos proyectos de recubrimiento y repavimentación asociados. Además, deben estar capacitados en el uso de equipos de pulverización sin aire (una sola etapa) y equipos de pulverización de componentes múltiples (dos etapas) para recubrimientos de película gruesa con un 100 % de sólidos. En cuanto al recubrimiento en sí, los aplicadores deben comprender que los recubrimientos deben aplicarse dentro de los rangos de espesor de película húmeda y seca recomendados por el fabricante.

    Esto es esencial porque aplicar una capa excesiva que supere el espesor máximo recomendado, además de desperdiciar un recubrimiento costoso, puede hacer que no se fije correctamente; aplicar menos puede provocar huecos que dejen al descubierto el hormigón. Tenga en cuenta que los recubrimientos utilizados en el tratamiento de aguas residuales suelen aplicarse con un número muy elevado de milésimas de pulgada (por ejemplo, entre 60 y 125) en comparación con otros entornos de servicio, debido a las severas condiciones de exposición.

    Es importante que los aplicadores sepan cómo manejar todo lo que encontrarán a lo largo del proyecto.

    Después de aplicar el recubrimiento, los aplicadores deben saber que se ha logrado un curado adecuado. Para ello, es necesario conocer las propiedades esperadas (dureza o flexibilidad) del producto correctamente curado, lo que se puede comprobar mediante el método de frotado con solvente para determinar la resistencia a los solventes. Si se aplica el recubrimiento en un espacio reducido, se puede comprobar el curado con una prueba de fricción con una moneda, como alternativa más segura.

    Un sistema de recubrimiento sin poros ni discontinuidades es la clave para un rendimiento satisfactorio en entornos de aguas residuales. Los poros y las discontinuidades permiten que los gases ácidos y el ácido sulfúrico formados por las bacterias en los espacios superiores de las aguas residuales ataquen el hormigón y afecten a la adhesión del sistema de recubrimiento. Para obtener más información sobre los poros en el hormigón, consulte SSPC-PA 19, Evaluación visual de poros en un recubrimiento de hormigón o mampostería.

    En este artículo, hemos analizado los principales problemas relacionados con un proyecto de recubrimiento de hormigón en una zona de tratamiento de aguas residuales.

    La salud y la seguridad, la evaluación del hormigón, la preparación de la superficie y la aplicación del recubrimiento plantean retos únicos en estos entornos tan severos. Es importante que los aplicadores sepan cómo manejar todo lo que encontrarán a lo largo del proyecto. Aunque no hemos abordado todos y cada uno de los aspectos que los aplicadores deben conocer, estos deben tener la seguridad de que, si cuentan con la formación y la certificación adecuadas en buenas prácticas de pintura, conocen las normas técnicas aplicables del sector y están formados en los contenidos del programa de seguridad y salud específico del proyecto, estarán mucho más cerca de completar con éxito un proyecto de aplicación de recubrimientos en una zona de tratamiento de aguas residuales. 

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
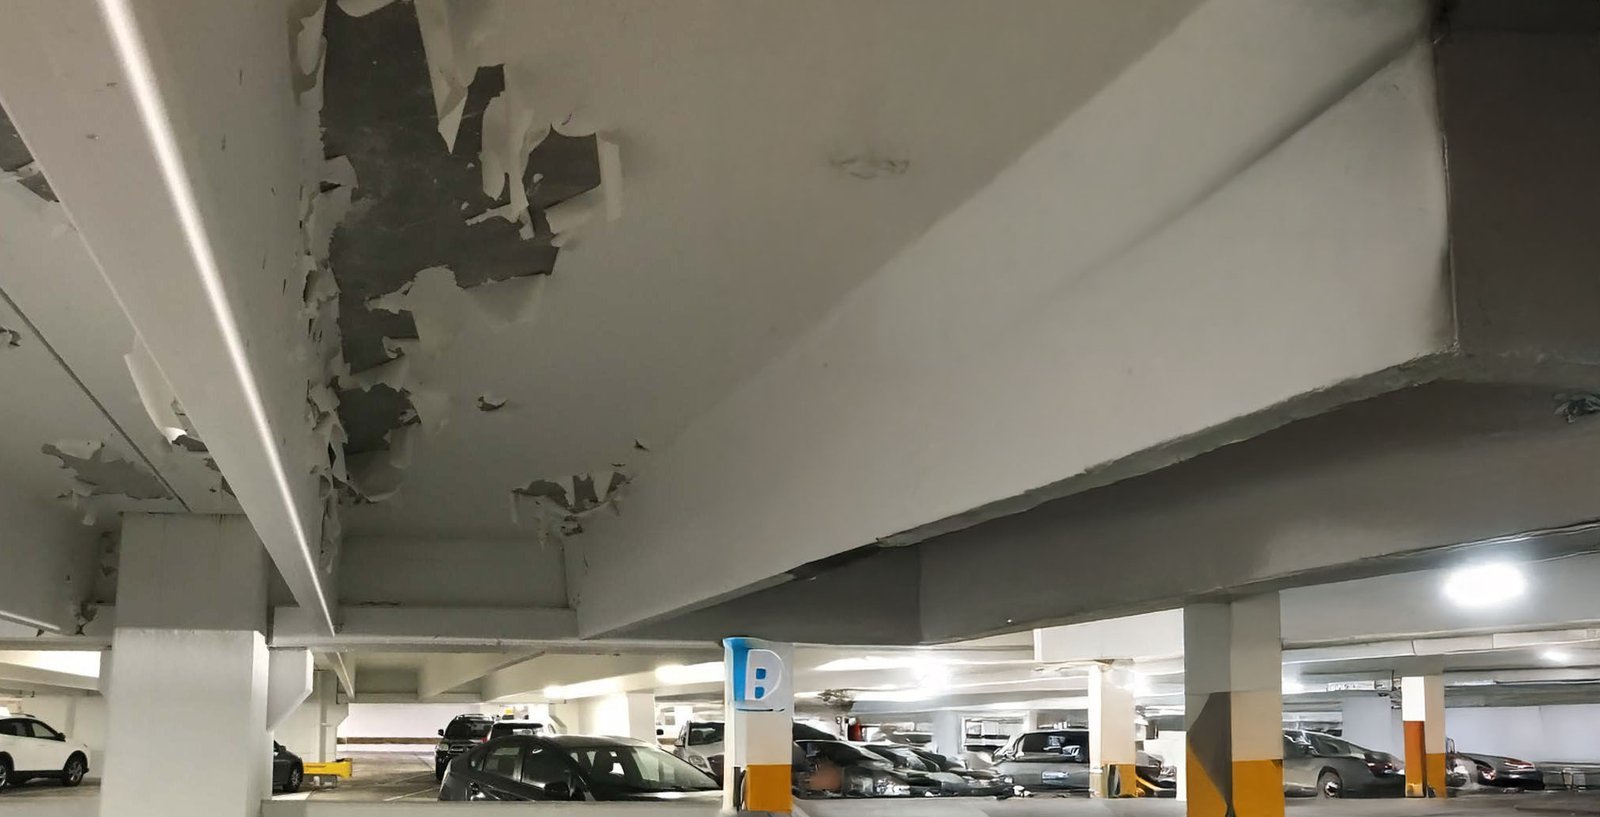
  • Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 12/03/2025

    Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.

    Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.

    Por L. Barton – Rosen

    Resumen
    Los operadores necesitan mantener sus oleoductos en buen estado, maximizar su vida útil y controlar los costes. La corrosión externa es una de las principales amenazas a las que se enfrentan los operadores, con un coste anual de millones en identificación, mitigación y reparación. Aunque existen muchos métodos para modelizar el crecimiento de las características de la corrosión, la situación suele ser más complicada en el caso de las tuberías no raspables (non – piggable).

    Cuando la inspección en línea (ILI) no es posible, se utilizan modelos basados en el conocimiento que dependen de datos y suposiciones para múltiples variables. La combinación de las variables que se cree que contribuyen a la corrosión se conoce como evaluación directa de la corrosión externa (ECDA). Sin embargo, el ECDA puede requerir a menudo múltiples iteraciones de costosas excavaciones para llegar a buen puerto.

    En este artículo se analiza el uso de la herramienta ROSEN Virtual-ILI (V-ILI) para mejorar el proceso ECDA y se demuestra dónde se utilizó V-ILI como arte del proceso ECDA para proporcionar datos de entrada adicionales y una mayor confianza sin necesidad de más excavaciones.

    1. Introducción

    El proceso ECDA se ha utilizado de muchas formas durante los últimos 30 años, pero no se incluyó en una norma reconocida internacionalmente hasta 2010 (ANSI/ NACE SP502). Esta norma formalizó el enfoque de ECDA en las cuatro etapas que reconocemos hoy en día, basadas en el sencillo bucle de gestión de la integridad de Planificar, Hacer, Comprobar, Actuar:
    • Etapa 1 – Planificar – Preevaluación: Recopilación de datos y análisis inicial para decidir los métodos de inspección que se utilizarán y, lo que es más importante, si el enfoque ECDA es viable.
    • Etapa 2 – Hacer – Inspección indirecta: Inspección indirecta de la tubería mediante estudio documental y estudios sobre el terreno para identificar y clasificar los puntos calientes de corrosión externos
    • Etapa 3 – Comprobar – Examen directo: Excavación en los puntos calientes para confirmar o refutar la presencia de corrosión.
    • Etapa 4 – Actuar – Evaluación posterior: Revisión de los resultados del proceso ECDA y de la evaluación de la idoneidad para el servicio/propósito para generar finalmente la definición del intervalo de reevaluación. La base del enfoque estándar ECDA es su dependencia de la cantidad de datos y, lo que es más importante, de la calidad de los datos, que es sin duda el eslabón débil de la cadena. Como en cualquier modelización predictiva, «malos datos de entrada = mala información de salida». De ahí que utilizar el factor de entrada de forma descuidada pueda inutilizar todo el ECDA a ojos de operadores y reguladores. Para mejorar la resolución de datos del proceso ECDA estándar, se utilizó la inspección virtual en línea (V-ILI) basada en el Almacén de Datos de Integridad (IDW) para incorporar los datos recogidos durante muchos años por ILI. V-ILI combina otros datos relevantes, como la pluviometría, el tipo de suelo y el revestimiento, con información sobre tendencias de corrosión en miles de segmentos de tuberías almacenados en el IDW. Mediante algoritmos de aprendizaje automático entrenados en estos datos históricos, la incorporación de V-ILI tiene el potencial de reducir sustancialmente la incertidumbre de ECDA al observar el comportamiento de la corrosión en miles de tuberías piggables similares. Este proceso amplía el horizonte de datos, ya que no sólo tiene en cuenta los resultados locales de la tubería en cuestión, sino también el comportamiento de todas las demás tuberías identificadas en el IDW.

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.
    Figura 1: Fundamentos de Virtual-ILI

    2. Virtual-ILI
    Una tubería (o unión de tuberías) tiene una serie de parámetros que la describen, entre los que se incluyen información sobre el diseño, la construcción y la ubicación; se utilizan como variables predictoras y constituyen la base de las entradas para los modelos de aprendizaje automático. Estudios anteriores [1, 2, 3] han mostrado resultados positivos utilizando V-ILI para predecir daños a terceros, así como la densidad y profundidad máxima de las anomalías de corrosión externa. Además, también se han generado distribuciones generalizadas de la tasa de crecimiento de la corrosión que pueden aplicarse a tuberías con atributos similares de ubicación y construcción. Aprovechando el éxito de estos estudios, se ha adaptado el modelo V-ILI para utilizarlo en apoyo de ECDA. V-ILI [1] es el proceso de utilizar métodos de aprendizaje automático para aprender de una base de datos global de información de inspecciones de tuberías con el fin de predecir el estado probable de una tubería que no se ha visto, una que todavía tiene que inspeccionarse o que no puede inspeccionarse con herramientas ILI convencionales (Figura 1). La etapa final del ECDA (evaluación posterior) consiste en correlacionar los hallazgos esperados con los resultados del examen directo, es decir, ¿hemos encontrado lo que esperábamos: mucha corrosión o ninguna? Aunque encontrar lo que se espera es un signo positivo, sigue existiendo la incertidumbre con respecto a la cobertura de la inspección; por ejemplo, «si hubiera excavado 10 cm más, ¿habría encontrado un defecto en el espesor de la pared del 80%?».

    Aquí es donde V-ILI pretende aportar confianza, especialmente a la hora de respaldar las expectativas del examen directo. Como tal, los modelos V-ILI han sido entrenados para predecir dos métricas relevantes del estado de corrosión externa: (i) profundidad máxima (% del espesor de la pared), y (ii) número de defectos de corrosión externa por metro cuadrado. Estas métricas de predicción proporcionan al equipo de verificación sobre el terreno una previsión de lo que es probable que encuentren, aliviando la preocupación de que puedan haber pasado algo por alto inadvertidamente.

    Se utilizan tres variaciones de V-ILI para predecir la condición de la tubería objetivo. Estos modelos se definen en:

    • Modelo A: Un modelo básico, entrenado con un número limitado de variables predictoras con la intención de ofrecer una visión general del estado de la tubería basada principalmente en tendencias relacionadas con el diseño y la construcción de la tubería.
    • Modelo B: Un modelo más sofisticado, con variables de predicción medioambientales además de los datos básicos de diseño y construcción. Al igual que el modelo A, su objetivo es ofrecer una visión general del estado de las tuberías, pero más precisa que la obtenida únicamente a partir de la información sobre diseño y construcción.
    • Modelo C: Una ampliación del modelo B que segmenta la tubería y proporciona una predicción del estado por segmento. Las variables de predicción son las mismas que en el modelo B, es decir, datos sobre diseño, construcción y medio ambiente. La intención es predecir qué segmentos es probable que estén en mejor o peor estado, reflejando la realidad de que muchas tuberías están en general en buen estado y algunas tienen algunos segmentos «malos».

    Para que un modelo pueda ser entrenado y evaluado, debe disponerse de suficientes datos de inspección de ILI por pérdida de metal, representativos de la población objetivo que el V-ILI está intentando predecir. Por ejemplo, si intentamos predecir el estado de las tuberías no inspeccionadas instaladas durante un periodo determinado, es importante que el IDW disponga de un número suficiente de estos grupos para aprender de ellos. La misma lógica se aplica a otras categorías, como el revestimiento externo, el grado de la tubería, la ubicación, etc. Un reparto desequilibrado de los datos entre estos grupos (por ejemplo, si los datos están dominados por tuberías con un revestimiento concreto) puede dar lugar a sesgos, con efectos perjudiciales sobre la capacidad del modelo para realizar predicciones con éxito.

    El IDW es un repositorio central que contiene datos de inspección en línea de decenas de miles de tuberías que ROSEN ha inspeccionado a lo largo de varias décadas, incluidos los metadatos de tuberías asociados. La tabla 1 resume el estado del IDW con respecto a las inspecciones de pérdida de metal en el momento de redactar este informe.

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.
    Tabla 1: Resumen del almacén de datos de integridad (2023)

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.Tabla 2: Resumen de los proyectos

    3. Una aplicación de Virtual-ILI

    El enfoque combinado ECDA y V-ILI se investigó para un oleoducto que consideramos típico para la aplicación de ECDA.

    Se trata de un gasoducto relativamente corto, de sólo 7 km de longitud. Atraviesa terrenos agrícolas y es una sección de presión relativamente alta de un sistema de distribución de gas que toma gas natural de un sistema nacional de transporte y lo suministra a una pequeña ciudad. El gasoducto se instaló a mediados de los años 70 y, durante su vida útil, nunca se había sometido a inspecciones ni a actividades de limpieza. En el cuadro 2 se resumen los detalles de la tubería.

    Antes de este estudio, existía cierta incertidumbre sobre el estado de la tubería. No se había realizado ninguna inspección interna y no se disponía de los resultados de ningún estudio histórico sobre el terreno, lo que no daba ninguna pista sobre el funcionamiento de las barreras de mitigación de la corrosión de la tubería, como la protección catódica (CP). Sin embargo, no había pruebas físicas o directas de que la tubería estuviera en mal estado o degradada. Para comprender mejor la tubería, se adoptó un enfoque por fases basado en ECDA en combinación con V-ILI para respaldar los hallazgos y priorizar los lugares de excavación y examen directo.

    La preevaluación de la etapa 1 concluyó que, dado que la tubería transporta gas de venta en seco para uso de los clientes, era poco probable que la corrosión interna fuera significativa; por lo tanto, los esfuerzos deberían centrarse en un enfoque ECDA. Una brecha en el análisis mostró que no había datos suficientes para pasar inmediatamente a la Etapa 3 y seleccionar lugares para excavar y comprobar el estado. La combinación de la antigüedad de la tubería (> 40 años) y la falta de registros fiables indicaba que el estado de la tubería podía estar degradado. La experiencia indica que los operadores diligentes que mantienen sus tuberías en buen estado también llevan registros exhaustivos, por lo que la opinión de los expertos se inclina por la cautela cuando faltan registros.

    En el siguiente paso, como parte de la Etapa 2, se llevaron a cabo un estudio de protección de intervalo cercano (CIPS) y un estudio de gradiente de tensión de corriente continua (DCVG) para recopilar información sobre el rendimiento de la polarización CP y el estado del recubrimiento. Aunque las inspecciones sobre el terreno suelen ser más fáciles de realizar que las ILI o las pruebas hidrotérmicas, no se trata de una tarea trivial, y para obtener resultados de alta calidad es necesario movilizar a un equipo experimentado y tener acceso para recorrer la ruta de la tubería, lo que también puede ser difícil de organizar y costoso.

    En resumen, no se encontraron características significativas en las inspecciones CIPS y DCVG, y la mayoría de los defectos del recubrimiento se consideraron menores, mientras que todos los defectos satisfacían los criterios mínimos de protección de -850mVCSE. Sólo un defecto del recubrimiento se consideró significativo, pero de nuevo cumplía los criterios mínimos de protección. Por consiguiente, el proceso de evaluación indirecta no proporcionó muchas localizaciones de interés, aparte de la localización singular impulsada por la indicación DCVG significativa. En este tipo de situación, el número de excavaciones necesarias para demostrar el estado de la tubería puede ser considerable, especialmente cuando se trata de demostrar la ausencia de defectos de corrosión, lo que es intrínsecamente más difícil que demostrar la presencia de corrosión.

    Con el fin de proporcionar un mayor contexto para el número de excavaciones necesarias y para obtener una mayor confianza en el alcance y la gravedad de la corrosión, se utilizó V-ILI. El objetivo era segmentar aún más la tubería para identificar cuántos segmentos posibles tendrían más probabilidades de contener corrosión, si se trata de segmentos concretos y cuál podría ser su gravedad basándose en los miles de tuberías similares presentes en el IDW. Este proceso aumenta la confianza en los resultados de la metodología de evaluación directa y proporciona una mayor justificación del estado de la tubería.

    El modelo C (geoenriquecido y segmentado) identificó dos segmentos:
    • Segmento 1, que va desde el inicio de la tubería hasta aproximadamente el punto de 6 km.
    • Segmento 2, que comprende el resto de la tubería.
    Los segmentos se muestran en un mapa a continuación en la Figura 2. Los colores azul y rojo corresponden a los segmentos 1 y 2. Dentro del IDW global de oleoductos, el conjunto de datos utilizado para este estudio comprendía datos de 1.868 oleoductos coincidentes, considerados un subconjunto con buena representación para el oleoducto objetivo. Se incluyeron oleoductos de Europa y Norteamérica con años de construcción comprendidos entre 1940 y 2020.

    Utilizando los algoritmos de aprendizaje automático del conjunto de datos emparejados, se predijo que la densidad de características dentro de la tubería objetivo era de Clase 3 (≥ 0,001 – ≤ 0,03 defectos por m2) con una confianza del 80% tanto para el Segmento 1 como para el Segmento 2, lo que sugiere una distribución uniforme baja de características a lo largo de toda la longitud.

    Se predijo que la profundidad máxima de las características era de Clase 2 (0% – 25% de espesor de pared) para el Segmento 1 con una confianza del 32%, y de Clase 3 (entre 25% y 50% de pérdida de metal en profundidad) para el Segmento 2 con una confianza del 39%. Esto sugiere que se prevé que los defectos más profundos se encuentren en el tramo 2, el último 1 km de la tubería. Obsérvese que la confianza en esta predicción de pérdida de pared es baja.

    En este estudio no se investigaron las razones de esta baja confianza, pero podrían ser:
    • Los datos de entrenamiento no eran lo suficientemente representativos como para proporcionar una coincidencia de alta confianza.
    • El estado de los segmentos coincidentes en los datos IDW puede haber sido muy variable.
    • Segmentos similares en los datos IDW pueden estar cerca del borde de los umbrales definidos.

    Tras un análisis de los datos de la prospección sobre el terreno y de los resultados del V-ILI, se eligieron cuatro lugares de excavación que ofrecían las mayores posibilidades de encontrar corrosión significativa y representaban mejor la posible dispersión de los datos. La combinación de los estudios V-ILI y sobre el terreno sugería que era poco probable encontrar corrosión significativa en ninguna de las localizaciones, pero que los defectos más profundos deberían estar presentes en el Tramo 2. Se consideró que las localizaciones 1, 2 y 4, todas ellas en el Tramo 2, tenían la mayor probabilidad de presentar corrosión significativa, mientras que la localización 3 era necesaria para realizar la validación en el Tramo 1, donde se consideraba que la probabilidad de corrosión profunda era menor.
    Las distancias y criterios se resumen en la Tabla 3.

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.Cuadro 3: Excavaciones resultantes de la prospección sobre el terreno y del V-ILI – ID de localización, distancias asociadas y criterios.

    4. Resultados sobre el terreno

    4.1 Ubicación 1
    Contrariamente al diseño previsto, se comprobó que el revestimiento era una cinta de polietileno (PE) de una sola capa, no bituminosa (según los datos facilitados), lo que arroja más dudas sobre los registros del sistema. Se observó un único defecto en el revestimiento debido a la carga de tierra de la envoltura junto con una mala adherencia, ya que el revestimiento se despegaba con facilidad; también se apreciaba una ligera corrosión superficial en la superficie de la tubería, probablemente como resultado de una mala preparación de la superficie durante el proceso de envoltura, ya que la cascarilla de laminación se desprendía y quedaba impregnada en el adhesivo. Se confirmó que el sistema CP funcionaba, como demostraban los depósitos de hidróxido blanco bajo el revestimiento. Y lo que es más importante, no había indicios de corrosión de profundidad significativa en el emplazamiento, lo que cumplía las expectativas.

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.Figura 2: Mapa que muestra el trazado de la tubería con el tramo 1 en azul y el tramo 2 en rojo, además de los lugares de excavación

    4.2 Ubicación 2
    El revestimiento era de nuevo una cinta de PE de una sola capa, no bituminosa. De nuevo, se observaron pequeños defectos en el revestimiento. Se encontró un único defecto de revestimiento debido a un solapamiento insuficiente de la envoltura en la posición de las 6 en punto, junto con una adhesión deficiente atribuida a una mala preparación de la superficie durante la aplicación del revestimiento. Se confirmó que el sistema CP funcionaba, como demostraban los depósitos de hidróxido blanco bajo el revestimiento. Y lo que es más importante, una vez más no había indicios de corrosión de profundidad significativa en el lugar.

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.
    Figura 3: Resultados generales en el emplazamiento 1


    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.
    Figura 4: Resultados generales en el emplazamiento 2


    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.
    Figura 5: Resultados generales en el emplazamiento 3


    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.
    Figura 6: Resultados generales en el emplazamiento 4

    4.3 Ubicación 3
    El recubrimiento en esta ubicación era un sistema de envoltura de goma, no el bituminoso esperado ni la cinta de PE vista en las ubicaciones 1 y 2, lo que arroja más dudas sobre los registros del sistema. Se descubrieron defectos menores en el recubrimiento, además de pruebas de una adhesión deficiente, ya que el revestimiento se desprendía con facilidad y se apreciaba una ligera corrosión superficial en la superficie de la tubería en las zonas de solapamiento. El sistema CP funcionaba; sin embargo, era evidente que se había producido cierto apantallamiento, lo que había dado lugar a la formación de algunas pequeñas picaduras de corrosión de < 1 mm de profundidad (< 11% del peso).

    4.4 Ubicación 4
    En la ubicación final, se confirmó que el recubrimiento era el bituminoso original de la década de 1970. Dada la edad relativa del recubrimiento y las apariencias iniciales, se comprobó que estaba en buenas condiciones, sin defectos en el recubrimiento. El bituminoso se mostró quebradizo y fácil de retirar; sin embargo, esto es lo que cabe esperar de los recubrimientos bituminosos. Tras retirar una pequeña sección del recubrimiento para confirmar su estado, se comprobó que el sistema CP funcionaba correctamente, con una fina capa de carbonato en la superficie y sin indicios de corrosión de profundidad significativa.

    En resumen, los defectos de corrosión medibles eran mínimos en cualquiera de los cuatro lugares excavados. Tres de los lugares de excavación se encontraban en el segmento de la tubería que V-ILI predijo que se encontraba en peor estado, y dos se encontraban en las ubicaciones de las zonas más significativas derivadas de los estudios sobre el terreno, es decir, CIPS y DCVG.

    Ilustración del artículo: Mejora de la evaluación directa (direct assessment) de la corrosión externa mediante Machine Learning.Tabla 4: Resumen de los resultados de la excavación

    5. Conclusiones
    La tubería, a pesar de su antigüedad y de la falta de registros de datos históricos, se encuentra en buen estado y es apta para el servicio futuro, con el apoyo de evaluaciones posteriores para controlar los cambios.

    La opinión de los expertos por sí sola habría llegado a la conclusión de que el estado era incierto y que podía haber una pérdida de metal potencialmente significativa debido a la antigüedad de la tubería y a la falta de datos pertinentes sobre el sistema CP y el revestimiento. A falta de datos históricos pertinentes y fiables, la opinión de los expertos era limitada y, por tanto, conservadora.

    El modelo V-ILI desarrollado mediante aprendizaje automático basado en un conjunto de datos de casi 2.000 tuberías predijo que el estado era aceptable. Es decir, se predijo cierta corrosión (de 0,001 a 0,03 rasgos por m2, o hasta 1 rasgo cada 2,5 juntas de tubería), y se predijeron profundidades máximas del 25% al 50% del grosor de la pared para el último 1 km de la tubería. En las excavaciones realizadas en los lugares en los que la corrosión era más probable (según los modelos V-ILI y ECDA), aunque la probabilidad seguía siendo baja, se encontraron algunos defectos en el recubrimiento y en la superficie. Sin embargo, no se observaron rasgos de corrosión significativos, siendo el máximo < 11% en peso. Por lo tanto, se espera que el estado general de la tubería sea bueno, evaluación respaldada por la correlación con las excavaciones sobre el terreno de las predicciones tanto de ECDA como de V-ILI.

    Los modelos para predecir el estado de la tubería desarrollados mediante Machine Learning y una muestra adecuada tomada del IDW resultaron útiles para apoyar el proceso ECDA, sobre todo como parte de la evaluación previa con datos iniciales mínimos, mediante la interpretación de los resultados de la inspección sobre el terreno y la selección y realización de las excavaciones pertinentes. De este modo, la V-ILI demostró ser una herramienta útil para mejorar la confianza en los resultados del examen, por ser representativos de la tubería.

    La integración de V-ILI en un proceso ECDA proporciona datos para respaldar la experiencia y las opiniones de los expertos en integridad/corrosión de tuberías, reforzando la posición de los expertos y proporcionándoles una aportación adicional que puede utilizarse cuando los datos históricos de inspección o estudio son escasos. Esto es especialmente cierto en el caso de tuberías en las que la corrosión puede ser mínima, ya que demostrar la ausencia de corrosión puede ser más difícil que identificar su presencia.

    6. Trabajo adicional
    Los resultados iniciales de la integración de V-ILI en el proceso ECDA como herramienta de cribado son prometedores, especialmente en lo que se refiere a aumentar la confianza en los resultados ECDA cuando se dispone de datos limitados. La integración de datos adicionales de ILI en el IDW aumenta la variedad y la cantidad de datos de canalización relevantes de casos diferentes y similares, ampliando también la capacidad de V-ILI para ofrecer predicciones más precisas. ROSEN seguirá desarrollando no sólo los algoritmos del modelo, sino también el modo en que V-ILI puede integrarse en el núcleo del proceso ECDA.

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 08/02/2025

    Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.

    Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.

    En todo el mundo, la automatización en la mayoría de las industrias ha ido en aumento durante décadas. En este artículo se examinan algunas de las formas en que se está diseñando y utilizando la automatización para mejorar los procesos de preparación de superficies, recubrimientos e inspección. Comenzará examinando los parámetros de diseño que afectan a la utilidad de cada tipo, incluidos los puntos fuertes y débiles de cada uno. Después, se expondrán varios ejemplos de tecnologías empleadas actualmente en cascos de buques, tanques de almacenamiento en superficie y otras aplicaciones industriales.

    Consideraciones sobre el diseño de robots

    Un robot debe diseñarse para transportar una carga útil hasta un lugar donde pueda realizar una tarea. Para la preparación de superficies y la aplicación de recubrimientos, algunas de las cargas útiles más comunes son cámaras, instrumentos de inspección, dispositivos de preparación de superficies y pistolas de pintura. Existen diversas variables en el diseño robótico que pueden adaptarse a aplicaciones y/o cargas útiles específicas. Para ilustrar la amplitud de opciones y funcionalidades, a continuación se revisan los diseños de los sistemas de movilidad y adherencia, así como los niveles de autonomía y programabilidad.

    Diseño del sistema de movilidad

    El diseño general del chasis y del sistema de movilidad de un robot influye notablemente en sus capacidades. Existen varios diseños diferentes, cada uno con ventajas e inconvenientes para su uso como robots de preparación superficial y aplicación de recubrimientos. Se han utilizado con éxito vehículos con ruedas, vehículos con orugas, movimiento de doble bastidor, movimiento basado en rieles, movimiento asistido por personas y punto de pivote fijo con un brazo móvil.

    Uno de los diseños de movilidad más populares son los vehículos con ruedas. Una ventaja significativa de este diseño es su simplicidad y movimiento continuo debido al mecanismo de rodadura. Sin embargo, un inconveniente es que las ruedas pueden atascarse en objetos grandes.

    Ilustración del artículo: Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.FIG. 1: Las unidades automatizadas de preparación de superficies pueden fijarse a los cascos de los buques para eliminar el recubrimiento

    Los vehículos sobre orugas se parecen a los vehículos de ruedas en que utilizan un movimiento de rodadura para mover el robot. El diseño de las orugas permite al robot superar objetos más grandes. Además, las orugas o bandas de rodadura tienen más contacto con la superficie que las ruedas, lo que les confiere más agarre (menos deslizamiento). En el caso de la adherencia magnética, esta mayor superficie de contacto también reduce la probabilidad de que el robot se caiga. En superficies de acero, el diseño de doble armazón utiliza el movimiento de caminar en lugar de rodar. Los dos bastidores están conectados entre sí de forma que puedan moverse (desplazarse y/o girar) uno respecto al otro. Se utilizan dos juegos de cuatro pies magnéticos. Durante el movimiento de «marcha», un juego de imanes se desmagnetiza, lo que permite levantar cuatro de los pies de la superficie y desplazarlos mediante actuadores lineales. Esto permite al vehículo «caminar» y girar. Además, los pies tienen articulaciones esféricas para maximizar el contacto con la superficie sobre la que camina el robot. La desmagnetización de los pies también ayuda a evitar que una gran cantidad de partículas de acero se adhieran a ellos en una aplicación de chorreado abrasivo. Sin embargo, este diseño tiene algunas desventajas. El movimiento de un robot de doble bastidor es en gran medida discontinuo, lo que da lugar a velocidades de producción más lentas que las alternativas. Estos diseños también pueden ser relativamente grandes y no superar los obstáculos tan bien como los otros diseños de movilidad.

    Un robot sobre rieles utiliza un sistema de rieles preexistente para desplazarse por una zona. La ventaja de este sistema es que ofrece un alto grado de control y programabilidad, lo que permite desplazamientos más rápidos que otros métodos. Salvo que se produzcan daños en el riel u obstrucciones en el recorrido, la ubicación del robot es fácil de determinar, ya que su movimiento es limitado. Un brazo extensible unido al robot añade más grados de libertad y le permite acceder a más zonas y superficies variadas en estructuras complejas.

    Un ejemplo de diseño basado en rieles es un robot creado para la inspección y el mantenimiento del interior de los tanques de agua de lastre de los barcos. Este robot se creó para automatizar el proceso y eliminar la necesidad de entrada humana en los tanques, así como los requisitos de acceso a espacios confinados asociados.

    Ilustración del artículo: Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.FIG. 2: Esta unidad de arrastre magnética realiza un granallado en el casco de un buque.

    Sin embargo, uno de los principales inconvenientes del sistema basado en rieles es que hay que construir e instalar un riel en la zona de trabajo antes de que el robot pueda funcionar. Hasta que no se demuestre su eficacia, puede ser una inversión costosa y potencialmente arriesgada. Por otro lado, si se instala con éxito, se trata de una inversión única que puede reducir futuros costes de mantenimiento.

    Algunos robots no se mueven por sí solos. Aunque pueden tener un brazo que puede girar y extenderse hacia fuera desde la base fija, el robot en sí permanece inmóvil. Estos diseños tienen varios métodos para interactuar con una pieza: el robot puede moverse alrededor de la pieza (mediante un brazo robótico), la pieza puede moverse y girar bajo el robot, o puede haber un híbrido de ambos métodos.

    Algunos diseños de robots no se mueven por sí mismos [pero] tienen un brazo que puede girar y extenderse hacia fuera desde la base fija.

    Ilustración del artículo: Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.FIG. 3: Las unidades automatizadas pueden emplearse en grandes estructuras, como puentes y tanques de almacenamiento.

    Un ejemplo de robot que se mueve alrededor de una pieza son los brazos robóticos diseñados para pintar componentes. Los múltiples puntos de articulación permiten al brazo alcanzar y pintar todas las zonas del objeto. El brazo se puede montar en el suelo, en la pared o en el techo, lo que ofrece la oportunidad de realizar diversas tareas de pintura. Este diseño es típico de los robots fijos con capacidades similares. Los robots fijos también pueden completar tareas sin una cantidad significativa de movimiento si la pieza se mueve alrededor del robot. Por ejemplo, un componente podría colocarse en un motor que girase durante el proceso de pintura, limitando el movimiento necesario para la pistola de pintura. Este estilo de diseño podría utilizarse en un método de construcción mediante el cual las piezas se mueven o giran bajo brazos robóticos, como las cintas transportadoras de las cadenas de montaje.

    Diseño de Adherencia

    Para los robots que deben trepar para completar su tarea, el método de adhesión es una decisión de diseño muy importante. Cualquier fallo en el método de adhesión provocará la caída del robot desde la altura de funcionamiento, con la probable rotura de equipos o sensores por el impacto. Con la tecnología y los dispositivos especializados que requieren los robots de este tipo, estos daños pueden resultar muy costosos, y el tiempo necesario para las reparaciones restará aún más productividad.

    Lo más probable es que un robot trepador utilizado en la construcción naval se desplace por una superficie de acero. La adherencia robótica puede lograrse mediante fuerza de succión, magnetismo, fijación mecánica y adherencia química. En esta sección se analizan los distintos tipos de adhesión.

    El magnetismo es un diseño de adhesión popular que hace uso de la atracción magnética entre el material de las ruedas, orugas o patas de los robots y la superficie sobre la que opera el robot. Esto puede conseguirse utilizando imanes permanentes o electroimanes. El diseño proporciona una fuerza de adherencia muy fuerte que puede soportar una gran cantidad de peso, pero sólo puede utilizarse en superficies ferromagnéticas. La adhesión por succión permite el funcionamiento en prácticamente cualquier superficie lisa y sin grietas.

    La principal desventaja de la succión es que los defectos excesivos en la superficie o los huecos en sello harán que la succión falle. Los robots de preparación de superficies pueden utilizar un vacío para crear una fuerza de succión lo suficientemente fuerte como para mantener la adherencia a la superficie de trabajo y, al mismo tiempo, eliminar los restos de la preparación de la superficie. Esto es habitual en los sistemas de chorro de agua.

    Algunos robots hacen palanca para mantenerse en su sitio sobre la superficie de trabajo. Estos robots tienen patas en forma de garra o equipos de agarre que agarran los salientes de la superficie. Por ejemplo, se ha diseñado un robot autónomo de limpieza por chorro abrasivo que se arrastra por los refuerzos longitudinales del interior de un buque. El límite de este tipo de diseño de adhesión es que debe haber elementos que el robot pueda agarrar.

    La adhesión química implica el uso de un material pegajoso adherido a los puntos de contacto del robot (por ejemplo, pegamento). Aunque puede proporcionar una fuerte fuerza adhesiva inicial, a medida que se utiliza varias veces la eficacia de la adhesión disminuye rápidamente en situaciones en las que hay polvo u otras partículas presentes. En consecuencia, la adhesión química no suele elegirse para su uso en robots móviles.

    Grado de Autonomía

    Muchas tareas manuales consumen tiempo y mano de obra. La automatización puede minimizar el coste de mano de obra y permitir a los trabajadores centrarse en tareas que no pueden automatizarse. Sin embargo, existe un espectro de automatización entre el trabajo manual y la automatización total de una tarea.

    El control remoto de un robot o una máquina es el primer paso en el espectro de la automatización. Permite a un operario observar y manejar directamente la máquina desde fuera de la zona de trabajo. Esta función es especialmente útil en entornos que podrían poner en peligro la vida o la salud del trabajador si realizara la tarea manualmente. Por ejemplo, un robot de chorro de agua teledirigido puede funcionar escalando superficies verticales con bandas de rodadura magnéticas. Aunque haya una persona controlándolo directamente, el robot puede acceder a la superficie y prepararla más rápidamente que un trabajador normal. Aunque sigue habiendo un operario controlando el robot, se mantiene una distancia de separación constante, lo que ahorra tiempo durante la tarea y la hace más segura.

    El funcionamiento semiautónomo de los robots puede abarcar muchas combinaciones diferentes de control. Por ejemplo, el robot de chorro de agua (waterjetting) por control remoto antes mencionado sería semiautónomo si avanzara automáticamente en línea recta a un ritmo constante antes de llegar a un punto final identificado en el que cambiara e invirtiera la dirección, limpiando una franja de superficie de trabajo adyacente a la que acaba de limpiar.

    Ilustración del artículo: Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.
    FIG. 4: Los equipos automatizados de preparación de superficies por arrastre pueden permitir la aplicación de recubrimientos siguiendo su trayectoria.

    En el extremo del espectro se encuentra la automatización completa de un proceso de principio a fin. Esto puede requerir la integración y/o adaptación de otros equipos automatizados de manipulación de materiales preexistentes para garantizar un proceso continuo. Por ejemplo, el robot de chorro de agua descrito anteriormente estaría totalmente automatizado si pudiera limpiar toda una superficie de trabajo (por ejemplo, las superficies exteriores de los tanques) sin interferencia humana.

    Existe un espectro de automatización entre el trabajo manual y la automatización total de una tarea.

    Programabilidad

    Otro factor de diseño que hay que tener en cuenta a la hora de construir un robot adecuado para una tarea específica es la facilidad con la que ésta puede programarse. Las tareas de naturaleza repetitiva suelen ser más fáciles de programar, mientras que las tareas complicadas que dependen de múltiples o variados factores pueden no prestarse a una automatización completa.

    Un robot automatizado de preparación de superficies y pintura construido para su uso dentro de los compartimentos de los buques requerirá la programación de muchos procesos y su funcionamiento depende de muchos factores. Hay que tener en cuenta, por ejemplo, el movimiento del robot por el compartimento, el movimiento del brazo robótico (si procede), la duración del chorreado/recubrimiento de una zona determinada, la forma de saber si una zona necesita más tratamiento, la forma de evitar obstáculos y los sensores para reconocer anomalías en la superficie. Algunos de estos factores ya se han tenido en cuenta y programado con éxito en otros proyectos, mientras que otros pueden no estar aún completamente desarrollados.

    Tecnología industrial actual

    Existen varias tecnologías de robótica y automatización que se utilizan en los procesos de preparación de superficies, recubrimiento e inspección.

    Los robots semiautomatizados de alta velocidad disponibles en el mercado realizan el chorro de agua a ultra alta presión (UHP WJ) en superficies de cascos y francobordos submarinos. La preparación semiautomática de la superficie puede ajustarse para eliminar todo el recubrimiento o sólo el recubrimiento suelto o deslaminado. El UHP WJ puede utilizar ruedas magnéticas o vacío para permanecer en estrecho contacto con una superficie, aunque los cables sostienen el equipo por seguridad. Los sistemas de vacío integrados recogen el agua, la pintura eliminada y los productos/residuos de la corrosión. El operador de la unidad maniobra el robot a través de las superficies utilizando un controlador inalámbrico o por cable.

    Ilustración del artículo: Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.
    FIG. 5: Las unidades robóticas de gran tamaño pueden utilizarse para la aplicación de rociado térmico, incluido el interior de tuberías.

    Se ha desarrollado una tecnología de inspección aérea con drones que puede proporcionar mediciones del espesor de la película seca o del espesor de la pared. La tecnología actual requiere condiciones meteorológicas despejadas con vientos inferiores a 15 nudos. El sistema permite 360 lecturas de espesor de pared o 1.000 lecturas de espesor de película seca por hora. Dependiendo de la velocidad del viento, la batería de a bordo permite tiempos de vuelo de entre 10 y 20 minutos, con la posibilidad de trabajar con un anclaje y alimentación desde tierra.

    También se está desarrollando tecnología para la aplicación de recubrimientos. También se ha desarrollado tecnología robótica para proyectos en puentes, tanques, estructuras marinas, espacios confinados, cámaras de granallado y zonas peligrosas. Un sistema disponible actualmente utiliza un brazo robótico que puede escanear la zona para localizar obstáculos e irregularidades en la superficie. Una vez finalizado el escaneado, el software planifica una trayectoria para el chorreado abrasivo, tiene en cuenta la necesidad de evitar obstáculos y comienza a chorrear la zona. El sistema ha demostrado su eficacia en diversos entornos y actualmente se utiliza en más de 30 depósitos o buques de todo el mundo. Para la preparación de superficies sobre sustratos de acero se ha diseñado específicamente un robot de arrastre inalámbrico por control remoto alimentado por CC. El bastidor es de aluminio, la transmisión por cadena es de acero y el resto de la tornillería es de acero inoxidable. Para la movilidad se utilizan ruedas con banda de rodadura de uretano.

    La unidad utiliza imanes asistidos por vacío para atravesar paredes y superficies inclinadas. El robot es completamente autónomo; todo el recubrimiento, óxido, agua y contaminantes retirados se envían a través de un sistema de filtración para su eliminación. El robot no contamina el aire y cumple todas las normativas medioambientales.

    Se ha desarrollado un robot semiautónomo que ejecuta el chorreado abrasivo de cascos exteriores de buques. El vehículo es comercial con un conjunto de boquillas de chorreado abrasivo acopladas al extremo del equipo. Una vez colocado el brazo del robot, éste sigue automáticamente el contorno del buque y realiza el chorreado abrasivo. El polvo, la pintura y el abrasivo se recogen mediante un sistema de aspiración y se envían a una unidad de reciclaje, donde el abrasivo se recicla con una eficiencia del 95%.

    Otro diseño que puede utilizarse con fines de inspección es una unidad robótica ambulante. Se trata de una plataforma comercial diseñada para realizar tareas de forma autónoma o con intervención humana. Puede durar unos 90 minutos con una sola carga y sortear obstáculos de 36 cm de altura y terrenos irregulares. La unidad puede equiparse con un módulo de cámara que ofrece una vista panorámica en color del entorno del robot para inspecciones. La unidad carece actualmente de un sistema de detección de bordes y necesita una señal de vuelta al controlador o a la estación de origen para funcionar.

    Existe un robot para la pulverización a (metalizado) de alta producción. Las capacidades automatizadas mejoran la consistencia del recubrimiento, reducen los riesgos de seguridad del operario y pueden reducir el coste instalado. Este sistema aplica múltiples pulverizaciones térmicas a lo largo de una superficie con poca interacción del operario hasta que la huella operativa está correctamente recubierta. Se han diseñado sistemas similares para el recubrimiento de tuberías. Una vez colocado el robot, la tubería gira y se desplaza automáticamente por debajo del equipo de metalizado hasta completar la tarea.

    La tecnología existente también se ha diseñado para su uso como unidad de arrastre semiautónoma para atravesar el interior de tuberías de gran diámetro con capacidades de preparación de superficies y pintura. Los sistemas funcionan mediante la manipulación semiautónoma de las boquillas de chorreado mientras se arrastran por la tubería.

    Ilustración del artículo: Opciones para la preparación autónoma de superficies y la aplicación de recubrimientos.
    FIG. 6: Actualmente se está desarrollando un dron teledirigido para la aplicación de recubrimientos por pulverización.

    Conclusiones

    Existen varios ejemplos de automatización y robótica disponibles en la actualidad para las actividades de preparación de superficies y pintura que, en general, pueden clasificarse en los siguientes grupos:

    • Industrias que tienen la ventaja de formas más sencillas (por ejemplo, tanques de almacenamiento de productos en tierra, barcazas o vagones de ferrocarril) o líneas de producción bien adaptadas (por ejemplo, fabricación de automóviles, fabricación de artículos comerciales); y
    • Granallado y aplicación de imprimación de formas sencillas (por ejemplo, «líneas de platinas») y limpieza y recubrimiento de piezas pequeñas (por ejemplo, líneas de pretratamiento y recubrimiento motorizado).

    Entre los obstáculos a una mayor automatización de las actividades de preparación y recubrimiento de superficies se encuentran el coste, la cultura y el compromiso de la dirección y la infraestructura de apoyo (por ejemplo, sistemas informáticos, mano de obra). Sin embargo, la mayor dificultad puede ser la naturaleza compleja e integrada de la mayoría de las superficies recubiertas y la necesidad de ampliar la detección y la movilidad para permitir una mayor autonomía y la negociación de obstáculos.

    Existen tres vías para aumentar la automatización de las actividades de preparación de superficies y recubrimientos.

    • Mejorar progresivamente los procesos existentes mediante la automatización de pasos concretos, como la manipulación de materiales o la inspección/registro.
    • Uso más amplio de tecnologías probadas, como el chorreado abrasivo automatizado, la robótica de chorro de agua y el despintado láser automatizado. Con un estudio de viabilidad adaptado, las tecnologías podrían adoptarse fácilmente e incorporarse más allá de los usos existentes, permitiendo en última instancia un futuro automatizado en una amplia variedad de aplicaciones.
    • Las oportunidades de transformación dependerán del desarrollo de diseños más propicios para la automatización (por ejemplo, diseños repetitivos o accesibles para robots) o del desarrollo de materiales y procesos que faciliten la automatización (por ejemplo, materiales de recubrimiento que puedan aplicarse con equipos electrostáticos).

    REFERENCIAS

    1. Dahlstrom, Robert and Michael Hindmarsh. “Industrial Cleaning and Coating Drones: A Look at What’s Coming in 2021.” JPCL, January 2021. 2. Branch, Jaime. “Aerial Robotic Systems: A Novel Approach to Safe Coating Inspection at Heights.”

    Acerca de los autores

    J. Peter Ault es Presidente y Consultor Senior de Elzly Technology, empresa de ingeniería y consultoría de corrosión y filial de KTA-Tator, Inc. que presta servicios a clientes muy diversos, entre ellos la industria de puentes y autopistas y el Departamento de Defensa. Es ingeniero profesional colegiado en Nueva York y Nueva Jersey y obtuvo una licenciatura en ingeniería mecánica por la Universidad de Drexel y un máster en administración de empresas por la Lebow College of Business de dicha universidad. Ault posee las certificaciones de especialista en recubrimientos de SSPC y NACE (ahora AMPP), y participa activamente en SSPC, NACE y ASTM. También es miembro del Comité Permanente de Mantenimiento de Estructuras del TRB y preside el Subcomité de Recubrimientos de Acero para Puentes (AHD30(2)). Rob Lanterman es consultor de recubrimientos de KTA-Tator, Inc. Es especialista en recubrimientos protectores certificado por la SSPC e inspector de recubrimientos de nivel III certificado por la NACE, con 20 años de experiencia en ingeniería de recubrimientos.

    Fuente: JPCL
    Traducción y actualización: IARCOR INTERNACIONAL

    Facebook LinkedIn X

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
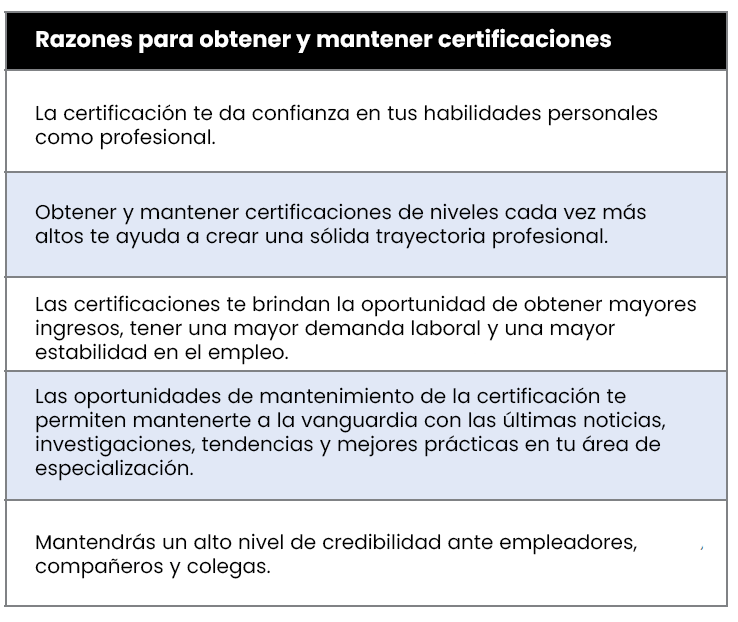
  • Proceso de recubrimiento de tuberías «in situ pipeline coating» supera las adversas condiciones del desierto Saudí

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 06/01/2025

    Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    Por Baker S. Hammad,
    BSH Engineering Consultant Office

    El proceso de recubrimiento «in situ pipeline coating» ha demostrado en muchas partes del mundo ser una alternativa viable para rehabilitar interiores de tuberías corroídas con una amplia gama de diámetros y longitudes. En comparación con el reemplazo con nueva tubería, este proceso de campo de una sola pasada «one-run» es rentable. El recubrimiento controla eficazmente la corrosión interna de la tubería mediante la aplicación de múltiples capas de un epóxico líquido de alto espesor «high-build epoxi» que cubre toda la superficie interna de la tubería, incluidas las soldaduras circunferenciales, picaduras de corrosión, canales o corrosión general y otras imperfecciones internas de la tubería, retrasando así las fugas y extendiendo la vida útil restante de la tubería.

    Se han recubierto tuberías superficiales, enterradas y submarinas en diversas geografías, desde el Mar del Norte, América del Norte, Europa Continental y África hasta Hong Kong e Indonesia.

    ¿CÓMO FUNCIONA EL PROCESO?

    El proceso de recubrimiento interno in situ se basa principalmente en el uso de raspadores «scrapers» impulsados por aire comprimido o nitrógeno. Se requiere que el recubrimiento proporcione:

    • Cobertura consistente;
    • Una barrera contra la humedad;
    • Resistencia al producto transportado en el rango de temperaturas operativas previstas;
    • Altos niveles de adhesión durante su aplicación y a lo largo de su vida útil;
    • Ninguna reacción adversa a la tubería;
    • Resistencia física suficiente para resistir la erosión;
    • Un recubrimiento no tóxico y ambientalmente benigno;
    • Costos atractivos en relación con otras soluciones viables.

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    Generalmente completado en 30 días, dependiendo de la longitud, diámetro y condición interna de la tubería, el proceso de limpieza y recubrimiento interno in situ de tuberías comprende los siguientes pasos, que se llevaron a cabo en la mayoría de los proyectos:

    1_ Inspección y Planificación en Campo: Esta fase de la operación implica recopilar la información técnica necesaria, incluido el diámetro de la tubería; idoneidad de la línea para el paso de raspadores; perfil de elevación; mapeo de uniones, juntas, restricciones; y otras características, como el acceso en los sitios de lanzador y receptor; planificación y logística.

    2_ Preparación del Sitio: Esta fase requiere procedimientos como instalar lanzadores y receptores especializados; movilizar compresores y secadores; instalar codos o spools y zapatas de desconexión; configurar instalaciones de manejo de efluentes (desechos líquidos, sólidos o gaseosos que se producen como resultado de los procesos industriales); establecer el suministro de combustible y agua; capacitación para la inducción de operadores; y ubicar talleres móviles, compresores e instalaciones de almacenamiento para consumibles. Es importante que la cadena de compresores  entregue aire seco y libre de partículas a la tubería.

    3_ Desaceitado/Deshidratación: Dependiendo de la condición de entrega de la tubería, esta fase tiene el objetivo de entregar una tubería libre de hidrocarburos que permita que la fase de preparación de superficie comience efectivamente. Todos los efluentes se eliminarán de una manera aceptable para el cliente o propietario de la instalación.

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    4_ Limpieza Mecánica: Esta fase requiere eliminar todo el material suelto (como óxido, escama de laminación y polvo) de las superficies internas de la tubería y se logra mediante múltiples pasadas de raspadores mecánicos y de cepillo a través de la tubería junto con enjuagues de agua, si es necesario.

    5_ Limpieza Química: Esta fase tiene como objetivo eliminar todo el óxido de hierro y la escama de laminación y dejar la limpieza de la superficie interna de la tubería comparable a un acabado Metal Casi Blanco (SSPC-SP 10). Esto se logra haciendo pasar una solución diluida de HCI que contiene un inhibidor de corrosión entre dos raspadores resistentes a los ácidos. La solución se tintura antes y después de su paso por la tubería para determinar el grado de disminución de la concentración de la solución. El efluente también se prueba para detectar sólidos. La dosificación de soluciones de HCI continuará hasta que tanto la prueba de disminución como la de sólidos estén dentro de parámetros aceptables. Luego, el HCI se purga de la línea con un enjuague de agua; el agua de enjuague también se prueba para pH, cloruros y sólidos. Los enjuagues con agua continúan hasta que estos parámetros vuelvan a estar dentro de límites aceptables. Cuando sea posible, la línea en los codos de desconexión y otros puntos de acceso, como los extremos de la tubería, debe inspeccionarse visualmente para confirmar la limpieza de la tubería.

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    6_ Pasivación: Esta fase sirve para eliminar cualquier oxidación (floración de óxido/óxido instantáneo ) que resulte de los enjuagues de agua anteriores y estabilizar la superficie metálica para evitar cualquier oxidación adicional. La pasivación se completa haciendo pasar un lavado con ácido fosfórico equilibrado en pH a través de la tubería.

    7_ Enjuague con Agua Inhibida: Para amortiguar el pH bajo del ácido fosfórico en la tubería y pasivar aún más la tubería, se hace pasar un lote diluido de agua inhibida a través de la tubería.

    8_ Secado: Para garantizar que la tubería esté seca antes de aplicar el recubrimiento, se realizan dos procedimientos: secado con solvente y purga con aire seco. El secado con solvente implica hacer pasar lotes de solvente adecuados a través de la línea para eliminar la humedad de la tubería. La purga con aire seco se realiza lentamente utilizando aire deshidratado que se prueba hasta que las nuevas mediciones de punto estén dentro de límites aceptables.

    9_ Aplicación del Recubrimiento: El recubrimiento es un epóxico curado con poliamida o amina especialmente formulado para garantizar un mayor tiempo de vida de la mezcla «pot life» y propiedades de adherencia necesarias para que el recubrimiento se adhiera a la pared interna de la tubería en la posición de las 12 en punto durante y después de la aplicación del recubrimiento. El recubrimiento es aplicado entre dos raspadores modificados con recubrimiento uretano, y dependiendo el tipo de protección que se requiera, de la longitud y el tamaño de la tubería, se aplican en varias pasadas, con períodos de secado apropiados, para entregar el espesor de película seca especificado.

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    10_ Pruebas y Control de Calidad: A lo largo del proceso y después del recubrimiento, se llevan a cabo numerosas pruebas y otras medidas de control de calidad para garantizar la calidad y larga vida del recubrimiento final.

    Ilustración del artículo: Proceso de recubrimiento de tuberías "in situ pipeline coating" supera las adversas condiciones del desierto Saudí

    APLICACIÓN EN CAMPO
    Se seleccionó una línea de crudo de 40 centímetros de diámetro(16 pulgadas) para probar el método de recubrimiento interno «in situ pipeline coating» descrito anteriormente y ofrecido por una de las compañías especializadas en servicios petroleros de recubrimiento de tuberías en Arabia Saudita. La línea de tubería utilizada en la prueba tiene 10 kilómetros (6 millas) de largo y enlaza las líneas laterales de dos plantas de separación de gas y petróleo, que conectan varios pozos petroleros en el desierto del Cuarto Vacío. La corrosión identificada fue una combinación de corrosión interna general y picaduras, que resultaron en una serie de fugas recientemente después de que la tubería fuera puesta en servicio.

    CONCLUSIÓN
    La prueba realizada en el campo petrolero del desierto arábigo confirmó la utilidad del proceso de recubrimiento interno «in situ pipeline coating» de tuberías para proporcionar una solución rentable para la rehabilitación de tuberías corroídas y picadas, brindando una extensión de vida efectiva a los servicios de las tuberías. El proceso se puede completar con un tiempo de inactividad limitado para la tubería, requiriendo acceso a la tubería durante aproximadamente 30 días dependiendo de la longitud y el diámetro de la tubería.

    Facebook LinkedIn X

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Aspectos clave a considerar en los recubrimientos para vagones ferroviarios en contacto con alimentos

    Artículos técnicos / Archivo editorial

    Publicado originalmente el 21/12/2024

    Aspectos clave a considerar en los recubrimientos para vagones ferroviarios en contacto con alimentos

    Aspectos clave a considerar en los recubrimientos para vagones ferroviarios en contacto con alimentos

    La especificación del sistema de recubrimiento alimentario más adecuado para los vagones que transportan y almacenan productos alimentarios secos y húmedos requiere una cuidadosa consideración. Por supuesto, el recubrimiento debe ser compatible con la normativa de la «Food and Drug Administration» (FDA), así como con el producto que se transporta. También debe permitir temperaturas elevadas (ya que algunos productos alimentarios deben calentarse al cargarlos y descargarlos) y el almacenamiento a largo plazo del contenido (ya que los vagones cargados con alimentos ácidos pueden permanecer descargados durante muchos días), y el material del recubrimiento no debe interactuar con los productos ni estropearlos. Pero más allá de eso, los propietarios, operadores y especificadores de vagones necesitan profundizar en las diversas capacidades de sus opciones de sistemas de recubrimientos para lograr eficiencias operativas, prolongar la vida útil y ahorrar costes. Desde la perspectiva del propietario, todo lo que pueda hacerse para reducir el coste total de propiedad de un vagón debe tenerse en cuenta.

    Por eso, los especificadores (IARCOR ESPRIM) deben considerar ir más allá de lo básico para asegurarse de que el recubrimiento seleccionado tiene la flexibilidad suficiente para gestionar el choque térmico y las tensiones del transporte, una alta retención para garantizar la protección de las juntas soldadas y las costuras afiladas, y resistencia al impacto y a la abrasión para adaptarse a las operaciones de carga, descarga y limpieza. También deben encontrar un recubrimiento que facilite la descarga de vagones y sea compatible con los procesos de limpieza con vapor. Por último, deben tener en cuenta la versatilidad del recubrimiento, ya que los que pueden utilizarse tanto en contacto con alimentos secos como húmedos pueden ofrecer un potencial de ahorro sorprendente. Para ayudar a los propietarios, operadores y especificadores de vagones a seleccionar las soluciones óptimas de recubrimiento con grado alimenticio para sus flotas, este artículo repasará tanto las especificaciones básicas como las propiedades que normalmente no se tienen en cuenta.

    «Los especificadores deben considerar ir más allá de lo básico para garantizar que el recubrimiento seleccionado tenga suficiente flexibilidad, retención de bordes y resistencia al impacto y a la abrasión para soportar las tensiones operativas.»


    Las necesidades básicas

    Los recubrimientos aplicados como películas continuas en el interior de vagones tipo tolva y vagones tipo cisterna sirven como barreras funcionales entre los sustratos de acero de los vagones y los materiales alimenticios almacenados en su interior. Son necesarios para proteger tanto los vagones de la corrosión como los productos alimenticios contenidos en su interior de la contaminación. A la hora de elegir un recubrimiento adecuado, los equipos de ingeniería y especificación suelen centrarse en estas cuatro consideraciones principales: Cumplimiento de la FDA, compatibilidad de los productos, temperaturas de funcionamiento y duración del almacenamiento.

    Ilustración del artículo: Aspectos clave a considerar en los recubrimientos para vagones ferroviarios en contacto con alimentos
    Fig. 1: Los vagones tipo tolva almacenan principalmente productos alimenticios secos con recubrimientos compatibles con el contacto indirecto con alimentos.
    FOTO: CORTESÍA DE SHERWIN-WILLIAMS PROTECTIVE & MARINE

    Cumplimiento de los recubrimientos
    Para su uso en el sector alimenticio, los recubrimientos de vagones deben cumplir los estrictos requisitos establecidos en el estándar FDA 21 CFR 175.300, entre los que se incluye el mantenimiento de un requisito de relación entre volumen y superficie de gramos/pulg2 (lb/m2) durante el almacenamiento y el transporte. Esta normativa, que abarca los recubrimientos resinosos y poliméricos, garantiza que los recubrimientos aprobados puedan utilizarse con seguridad como superficies en contacto con alimentos, ya que no desprenderán su contenido a los materiales alimenticios almacenados. Los recubrimientos aprobados por la FDA están cualificados para el contacto indirecto con los alimentos en el caso de los alimentos secos, para el contacto directo en el caso de los alimentos húmedos o para una combinación de ambos.

    Compatibilidad con los productos
    Los recubrimientos de los vagones también deben ser compatibles con su contenido para garantizar la seguridad alimenticia, así como la protección continua del interior de los vagones; la compatibilidad con el pH es especialmente importante. Por ejemplo, los productos alimenticios muy ácidos, como el zumo de naranja, la pasta de tomate y los ácidos grasos, son más propensos a atacar agresivamente un recubrimiento en comparación con los alimentos con un pH más neutro, como la soja y el arroz. Los productos alimenticios muy alcalinos, como los de interfase a base de maíz – un subproducto muy corrosivo del almíbar de maíz – también plantean problemas. Incluso los gránulos de plástico en contacto indirecto con alimentos que se envían a los fabricantes para producir botellas y otros envases alimenticios requieren un recubrimiento compatible, ya que la combinación de ciertos tipos de gránulos y la condensación en el interior de un vagón de ferrocarril puede crear ácido acético corrosivo en el espacio libre del vagón. Los gránulos de polietileno, poliestireno, polipropileno y otros plásticos no son corrosivos y no causan problemas, pero los de ácido tereftálico, copolímero de etileno y acetato de vinilo, ácido isoftálico, alcohol polivinílico y ácido tereftálico purificado se consideran corrosivos. En todos los casos, el recubrimiento especificado debe poder soportar las tensiones corrosivas sin deteriorarse.

    Tolerancia a la temperatura
    Un recubrimiento de vagón deberá tolerar sin romperse las temperaturas más altas a las que se verá sometido por los productos alimenticios almacenados o los procedimientos de limpieza. Por ejemplo, los productos alimenticios espesos como la melaza, el jarabe de maíz de alta fructosa y otros edulcorantes deberán calentarse al cargar y descargar los vagones cisterna. Además, los vagones se limpiarán periódicamente con vapor, lo que puede someter al recubrimiento a temperaturas que alcancen los 350 F. (176 C) Tanto la carga en caliente como las actividades de limpieza con vapor someten a los recubrimientos al choque térmico de pasar de temperaturas ambiente frías a temperaturas muy calientes. Estas diferencias extremas de temperatura pueden hacer que un recubrimiento incompatible se agriete, se ampolle o se desprenda, ya que no puede soportar las tensiones de la rápida expansión o contracción. Los recubrimientos con suficiente resistencia al choque térmico pueden calentarse, lavarse y cargarse a diferentes temperaturas sin problemas.

    Ilustración del artículo: Aspectos clave a considerar en los recubrimientos para vagones ferroviarios en contacto con alimentos
    Fig. 2: Los vagones cisterna contienen principalmente productos alimenticios húmedos, por lo que requieren recubrimientos compatibles con el contacto con alimentos húmedos. Se limpian después de cada descarga con vapor a alta temperatura y, por lo tanto, deben ser compatibles con las temperaturas elevadas y el choque térmico asociado.
    FOTO: CORTESÍA DE SHERWIN-WILLIAMS PROTECTIVE & MARINE

    Duración del almacenamiento
    La duración del almacenamiento de una mercancía en el interior de un vagón también puede afectar a la especificación del recubrimiento, ya que también entran en juego consideraciones de compatibilidad y temperatura. Por ejemplo, cuanto más tiempo permanezca en el interior de un vagón un producto alimenticio ácido almacenado a una temperatura elevada, mayor será la posibilidad de que el producto ataque y deteriore el recubrimiento. Por lo tanto, los propietarios de vagones deben especificar un recubrimiento que pueda soportar exposiciones a largo plazo cuando sea probable un almacenamiento prolongado.

    Consideraciones adicionales
    Las consideraciones mencionadas hasta ahora son todos criterios estándar para especificar recubrimientos de vagones. Para mejorar los resultados, los especificadores deben tener en cuenta aspectos adicionales, como la flexibilidad del recubrimiento, la resistencia al impacto y a la abrasión, el coeficiente de deslizamiento, la retención de bordes, la compatibilidad con la limpieza y la versatilidad. Cada propiedad tiene el potencial de mejorar la vida útil del recubrimiento, al tiempo que reduce los costes totales de propiedad.

    Suficiente flexibilidad
    Por muchas razones, los recubrimientos de vagones de ferrocarril deben tener una flexibilidad inherente que permita a los recubrimientos moverse cuando están sometidos a diversas tensiones. Por ejemplo, se necesita la flexibilidad suficiente para adaptarse a las tensiones físicas a las que se verá sometido un vagón durante el transporte. Esto es especialmente importante en los grandes vagones tolva actuales, que contienen dos juegos de separadores de acero para mantener su integridad estructural. Cuando un vagón viaja por las vías del tren, todo el vagón se flexiona, siendo las placas las que más se mueven. Sin un recubrimiento suficientemente flexible, es probable que el recubrimiento se agriete en las interfaces de soldadura, abriendo la puerta para que la corrosión comience y se acelere. Además, los vagones tolva se golpean con frecuencia durante las operaciones de descarga, lo que puede dañar un recubrimiento no flexible. Los productos alimenticios secos transportados en vagones tolva pueden atascarse en zonas estrechas y, por tanto, no poder descargarse sólo por gravedad. Cuando esto ocurre, los trabajadores suelen golpear el exterior de los vagones con mazos de cara blanda para desprender los productos. Con cada golpe, el recubrimiento interior debe ser lo suficientemente flexible como para soportar la fuerza del impacto inverso sin romperse. Los recubrimientos con suficientes propiedades de flexibilidad y elongación soportarán estos impactos.

    «Los recubrimientos de vagones de ferrocarril deben tener una flexibilidad inherente que les permita moverse al ser sometidos a diversas tensiones. También se requiere suficiente flexibilidad para adaptarse a las tensiones físicas que un vagón de ferrocarril experimentará durante el transporte.»

    Resistencia adecuada a los impactos y a la abrasión
    La resistencia de un recubrimiento a los impactos directos y a la abrasión es otra especificación importante a tener en cuenta, especialmente en el caso de los productos alimenticios secos. Durante la carga de los vagones tolva, se vierten desde lo alto granos de maíz, soja, pellets de plástico y otros productos alimenticios duros. El recubrimiento debe ser capaz de soportar la fuerza de estos productos al golpearlo repetidamente, de modo que no se deforme, rompa o raye. También debe soportar los rigores del transporte, durante el cual el contenido del vagón puede desplazarse. Un recubrimiento con suficiente resistencia al impacto y a la abrasión puede soportar sin problemas los procedimientos de llenado y descarga.

    Alto coeficiente de deslizamiento
    Un aspecto poco considerado de muchos recubrimientos de vagones es su capacidad para liberar con facilidad el material almacenado. Los vagones suelen vaciarse por gravedad. Por lo tanto, los materiales almacenados deben deslizarse o fluir fácilmente desde el recubrimiento hasta la zona de descarga. Cuanta menos fricción encuentren los materiales, mejor. Por lo tanto, los recubrimientos con coeficientes de deslizamiento más elevados son una buena elección, ya que las materias primas se descargarán más fácilmente, con menos necesidad de martillear los vagones. Los lavados también son más fáciles, ya que cualquier material atascado se desprenderá más fácilmente y el agua se drenará sin esfuerzo.

    Mejora de la retención de los bordes
    La forma en que un recubrimiento se mantiene en los bordes soldados, las costuras afiladas y las varillas de refuerzo es fundamental para su rendimiento a largo plazo y su protección contra la corrosión. Estas zonas son propensas a la corrosión si el sistema de recubrimiento carece de suficientes propiedades de retención en los bordes. Cuanto mayor sea la acumulación de película en los bordes y otras zonas de forma irregular, mayor será la capacidad del recubrimiento para soportar los rigores de las operaciones de carga, almacenamiento, transporte, descarga y limpieza. Los recubrimientos con una excelente resistencia al impacto y a la abrasión también ayudarán a retener los bordes.

    Compatibilidad de la limpieza
    Los vagones cisterna deben limpiarse a fondo para evitar la contaminación de los nuevos productos alimenticios que se les añadan para su almacenamiento y transporte. Por ejemplo, un vagón cisterna que transporte leche se limpiará después de cada descarga utilizando vapor a alta temperatura. Estas limpiezas se realizan al menos una vez a la semana, sometiendo cada vez el recubrimiento a los rigores del choque térmico y la exposición a altas temperaturas. Los vagones tolva suelen limpiarse con menos frecuencia porque a menudo se llenan con el mismo producto alimentario seco. Sin embargo, los vagones tolva requieren los mismos métodos de limpieza y, por tanto, recubrimientos con la misma capacidad de limpieza que los utilizados para los vagones cisterna que transportan productos alimenticios húmedos.

    «Los procesadores que reciben, envían y/o almacenan alimentos tanto secos como húmedos tienen una opción adicional que proporciona un importante ahorro de combustible, especialmente al reparar o recubrir vagones de ferrocarril.»

    Versatilidad en contactos con alimentos
    El contenido de los vagones utilizados para el transporte y almacenamiento de alimentos y bebidas es muy predecible. Los vagones tolva almacenan principalmente productos alimenticios secos, utilizando recubrimientos compatibles con el contacto indirecto con alimentos. Los vagones cisterna contienen principalmente productos alimenticios húmedos, por lo que requieren recubrimientos compatibles con el contacto con alimentos húmedos. Por lo tanto, los procesadores de alimentos que producen o utilizan exclusivamente productos alimenticios secos o húmedos pueden especificar recubrimientos para vagones que estén clasificados para uno u otro escenario de contacto. Sin embargo, los procesadores que reciben, envían y/o almacenan tanto alimentos secos como húmedos tienen una opción adicional que supone un importante ahorro de costes, especialmente a la hora de reparar o recubrir vagones.

    Pueden especificar un recubrimiento compatible con el contacto con alimentos secos y húmedos. Una instalación que muele maíz y procesa jarabe de maíz con alto contenido en fructosa es un buen ejemplo en el que un recubrimiento con doble contacto con alimentos sería beneficioso. Supongamos que la instalación necesita enviar dos vagones diferentes al taller para su recubrimiento: un vagón tolva que transporta maíz molido y un vagón cisterna que transporta jarabe de maíz. En el taller, los aplicadores limpiarían, prepararían y revestirían el vagón tolva con un sistema de recubrimiento en seco por contacto con alimentos y, a continuación, cambiarían el material de recubrimiento antes de tratar el vagón cisterna con un sistema de recubrimiento diferente. Sin embargo, el cambio de material de recubrimiento entre una aplicación y otra conlleva un coste elevado que se repercute al propietario.

    Si, por el contrario, el taller pudiera aplicar el mismo sistema de recubrimiento en ambos vagones, se evitarían los costes de cambio y el propietario del vagón obtendría ese ahorro. Además, el segundo vagón podría revestirse antes, ya que no habría retrasos para cambiar los recubrimientos.

    Esta estrategia de especificación también tiene implicaciones que van más allá de las reparaciones, ya que una instalación podría optar por aplicar una única especificación de recubrimiento en todos los ámbitos. De este modo, cuando fabriquen nuevos vagones tolva y cisterna al mismo tiempo, obtendrá el mismo rendimiento en el taller y las mismas ventajas de ahorro de costes al no tener que cambiar de material de recubrimiento.

    Ilustración del artículo: Aspectos clave a considerar en los recubrimientos para vagones ferroviarios en contacto con alimentos
    Fig. 3: Las propiedades de resistencia al impacto y a la abrasión son cruciales para proteger los vagones cisterna durante las actividades de carga y descarga.
    FOTO: BEYONDIMAGES / GETTY IMAGES

    Especificaciones que ahorran costes
    Para los sistemas de recubrimiento de productos alimenticios, que se espera que duren entre 15 y 20 años en vagones tolva y entre 5 y 10 años en vagones cisterna, cualquier ahorro es bienvenido para los propietarios, operadores y especificadores de vagones. Al ir más allá de la simple comprobación de la compatibilidad, los especificadores pueden optimizar sus selecciones de recubrimientos para conseguir soluciones a largo plazo que también contribuyan a la reducción de costes. Garantizar que el recubrimiento tenga propiedades específicas como flexibilidad, retención de bordes, resistencia al impacto y otras es importante para conseguir una vida útil más larga y reducir los costes de mantenimiento. Además, especificar un recubrimiento de doble uso aprobado para el servicio de alimentos secos y húmedos puede suponer un ahorro de costes.

    Sobre el autor
    Taylor Lewis es Gerente de Desarrollo Comercial de Transporte Ferroviario de Sherwin-Williams Protective & Marine. Es Inspector de Recubrimientos con certificación NACE (Nivel II) y cuenta con 16 años de experiencia en la industria de recubrimientos, incluyendo múltiples puestos en ventas y marketing, desde Alaska hasta el Golfo de México.

    Fuente: JPCL
    Traducción al idioma español: IARCOR INTERNACIONAL

    Facebook LinkedIn X

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos
  • Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    Artículos técnicos / Archivo editorial
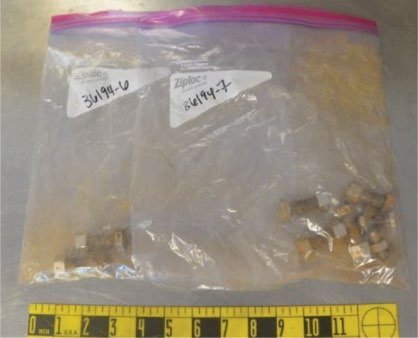
    Publicado originalmente el 14/11/2024

    Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    Los sistemas de recubrimientos suelen seleccionarse para proporcionar protección a un sustrato en función del entorno de servicio predominante. Irónicamente, en algunos casos el entorno más severo que el sistema de recubrimiento puede encontrar es durante el almacenamiento o el transporte de la estructura recubierta, y estas condiciones rara vez se tienen en cuenta durante el proceso de selección del sistema de recubrimiento. En este caso, el diseñador del proyecto no seleccionó un sistema de recubrimiento para una torre eólica que resistiera el servicio de inmersión.

    Ilustración del artículo: Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    FOTO: CORTESÍA DE KTA-TATOR, INC. / FIG. 1: Se retiraron las lonas del borde de las secciones de la torre para exponer el recubrimiento.

    ¿Torres eólicas submarinas? Definitivamente, esto requiere una investigación más profunda. Pero antes, detallemos un poco los antecedentes del proyecto.

    Una empresa estadounidense fabricaba en sus instalaciones componentes de torres eólicas utilizando chapas de acero al carbono laminadas en caliente de diversos grosores, siendo las más gruesas las situadas en la base de las torres. Una vez que las secciones de la torre estaban completamente fabricadas, se transportaban a una zona y se limpiaban con chorro abrasivo. Las secciones cilíndricas se colocaron en un dispositivo que hace girar las piezas mientras una unidad de granallado centrífugo limpia la superficie con una mezcla de granalla de acero. A continuación, las secciones de la torre se limpiaron manualmente con granalla abrasiva en ambos extremos.

    Ilustración del artículo: Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    FOTO: CORTESÍA DE KTA-TATOR, INC. / FIG. 2: Ampollas claramente visibles en el recubrimiento cerca del borde del recubrimiento retirado.

    Las torres eólicas se fabricaron para varios clientes diferentes, y los sistemas de recubrimiento utilizados en las torres variaron según el fabricante. El sistema de recubrimiento utilizado en las superficies exteriores de las torres fabricadas para un cliente consistía en una capa de imprimación epoxi rico en zinc, una capa intermedia de epoxi a base de solvente y una capa final de poliuretano.

    Las bridas del extremo de las secciones de la torre y las superficies de acero al carbono de 12 pulgadas inmediatamente adyacentes a las bridas fueron metalizadas en lugar de imprimadas con zinc. Las zonas que se recubrieron con imprimación rica en zinc debían limpiarse mediante chorro abrasivo de acuerdo con la norma SSPC-SP 10/NACE nº 2, Near White Metal, «metal casi blanco” con una profundidad de perfil superficial de 2 a 3,5 mils. En las zonas donde se había aplicado el metalizado, la superficie debía limpiarse mediante granallado de acuerdo con la norma SSPC-SP 5/NACE n.º 1, Metal blanco, con la misma profundidad de perfil de superficie.

    Ilustración del artículo: Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    FOTO: CORTESÍA DE KTA-TATOR, INC. / FIG. 3: Un patrón de pequeñas ampollas estaba presente bajo las correas que aseguraban la cubierta.

    La ficha técnica del recubrimiento intermedio de epoxi indicaba que el recubrimiento se recomendaba como imprimación en ambientes atmosféricos de suaves a medios y como recubrimiento intermedio o de acabado en ambientes atmosféricos de corrosión media a severa. En la ficha técnica del producto también se afirmaba que podía utilizarse directamente sobre superficies metalizadas. La capa de acabado se describía en la ficha técnica del producto como una capa de acabado de poliuretano acrílico semibrillante de dos componentes, curada con isocianato alifático.
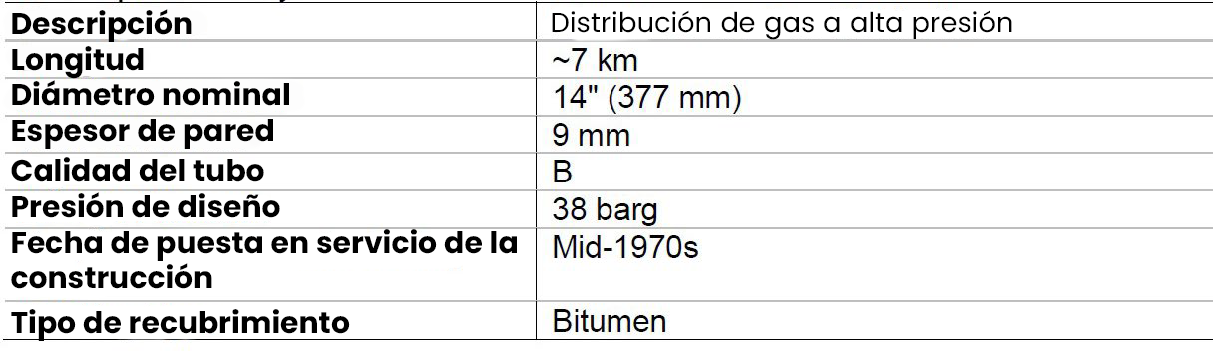
    Una vez aplicados los recubrimientos, las piezas se trasladaron a un lugar exterior. Después de dejar secar y curar los recubrimientos, los extremos de las secciones de la torre se cubrieron con lonas especialmente fabricadas para ajustarse a los extremos. Las lonas se fijaron firmemente con correas integrales de nailon tensadas con cabrestantes(winches). Las lonas se dejaron en su sitio mientras las secciones estuvieron almacenadas, lo que osciló entre unas pocas semanas y más de un año.

    Se observaron ampollas en el recubrimiento antes de que los componentes abandonaran el patio de almacenamiento. El fabricante de torres eólicas contrató a un consultor independiente de recubrimientos para determinar la causa de las ampollas.
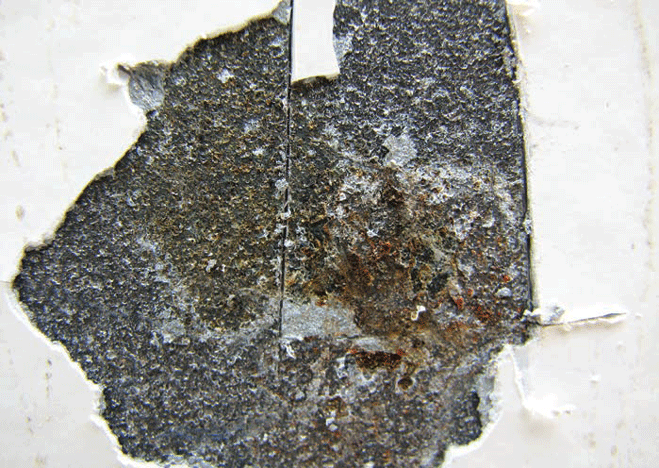
    Investigación en campo

    Se realizó un examen de las secciones de torre recubiertas en un depósito situado a unos kilómetros de la planta de fabricación. Antes del examinación, se retiraron las lonas que estaban sujetas a los extremos, dejando al descubierto los extremos exteriores de las secciones de la torre.

    Ilustración del artículo: Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    FOTO: CORTESÍA DE KTA-TATOR, INC. / FIG. 4: Cuando se retiró el revestimiento a la fuerza y se chorreó con abrasivo, aún quedaban restos de metalizado al descubierto.

    El exterior de las secciones de la torre estaba pintado con un recubrimiento blanco. Salvo algunas excepciones, el recubrimiento estaba intacto y no presentaba defectos visibles.

    El recubrimiento parecía haberse ampollado en algunas zonas cerca de los extremos de las secciones de la torre. La formación de ampollas se producía normalmente en un patrón circunferencial en la sección principal de la torre a pocos centímetros de la soldadura que conecta las secciones principales de la torre con las bridas. En la mayoría de los casos, había un patrón de suciedad en la superficie que indicaba que las ampollas se habían producido directamente debajo de donde la lona estaba sujeta a las secciones de la torre con las correas de nailon. Con una excepción, las ampollas estaban totalmente intactas y no había grietas asociadas en el recubrimiento del borde de las ampollas. Se encontró una ampolla que tenía una grieta en el recubrimiento en un borde.

    Se retiraron las ampollas en varias zonas, lo que reveló que el plano de delaminación en la zona ampollada se encontraba entre el metalizado y la superficie de acero al carbono. En el momento del examen, no había líquido visible en la ampolla.

    En todos los casos, al retirar los recubrimientos en una zona ampollada, la superficie de acero quedaba expuesta y había un perfil angular profundo visible en la superficie. También había manchas negras visibles, en diversos grados, en las superficies de acero expuestas. Las manchas eran de color negro oscuro, más oscuras de lo que normalmente se encuentra en la cascarilla de delaminación, y generalmente de 1 milímetro o menos de diámetro. La superficie bajo una de las ampollas retiradas tenía numerosos puntos negros pequeños, pero no suficientes para cubrir más del 10% de la superficie del acero. Bajo otra de las ampollas muestreadas, la superficie presentaba 4 ó 5 pequeños puntos negros. Bajo una de las ampollas, la superficie del acero estaba libre de puntos negros.

    Se retiró la ampolla que se había agrietado en el borde de la tapa. Al igual que en las demás ampollas, el plano de delaminación se encontraba entre el metalizado y la superficie del acero. El centro de la ampolla presentaba un depósito de óxido negro y rojo.

    El sistema de recubrimiento se eliminó a la fuerza de las zonas en las que no había ampollas cortando el recubrimiento con una navaja multiusos, realizando cortes paralelos muy próximos entre sí. Las tiras de recubrimiento se eliminaron en su mayor parte hasta dejar el acero desnudo, pero en general quedaban restos del metalizado en la superficie que eran claramente visibles al observar la superficie con magnificación.

    Investigación de laboratorio

    La investigación de laboratorio consistió en un examen visual y microscópico y un análisis espectroscópico por infrarrojos. El examen microscópico reveló que las zonas de fallo contenían normalmente cinco capas, y no las tres especificadas. La última capa era el metalizado. Las dos capas adicionales parecían ser una superposición de la imprimación rica en zinc y epoxi que se aplicó inmediatamente adyacente a la zona donde se aplicó el metalizado. En todos los casos, las cinco capas parecían estar intactas y bien adheridas entre sí y no se consideraron un factor en el fallo del recubrimiento. El examen microscópico también reveló que había un producto de corrosión blanco en la superficie posterior del metalizado retirado. El material tenía el mismo aspecto que los productos de corrosión del zinc y era claramente el resultado de la corrosión del metalizado. En algunos casos, el producto de corrosión blanco era relativamente grueso y había algo de óxido de hierro rojo visible.

    Ilustración del artículo: Selección incorrecta del sistema de recubrimientos para una Torre Eólica en servicio de inmersión.

    FOTO: CORTESÍA DE KTA-TATOR, INC. / FIG. 5: En algunas zonas, debajo de las ampollas se apreciaba óxido rojo y corrosión blanca del zinc.

    El análisis espectroscópico por infrarrojos reveló que tanto la capa intermedia como la de acabado tenían una composición coherente con los recubrimientos especificados. Los bordes de las muestras que se retiraron para el análisis de laboratorio se curvaron una vez secas.

    Conclusiones

    Las investigaciones de campo y de laboratorio llevaron al investigador a la conclusión de que la causa de los pequeños puntos de delaminación del sistema de recubrimiento de las secciones de la torre eólica era la excesiva transferencia y absorción de agua en y a través del sistema de recubrimiento en zonas donde el agua de lluvia quedaba atrapada en la superficie del recubrimiento por las lonas. Era evidente que el agua había penetrado bajo la lona impermeable y que ésta impedía que el agua se evaporara, creando una zona en la que el agua estaba continuamente en contacto con el sistema de recubrimiento.

    La delaminación del sistema de recubrimiento apareció en forma de ampollas que se desarrollaron en el sistema de recubrimiento en las zonas de los extremos de las secciones de la torre que estaban cubiertas por lonas. Durante la visita a la obra, se observó que las ampollas se producían predominantemente donde las correas de nailon sujetaban las lonas.

    La delaminación se produjo en forma de ampollas en el recubrimiento, pero las ampollas no eran las típicas que se suelen encontrar en inmersión. Las ampollas que se forman en el servicio de inmersión suelen estar causadas por sales solubles en la superficie o disolventes solubles atrapados en el recubrimiento. El agua atraviesa el recubrimiento mediante un proceso denominado ósmosis para diluir las sales solubles o los disolventes hasta alcanzar el equilibrio. El líquido de la ampolla se acumula en la superficie y crea una contrapresión que provoca la ampolla en el recubrimiento. Está claro que en este caso no se produjo ampolla osmótica, ya que no había una cantidad significativa de agua en las ampollas.

    Había numerosos indicios de que una cantidad significativa de humedad fue absorbida y transferida a través del sistema de recubrimiento. El examen microscópico de laboratorio indicó que había una importante corrosión visible en la parte posterior del metalizado que se retiró con las muestras. La corrosión era visible en forma de manchas blancas algo translúcidas en la parte posterior del metalizado y podía encontrarse incluso en muestras en las que no se había producido delaminación. Generalmente, cuando se aplica un sistema epoxi de buen rendimiento sobre el metalizado, la absorción y transferencia de humedad a través del epoxi es bastante lenta.

    Las secciones que se examinaron durante la visita a las obras llevaban recubiertas aproximadamente un año. Después de un año, cabría esperar una corrosión mínima del metalizado. Recordemos que las muestras retiradas para el análisis de laboratorio se curvaron en los bordes cuando se secaron. Esto es una clara indicación de que las muestras habían absorbido una cantidad significativa de humedad y se habían hinchado como resultado. Una vez evaporada la humedad de las piezas, la tensión de contracción hizo que los bordes se curvaran. Este fenómeno es extremadamente inusual y, por lo general, sólo se produce cuando se toman muestras de una pintura a base de solvente poco después de haberla aplicado y dejado secar. Una vez que el recubrimiento se retira por la fuerza, el solvente que quedó atrapado en el recubrimiento se evapora por la parte posterior expuesta y la muestra se encoge, creando tensiones que provocan el rizado de los bordes. La curvatura de los bordes en un revestimiento que se ha dejado curar durante un año indica una absorción significativa de humedad.

    La delaminación del recubrimiento sólo se produjo en las zonas donde se aplicó el metalizado. El fabricante de torres eólicas aplicó el metalizado alrededor de las zonas de las bridas para dos clientes; el fallo del revestimiento sólo se produjo en las torres eólicas suministradas a uno de esos clientes. La preparación de la superficie y la aplicación del metalizado fueron idénticas en ambos casos. La única diferencia significativa fue el sistema de pintura. El recubrimiento aplicado a las secciones de torre que fallaron era un epoxi curado con aducto de poliamida. El recubrimiento aplicado a las otras secciones de la torre era un epoxi curado con aminas. Se sabe que los epoxis curados con aminas tienen mejor resistencia al agua y a los productos químicos que los epoxis curados con aductos de poliamida. El uso del epoxi curado con aminas sobre el metalizado de las secciones de la torre que no fallaban impidió sin duda que se absorbiera suficiente humedad en el sistema de recubrimiento y que ésta se transfiriera a través del mismo como para provocar la delaminación del recubrimiento.

    La transferencia de humedad hacia y a través del sistema de recubrimiento en los extremos de la sección de la torre provocó la delaminación del recubrimiento por absorción en la capa de epoxi, haciendo que se hinchara. El hinchamiento creó una presión ascendente sobre el sistema de revestimiento y provocó el desprendimiento del metalizado. Además, la transferencia de humedad a través del metalizado algo poroso hizo que el metalizado se corroyera hasta cierto punto en la interfaz entre el metalizado y la superficie de acero al carbono, lo que afectó negativamente a la adhesión. Estos dos fenómenos se combinaron para crear pequeñas zonas de fallo de adhesión. Se cree que este fallo sólo pudo producirse cuando el recubrimiento estuvo en contacto casi constante con el agua. El agua atrapada bajo las lonas (donde éstas estaban sujetas) creaba un entorno de inmersión constante.

    ACERCA DEL AUTOR
    Rick Huntley es el Director técnico de servicios de consultoría y consultor senior de recubrimientos de KTA-Tator, Inc. Tiene más de 30 años de experiencia en prevención de la corrosión, recomendaciones de sistemas de recubrimientos, investigaciones de fallos de recubrimientos y apoyo en litigios. Huntley es inspector de recubrimientos certificado por la NACE de nivel 3 (revisión por pares) y especialista en recubrimientos protectores certificado por la SSPC. También es instructor principal de varios cursos de formación de la KTA, instructor aprobado por la SSPC NBP1 y licenciado en Ingeniería Química por la Universidad Estatal de Washington.

    Fuente: JPCL
    Traducción al idioma español – Actualización: IARCOR INTERNACIONAL

    Facebook LinkedIn X

    Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.

    ← Volver a artículos técnicos