¿Cómo se instalan los equipos de ventilación para la protección de los trabajadores en lugares de difícil acceso, como por ejemplo en las alcantarillas?
La ventilación adecuada de un espacio confinado, como una alcantarilla, es un componente fundamental de cualquier programa de entrada a espacios confinados. Casi todas las alcantarillas, ya sean de alcantarillado, telecomunicaciones, agua o gas, cumplen con la definición de espacio confinado que requiere permiso, según lo define la Administración de Seguridad y Salud Ocupacional (OSHA) (véase 29 CFR 1910.146 y 1910.268(o)(2)). Cuando ocurren accidentes fatales en espacios confinados, generalmente falla más de un elemento del sistema de seguridad, incluyendo, con mayor frecuencia, el monitoreo preciso de la atmósfera. La OSHA estima que el 85 % de los accidentes en espacios confinados que requieren permiso se eliminarían si el personal de entrada revisara las pruebas atmosféricas antes de ingresar. Si bien estas pruebas y controles son fundamentales, existen muchos otros peligros posibles en un espacio confinado. Los requisitos de ventilación dependen de un monitoreo preciso.
Una vez que se han identificado los peligros atmosféricos de un espacio mediante pruebas y evaluación del sitio, el siguiente paso es implementar controles, como el aislamiento y la ventilación, para mitigar dichos peligros. El aislamiento en pozos de registro se puede lograr bloqueando o sellando los puntos de entrada de gases tóxicos, inflamables o que agotan o desplazan el oxígeno. Sin embargo, en algunas situaciones, no todas las fuentes de peligro se pueden bloquear, por lo que una ventilación adecuada es fundamental. A continuación, se presentan algunos puntos clave para la ventilación de pozos de registro.
• El equipo de ventilación debe tener el tamaño adecuado. Dimensionar correctamente el equipo de ventilación para pozos de registro es un proceso bastante sencillo. Un pozo de registro promedio, de 1,2 m (4 pies) de diámetro x 3 m (10 pies) de profundidad, contiene solo unos 125 pies cúbicos (125 pies³) de atmósfera. Un soplador portátil estándar produce aproximadamente 600 CFM de aire al final de un conducto de 4,5 m (15 pies) x 0,2 m (8 pulgadas). El uso de este equipo renueva eficazmente la atmósfera en un pozo de registro de este tipo más de 200 veces por hora, superando ampliamente la recomendación mínima de veinte. Además, se recomienda permitir al menos siete renovaciones de aire para purgar suficientemente una estructura, lo que en este caso tomaría aproximadamente dos minutos. Al tratar con estructuras grandes, los cálculos se vuelven más críticos, pero la mayoría de los equipos de ventilación portátiles son adecuados para pozos de registro de menos de 4,5 m (15 pies) de profundidad.
• La ventilación debe tomar aire de una fuente segura. Garantizar una fuente de aire limpio es tan importante como proporcionar un flujo de aire suficiente. Utilizar presión positiva de una fuente limpia es la mejor manera de asegurar la distribución de aire fresco en el espacio. Los puntos de entrada y la ubicación de los ventiladores deben examinarse para detectar posibles fuentes de riesgo y evitar su introducción en la atmósfera dentro de la estructura. Muchos pozos de registro se encuentran cerca del tráfico vehicular, que puede producir grandes cantidades de monóxido de carbono; por lo tanto, el ventilador debe colocarse lejos del flujo vehicular y de los vehículos en ralentí. Una práctica común en la industria del alcantarillado es colocar un ventilador de presión negativa en un pozo de registro adyacente y aspirar aire a través de la tubería y el pozo de entrada. Si bien esta práctica puede generar un flujo de aire efectivo, este método no aísla la estructura de los riesgos que pueden provenir de las tuberías conectadas. La postura publicada por OSHA es que la ventilación forzada continua requerida, especificada en el párrafo (c)(5)(i)(B) de 29 CFR 1910.146, se refiere a un sistema o dispositivo que proporciona presión positiva en el espacio donde trabajan los empleados (generalmente requiere un ventilador en la entrada de la alcantarilla).
• Debe verificarse la ventilación efectiva de toda la estructura. La verificación de una ventilación adecuada se realiza comprobando la atmósfera de la estructura después del tiempo de purga inicial. Es fundamental revisar cada área de la estructura para asegurar que se produzcan renovaciones de aire efectivas en todos los espacios accesibles. Utilizando tubos o mangueras de succión extendidos y la(s) bomba(s) de aire eléctrica(s) o manual(es) necesaria(s), comience desde la parte superior de la alcantarilla y realice una verificación cada cinco pies verticales hasta el piso o la parte inferior. Siempre espere a que la bomba extraiga la muestra de aire del extremo del tubo/manguera hasta el dispositivo de prueba antes de pasar al siguiente punto de prueba. Muchos gases tóxicos y que desplazan el oxígeno son más pesados que el aire y pueden acumularse en el fondo de una alcantarilla, incluso si se introduce aire fresco en el punto de entrada. Los conductos del ventilador deben instalarse a una profundidad que garantice el suministro de aire fresco hasta el punto más bajo. Asimismo, los espacios irregulares dentro de una alcantarilla pueden requerir conductos especiales o ventiladores adicionales para distribuir el aire fresco a los espacios adyacentes (nunca utilice un ventilador dentro de un espacio confinado a menos que esté homologado para zonas peligrosas).
• La ventilación debe mantenerse en todo momento. Siempre debe mantenerse la ventilación mientras la estructura sea accesible.
Si bien esta es una buena práctica común, también es obligatoria cuando existe la posibilidad de un riesgo atmosférico. Una vez instalado, un sistema de ventilación nunca debe apagarse ni retirarse hasta que todas las personas que hayan ingresado al espacio hayan salido y el punto de entrada esté asegurado.
Por supuesto, existen muchos otros aspectos a considerar al ingresar a pozos de registro. Los empleadores y los trabajadores deben conocer los riesgos, cómo detectarlos y cómo mitigarlos de manera segura y eficaz. La ventilación es un componente clave de cualquier programa de seguridad y no debe subestimarse, incluso al tratar con estructuras relativamente simples como los pozos de registro. Consulte con su proveedor local de equipos de seguridad para obtener recomendaciones que se ajusten a sus necesidades y cumplan con los criterios para proporcionar un entorno de trabajo seguro. En última instancia, la ventilación de espacios confinados debe ser un componente de un Programa Integral de Entrada a Espacios Confinados, que es obligatorio por ley federal para cualquier empleador que exponga a su personal a espacios confinados que cumplan con los criterios establecidos por OSHA.
Existen diversas maneras de ventilar áreas de difícil acceso. Las opciones de ventilación incluyen bocinas de aire, colectores de polvo, aires acondicionados, sopladores de aire comprimido y equipos de deshumidificación. En la costa del Golfo, es común usar equipos de deshumidificación para esta función, además de para el control de la corrosión.
La pregunta planteada sugiere una situación de trabajo en el interior de un tanque o recipiente pequeño. En este caso, se debe usar ventilación forzada (mediante conductos flexibles). Suponiendo que el tanque en el que se trabaja solo tiene dos bocas de acceso, se instalaría el equipo de ventilación de manera que una de ellas permita el acceso del trabajador y la otra se utilice para pasar los conductos. La boca de acceso utilizada para los conductos quedaría completamente sellada. Los conductos deben estar dispuestos de forma que el aire circule continuamente por todas las áreas y no queden espacios de aire estancado. Tenga en cuenta que, ya sea que esté realizando un proceso de granallado o pintura, la ventilación debe estar dispuesta de manera que no se reintroduzcan polvo abrasivo ni vapores de solventes en los tanques; consulte con el proveedor del equipo para obtener instrucciones sobre la ubicación del equipo de ventilación.
En una situación donde solo hay una boca de acceso en el tanque o recipiente, usaríamos dicha boca para el acceso de los trabajadores y pasaríamos todos los conductos/mangueras a través de cualquier tubería donde se hayan eliminado las bridas y el diámetro de la tubería sea lo suficientemente grande como para permitir el acceso a los conductos.
Con una o dos bocas de acceso, el aire debe renovarse con la frecuencia suficiente para proteger adecuadamente a los trabajadores (dependiendo de la actividad que realicen, por ejemplo, chorro de arena o pintura). Para ello, se calcula el volumen del área de trabajo y luego se decide, según el proyecto, cuántos cambios de aire por hora son necesarios para garantizar la seguridad, y se obtiene la producción necesaria para cada actividad del proyecto. Utilizamos la hoja de datos de seguridad del producto (MSDS) para obtener recomendaciones y orientación sobre ventilación, junto con las recomendaciones de los proveedores de equipos sobre el número de cambios de aire por hora.
El proceso de trabajar en un espacio confinado es complejo y se debe extremar la precaución antes de emprender la tarea. Es esencial realizar una evaluación de riesgos de la tarea, la cual debe ser llevada a cabo por una persona competente. Los aspectos de un trabajo en un espacio confinado que debe considerar la evaluación de riesgos incluyen el proceso de trabajo y el tipo de trabajo a realizar. La información debe incluir la ubicación, las herramientas y los materiales utilizados, la duración de los trabajos y las evaluaciones COSHH (Control de Sustancias Peligrosas para la Salud). Una vez recopilada la información, se debe evaluar el riesgo para los trabajadores y elaborar un plan de riesgos y un procedimiento de trabajo adecuados, los cuales deben ser comprendidos por todos.
Se debe calcular el área y el volumen del espacio confinado y desarrollar un plan de ventilación, junto con un plan de evacuación de emergencia y métodos de monitoreo del proceso.
El plan de ventilación debe considerar el volumen cúbico del espacio confinado y la ubicación y el tamaño de la boca de acceso o registro. El proveedor del equipo debe indicar la capacidad de extracción correspondiente, teniendo en cuenta el tamaño del área y el tamaño y la longitud de los conductos. También se puede calcular y considerar la concentración de polvo o humos generados (es decir, el volumen de pinturas/disolventes utilizados en el área/tiempo). La información se puede tabular para realizar un monitoreo continuo. El monitoreo generalmente se realiza manualmente.
La capacitación de los trabajadores es esencial para tareas como la preparación de superficies y la aplicación de recubrimientos; también es fundamental para trabajar en áreas confinadas. Los trabajadores confían en que la gerencia y la supervisión hayan realizado los preparativos necesarios antes de comenzar el trabajo.
El proveedor del equipo debe poder asesorar sobre las especificaciones completas del equipo utilizado y los requisitos de energía. (El usuario, sin embargo, debe considerar cómo esto se ajusta a los patrones/turnos de trabajo). La longitud y el diámetro de la manguera también son importantes para garantizar un suministro adecuado de aire fresco, y al calcular el número de renovaciones de aire por minuto, recuerde que este cálculo se basa en un entorno sin obstáculos (es decir, el espacio está libre de cualquier elemento que pueda impedir el flujo de aire).
Un plano que muestre el tamaño del equipo en pies cúbicos por minuto y las renovaciones de aire por minuto requeridas resulta útil. En contratos críticos, conviene establecer un proceso de demostración en dos partes fuera del lugar de trabajo: una parte antes de la instalación en el sitio sin obstáculos, y la segunda parte con una configuración real con obstáculos. El polvo o los humos se pueden monitorear con equipos instalados en el sitio o con personal que los lleva puestos.
La calidad de los conductos puede variar, por lo que es importante adquirirlos de un proveedor reconocido. Incluso agujeros y daños de unos pocos centímetros pueden alterar drásticamente el flujo de aire. Lo mismo ocurre con las curvas.
Los espacios confinados deben contar con dos vías de escape, y las vías de acceso nunca deben bloquearse a menos que el obstáculo sea fácil de retirar de inmediato. El equipo de extracción debe funcionar correctamente y estar ubicado en el lugar adecuado (generalmente en las secciones inferiores del área).
Sin duda, la mayor parte del trabajo debe realizarse a nivel de supervisión y gestión mucho antes de que se lleve a cabo la tarea. Contar con los procedimientos correctos garantizará que los posibles problemas se resuelvan con anticipación.
Acerca de los autores
Steve Wierzchowski es el director técnico de Raven Lining Systems (RLS). RLS proporciona recubrimientos epoxi Raven y AquataPoxy para la protección y renovación de infraestructuras de agua y aguas residuales, y también gestiona la red nacional de aplicadores certificados de Raven.
Ryan Webb es especialista de programas en The Brock Group (Beaumont, Texas). Cuenta con seis años de experiencia en recubrimientos industriales y es inspector de recubrimientos certificado NACE de nivel 2.
Brendan Fitzsimons, director de la División de Servicios Industriales de Pyeroy Limited, es especialista certificado en recubrimientos protectores (NACE). Es autor de varias publicaciones, entre ellas el Manual de Inspección de Recubrimientos Protectores, el Manual de Comparación Visual y el Atlas de Defectos de Recubrimientos.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Dimensionamiento de la deshumidificación para el recubrimiento de tanques de agua
Desde que la deshumidificación (DH) se introdujo en nuestra industria en la década de 1970, hemos debatido y lidiado con el costo de usar esta tecnología en el recubrimiento protector de estructuras como tanques de agua. En los primeros proyectos de recubrimiento de tanques, se recomendaban más de cuatro renovaciones de aire por hora, debido a la falta de experiencia en el control de la presión y a que los proveedores de esta nueva tecnología buscaban establecer un punto de referencia para una aplicación exitosa. Durante los últimos 30 años, la aplicación del control climático ha madurado significativamente. Los diseños de deshumidificadores desecantes han avanzado y el uso de la refrigeración como deshumidificación se ha generalizado. Este artículo se centra en el dimensionamiento de la DH para proyectos de recubrimiento de tanques de agua, mostrando que el dimensionamiento depende considerablemente de los objetivos de control climático, así como de todas las condiciones del tanque, desde la ubicación geográfica hasta las condiciones climáticas y las especificaciones del proyecto.
Objetivos para el Control Climático
El primer paso para determinar el equipo adecuado (véase el Consejo Técnico 1) es comprender los objetivos del control climático.
Estos son algunos objetivos básicos y típicos.
Preservar la superficie granallada hasta la aplicación de la imprimación o el recubrimiento.
Mantener la temperatura de la superficie para la aplicación y el curado del recubrimiento.
Garantizar la comodidad del trabajador.
Si el objetivo es preservar la superficie granallada, es necesario mantener la humedad relativa (HR) por debajo del 50 % en la superficie. Diversos estudios han demostrado que la tasa de corrosión aumenta drásticamente cuando la HR supera el 50 %. Dado que varía con la temperatura, la HR se ve fuertemente afectada por la temperatura de la superficie (véase el Consejo Técnico 2).
La HR en la superficie también puede expresarse como la diferencia entre la temperatura de la superficie y el punto de rocío (temperatura a la que se condensa la humedad en el acero) del espacio. En un diagrama psicrométrico, se observa que cuando la temperatura de la superficie es entre 17 y 20 grados superior al punto de rocío, la HR en dicha superficie ronda el 50 %. Por eso, a menudo se recomienda mantener la temperatura del punto de rocío por debajo de 15, o incluso 20, grados por debajo de la temperatura de la superficie para preservar las superficies granalladas. (Se suele decir que 5 grados por debajo del punto de rocío es el mínimo necesario para evitar la condensación).
Quizás haya determinado que las temperaturas de la superficie serán demasiado bajas para la aplicación o el curado del recubrimiento especificado. La solución más común a este problema es calentar el aire dentro del tanque. En términos sencillos, la temperatura del acero estará entre la temperatura interior y la exterior. A medida que el viento elimina la capa aislante de aire de la superficie exterior, el acero se enfría aún más con el aire exterior. De la misma manera, el movimiento del aire en el interior elimina la capa aislante de aire y permite que el acero se caliente con el aire caliente del tanque. En una noche fresca y despejada, el enfriamiento por radiación también dificulta el calentamiento del tanque. Las superficies de acero, especialmente en el techo, pierden calor adicional a la atmósfera, al igual que el techo de su Tahoe o Taurus.
Es posible calcular la temperatura superficial esperada de un tanque mediante una fórmula muy compleja que considera la superficie, las temperaturas interior y exterior, la velocidad del viento (tanto interior como exterior) y la refrigeración por radiación. Los proveedores de calentadores utilizan hojas de cálculo para calcular estas pérdidas de calor. El resultado se expresa en BTU por hora de calor perdido a través de todas las superficies del tanque. Los calentadores se miden en BTU, y la pérdida de calor en BTU es el factor principal para determinar el tamaño adecuado del calentador. También debe considerarse el flujo de aire a través del calentador, ya que se pierden BTU cuando el aire sale del tanque por el otro lado. (Véase Consejo de seguridad).
Figura 1: Factores que afectan la temperatura superficial. Cortesía del autor.
Si la comodidad de los trabajadores es importante, debemos considerar la temperatura de la superficie y la temperatura del aire. A temperaturas elevadas, los trabajadores deben tomar descansos más frecuentes, lo que reduce considerablemente la productividad. Este objetivo puede verse favorecido o dificultado por otros objetivos de control climático. Por ejemplo, en Thief River Falls, Minnesota, puede requerirse una temperatura del aire de 43 °C (110 °F) para mantener una temperatura superficial de 10 °C (50 °F). Sin embargo, 43 °C (110 °F) crea un ambiente de trabajo muy hostil. En este caso, puede ser necesario el aislamiento para reducir el calor requerido, o bien un recubrimiento más resistente a la temperatura, siempre que el propietario esté de acuerdo con el cambio. En Tupelo, Mississippi, donde las temperaturas máximas promedio en verano superan los 32 °C (90 °F), un sistema de deshumidificación que incluya refrigeración es más eficiente y cómodo.
Conozca las condiciones de su proyecto para calcular sus necesidades de deshumidificación
La cantidad y el tipo de deshumidificación requerida dependen de las condiciones del proyecto y del clima. Para comprender las condiciones del proyecto, es necesario considerar lo siguiente:
¿El aplicador intenta preservar la superficie limpia y durante cuánto tiempo?
¿El tanque es de acero o de hormigón? ¿Cuántas aberturas tiene el tanque o está bien sellado?
¿El tanque está aislado, confinado o dentro de un edificio?
¿Qué condiciones se requieren para la aplicación y el curado del recubrimiento?
¿Existen otras fuentes de ventilación, como la recolección de polvo? Para comprender las condiciones climáticas, es necesario considerar lo siguiente: ¿Cuáles son las temperaturas esperadas de bulbo seco (aire) y punto de rocío?
¿Cuál es la velocidad del viento esperada?
¿Cuáles son las temperaturas máximas y mínimas esperadas?
En el trabajo actual de recubrimiento industrial, a menudo encontramos recomendaciones de DH basadas en reglas generales y poco precisas. Estas «reglas» suelen basarse en equipos estándar y en la cantidad de renovaciones de aire que la unidad proporciona por hora en un tanque o espacio. Una «renovación de aire» se produce cuando el sistema de ventilación desplaza completamente el volumen de aire en un tanque. Además, estas «reglas» suelen basarse en una experiencia limitada (a veces, muy limitada) o en suposiciones sobre lo que podrían considerarse condiciones típicas.
El volumen de aire en un cilindro se calcula de la siguiente manera: radio × radio × π × altura. (Véase el Consejo Técnico 3).
Se requiere experiencia para determinar la cantidad de renovaciones de aire necesarias por hora. Con los avances tecnológicos, resulta más ventajoso dedicar tiempo a comprender el proyecto y asegurar el uso de la mejor tecnología y el mejor equipo. Este esfuerzo se traduce en ahorro de costos y combustible, mayor confiabilidad y plazos de trabajo más cortos.
Considere la regla general más común: dos renovaciones de aire por hora. Esta recomendación es válida si se utilizan unidades desecantes en un tanque de un millón de galones en Topeka, Kansas, en mayo, cuando la temperatura promedio ronda los 65 °F. Los expertos en deshumidificación saben que en estas condiciones se puede preservar bien la superficie limpiada con chorro abrasivo. Dicho de otro modo, «la temperatura del punto de rocío en el tanque será inferior a 15 grados por debajo de la temperatura de la superficie» o «la humedad relativa será inferior al 50 % en la superficie».
Si trasladamos este mismo tanque de un millón de galones a Tampa, Florida, con máximas de 90 °F y una temperatura del punto de rocío de 75 °F, la deshumidificación por refrigeración con cuatro renovaciones de aire por hora podría ser más apropiada. Pero cuidado: es posible que no se pueda mantener el flujo de aire durante mucho tiempo. Un hecho poco conocido es que la deshumidificación por refrigeración pierde eficacia cuando las temperaturas bajan de 65 °F. Esto se puede ilustrar partiendo de la temperatura de la superficie prevista y teniendo en cuenta la importante diferencia de 15 °F entre el punto de rocío y la temperatura de la superficie. Partamos de la premisa de que la temperatura de la superficie es igual a la temperatura ambiente: 65 °F. Para mantener el flujo de aire, el punto de rocío en el tanque debe ser 15 °F menor, es decir, 50 °F. Para que una unidad de refrigeración logre esto, debe suministrar aire a una temperatura inferior a 40 °F para contrarrestar la infiltración y otras cargas de humedad. Si una unidad de refrigeración suministra aire a 40 °F, las serpentinas se acercarán a la temperatura de congelación. Si bien se han producido innovaciones significativas para descongelar las serpentinas de refrigeración, todas comienzan a perder eficacia a medida que se acumula hielo en ellas.
Para complicar aún más las cosas, en una noche despejada, la temperatura del techo puede alcanzar valores casi 10 °F por debajo de la temperatura ambiente. Otra consideración importante es que el deshumidificador de refrigeración típico de la industria tiene un ventilador de aire de proceso fijo, lo que significa que suministra un volumen de aire fijo específico. La capacidad de una unidad de refrigeración para reducir la temperatura del punto de rocío es proporcional a la velocidad a la que el aire pasa sobre la serpentina de refrigeración. A la velocidad típica del aire, es posible que la unidad solo sea capaz de reducir la temperatura del punto de rocío unos pocos grados, y el chorro puede desviarse porque no se puede mantener esa importantísima humedad relativa del 50% en la superficie.
Si desea conservar el aire caliente con deshumidificación por refrigeración, es importante recalentarlo después de enfriarlo. Aunque parezca un desperdicio de energía, al recalentar el aire tras enfriarlo para reducir su punto de rocío, se aumenta la humedad relativa a la entrada del tanque. Además, al recalentarlo, se evita que la temperatura de la superficie disminuya durante la noche y se pierda esa diferencia de 15 grados en el punto de rocío.
La combinación de refrigeración con deshumidificación por desecante preenfriado ofrece una solución muy eficaz en climas cálidos, y puede ser suficiente con menos de una renovación de aire por hora. Esta combinación permite al operador obtener el control preciso del punto de rocío de la unidad desecante y beneficiarse de un aire más fresco durante el día. En ambientes más húmedos, la unidad de refrigeración elimina gran parte de la humedad, y al alimentar la unidad desecante con ese aire más seco y frío, su rendimiento también mejora.
En un tanque de agua de cinco millones de galones en Troy, Nueva York, dos renovaciones de aire probablemente representen un gran desperdicio del dinero de los contribuyentes. Con este gran volumen (670,000 pies cúbicos), el aire se estabiliza y no se ve tan afectado por la infiltración. No intente usar refrigeración en este trabajo. Ningún sistema de enfriamiento conservará el aire comprimido cuando la temperatura de la superficie sea de 40 °F.
La cantidad exacta de aire deshumidificado se puede calcular si se conocen las condiciones climáticas y podemos cuantificar cada fuente de infiltración y cada carga interna en el trabajo. En realidad, no es práctico realizar este análisis de ingeniería exhaustivo en cada tanque, y de hecho, no podemos predecir todas estas cargas con precisión. El flujo de aire, la capacidad del compresor y la infiltración están sujetos a cambios diarios y horarios. Además, si el cálculo requiriera 2,853 cfm con una unidad desecante, el equipo suministrado se redondearía a una máquina comercialmente disponible de 3,000 o 3,500 cfm. Por eso, la mayoría de las recomendaciones se basan en la experiencia, con la ayuda de datos meteorológicos y las condiciones del lugar. Cuanta más experiencia, mejor será la recomendación. (Véase el Consejo Técnico 4).
Existe la idea errónea de que el volumen de deshumidificación debe coincidir con el del colector de polvo, en pies cúbicos por minuto (cfm). Dependiendo del sistema de deshumidificación que elija, es posible que pueda permitir que grandes cantidades de aire ambiente se mezclen con el colector y aun así mantener las condiciones adecuadas. De nuevo, lo que funciona en Toledo, Ohio, puede no funcionar en Tulsa, Oklahoma.
¿Ha estado alguna vez en Towner, Dakota del Norte? La temperatura media en invierno es de unos -9 °C (15 °F). Si calienta la superficie a 4 °C (40 °F) para aplicar el recubrimiento, estará entre 14 y 17 °C (25-30 °F) por encima de la temperatura del punto de rocío. En efecto, está creando la misma dispersión del punto de rocío que un deshumidificador. Quizás le convenga considerar aislar este tanque. Sin aislamiento, necesitará más de 43 °C (110 °F) en el interior para mantener la temperatura de la superficie a 4 °C (40 °F).
El otro extremo se da cuando la temperatura de la superficie es muy alta. En Tucson, Arizona, un tanque preimprimado puede no requerir un amplio rango de punto de rocío, ya que es posible que no se esté realizando el granallado. Su objetivo podría ser controlar la condensación y proporcionar un ambiente de trabajo habitable. La refrigeración tradicional puede ser una excelente opción. No se deje engañar por el clima desértico. Un punto de rocío de 18 °C (65 °F) es común durante los meses de verano. Incluso si se está realizando el granallado, sus requisitos cambian una vez que el tanque esté imprimado y solo se esté aplicando el recubrimiento.
¿Qué sucede con un tanque de concreto en Tehachapi, California? Es posible que necesite eliminar el exceso de humedad del concreto. Si este es su objetivo, deberá ser muy agresivo con el rango de punto de rocío. Esto creará una diferencia extrema entre el contenido de humedad del concreto y el del aire circundante, lo que provocará que la humedad migre rápidamente del concreto. El calor también puede ser útil. Hay muchos factores en juego, como las barreras de vapor, las superficies enterradas, la eflorescencia, la desgasificación y la porosidad. Si su único problema es mantener el sustrato seco, asegúrese de que la superficie esté cinco grados por encima de la temperatura del punto de rocío. Como ya se mencionó, no existe una fórmula sencilla, pero la buena noticia es que no necesita preocuparse por contener la explosión en un tanque de concreto.
¿Y los costos?
Esta conversación no estaría completa sin hablar de costos. Lamentablemente, gran parte de la atención se centra en las tarifas de alquiler, cuando incluso el descuento más drástico se ve rápidamente eclipsado por la elección adecuada de equipos, fuentes de energía e incluso opciones de entrega. Todas las fuentes de energía deben explorarse cuidadosamente. Al encontrar suministro eléctrico en un proyecto reciente, el cliente logró ahorrar más del 33 % del costo total del sistema de climatización. Incluso después de realizar trabajos eléctricos costosos y pagar la electricidad, el contratista pudo reducir estos costos eliminando el alquiler de un generador portátil y el costoso combustible diésel necesario para su funcionamiento.
Conclusión
Desafortunadamente, dimensionar un sistema de climatización no es tan simple como calcular la tasa de aplicación de un recubrimiento epoxi o el consumo de abrasivos. Al considerar todos los parámetros y todas las tecnologías disponibles, se pueden ahorrar grandes sumas de dinero. Dimensionar un sistema de calefacción urbana no es tan complejo como parece, pero sí requiere conocimientos técnicos. Las reglas que rigen en Biloxi, Mississippi, son muy diferentes a las de Bellingham, Washington.
Acerca del autor
Don Schnell es el gerente nacional de ventas de Dehumidification Technologies, LP, con sede en Houston, Texas. Schnell reside en el área metropolitana de Chicago. Ha trabajado en la industria de recubrimientos protectores desde 1977 y cuenta con más de 20 años de experiencia en deshumidificación y control climático temporal. Ha desempeñado un papel fundamental en el desarrollo y la expansión de innovaciones en control climático utilizadas en la industria de recubrimientos protectores.
Consejo técnico 1:
¿Cuál es la diferencia entre un deshumidificador desecante y uno de refrigeración?
En un deshumidificador desecante, el aire pasa sobre un desecante, como gel de sílice, que absorbe la humedad del aire. El desecante gira a través de una cámara de calentamiento que regenera el material para que pueda absorber más humedad. Un deshumidificador de refrigeración se diferencia en que el aire pasa sobre serpentines refrigerados donde la temperatura se reduce por debajo del punto de rocío. Esto provoca que la humedad del aire se condense en los serpentines de refrigeración y luego se drene. En un deshumidificador desecante, el aire se descarga con un punto de rocío más bajo pero a una temperatura más alta, mientras que un deshumidificador de refrigeración descarga el aire con un punto de rocío más bajo y a una temperatura más baja.
Consejo técnico 2:
El aire adyacente a la superficie del tanque tiene prácticamente la misma temperatura que la superficie. Por ejemplo, en un ambiente con 24 °C y 30 % de humedad relativa (HR), la HR aumentará al 72 % cerca de una superficie a 10 °C.
Consejo de seguridad:
Aunque el sentido común nos indicaría que recirculemos el aire acondicionado a través del equipo de climatización para ahorrar energía y mejorar el rendimiento, la recirculación puede generar graves riesgos. Sin la entrada de aire fresco al tanque, se acumularán disolventes y partículas finas de polvo, creando ambientes peligrosos e incluso explosivos. Además, la recirculación de vapores de disolventes o aire cargado de polvo puede dañar componentes de los deshumidificadores, como los costosos rotores desecantes. Nunca recircule el aire a través del equipo de climatización durante la aplicación de recubrimientos.
Consejo técnico 3:
Los cambios de aire se calculan como (volumen interior x aire requerido) / 60 min. = Capacidad de deshumidificación en pies cúbicos por minuto (cfm).
Consejo técnico 4:
¿Por qué se necesitan menos renovaciones de aire por hora para controlar un tanque grande?
La capacidad de un deshumidificador para controlar las condiciones dentro de un tanque se ve afectada por la cantidad de infiltración de aire ambiente y fuentes internas de humedad. Esta determinación depende en gran medida de la relación entre el volumen del espacio y el área de las aberturas del tanque. Para ilustrarlo, consideremos un tanque de 100 000 galones con dos bocas de inspección de 30 pulgadas y un tanque de un millón de galones con dos bocas de inspección de 36 pulgadas. La relación entre el volumen y las aberturas en el tanque pequeño es de 1365 pies cúbicos por pie cuadrado de abertura, mientras que en el tanque de un millón de galones esa relación es de 9469/1. El potencial de infiltración es siete veces mayor en el tanque más pequeño.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Monitorización de temperatura y humedad para aplicaciones de recubrimientos industriales
Desde hace tiempo se sabe que la temperatura y la humedad influyen significativamente en la correcta preparación de la superficie y la aplicación de recubrimientos líquidos. La alta humedad cerca de la superficie del acero seco granallado aumenta la corrosión y, por lo tanto, provoca oxidación instantánea antes de la aplicación de la imprimación. La temperatura de la superficie afecta la velocidad de polimerización y la evaporación de los disolventes de los recubrimientos durante su aplicación y curado. Una aplicación de recubrimientos de calidad solo es posible cuando estas condiciones se encuentran dentro de los límites de tolerancia del producto.
Para garantizar que se mantengan estas condiciones, el contratista y el inspector deben emplear buenas prácticas para medir, monitorear y registrar dichas condiciones. Esta atención a las condiciones climáticas es importante tanto en aplicaciones interiores como exteriores, con o sin medidas de climatización. La precisión y la exhaustividad de esta medición y documentación no solo garantizan una aplicación de calidad, sino que también protegen a todas las partes de cualquier responsabilidad en caso de una falla prematura del recubrimiento. Este artículo revisa las buenas prácticas para medir, monitorear y registrar las condiciones ambientales durante las operaciones de recubrimiento.
Objetivos de la medición, el monitoreo y el registro de las condiciones
Para garantizar el éxito del proyecto de recubrimiento y maximizar su vida útil, es fundamental monitorear las condiciones desde el inicio de la preparación de la superficie hasta el curado final. En proyectos de recubrimiento industrial, el propietario de la planta debe exigir que se tomen y registren lecturas periódicas. Para asegurar que esto ocurra, es imprescindible contar con una especificación bien redactada y seguirla. El representante del propietario debe exigir esta documentación durante todo el proyecto, evitando así la decepción de descubrir posteriormente que las lecturas no se tomaron ni se documentaron. Cualquier reconstrucción de los datos de las condiciones es, en el mejor de los casos, una mera suposición.
La práctica actual suele incluir la recopilación de lecturas de la temperatura de bulbo seco, la temperatura superficial, la humedad relativa, la velocidad del viento y la temperatura del punto de rocío. (Consulte el recuadro lateral, «Definiciones psicrométricas», para obtener más información sobre el significado de estas lecturas). La medición y el monitoreo deben incluir, como mínimo, la temperatura superficial y la temperatura del punto de rocío. Si bien la humedad relativa también es importante, la humedad relativa real en la superficie solo puede determinarse utilizando la temperatura superficial y la temperatura del punto de rocío. (Véase el recuadro «Cálculo de la humedad relativa en la superficie»).
Estas mediciones deben realizarse en todas las áreas donde se esté preparando la superficie, aplicando o curando el recubrimiento. El especificador y el inspector también deben considerar que las condiciones varían en las diferentes áreas del proyecto. He aquí algunos ejemplos:
Las superficies se calientan al exponerse a la luz solar.
Las superficies se enfrían al exponerse al cielo nocturno, especialmente en noches despejadas. Es común que las temperaturas superficiales sean muy inferiores a la temperatura ambiente en una noche despejada y sin viento.
Las temperaturas superficiales se ven muy afectadas por la exposición al viento o al movimiento del aire.
El aire caliente asciende.
Las superficies enterradas, las superficies a nivel del suelo y las superficies bajo el nivel del agua reaccionan de forma muy diferente a las expuestas a la atmósfera.
La temperatura del punto de rocío se iguala muy rápidamente en todo el espacio. Las temperaturas del punto de rocío serán bastante constantes en un espacio cerrado, a menos que este esté compartimentado o sea alargado, o si hay un flujo de aire excesivo o infiltración de aire exterior.
(Véase el recuadro “Especificación de muestra para las condiciones ambientales”.)
Mediciones manuales
Antes del auge de los equipos de medición electrónica, las condiciones ambientales se obtenían en campo mediante un psicrómetro de honda (Fig. 1), y la temperatura superficial se medía con un termómetro magnético de superficie.
Figura 1: Psicrómetro de honda. Cortesía de Bacharach, Inc. y KTA-Tator, Inc.
Los termómetros infrarrojos ofrecen un método mucho más práctico y preciso para medir la temperatura superficial, permitiendo al inspector obtener lecturas en superficies a varios metros del instrumento (Fig. 2).
Figura 2: Termómetro infrarrojo. Cortesía de Raytek.
El psicrómetro es un dispositivo que contiene dos termómetros en una corriente de aire. El extremo de uno de los termómetros está cubierto con una mecha de algodón humedecida con agua destilada. Cuando el aire pasa sobre la mecha humedecida, se enfría por evaporación hasta alcanzar la temperatura de bulbo húmedo. Comparando las temperaturas de bulbo seco y húmedo, se puede determinar la temperatura del punto de rocío o la humedad relativa mediante una tabla psicrométrica, tablas o software especializado para realizar estos cálculos. Existen dos versiones comunes del psicrómetro: de aspiración y de honda. El psicrómetro de aspiración se encuentra dentro de una carcasa cerrada donde un pequeño ventilador impulsa el aire a través de la mecha humedecida a la velocidad prescrita de 600 pies por minuto. La herramienta más común en obra es el psicrómetro de honda, que sostiene los termómetros en un tubo que gira para generar el flujo de aire. Si se lee correctamente y el agua y la mecha están limpias, el psicrómetro puede tener una precisión del 5 % y no requiere calibración. El autor prefiere el psicrómetro de aspiración a cualquier otro dispositivo para mediciones de campo.
Un error común al leer estos instrumentos es tomar lecturas promedio o hacer girar los termómetros demasiado tiempo o demasiado poco. La lectura más precisa es la lectura de bulbo húmedo más baja que registra el usuario. Se debe monitorear la lectura de bulbo húmedo mientras desciende y luego comienza a subir nuevamente a medida que la mecha se seca, registrando la lectura más baja observada. Puede que se necesiten cinco o más intentos para alcanzar la lectura más baja posible.
Los termómetros magnéticos de temperatura superficial cumplen su función, pero pueden perder precisión con el uso. No es raro ver estos dispositivos con lentes agrietadas, daños por caídas al fondo del tanque o con restos de pintura o partículas de acero adheridas.
Actualmente, es mucho más común encontrar instrumentos de medición electrónicos en las obras de recubrimiento. Estos incluyen instrumentos que miden la temperatura de bulbo seco, la humedad relativa y la temperatura superficial, además de calcular y mostrar la temperatura del punto de rocío. Gracias a sus funciones de registro integradas, estos dispositivos pueden registrar los datos recopilados con marcas de tiempo para su posterior descarga a hojas de cálculo u otros formatos. Estos instrumentos son muy prácticos y permiten al usuario tomar numerosas lecturas rápidamente (Fig. 3). Es importante calibrarlos periódicamente, especialmente cuando se exponen a condiciones extremas.
Fig. 3: Electronic dewpoint meter Courtesy of Elcometer
Registro de datos
Otro método para monitorizar y registrar las condiciones consiste en utilizar algún tipo de dispositivo electrónico que tome lecturas automáticamente y las registre en papel o en formato digital (Fig. 4). Los registradores gráficos sencillos se han utilizado durante décadas con éxito en trabajos de pintura. Esta tecnología mecánica utiliza un mechón de cabello humano o una hebra de polímero que se expande y contrae con la humedad para mover una pluma sobre un disco giratorio o un gráfico de tambor. Otra pluma registra simultáneamente la temperatura del aire. Estos dispositivos deben calibrarse cada 6 a 12 meses y son muy susceptibles al polvo y a los daños físicos, bastante comunes en un entorno de limpieza y pintura con chorro abrasivo. (Véase el recuadro «Calibración»).
Figura 4: Registrador electrónico de datos de temperatura y humedad relativa. Cortesía de Onset Computer Corporation.
Los registradores de datos electrónicos ofrecen una alternativa bastante económica a los registradores gráficos. Estos registradores permiten registrar las condiciones en hojas de cálculo de uso común y enviar los datos por correo electrónico. Por lo general, son muy pequeños y funcionan con batería. Los datos se pueden descargar a un ordenador mediante un cable, o bien, algunos modelos incorporan dispositivos de transferencia que permiten al usuario capturar los datos en campo y subirlos posteriormente a un ordenador. Estas unidades pueden ser bastante duraderas, pero aun así deben protegerse de los entornos altamente agresivos típicos de nuestra industria.
Las herramientas de monitorización portátiles también cuentan con capacidad de registro de datos. Las lecturas se pueden almacenar con fecha y hora, y se pueden descargar a un archivo para su posterior procesamiento. Los modernos higrómetros electrónicos portátiles también cuentan con un sensor de temperatura superficial, lo que supuso un gran avance en la evolución del monitoreo de condiciones. Poder leer la temperatura superficial, la humedad relativa y la temperatura de bulbo seco en el mismo lugar es la forma más precisa y útil de recopilar esta información. (Véase el recuadro «Cálculo de la humedad relativa en la superficie»).
También es importante tomar estas lecturas donde se realiza el trabajo. Si bien los registradores gráficos y los registradores de datos electrónicos pueden (y deben) incluir sensores de temperatura superficial, generalmente son fijos y toman lecturas en un solo lugar.
Monitoreo Mejorado
Es importante saber si las condiciones climáticas fueron inaceptables en algún momento durante un proyecto de recubrimiento, pero evitar condiciones adversas tiene un valor completamente diferente. En la última década, se ha producido una mejora significativa en la tecnología de monitoreo. La introducción del monitoreo remoto permite al contratista, al inspector y al representante del propietario monitorear y registrar las condiciones del sitio en tiempo real y visualizarlas en línea (Fig. 5).
Figura 5: Monitor remoto para verificar las condiciones de la obra a distancia. Cortesía de DRYCO.
Además, es posible configurar alarmas que contacten a una parte cuando las condiciones se deterioren más allá de un punto predefinido o que se activen en caso de falla del equipo. Estas funciones ofrecen la máxima documentación, a la vez que brindan la seguridad de saber de inmediato si las condiciones del proyecto han alcanzado un punto crítico.
Ahora, con una contraseña segura, la parte interesada puede verificar las condiciones del sitio desde cualquier lugar —casa, cafetería, oficina, etc.— utilizando una computadora portátil, tableta u otro dispositivo electrónico con acceso a Internet. Cuando se utiliza un proveedor de control climático, el técnico recibe una notificación cuando las condiciones se acercan a los límites de las especificaciones y puede reaccionar para reparar o ajustar el sistema de control climático antes de que la situación se vuelva crítica.
Para obtener el máximo provecho del monitoreo remoto, el usuario debe especificar que el dispositivo pueda proporcionar lo siguiente:
El dispositivo debe permitir al usuario ver las lecturas actuales y los datos históricos en el sitio sin necesidad de una computadora portátil. El contratista o inspector debe poder llegar al lugar de trabajo por la mañana y ver rápidamente lo que sucedió durante la noche.
Los datos deben almacenarse en el dispositivo y en el sitio web para mayor redundancia. Esto protege los datos de pérdidas debido a fallas del sitio web o del dispositivo.
Los datos deben estar disponibles en línea en formato gráfico o tabular, con el rango de fechas ordenable y descargable en una hoja de cálculo o formato delimitado por tabuladores en cualquier momento con la contraseña correcta.
El sistema debe ser capaz de leer y registrar la humedad y la temperatura en dos ubicaciones y la temperatura superficial en cuatro ubicaciones.
Los datos deben incluir humedad relativa, temperatura de bulbo seco, temperatura del punto de rocío y temperatura superficial. La diferencia entre la temperatura del punto de rocío y las temperaturas superficiales también debe mostrarse claramente.
Conclusión
Los métodos utilizados para medir, monitorear y registrar las condiciones climáticas en proyectos de recubrimiento industrial han avanzado significativamente en la última década. Existen dispositivos portátiles rápidos y precisos que permiten registrar las lecturas para su posterior descarga. Estos instrumentos deben calibrarse e interpretarse correctamente para aprovechar al máximo su potencial. Las tecnologías más antiguas pueden ser menos precisas y más engorrosas, pero no requieren calibración.
La tecnología más reciente incluye el monitoreo remoto, que mide y registra las condiciones, además de enviarlas a un sitio web donde pueden visualizarse o descargarse en tiempo real. Esta tecnología también permite a los usuarios recibir alarmas por correo electrónico o mensaje de texto cuando las condiciones en el lugar de trabajo se deterioran.
Acerca del autor
Don Schnell es el gerente nacional de cuentas estratégicas de DRYCO, con sede en Downers Grove, Illinois. Ha trabajado en la industria de recubrimientos protectores desde 1977 y cuenta con más de 20 años de experiencia en deshumidificación y control climático temporal. Ha desempeñado un papel importante en el desarrollo y la expansión de las innovaciones en control climático utilizadas en la industria de los recubrimientos protectores.
DEFINICIONES PSICROMÉTRICAS
Temperatura del punto de rocío: Temperatura a la que se condensa la humedad del aire. Un ejemplo común es cuando el aire se enfría cerca de una bebida fría y se forma condensación en la superficie exterior del vaso. La temperatura del punto de rocío es importante en el proceso de recubrimiento, ya que la condensación en las superficies provoca oxidación instantánea y problemas de curado del recubrimiento. Como se menciona en este artículo, la temperatura del punto de rocío también es un parámetro útil para determinar las condiciones ambientales adecuadas.
Temperatura de bulbo seco: Temperatura del aire medida con un termómetro seco. En el proceso de recubrimiento, la temperatura de bulbo seco influye en las temperaturas de la superficie, la humedad relativa y la temperatura del material.
Humedad relativa: Contenido de humedad del aire como porcentaje de la humedad que puede contener cuando está saturado a esa misma temperatura. Cuando el aire está saturado, tiene una humedad relativa del 100 %.
Humedad específica: También llamada índice de humedad. Es la relación entre la cantidad de agua presente en el aire y el peso del aire mismo. La humedad específica se expresa en granos de agua por libra de aire. Un grano es una unidad de medida simple y hay 7000 granos en una libra. Esta es otra forma de expresar la temperatura del punto de rocío.
Temperatura de bulbo húmedo: Es la temperatura del aire medida con un termómetro rodeado por una mecha humedecida. La mecha absorbe el calor del bulbo sensor a medida que el agua se evapora. La velocidad de evaporación depende de la cantidad de humedad en el aire; por lo tanto, la temperatura resultante indica la cantidad de humedad en el aire. Esto solo es útil en el proceso de recubrimiento cuando se utiliza un psicrómetro. La temperatura de bulbo húmedo debe compararse con la temperatura de bulbo seco para determinar la humedad relativa o la temperatura del punto de rocío.
CÁLCULO DE LA HUMEDAD RELATIVA EN LA SUPERFICIE
Con una humedad relativa del 100%, la temperatura del punto de rocío es igual a la temperatura de bulbo seco y comienza a producirse condensación. Si logramos mantener la humedad relativa (en la superficie) por debajo del 50%, podemos mantener el acero granallado seco y limpio durante un tiempo. La relación entre la humedad relativa y la temperatura superficial suele malinterpretarse en la obra.
En la obra de recubrimiento, las únicas condiciones relevantes son las que se dan junto a la superficie que se está tratando. Es importante destacar esto, ya que las mediciones tomadas en otras partes del espacio pueden ser engañosas.
Por ejemplo, consideremos un proyecto de puente con las siguientes condiciones:
Temperatura de bulbo seco: 70 °F;
Humedad relativa: 60%; y
Temperatura superficial: 60 °F.
El observador que mide la humedad relativa podría considerar aceptable un valor del 60%. En realidad, el aire en la superficie del acero del puente se enfría a 60 °F, lo que eleva la humedad relativa al 85 %. Esta condición representa una temperatura de punto de rocío de 55,5 °F. En comparación con la temperatura de la superficie, la diferencia es de tan solo 4,5 grados. Las directrices típicas para la aplicación de recubrimientos exigen una humedad relativa máxima del 85 % y una diferencia mínima de 5 °F entre la temperatura de la superficie y la temperatura del punto de rocío. Esta condición puede darse fácilmente al anochecer en una noche despejada o por la mañana antes de que el sol caliente el acero.
El autor ha experimentado muchas situaciones durante trabajos en tanques donde recibe llamadas de emergencia desde la obra debido a la alta humedad en el tanque, cuando el equipo de refrigeración puede estar manteniendo una humedad relativa muy aceptable en la superficie. También ocurre lo contrario: el observador mide una humedad relativa baja en un tanque caliente mientras que la superficie fría del tanque está a punto de condensarse.
La solución es olvidarse de la humedad relativa. Varía con la temperatura y solo genera confusión. La temperatura del punto de rocío se iguala en un espacio bien cerrado y es muy constante de un extremo a otro del puente. Si el monitoreo se centra en la temperatura del punto de rocío y la temperatura superficial, podemos trabajar con métricas precisas y significativas. La mayoría de los instrumentos de medición ahora también muestran la temperatura del punto de rocío, por lo que rara vez se necesitan conversiones.
Para pasar de la humedad relativa superficial a la diferencia de temperatura del punto de rocío, un diagrama psicrométrico permite al observador lo siguiente:
La humedad relativa máxima del 85%, a menudo especificada, equivale a una temperatura superficial 5 grados por encima de la temperatura del punto de rocío.
Para preservar el acero seco sometido a granallado abrasivo (lo que se conoce como «mantener el granallado»), la temperatura superficial debe ser al menos 20 grados por encima de la temperatura del punto de rocío. Esto varía ligeramente con las fluctuaciones de temperatura, pero una diferencia de 20 grados es un punto intermedio seguro.
ESPECIFICACIONES DE MUESTRA PARA CONDICIONES AMBIENTALES
3.01 CONDICIONES AMBIENTALES
A. No aplique recubrimientos en las siguientes condiciones, a menos que el fabricante del recubrimiento indique lo contrario:
1. En ambientes polvorientos, a menos que se proporcionen lonas, cubiertas u otra protección similar para los artículos que se van a recubrir.
2. Cuando la iluminación sobre las superficies sea inferior a 15 lux.
3. Cuando la temperatura ambiente o de la superficie sea inferior a 7 °C (45 °F).
4. Cuando la humedad relativa sea superior al 85 %.
5. Cuando la temperatura de la superficie sea inferior a 3 °C (5 °F) por encima del punto de rocío.
6. Cuando la temperatura de la superficie supere la recomendación del fabricante.
7. Cuando la temperatura ambiente supere los 35 °C (95 °F), a menos que el fabricante permita una temperatura superior.
B. Proporcione ventiladores, dispositivos de calefacción, deshumidificadores u otros medios recomendados por el fabricante para evitar la formación de condensación o rocío en la superficie del sustrato, entre capas de recubrimiento y durante el tiempo de curado posterior a la aplicación de la capa final.
C. Proporcione ventilación continua adecuada e instalaciones de calefacción suficientes para mantener una temperatura mínima de 7 °C (45 °F) durante 24 horas antes, durante y 48 horas después de la aplicación de la capa final. Cortesía de Russell Spotten, Corrosion Probe.
CALIBRACIÓN
Es importante que todos los instrumentos se calibren correctamente y a intervalos regulares. Esto se puede hacer comparando el dispositivo con un higrómetro electrónico basado en condensación.
Estos higrómetros utilizan un espejo enfriado para determinar con gran precisión la temperatura a la que comienza a condensarse la humedad en una muestra de aire. Se puede realizar una calibración rápida en campo con un psicrómetro de aspiración. Tenga en cuenta que el margen de error del psicrómetro siempre será mayor. Dado que el termómetro de bulbo húmedo solo puede enfriarse hasta la temperatura de bulbo húmedo, el psicrómetro no puede proporcionar una lectura de humedad demasiado baja.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Por Lloyd Smith, Consultores y Laboratorios de Control de Corrosión, Inc.
La deshumidificación, o la eliminación de la humedad del aire, es un método para controlar el ambiente durante el granallado y la pintura. Ayuda a prevenir la oxidación instantánea y favorece el curado de los recubrimientos. Este Boletín de Capacitación para Aplicadores abordará los conceptos básicos de la humedad, comenzando con una explicación de la humedad en el aire y su relación con la corrosión. Tras esta explicación, se presentarán los distintos tipos de deshumidificación, junto con los principios básicos para dimensionar las necesidades de deshumidificación. Finalmente, se destacarán los usos y beneficios de la deshumidificación.
Corrosión y Humedad
Una buena práctica de pintura requiere que la superficie del acero esté a 3 °C (5 °F) o más por encima del punto de rocío para evitar la condensación de la humedad. La condensación de la humedad en una superficie de acero granallado provoca oxidación y puede interferir con la adherencia de la imprimación. La condensación de la humedad en una superficie recién recubierta puede afectar el curado del recubrimiento.
Un concepto importante es la temperatura del punto de rocío. Esta es la temperatura a la cual la humedad se condensa en la superficie. A la temperatura del punto de rocío, el aire inmediatamente adyacente a la superficie tiene una humedad relativa del 100 %. La humedad no puede evaporarse de la superficie cuando el aire adyacente tiene una humedad relativa del 100 %. De hecho, ocurre lo contrario: la humedad del aire se condensa sobre la superficie.
Es importante comprender por qué una buena práctica de pintura requiere una diferencia de al menos 3 °C (5 °F) entre la temperatura de la superficie y la temperatura del punto de rocío. Existen tres razones. La primera es la precisión inherente de los instrumentos de medición de la temperatura de la superficie y del punto de rocío. La segunda es que la evaporación del disolvente durante el curado de las pinturas es un proceso de enfriamiento. Por lo tanto, la diferencia de 3 °C (5 °F) proporciona un margen de seguridad para asegurar que la humedad no se condense en la superficie. La tercera razón es tener en cuenta el cambio de temperatura o humedad relativa una vez iniciado el trabajo.
Humedad absoluta y relativa
La mayoría de las personas están familiarizadas con la humedad relativa, ya que es el dato que se reporta en el pronóstico del tiempo. Una de las razones por las que es importante es que indica la sensación de confort. Sudamos para regular la temperatura corporal. Al sudar, el agua (disolvente) se evapora, lo que produce un enfriamiento. Cuanto mayor sea la humedad relativa, menor será la evaporación, por lo que nuestro cuerpo no se enfría tanto. Cuando la temperatura es alta, por ejemplo, 32 °C (90 °F), nos sentimos más incómodos con una humedad relativa del 90 % que con una del 40 %.
El aire es una mezcla de gases, principalmente nitrógeno y oxígeno. También contiene agua (humedad). La humedad absoluta es la cantidad de agua en un volumen unitario de aire, generalmente expresada en gramos por metro cúbico. Cuanto más caliente está el aire, más agua puede contener. La humedad relativa es la cantidad de humedad en el aire (humedad absoluta) en comparación con la cantidad máxima de humedad que el aire puede contener a la misma temperatura. Dado que el aire caliente puede retener más agua que el aire frío, hay menos agua en el aire a 20 °C (68 °F) que en el aire a 25 °C (77 °F) cuando ambos tienen una humedad relativa del 50 %.
Si tomamos el aire a 25 °C (77 °F) con una humedad relativa del 70 %, tendría que enfriarse a 18 °C (64 °F) para alcanzar el 100 % de humedad relativa, es decir, el punto de rocío. A 25 °C (77 °F), si la humedad relativa es del 50 %, el aire tendría que enfriarse a 13 °C (55 °F) para alcanzar el 100 % de humedad relativa. Esto significa que la temperatura del punto de rocío es menor cuando la humedad relativa es menor para el aire a la misma temperatura (Tabla 1).
Control de las condiciones ambientales
Existen dos métodos reconocidos para mantener artificialmente las condiciones de manera que la humedad no se condense en la superficie. Una opción es calentar el acero que se está pintando para que la temperatura de la superficie se mantenga al menos 3 °C (5 °F) por encima del punto de rocío. Esto sería práctico para piezas pequeñas donde se podrían usar calentadores radiantes. Sin embargo, suele ser demasiado costoso para superficies grandes, como el interior de un tanque de almacenamiento. El segundo método reconocido es la deshumidificación. Existe un tercer método: calentar el aire. Calentar el aire reduce la humedad relativa, ya que el aire caliente puede retener más agua que el aire frío. Pero calentar no cambia la cantidad absoluta de agua en el aire. El agua seguirá condensándose en la superficie del acero si su temperatura no aumenta. Calentar el acero con aire caliente es ineficiente debido a la escasa transferencia de calor entre el aire y el acero, y a la gran capacidad calorífica de este último. Calentar el aire no cambia el punto de rocío, pero sí aumenta la probabilidad de que la temperatura del acero se mantenga 3 °C (5 °F) por encima de dicho punto.
La velocidad de corrosión atmosférica del acero está determinada por tres factores: la temperatura del acero, la presencia de contaminantes y la humedad relativa. La temperatura del acero afecta la velocidad de las reacciones de corrosión de manera similar a la mayoría de las reacciones químicas; es decir, se producen más rápidamente a temperaturas más altas. Los contaminantes, ya sea en el aire o en la superficie, hacen que el agua condensada sea más conductora. La corrosión se produce más rápidamente con agua conductora. También se ha observado que la humedad relativa afecta la velocidad de corrosión. La velocidad de la reacción de corrosión aumenta exponencialmente con la humedad relativa. Para el acero no contaminado, la velocidad de corrosión es prácticamente cero por debajo del 60 % de humedad relativa. La mayoría de las personas utilizan el 50 % de humedad relativa como el punto de «no corrosión» porque proporciona un margen de seguridad (y es más fácil de recordar). El acero contaminado con sal aún puede corroerse con un 30 % de humedad relativa porque la sal es higroscópica y elimina la humedad del aire. La sal también produce la tendencia a la condensación de la humedad. El objetivo principal de la deshumidificación es reducir la cantidad de humedad en el aire, disminuir la temperatura del punto de rocío, evitar que la humedad se condense en el acero y reducir la tasa de corrosión.
Curado de la pintura y humedad
La deshumidificación también puede ayudar en el curado de las pinturas. Controla la condensación de humedad en la película de recubrimiento y acelera la liberación de disolventes. La evaporación del disolvente es un proceso de enfriamiento, por lo que la temperatura de la superficie puede disminuir a medida que se liberan los disolventes. Puede producirse condensación de agua si la temperatura de la superficie se acerca al punto de rocío. Otro problema es la retención de disolventes en la película si estos no se evaporan. El aire solo puede contener una cantidad determinada de disolvente a una temperatura específica. El agua es un disolvente, por lo que si la humedad relativa es alta, hay poco espacio en el aire para el disolvente. Una menor humedad relativa permite que se evapore más disolvente en el aire.
Equipos de deshumidificación
Existen cuatro tipos de deshumidificación.
• Basada en condensación (refrigerante): Este método se basa en hacer pasar el aire sobre serpentines evaporadores para reducir la cantidad absoluta de humedad en el aire. Un líquido frío circula por los serpentines evaporadores. El aire tratado se enfría, lo que provoca la condensación de la humedad en la superficie fría de las serpentinas. A continuación, el aire pasa por una serie de serpentinas de recalentamiento, lo que eleva su temperatura y, por lo tanto, reduce la humedad relativa.
• Sorción sólida (desecante): Este método utiliza un producto químico para absorber directamente la humedad del aire. Este producto químico puede estar en forma de lechos granulares o en estructuras porosas, como filtros o ruedas giratorias. El aire pasa a través del material desecante, donde se elimina la humedad. Con el tiempo, el desecante se satura y deja de ser capaz de eliminar más agua. El desecante se reactiva invirtiendo la reacción, es decir, haciendo pasar aire caliente a través de él para desorber el agua adherida. Los desecantes comunes son el gel de sílice, el cloruro de litio y las zeolitas (minerales de aluminosilicato hidratados).
• Sorción líquida: Este método es similar a la sorción sólida, con la diferencia de que el aire se hace pasar a través de aerosoles de un adsorbente líquido. El adsorbente debe regenerarse continuamente mediante calor para eliminar la humedad absorbida. El cloruro de litio o las soluciones de glicol son ejemplos de adsorbentes líquidos.
• Compresión del aire: Este método es similar al funcionamiento de un compresor de aire. El aire se comprime, lo que provoca la condensación de la humedad. Esta humedad se elimina mediante trampas de agua y posenfriadores. La reexpansión del aire resulta en una menor humedad absoluta. Solo los equipos de deshumidificación por condensación (refrigerante) y sorción sólida (desecante) son prácticos para proyectos de pintura industrial. Por lo general, se prefieren los deshumidificadores de refrigerante cuando la temperatura exterior es relativamente cálida. Requieren menos energía, por lo que su funcionamiento es más económico. Sin embargo, cuando la temperatura del aire es baja y el punto de rocío es inferior a 0 °C (32 °F), el equipo se congela. A bajas temperaturas, se suelen preferir los secadores desecantes. Los secadores desecantes mantienen su eficiencia para eliminar la humedad del aire a cualquier temperatura, mientras que los secadores refrigerantes se vuelven menos eficientes a temperaturas más bajas (aunque se puede utilizar aire recalentado para compensar esta situación).
Dimensionamiento de equipos de deshumidificación
El método más común para dimensionar las necesidades de una unidad de deshumidificación en un proyecto es el método de intercambio de aire. Se selecciona el número de renovaciones de aire necesarias por hora y el tamaño del equipo se basa en el volumen del espacio a deshumidificar. Generalmente, se recomiendan cuatro renovaciones de aire.
Los equipos de deshumidificación se dimensionan según el volumen de aire que pueden suministrar, es decir, metros cúbicos por minuto (CMM) (pies cúbicos por minuto [CFM]). El tamaño del equipo necesario se puede calcular con la siguiente ecuación:
CMM (CFM) = Volumen del recinto x renovaciones de aire x 1/60
El factor 1/60 convierte las renovaciones de aire por hora a renovaciones de aire por minuto.
Supongamos que el proyecto consiste en pintar el interior de un tanque que tiene 27 m (90 pies) de diámetro y 12 m (40 pies) de altura. El primer paso es determinar el volumen del tanque, que se calcula de la siguiente manera:
Volumen = π (es decir, 3,14) x radio² x altura, o = 3,14 x 13,5 m² x 12 m (3,14 x 45 ft² x 40 ft) = 6870 m³ (254 000 ft³)
El tamaño de la unidad deshumidificadora necesaria, considerando cuatro renovaciones de aire por hora, sería:
CFM (CMM) = 6870 m³ x 4 x 1/60 (254 000 ft³ x 4 x 1/60) = 460 CMM (17 000 CFM)
Existe otro método para dimensionar los sistemas deshumidificadores que se basa en las diferencias de temperatura y humedad relativa entre el día y la noche. De esta manera, se puede calcular la humedad absoluta, o la cantidad de agua, que debe eliminarse. La eficiencia del equipo de deshumidificación para eliminar el agua de un volumen unitario de aire determinará el tamaño real necesario. Los cálculos de este método son bastante complejos y exceden el alcance de este artículo. Para obtener más información sobre este método, se remite al lector al artículo de D. Bechtol, «Dehumidification in Blast Cleaning Operations» (JPCL, julio de 1988, págs. 32-39).
Usos y beneficios de la deshumidificación
La deshumidificación tiene diversas aplicaciones en la industria de la construcción relacionadas con la pintura. Los equipos de deshumidificación se pueden utilizar para secar el hormigón. En el Boletín de Capacitación para Aplicadores de diciembre de 2001 sobre recubrimientos para pisos, se indicó que la tasa máxima de emisión de humedad más comúnmente requerida por los fabricantes de recubrimientos es de 15 g/m²/24 horas (3,0 lb/1000 ft²/24 horas). Si el hormigón ha curado durante el mínimo de 28 días recomendados y cumple con los requisitos de resistencia especificados, solo se necesita reducir el contenido de humedad libre para lograr la tasa de emisión deseada. Los equipos de deshumidificación pueden acelerar el proceso.
La preparación de superficies mediante lavado a presión o chorro de agua puede requerir esperar uno o dos días para que la superficie se seque por completo, especialmente cuando hay grietas entre elementos de acero. La deshumidificación posterior al lavado a presión o al chorro de agua permite eliminar esta humedad más rápidamente.
El principal beneficio de la deshumidificación es la capacidad de controlar el ambiente de trabajo. Esto puede resultar económico para un contratista y mejorar la aplicación del recubrimiento.
Los contratistas se benefician del equipo de deshumidificación al reducir el tiempo de inactividad. No es necesario esperar cuando las condiciones ambientales no cumplen con las especificaciones, ya que el ambiente dentro del área de trabajo está controlado. El trabajo productivo puede comenzar a primera hora de la mañana, especialmente en primavera y otoño, cuando normalmente se forma rocío. También elimina los días perdidos por lluvia. Mantener la humedad relativa por debajo del 50%, o la temperatura de la superficie 6 °C (10 °F) por encima del punto de rocío, controlará la oxidación en una superficie de acero limpiada con chorro abrasivo durante una o dos semanas. Esto permite al contratista limpiar con chorro abrasivo toda la superficie (o grandes porciones de la misma) de forma continua sin la parada diaria para limpieza e imprimación. Aplicar la imprimación en una sola capa evita que las partículas de chorro abrasivo caigan sobre la superficie imprimada el día anterior y permite aplicar la imprimación como una capa continua.
Hay situaciones en las que el uso de la deshumidificación es esencial. Un ejemplo es pintar la placa tubular de un intercambiador de calor. Los productos de alto rendimiento que se utilizan habitualmente en esta situación deben aplicarse en una sola capa sobre toda la superficie. Por lo tanto, es necesario completar el granallado, retirar los tapones de los tubos y realizar la limpieza antes de aplicar el recubrimiento. Generalmente se requieren varios días, por lo que la deshumidificación es indispensable.
El aire seco también es esencial al granallar con abrasivos de acero. La humedad puede condensarse en el recipiente cuando la unidad se enfría durante la noche, provocando la oxidación del abrasivo de acero. El equipo de deshumidificación mantiene seco el abrasivo de acero y es un componente esencial del equipo de granallado. Los propietarios se benefician de muchas de las ventajas mencionadas. El trabajo se puede completar de manera oportuna, lo que reduce la inactividad de las instalaciones y mejora la calidad del trabajo.
Conclusión
La deshumidificación reduce el contenido de humedad en el aire para controlar la corrosión de la superficie limpiada por granallado y evitar la condensación de humedad en los recubrimientos recién aplicados. Una deshumidificación adecuada puede evitar que una superficie limpiada con chorro abrasivo se oxide durante al menos una semana en la mayoría de las condiciones ambientales. La deshumidificación también se puede utilizar para secar el hormigón antes de pintarlo y es esencial para evitar que el acero abrasivo se oxide.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Todo es relativo – Avances en los controles ambientales para trabajos de recubrimiento
Los proyectos de pintura utilizan controles ambientales con diversos fines, entre ellos:
1. Confinamiento para aislar operaciones peligrosas, como la eliminación de plomo, protegiendo el medio ambiente fuera de la zona de trabajo;
2. Confinamiento para la ventilación, proporcionando condiciones propicias para la correcta preparación de la superficie, un entorno de trabajo seguro y el curado de la pintura. A menudo se combina con el punto 1; y
3. Confinamiento y ventilación con control de humedad y/o temperatura para mantener la superficie granallada hasta que se pueda recubrir todo el espacio (o al menos una parte considerable) de forma monolítica, y/o para permitir el curado adecuado de recubrimientos reactivos y para la comodidad y productividad de los trabajadores. Siempre se combina con el punto 2 y, a menudo, también con el punto
Los puntos mencionados en la página anterior no son las únicas razones ni los únicos beneficios del uso de controles ambientales. La ventilación puede ser necesaria para controlar las concentraciones inflamables y tóxicas de disolventes que se evaporan de los recubrimientos de alto rendimiento. En condiciones climáticas extremas (tanto de calor como de frío), pueden ser necesarios controles ambientales locales en el espacio de trabajo para garantizar la productividad e incluso la seguridad.
La atención al control de los entornos laborales ha aumentado a lo largo de las décadas, impulsada por factores como las regulaciones, las especificaciones y el enfoque en la calidad. Este artículo se centra en los equipos y prácticas clave para el control ambiental, así como en algunos avances en este campo durante las últimas tres décadas.
En aquellos tiempos
Recuerdo mi primera experiencia con el control ambiental. Era mediados de la década de 1970 y teníamos un contrato para arenar y pintar un paso elevado en una autopista muy transitada. (En retrospectiva, estoy seguro de que la pintura anterior contenía plomo). Las vigas de acero se extendían en una amplia curva más allá de la calzada, como parte de un complejo intercambiador, y podíamos trabajar en la mayor parte del tramo durante el día. Queríamos colocar lonas para delimitar la operación de pintura y así evitar reclamaciones por salpicaduras de pintura sobre los coches que pasaban. (El Área de la Bahía de San Francisco es conocida por sus fuertes vientos, y el sistema de pintura especificado en ese momento tenía un secado lento y un riesgo conocido de pulverización excesiva).
La pregunta entonces fue: «¿Debemos mantener las lonas puestas mientras realizamos el chorreado abrasivo?». Si mal no recuerdo, California había introducido recientemente regulaciones que limitaban la cantidad de polvo visible proveniente del chorreado abrasivo al aire libre. Instalar un cerramiento reduciría significativamente la cantidad total de polvo en el aire, pero este provendría de menos puntos (básicamente, de una fuente puntual) en los extremos del cerramiento.
Las regulaciones se referían a la ocultación de la nube de polvo visible (prueba visual de la escala de Ringelmann), y concentrar la nube de polvo significaría que tendríamos más probabilidades de recibir una multa por exceso de polvo (una nube demasiado densa). ¡Así que quitamos las lonas para chorrear! Las regulaciones a veces tienen efectos no deseados… pero probablemente no usar ningún cerramiento fue más seguro para nuestros pintores en ese momento. Nuestro enfoque hoy tendría que ser muy diferente.
Contención
Salvo algunas excepciones, en mi experiencia, la contención no ha cambiado mucho en los últimos 30 años, pero sí su uso. El uso de la contención se ha visto impulsado a menudo por las normativas para proteger el medio ambiente y al público de la exposición a la arena de sílice, así como a la exposición al plomo y otros materiales y residuos peligrosos. A medida que se identifican más riesgos en los materiales de recubrimiento y granallado, la contención se especifica con mayor frecuencia. Otros factores que impulsan el uso de la contención son la necesidad de evitar la pulverización excesiva, como en mi primera experiencia, y la necesidad, en muchos interiores de plantas, de proteger equipos sensibles, a otros trabajadores y a los productos de los residuos de granallado o pintura.
Mi primer uso consistió en colgar lonas, una práctica que aún se realiza. Además, desde hace tiempo existen sistemas de contención de alta ingeniería, algunos construidos sobre plataformas sofisticadas para puentes y estructuras marinas, y otros diseñados para uso interior. SSPC elaboró un documento de orientación para diversos niveles de contención, la Guía SSPC 6 (CON), Guía para la contención de residuos generados durante la preparación de superficies en operaciones de remoción de pintura (publicada por primera vez en 1992 como SSPCGuide 6I, parte de un suplemento del Volumen 2 de SSPC, Sistemas y Especificaciones).
Este documento es ampliamente conocido y utilizado. Las especificaciones para proyectos de pintura ahora suelen identificar el nivel de contención según la Guía 6. En mi experiencia, la aplicación de la contención ha cambiado significativamente: su uso ha aumentado con los años, no solo en frecuencia, sino que ahora se especifican niveles de contención más altos. Generalmente se requiere ventilación, que a menudo incluye recolección de polvo, extracción y aire de reposición controlado. Aquí es donde entran en juego la calefacción y, a veces, la refrigeración o la deshumidificación. El diseño y la instalación de la contención y su equipo asociado son específicos para cada proyecto. Siempre se trata de encontrar un equilibrio con cualquier sistema de contención para que su uso sea seguro para los trabajadores, el público y el medio ambiente. No queremos crear una situación como la de mi primera experiencia, donde no usar sistemas de contención probablemente fue más seguro para los trabajadores, pero a costa del público desprevenido.
Comprendiendo la mecánica de la humedad: punto de rocío, agua y presión de vapor
Antes de hablar sobre la humedad y su control en trabajos de granallado y recubrimiento, quisiera señalar que, según mi experiencia de los últimos 30 años, la humedad, así como su control y medición, no se han comprendido del todo. Por lo tanto, intentaré explicar los fundamentos del tema y la tecnología asociada, además de mencionar algunos cambios en los equipos y las prácticas durante este último período.
Figura 1a: Esperamos que las áreas deshumidificadas (azul pálido) y las áreas saturadas (rojo) se mezclen como el agua en una pecera: al retirar el separador, el agua de un color se difunde lentamente en el otro.
Para los recubrimientos o el confort, generalmente no importa la cantidad total de agua en el aire (humedad), sino la humedad relativa (HR). Es decir, la HR es la cantidad de agua presente en el aire en comparación con la cantidad de vapor de agua que el aire puede contener. Cuando el aire está completamente saturado (100 % de humedad relativa), el líquido comienza a condensarse, formando rocío en las superficies (punto de rocío) e incluso creando niebla. Esta capacidad de vapor varía considerablemente según la temperatura. A nivel del mar, la cantidad de agua en el aire completamente saturado a 0 °C (32 °F) es de aproximadamente 27 granos por libra de aire seco (4 gramos de agua por kilogramo de aire seco). A 24 °C (75 °F), es de aproximadamente 131 granos (19 gramos), y a 49 °C (120 °F), supera los 566 granos (80 gramos). ¡Esto representa casi 20 veces más capacidad de humedad en aire muy caliente! Por lo tanto, una forma de reducir la humedad relativa es calentar el aire. Si no se añade agua, el aire 100 % saturado a 0 °C (32 °F) alcanza una humedad relativa muy inferior al 10 % al calentarse a 49 °C (120 °F). Si bien este puede ser un caso extremo, calentar con calentadores de combustión indirecta es una forma muy eficaz de reducir la humedad relativa.
Figura 1b: En realidad, es más como si una zona tuviera vacío (azul claro) y la otra presión atmosférica normal (rojo)… y cuando se retira el separador, el agua cambia de color instantáneamente. Gráficos: Lisa Tseng
Ahora centrémonos en controlar el entorno para el recubrimiento. El problema es que calentar el aire es una forma relativamente ineficaz de calentar la superficie, y cuando hablamos de las condiciones de aplicación y curado de la pintura, lo que suele interesarnos son las condiciones de la superficie. Cuando especificamos que las temperaturas deben estar X grados por encima del punto de rocío, nos referimos a la temperatura en la superficie del acero.
Una regla general es que la humedad relativa (HR) se duplica por cada 20 grados Fahrenheit de variación en la temperatura. En otras palabras, si la presión y la humedad total no cambian, el aire saturado (100% de HR) a 50 °F, al calentarse a 70 °F, tendría una HR de alrededor del 50%; y un calentamiento adicional a 90 °F resultaría en una HR de aproximadamente el 25%. Esta misma regla general explica por qué, si se mantiene el punto de rocío al menos 20 grados Fahrenheit por debajo de la temperatura del acero, generalmente se puede prolongar el granallado indefinidamente. (Se puede prolongar durante días, probablemente semanas, si el aire y el acero están limpios). Con una diferencia de 20 grados Fahrenheit en el punto de rocío, la HR en las superficies del acero será de aproximadamente el 50%, y la corrosión (oxidación instantánea) se reducirá drásticamente. Para prolongar el granallado, mantenga la superficie del acero 20 grados Fahrenheit por encima del punto de rocío.
Para pintar, generalmente se aplican dos consideraciones adicionales sobre el punto de rocío. Para pintar, es necesario evitar la condensación en la superficie del acero para no pintar superficies húmedas. También es importante evitar que el rocío (agua líquida) se condense sobre la pintura húmeda. Mantener la superficie del acero a unos 5 °F (3 °C) por encima del punto de rocío del aire ambiente garantiza que se eviten ambas condiciones indeseables. (El rocío no se condensará en las superficies de acero hasta que alcancen o estén por debajo del punto de rocío, pero comenzar a pintar cuando existe una variación de 5 °F tiene en cuenta las inevitables variaciones de las condiciones entre diferentes lugares o en intervalos cortos de tiempo. Lo que midió puede no reflejar las condiciones más desfavorables del proyecto).
La deshumidificación es similar a crear un vacío. Se trata de extraer un solo componente del aire: el agua. En el caso de gases y soluciones, la presión parcial (en este caso, la presión de vapor) puede considerarse similar a la presión real, por ejemplo, en un tanque. La presión de vapor es simplemente otra forma de expresar la temperatura del punto de rocío. Ambas son medidas absolutas del vapor de agua en el aire. Cuando una cambia, la otra también. El vapor de agua tiende a igualar la «presión parcial» y fluye con sorprendente rapidez desde las zonas de alta presión de vapor hacia las de baja presión. Imaginemos una caja transparente, como una pecera, con un separador central extraíble. Intuitivamente, podríamos pensar que es como llenar un lado de la pecera con agua roja y el otro con agua clara. Si retiramos con cuidado el separador, el color se mezclará con el del otro lado, hasta que finalmente todo adquiera un tono rosa uniforme, pero esto llevará tiempo (Fig. 1a, pág. 3).
Desafortunadamente, la deshumidificación es más bien como tomar nuestra pecera dividida y, con el aire rojo en un lado, intentar aspirar la mayor parte del aire del otro lado. Si hay fugas importantes, es como si empezáramos a quitar la barrera… ¡y de repente! Aire rosado instantáneo por todo el tanque (Fig. 1b, pág. 3).
El aire dificultará ligeramente el flujo del vapor de agua, pero recordemos que las moléculas de agua son más pequeñas y ligeras que las de nitrógeno u oxígeno, por lo que el flujo de vapor de agua desde zonas de alta humedad a zonas de baja humedad es como un fuerte viento. Es difícil de restringir. Este frenético deseo de los gases de igualar las presiones de todos los componentes, incluida la humedad relativa (vapor de agua), es una de las razones por las que la mayoría de las aplicaciones de deshumidificación exitosas se realizan en tanques o recipientes donde ya existe una sólida barrera mecánica entre el aire interior y exterior, y las rejillas de ventilación son altamente controlables. El control de la humedad es posible en un recinto bien construido y sellado, pero a diferencia de la ventilación para el control del polvo de plomo, donde se desea una presión de aire negativa dentro del espacio, para la deshumidificación se busca mantener una presión positiva dentro del espacio deshumidificado. Por lo tanto, a veces estos objetivos entran en conflicto.
Deshumidificación: Tipos y Avances
La tecnología fundamental de los deshumidificadores desecantes no ha cambiado mucho en los últimos 30 o 40 años. Ya en la década de 1970 existían unidades con las mismas funciones básicas. De hecho, mi anterior empleador utilizó un sistema de deshumidificación desecante de doble torre para el suministro de aire comprimido en un proyecto en Hawái en 1978. Conceptualmente similar a la deshumidificación del aire de ventilación, este sistema de aire comprimido proporcionaba aire con un punto de rocío de -40 °F para trabajos de voladura.
Existen dos tipos básicos de equipos de deshumidificación: desecantes y de refrigeración. Si bien los principios básicos de funcionamiento no han cambiado mucho, veremos que la necesidad de aumentar la eficiencia energética y la era digital han impulsado cambios en los equipos de deshumidificación.
Los deshumidificadores desecantes generalmente utilizan una rueda grande que contiene un material desecante, capaz de absorber la humedad del aire. La mayor parte de la rueda está expuesta al aire que se va a secar. Una pequeña porción de la rueda (±25%) se somete a un flujo inverso de aire caliente, que seca y reactiva el desecante. Al girar lentamente la rueda, el deshumidificador puede funcionar de forma continua. El calor residual en la rueda tras la reactivación tiende a calentar el aire seco que entra en el espacio. La tecnología más reciente utiliza una pequeña porción de la rueda para crear un circuito de recuperación de energía de precalentamiento/posenfriamiento que reduce el consumo energético de la reactivación. Esto precalienta la sección de secado de la rueda a medida que gira hacia la zona de purga y enfría el desecante antes de que entre en la sección de procesamiento, de modo que el aire seco que sale de la unidad no se calienta tanto y se conserva más calor para reactivar el desecante.
La otra tecnología de deshumidificación utiliza deshumidificadores por refrigeración, o, más precisamente, deshumidificadores por condensación. Los deshumidificadores por refrigeración parecen (en mi opinión) funcionar de forma un tanto contraintuitiva. Para secar el aire, lo enfrían, aumentando así la humedad relativa. De hecho, para funcionar, deben enfriar el aire hasta que supere el 100 % de humedad relativa (HR), es decir, la saturación total. En ese punto, el exceso de humedad se acumula en las serpentinas de enfriamiento en forma de condensación. Una vez que el agua condensada se escurre de las serpentinas, el aire que sale de la sección de condensación de un deshumidificador de refrigeración siempre está saturado, o al 100 % de HR. La mayoría de las unidades utilizan calentadores eléctricos en el aire que sale de la sección de condensación para elevar la temperatura y disminuir la HR. Dado que los compresores de las unidades de refrigeración generan mucho calor residual, algunas unidades utilizan este calor para calentar el aire frío proveniente de la sección de condensación, ahorrando energía en comparación con aquellas que solo utilizan calefacción eléctrica. Cabe destacar que este recalentamiento no modifica el punto de rocío, que depende únicamente de la cantidad total de vapor de agua, pero sí reduce la HR del aire descargado.
El límite teórico para la deshumidificación por refrigeración sería un punto de rocío de salida de 32 °F. Cuando las unidades de deshumidificación por refrigeración se acercan a un punto de rocío de 32 °F, se acumula hielo en las serpentinas de enfriamiento, por lo que un límite inferior realista para secar el aire usando un deshumidificador por refrigeración es de aproximadamente 40 °F de punto de rocío del aire.² Si las temperaturas ambiente están por encima de 60 °F durante todo el día, esto proporciona la diferencia mínima de 20 °F en el punto de rocío que necesita para mantener su chorro. Donde hay grandes fluctuaciones de temperatura, como el área de la Bahía de San Francisco, esto puede ser problemático. Con una temperatura máxima diurna de 70 °F seguida de una mínima nocturna de 50 °F, usar un deshumidificador por refrigeración en esas condiciones nocturnas podría resultar en una diferencia de punto de rocío de solo 10 °F o menos. Esto no es suficiente para garantizar que no se produzca oxidación instantánea, y puede que al día siguiente encuentre que su chorro se ha vuelto. Tenga en cuenta también que las superficies de acero expuestas a cielos nocturnos despejados pueden enfriarse por debajo de la temperatura ambiente debido a la capacidad del cielo frío para absorber el calor.
Para ambos tipos de unidades de calefacción urbana, el principal costo operativo es la energía. Cualquier cosa que reduzca la cantidad total de energía necesaria para eliminar una cantidad fija de agua del aire es una ventaja. Los avances tecnológicos recientes se centran en reducir los costos energéticos totales de operación. Las unidades descritas anteriormente recuperan el calor que antes se desperdiciaba, mejorando la eficiencia de las unidades actuales. Los avances en controles electrónicos y sensores de datos también pueden influir. Mediante sensores que detectan la temperatura del aire de reactivación que sale de la rueda desecante, las unidades actuales pueden configurarse para ajustar sus ciclos operativos y apagar los calentadores de reactivación cuando no sean necesarios, de forma similar a como se apaga y enciende el compresor del aire acondicionado. Esto evita el costo de un procesamiento excesivo del aire o el funcionamiento del compresor o los calentadores de reactivación cuando no se requieren.
En algunos equipos, las unidades de deshumidificación de ciclo combinado pueden utilizar ambos principios en una sola unidad, especialmente cuando la temperatura y la humedad ambiente son elevadas y se requiere eliminar grandes cantidades de agua. Si bien las aplicaciones industriales generalmente no reciclan el aire dentro del espacio acondicionado y, por lo tanto, pueden no generar tantos ahorros, un estudio publicado en 2006 por el Centro de Energía Solar de Florida, que probó un sistema híbrido de refrigeración y deshumidificación por desecante, reveló que este sistema consumía solo alrededor del 25 % de la energía que consume una unidad de refrigeración convencional.<sup>3</sup> Estas unidades combinadas, que incorporan una mezcla especial de desecantes, primero enfrían el aire mediante refrigeración/condensación convencional y luego hacen pasar el aire frío y saturado a través de un desecante. Dado que la humedad relativa en este punto es alta, el desecante absorbe con relativa facilidad una parte sustancial del agua. El calor residual del compresor de refrigeración se utiliza para regenerar la rueda desecante, lo que resulta en una eficiencia mucho mayor.
Otro de los avances tecnológicos recientes para el control de la humedad industrial en campo son los sensores remotos que se pueden colocar en el espacio acondicionado. Estos sensores envían información de forma continua e inalámbrica al deshumidificador y a la web. Estos monitores ofrecen dos ventajas:
• Al monitorear continuamente las condiciones del espacio, funcionan como un higrostato (o humidistato) para controlar eficazmente las unidades de deshumidificación y alertar al contratista en caso de problemas como la falta de combustible del generador y su consiguiente apagado.
• Generalmente, la función principal de estas unidades es demostrar que se mantuvieron las condiciones adecuadas durante la preparación de la superficie, el recubrimiento y el curado. Garantizan al propietario que se cumplieron los requisitos de las especificaciones y suelen ser fundamentales para preservar la garantía a largo plazo del proveedor del recubrimiento. Las garantías pueden ser impugnadas o disputadas si el propietario y el contratista no pueden demostrar que las condiciones de aplicación se controlaron adecuadamente.
Las superficies más limpias y secas también son más resistentes a la oxidación instantánea. El Informe Técnico 3 de SSPC (SSPC TR3/NACE 6A192)⁴ indica que la humedad relativa (HR) y la limpieza de la superficie son factores críticos en la oxidación instantánea. En hierro perfectamente limpio, la corrosión no comienza hasta alcanzar aproximadamente el 90 % de HR. Sin embargo, si hay presencia de dióxido de azufre (SO₂, un componente del esmog), se producirá oxidación a partir del 65 % de HR. La sal (cloruro de sodio, NaCl) reduce el nivel de oxidación hasta el 55 % de HR. Por lo tanto, cuanto más limpia esté la superficie (y el aire), mayor será la resistencia del acero a la oxidación instantánea, y los niveles de HR inferiores al 50 % la previenen en presencia de algunos de los contaminantes más comunes. El Informe Técnico 3 complementa este artículo introductorio si busca más información sobre deshumidificación y control de temperatura.
Muchos contratistas se sienten intimidados por los cálculos (¡matemáticas!) de deshumidificación (DH) y ventilación, pero no tienen por qué ser tan complicados. En primer lugar, los proveedores estarán encantados de ayudarle a calcular los requisitos y dimensionar el equipo. En segundo lugar, algunos conceptos básicos le ayudarán a comprender los cálculos. El recuadro lateral, «No se deje intimidar», le mostrará los fundamentos para determinar la humedad relativa (HR) y leer esas complejas gráficas de HR (pág. 5). En tercer lugar, existen instrumentos que le ayudarán a monitorizar la HR, la velocidad del viento y otras condiciones en su lugar de trabajo.
Los instrumentos portátiles para medir la temperatura de bulbo húmedo y seco están fácilmente disponibles y son mucho más rápidos y fáciles de usar que los antiguos psicrómetros de honda con sus mechas y termómetros.
Los fabricantes han adaptado la tecnología digital a todo tipo de instrumentos de medición para el control ambiental. Por ejemplo, la línea de instrumentos de un fabricante incorpora mediciones de velocidad del viento (aunque generalmente no son lo suficientemente sensibles para los flujos bajos de 10 a 50 pies/min [0,1 a 0,5 mph] que se encuentran habitualmente en recintos cerrados) y pone una estación meteorológica portátil en la palma de su mano por unos pocos cientos de dólares. La velocidad del viento, la temperatura de bulbo seco y húmedo, el punto de rocío, la humedad relativa e incluso la presión barométrica están disponibles al instante. Solo necesita añadir un termómetro de superficie y tendrá un sistema completo.
Además, si desea controlar las condiciones ambientales de su proyecto o calcular la capacidad de calefacción urbana necesaria, existen numerosas aplicaciones gratuitas para smartphone. Simplemente realice una búsqueda en su teléfono o tableta.
Controles ambientales para los trabajadores
Realizar un granallado y garantizar las condiciones adecuadas de curado del recubrimiento no son las únicas razones para considerar los controles ambientales. La seguridad y la productividad de los trabajadores también pueden determinar la necesidad de controlar el entorno. Un entorno de trabajo más seguro y cómodo suele aumentar la productividad.
En primer lugar, la ventilación suele ser necesaria para la visibilidad. El granallado abrasivo, especialmente al usar abrasivos minerales o al preparar concreto, puede generar altos niveles de polvo. La protección respiratoria puede reducir la exposición a sílice y metales pesados, pero si los trabajadores no pueden ver, sobre todo para evacuar en caso de emergencia y saber dónde están sus compañeros, las condiciones son inseguras.
Existen pocas directrices objetivas para la ventilación de extracción de polvo en campo. El único conjunto de valores publicados que suelen adoptar los inspectores de higiene industrial como recomendación para áreas de trabajo con plomo es de 100 pies lineales por minuto de tiro transversal y 50 pies lineales por minuto de tiro descendente.⁵ Estas directrices aparentemente se originaron en el diseño de cabinas de granallado y pintura, y son muy difíciles de lograr en recintos de trabajo de tamaño normal (y generalmente imposibles en tanques grandes). En mi experiencia, estas tasas de ventilación son excesivas y difíciles de alcanzar en la práctica en la mayoría de los trabajos (especialmente si se utiliza calefacción o aire acondicionado central).
A veces se hace referencia a la norma NFPA 33 como guía de ventilación para cerramientos de obra para pintura.⁶ Esta referencia es claramente inapropiada, ya que la norma está destinada a la aplicación por pulverización con materiales inflamables en estructuras permanentes. La sección 1.1.5 establece: «Esta norma no se aplicará a los procesos o aplicaciones de pulverización que se realicen al aire libre». La sección 1.1.6 añade: «Esta norma no se aplicará al uso de equipos de pulverización portátiles que no se utilicen repetidamente en el mismo lugar». El material explicativo del Anexo A sobre la sección 1.1.5 aclara además: «Esta norma no cubre… puentes, tanques ni estructuras similares».
Además, estas tasas generalmente no son necesarias para el control de la visibilidad. Por ejemplo, consideremos un cerramiento de trabajo típico de estructura de acero, de 4,5 m de alto, 7,6 m de ancho y 30,5 m de largo; tiene una superficie frontal de 34,3 m². Ventilar toda la longitud de este recinto a 100 pies lineales por minuto requeriría 37 500 CFM y resultaría en una renovación de aire por minuto. En este caso, una tasa de ventilación de 10 000 a 12 000 pies³ por minuto es probablemente más factible y razonable, y resulta en 16 a 20 renovaciones de aire por hora. Para tanques grandes, puede ser práctico obtener solo de 4 a 6 renovaciones de aire por hora durante la voladura. Aun así, se necesita cierta circulación de aire para la visibilidad; para recintos de contención de estructuras, los flujos de aire inferiores a 10 pies lineales por minuto generalmente no serán efectivos y darán como resultado un ambiente excesivamente polvoriento.
Además de la visibilidad, las medidas de ventilación en condiciones reales deben garantizar un ambiente con niveles de vapor de solvente inferiores al 10 % del LEL (Límite Inferior de Explosividad) en todo momento cuando se rocíen solventes inflamables. También se debe considerar el uso de ventilación para reducir la exposición a disolventes tóxicos a niveles inferiores a los LPE (Límites de Exposición Permisibles) siempre que sea posible. Tenga en cuenta que los LPE pueden ser de 10 a más de 50 veces inferiores a la directriz de inflamabilidad del 10 % del LEL (Límite Inferior de Exposición). Puede haber mucha confusión sobre el uso de ventilación por dilución para eliminar riesgos de incendio y reducir la exposición a sustancias tóxicas. Los cálculos exactos son complejos, y la mezcla de flujos de aire alrededor de estructuras complejas e incluso en espacios abiertos como tanques dificulta mucho la modelización precisa. Tenga en cuenta que la mejor manera de garantizar niveles inferiores al 10 % del LEL es mediante la monitorización con un medidor calibrado. Consulte a su CIH (Instituto Canadiense de Salud) para obtener asesoramiento específico. Sin embargo, existen algunas reglas generales sencillas que se pueden aplicar para garantizar razonablemente la seguridad contra incendios y la seguridad de los trabajadores, como se describe en el segundo recuadro lateral, «Planificación general para la ventilación» (pág. 7).
Otro aspecto del confort del trabajador también influye en la seguridad y la productividad. El esfuerzo físico intenso en un ambiente cálido y húmedo puede ser peligroso, especialmente para quienes no están aclimatados al calor. Se debe prestar especial atención a los operarios de explosivos, ya que sus trajes de protección pueden aumentar significativamente la exposición al calor. Los riesgos de enfermedades relacionadas con el calor han sido un tema de especial interés para los organismos reguladores de seguridad, con Cal/OSHA de California a la cabeza.
En la página 9 se muestra una tabla de riesgo del índice de calor. Muchas combinaciones pueden ser peligrosas. Cabe destacar que la «zona de peligro» abarca 96 °F con un 50 % de humedad relativa (sensación térmica de 108 °F), 90 °F con un 70 % de humedad relativa o 86 °F con un 95 % de humedad relativa. Reducir la temperatura del aire de 86 °F con un 95 % de humedad relativa (sensación térmica de 108 °F) al 50 % de humedad relativa saca las condiciones de la zona de peligro y las reduce a una sensación térmica relativamente confortable de 88 °F. La humedad relativa puede suponer una gran ventaja en cuanto a confort y seguridad frente al calor. El enfriamiento real, ya sea del aire en todo el recinto o del aire suministrado a la capucha del trabajador, también puede ser eficaz. Para enfriar solo a los trabajadores, los métodos más efectivos son probablemente los enfriadores de aire de vórtice, que dividen una corriente de aire comprimido respirable en porciones calientes y frías para que el aire frío inunde el casco del trabajador. También existen otras formas menos sofisticadas de enfriar a los trabajadores, desde el uso de chalecos con bolsillos para acumuladores de frío hasta el paso de serpentines de aire comprimido a través de enfriadores llenos de hielo y agua.
Conclusión En resumen, hoy en día muchos más proyectos se ocupan de los controles ambientales en comparación con los proyectos realizados hace tres décadas. Parte de este cambio se debe a las regulaciones, en particular a los requisitos de seguridad de OSHA sobre el plomo (12%); parte del aumento se debe a las especificaciones, ya que los propietarios reconocen que la deshumidificación de los recubrimientos de los tanques mejora la calidad; y parte de los aumentos han sido voluntarios, ya que los empleadores reconocen que una mayor comodidad para los trabajadores mejora la productividad. Las nuevas tecnologías han mejorado especialmente la medición de la temperatura y la humedad, así como el control de los equipos. Las nuevas tecnologías que se vislumbran en el horizonte prometen una mayor sofisticación en los controles electrónicos, ofreciendo opciones de automatización para contratistas que desean que sus equipos de campo se concentren en la producción. Las nanotecnologías podrían mejorar los desecantes con formulaciones de zeolita optimizadas, que absorben vapores y materiales gaseosos, incluidos los orgánicos, con mucha mayor eficiencia. Incluso podría ser posible permitir la recirculación del aire acondicionado durante la pintura, con los depuradores y acondicionadores de aire adecuados. Estén atentos: sin duda, se avecinan más avances.
Acerca del autor
Robert Ikenberry, PCS, es gerente de proyectos y director de seguridad corporativa de California Engineering Contractors Inc., en Pleasanton, California, con 35 años de experiencia en proyectos de recubrimientos protectores y gestión de la construcción. Ha sido editor colaborador de JPCL durante más de una década y miembro de SSPC durante más de 20 años.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Las telecomunicaciones se encuentran con una torre de agua.
Por Christopher Wolfgram y Daniel J. Zienty Short Elliott Hendrickson Inc
Fotografías cortesía de los autores, salvo que se indique lo contrario.
Se puede afirmar que las torres de agua se han convertido en una ubicación predominante para la instalación de equipos de telecomunicaciones celulares. Su altura y diseño las convierten en una opción natural para lo que la industria denomina emplazamientos de macroceldas. Y cuando un operador instala equipos de telecomunicaciones celulares en una torre, es seguro que otros pronto harán lo mismo.
Las torres de agua no solo albergan antenas, sino también equipos asociados, como unidades de radio remotas (RRU). Estos equipos pueden añadir miles de kilos de peso adicional, y en muchas torres se ubican sobre el sistema de barandillas. Dado que muchos diseños de barandillas se construyeron para cumplir con las normas de OSHA, limitadas a facilitar el acceso y el cambio de bombillas, los operadores y sus ingenieros necesitan reforzarlas. La pregunta que surge es: ¿en qué momento la instalación alcanza su capacidad máxima?
Un método para proporcionar soporte estructural ha sido la adición de refuerzos soldados al sistema de barandillas existente y al techo de la torre. Sin embargo, este método genera calor, lo que daña el recubrimiento de las zonas adyacentes, tanto en el interior como en el exterior del tanque. En el siguiente caso práctico, el problema se agravó debido a que la torre de agua era de reciente construcción y el sistema de recubrimiento era nuevo.
Tras recibir inicialmente los planos que incorporaban el método de arriostramiento descrito anteriormente, el ingeniero de la compañía presentó planos que, en general, proporcionaban refuerzos adicionales a los postes de soporte verticales de las barandillas mediante perfiles soldados. Estos perfiles de 7,6 cm (3 pulgadas) se soldarían a dos lados de los tubos de soporte verticales y a la placa base de 9,5 mm (3/8 de pulgada) de espesor ya instalada. El ingeniero determinó que solo se requería una soldadura de 3 mm (1/8 de pulgada) en la placa base, pero persistía la duda: ¿dañaría una soldadura de 3 mm (1/8 de pulgada) el sistema de recubrimiento interior?
Para determinar la cantidad de calor generado durante las operaciones de modificación de las torres de agua para que soportaran eficazmente los equipos de telecomunicaciones, se realizó una prueba en dos fases para simular el calor generado por la soldadura y la posterior absorción de calor por las placas de la cubierta de la torre de almacenamiento. La primera fase de la prueba se completó utilizando soldaduras superficiales en placas de prueba con incrementos de 2,5 cm (1 pulgada), desde 2,5 cm (1 pulgada) hasta 20 cm (8 pulgadas) de longitud. En la segunda fase de las pruebas se utilizaron canales soldados a la superficie de la placa de ensayo con secuencias de soldadura preseleccionadas.
La soldadura se realizó con una máquina de soldadura MIG y un electrodo ER70S-6 de 0,30 pulgadas de diámetro, con una velocidad de alimentación de alambre de aproximadamente 350 pulgadas por minuto y un gas de protección compuesto por un 75 % de CO2 y un 25 % de Ar. El voltaje fue de aproximadamente 22 voltios y el amperaje de aproximadamente 180 amperios. Estos parámetros se utilizaron para todas las soldaduras en este estudio de caso.
Figura 1: El material base de la placa de prueba utilizada en todos los ensayos consistía en una placa de acero A36 de 6 mm de espesor con una almohadilla de refuerzo de acero A36 de 6 mm de espesor soldada en su lugar, lo que resultaba en un espesor total de la placa de prueba de 12,7 mm.
El material base de la placa de prueba utilizada en todos los ensayos consistió en una placa de acero A36 de ¼ de pulgada de espesor con una almohadilla de refuerzo de acero A36 de ¼ de pulgada de espesor soldada, lo que resultó en un espesor total de la placa de prueba de media pulgada (Fig. 1). La placa de prueba se preparó para cumplir con la norma SSPC-SP 10/NACE n.° 2, «Limpieza por chorro abrasivo casi blanco», y se recubrió con dos capas de epoxi de poliamida con una capa superior de poliuretano acrílico. El espesor total del sistema de recubrimiento se midió en un promedio de 10,2 mils DFT, cumpliendo con los estándares SSPC-PA 2. Antes de comenzar los ensayos, se retiró el recubrimiento de la almohadilla de refuerzo para cumplir con la norma SSPC-SP 11, «Limpieza con herramientas eléctricas hasta el metal desnudo» (Fig. 2).
Figura 2: Antes de comenzar los ensayos, se retiró el recubrimiento de la almohadilla de refuerzo para cumplir con la norma SSPC SP 11 de limpieza de herramientas eléctricas hasta dejar el metal al descubierto.
Pruebas de la Fase Uno
Las pruebas de la Fase Uno consistieron en realizar una soldadura superficial de 1/8 de pulgada (refuerzo) a la placa de refuerzo en pasadas separadas, comenzando con una longitud de 1 pulgada y continuando con pasadas posteriores que aumentaban 1 pulgada cada una hasta alcanzar una longitud total de 8 pulgadas (Fig. 3). La placa de prueba se calentó a aproximadamente 80 °F antes de la soldadura inicial y se dejó enfriar a aproximadamente 80 °F entre pasadas, lo que permitió mantener una temperatura inicial constante en cada prueba de la Fase Uno. La placa de prueba se elevó durante las operaciones de soldadura para eliminar el respaldo y simular el interior del techo de un tanque.
Figura 3: La primera fase de las pruebas consistió en realizar una soldadura superficial de 1/8 de pulgada (refuerzo) a la almohadilla de refuerzo en pasadas separadas, comenzando con una longitud de 1 pulgada y continuando con pasadas posteriores que aumentaban 1 pulgada cada una hasta alcanzar una longitud total de 8 pulgadas.
Al finalizar cada prueba de soldadura, se midió la temperatura con un termómetro infrarrojo para determinar la temperatura máxima de soldadura. Se tomaron lecturas en la superficie de la soldadura y en la parte posterior de la placa de prueba. Tras las lecturas de temperatura, se realizó una inspección visual para detectar daños en el recubrimiento (Tabla 1).
Según las fichas técnicas del fabricante, la resistencia al calor seco de la resina epoxi de poliamida era de 250 °F y la del poliuretano acrílico de 200 °F. Si bien la resistencia al calor seco del poliuretano se superó en las dos últimas muestras, no se observaron daños visibles en el sistema de recubrimiento (Fig. 4).
Figura 4: Si bien se superó la resistencia al calor seco del poliuretano en las dos últimas muestras, no se observaron daños visibles en el sistema de recubrimiento.
Pruebas de la Fase Dos
Las pruebas de la Fase Dos consistieron en realizar una soldadura de filete de 1/8 de pulgada alrededor de la base de un canal de 3 pulgadas fabricado con dos ángulos de 1 ½ x 1 ½ x 1/8 de pulgada, de 2 pulgadas de altura y de acero A36. Esta fase simuló el uso del refuerzo propuesto para los postes de la barandilla como estructura de soporte para equipos de telecomunicaciones. Al igual que en la Fase Uno, la placa de prueba se calentó a aproximadamente 80 °F antes de la soldadura inicial y se dejó enfriar a aproximadamente 80 °F entre cada pasada de soldadura. La placa de prueba también se elevó durante las operaciones de soldadura para eliminar el respaldo y simular el interior del techo de un tanque.
Figuras 5 y 6: La primera prueba de la Fase Dos consistió en dividir la soldadura del canal al panel de prueba en dos pasadas: una pasada posterior a lo largo del borde exterior del canal y una pasada frontal a lo largo del borde interior, dejando tiempo para el enfriamiento entre pasadas.
La primera prueba de la Fase Dos consistió en dividir la soldadura del canal al panel de prueba en dos pasadas: una pasada posterior a lo largo del borde exterior del canal y una pasada frontal a lo largo del borde interior, con tiempo de enfriamiento entre pasadas (Figs. 5 y 6). Según los resultados de la Fase Uno, se consideró que la soldadura de 15 cm (6 pulgadas) necesaria para completar una sola pasada a lo largo de un lado del canal superaría la prueba sin exceder la resistencia al calor seco del sistema de recubrimiento.
Las temperaturas máximas resultantes en la parte posterior de la placa de prueba durante la primera prueba de la Fase Dos superaron la resistencia al calor seco del poliuretano acrílico en la primera pasada (112 °C o 236 °F) y superaron la resistencia al calor seco tanto de la poliamida epoxi como del poliuretano acrílico en la segunda pasada (121 °C o 251 °F). El aumento de las temperaturas máximas alcanzadas en las pasadas de 15 cm (6 pulgadas) se debió a la concentración del calor, que pasó de una pasada en línea recta sobre acero plano a una pasada en forma de C dentro del filete en la unión de los metales. Al igual que en la Fase Uno, no se observaron daños en el sistema de recubrimiento.
La segunda prueba de la Fase Dos se realizó con el objetivo de demostrar la falla del sistema de recubrimiento debido a la exposición a calor excesivo. Esta prueba consistió en soldar el canal al panel de prueba en una sola pasada alrededor de todo el perímetro. Se consideró razonable que esta única pasada de 30,5 cm (12 pulgadas) generaría suficiente calor como para provocar la falla del sistema de recubrimiento al exceder su resistencia al calor seco (Fig. 7).
Figura 7: Se consideró razonablemente que esta única pasada de 30,5 cm (12 pulgadas) generaría suficiente calor como para provocar la falla del sistema de recubrimiento al exceder su resistencia al calor seco.
Como se esperaba, la temperatura máxima resultante en la parte posterior de la placa de prueba superó la resistencia al calor seco tanto del epoxi de poliamida como del poliuretano acrílico, alcanzando un máximo de 180 °C (346 °F). Sin embargo, de forma inesperada, no se observó ningún daño visible en el recubrimiento.
Resultados
La primera fase de pruebas se llevó a cabo para establecer una temperatura de referencia para las soldaduras de refuerzo superficial de 1/8 de pulgada utilizadas en condiciones de campo. Antes de estas pruebas, no se disponía de datos suficientes para determinar y, por lo tanto, prevenir daños en la superficie húmeda interior del tanque de almacenamiento de agua. La segunda fase de pruebas se diseñó para recrear una situación de uso en campo, según lo propuesto por un ingeniero de una empresa de telecomunicaciones, donde se preveía que la fabricación de múltiples piezas generaría zonas de mayor calor debido a la mayor superficie y a las zonas confinadas, como las esquinas de una soldadura de filete. Esto se corroboró con los datos recopilados.
El uso de soldaduras intermitentes, similar a la fase de secuenciación, y la sincronización para permitir el enfriamiento, redujeron la exposición al calor y, en este caso, permitieron completar la soldadura sin exceder las recomendaciones de resistencia al calor seco especificadas por el fabricante del recubrimiento.
Aunque no se observaron daños visibles en el recubrimiento, se comprobó su fragilidad tras la soldadura, donde las temperaturas superaron las recomendaciones del fabricante sobre resistencia al calor seco para dos pasadas de adelante hacia atrás, seguidas de la soldadura del perímetro completo, como se muestra en la Tabla 2. Al golpear suavemente el recubrimiento, se evidenció que sí se había producido daño, lo que provocó una pérdida de adherencia al sustrato y un endurecimiento del recubrimiento hasta volverse muy frágil. Se realizó una prueba de adherencia por corte transversal según la norma ASTM D3359, obteniéndose una calificación 2A (desprendimiento irregular a lo largo de la mayoría de las incisiones de hasta 3,2 mm [1/8 de pulgada] a cada lado) (Fig. 8). No se disponía de instrumentación para realizar una prueba de adherencia por tracción.
Figura 8: Se realizó una prueba de adhesión de corte transversal según la norma ASTM D3359 y los resultados cumplieron con una calificación 2A (remoción irregular a lo largo de la mayoría de las incisiones de hasta 3,2 mm [1/8 de pulgada] a cada lado).
El calor excesivo daña los sistemas de recubrimiento. Sin embargo, según los resultados de esta prueba, el uso de una secuencia de soldadura adecuada puede minimizar o incluso eliminar el daño si se supervisa correctamente, incorporando una secuencia de soldadura predeterminada y correcta seguida por el soldador.
Conclusión Las pruebas y observaciones realizadas demuestran que, mediante una soldadura de 1/8 de pulgada aplicada a una placa de acero de ¼ de pulgada con una almohadilla de refuerzo de ¼ de pulgada, similar a la construcción típica de techos de tanques de almacenamiento de agua, un proceso de secuenciación y monitoreo de temperatura desarrollado permite la instalación de accesorios sin dañar el sistema de recubrimiento interior del tanque.
Seguimiento del caso
Para este tanque de almacenamiento de agua en particular, el ingeniero de la compañía de telecomunicaciones revisó el diseño de la barandilla para incluir diagonales de refuerzo en lugar de los soportes de canal de 3 pulgadas propuestos, con el fin de proporcionar la capacidad de carga requerida para el equipo (Fig. 9). Esta revisión del diseño evitó la necesidad de soldar al techo del tanque, previniendo así daños al sistema de recubrimiento interior húmedo.
Figura 9: El refuerzo mecánico (no soldado) del pasamanos utiliza diagonales de rigidización en lugar de los soportes de canal de 3 pulgadas propuestos para proporcionar la capacidad de carga requerida para el equipo.
Acerca de los autores
Chris Wolfgram es gerente de recubrimientos protectores y gerente de proyectos en Short Elliott Hendrickson Inc., con más de 10 años de experiencia en la industria de recubrimientos industriales. Posee una licenciatura en gestión de la construcción por la Universidad Estatal de Dakota del Norte y cuenta con numerosas certificaciones de la SSPC, además de otras como la de Inspector de Recubrimientos NACE – Nivel 3 y la de Inspector de Soldadura AWS. Wolfgram es miembro de la SSPC desde hace más de 10 años y actualmente es vicepresidente del Capítulo de la Región Centro-Norte. Su artículo apareció en la edición especial de agosto de 2015 de la revista JPCL, titulada «Profesionales de los Recubrimientos: La Próxima Generación».
Dan Zienty es socio principal de Short Elliott Hendrickson Inc. y ha sido gerente de proyectos relacionados con recubrimientos protectores durante más de 20 años. Posee una licenciatura en tecnología de la construcción por la Universidad de Purdue, es Especialista en Recubrimientos Protectores de la SSPC e Inspector de Recubrimientos certificado por NACE. Zienty ha recibido numerosos Premios a la Excelencia en Ingeniería del Consejo de Ingenieros Consultores de Minnesota por su trabajo en la restauración de torres de agua y ha escrito y presentado artículos sobre el mantenimiento de recubrimientos protectores. Es miembro activo de SSPC y recientemente fue nombrado miembro del subcomité D102 de AWWA para tanques elevados de acero, columnas de agua y depósitos.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Comprensión de las pruebas de adherencia por el método de pull off
POR ROB FRANCIS, R A FRANCIS CONSULTING SERVICES PTY LTD
Las pruebas de adherencia por arranque de recubrimientos son cada vez más especificadas y utilizadas por los inspectores de recubrimientos. Los fabricantes han producido nuevos modelos de equipos de prueba, se publican más artículos sobre el tema y, a menudo, se exigen requisitos de arranque en las especificaciones de recubrimientos. ¿Se debe este creciente interés a la capacidad de las pruebas para proporcionar información útil sobre el rendimiento de los sistemas de recubrimiento, o se trata de un método de prueba más atractivo porque puede generar un número, aunque este tenga poca relevancia? Este artículo analizará en detalle las pruebas de arranque, específicamente, qué se mide y qué significan los resultados.
¿QUÉ ES LA PRUEBA DE PULL-OFF?
La prueba de arranque es un método para determinar cuantitativamente la fuerza de adhesión de un recubrimiento a un sustrato. Se fija un dispositivo de carga (comúnmente llamado dolly) a la superficie del recubrimiento con un adhesivo, como se muestra en la Figura 1. A continuación, el aparato de prueba se fija al dolly y se alinea para tirar del dispositivo de carga perpendicularmente a la superficie del recubrimiento. La fuerza se incrementa gradualmente hasta que el dispositivo de carga se desprenda, lo que ocurrirá en la interfaz más débil dentro del sistema de recubrimiento.
Fig. 1: Diagrama de una prueba típica de adhesión por arranque. FIGURAS CORTESÍA DEL AUTOR, SALVO QUE SE INDIQUE LO CONTRARIO.
Conociendo el diámetro del carro de prueba, la fuerza de rotura se convierte en una tensión de rotura (resistencia) expresada en megapascales (MPa) o libras por pulgada cuadrada (psi). Un MPa equivale a 14 psi. Para estas pruebas se suele utilizar un comprobador de adhesión portátil, comúnmente llamado Equipos PULL OFF, que suele cumplir con normas como la ASTM D4541.1 El usuario registra la resistencia al arranque, así como la ubicación de la rotura en el sistema de recubrimiento (por ejemplo, una falla de adhesión entre la imprimación y el sustrato o entre capas, cohesión dentro de una capa de recubrimiento, falla del adhesivo, etc.). La versión 2017 de la ASTM D4541 incluía un protocolo alternativo de aprobado/reprobado, en el que la fuerza se incrementa solo hasta un límite predeterminado y la prueba se da por finalizada, minimizando, si no evitando, los daños al recubrimiento.
¿SE PUEDE CONFIAR EN LAS CIFRAS?
Existen varios dispositivos en el mercado que utilizan este principio para realizar estas pruebas, pero existen diferencias entre ellos que pueden afectar significativamente los resultados obtenidos. En algunos modelos, la carga se aplica comprimiendo un resorte (mecánico), mientras que en otros se aplica neumática o hidráulicamente. En los modelos más antiguos, la empuñadura para sujetar la plataforma rodante es fija, mientras que en los modelos más modernos es móvil, lo que garantiza una alineación más perpendicular a la carga. Debido a estas diferencias, los distintos calibres de resistencia al arranque pueden no ofrecer resultados comparables.
La norma ASTM D4541 reconoce esto y divide los dispositivos en diferentes tipos, cada uno con su propio método de prueba, como se muestra en la Tabla 1. Los calibres de Tipo I se utilizan generalmente para hormigón y se eliminaron de la norma en 2004, aunque el dispositivo sigue estando disponible.
En la versión de 2009 de la norma ASTM D4541, se determinó la resistencia al arranque de cuatro paneles pintados utilizando cinco dispositivos en una encuesta interlaboratorio. Las lecturas promedio de la resistencia al arranque determinadas con cada tipo se muestran en la Figura 2. Los límites de repetibilidad y reproducibilidad de la Tabla 1 indican la diferencia porcentual máxima aceptable entre los resultados antes de que se consideren significativos. Repetibilidad para un solo operador con un solo dispositivo y reproducibilidad entre diferentes operadores. Estos también se representan como barras de error en la Figura 2, con los límites de repetibilidad como los valores menores. Estos límites son significativos e indican que los resultados de las pruebas obtenidos por estos dispositivos están sujetos a una incertidumbre considerable, un problema también discutido por Schilling. Por ejemplo, si un operador obtiene un resultado de 7 MPa (1000 psi) con un medidor Tipo II bajo condiciones dadas, entonces un segundo resultado bajo condiciones diferentes debe ser menor que (7- [7 x .65]) = 2.5 MPa (360 psi) o mayor que (7+ [7 x .65]) = 11.6 MPa (1680 psi) para que el cambio se considere significativo. Incluso con el medidor más repetible, el Tipo IV, un resultado tendría que estar fuera del rango de 6-8 MPa (870 1160 psi) para considerarse significativo. Al comparar los resultados con los obtenidos por otros operadores, la dispersión esperada de los resultados será aún mayor. Es claro que las pequeñas diferencias en los valores de extracción dentro o entre investigaciones, especialmente los valores más altos, no deben considerarse significativas.
Fig. 2: Resultados de arranque para paneles de prueba y límites de repetibilidad y reproducibilidad para cinco métodos de prueba de arranque de las Tablas 1 a 5 en ASTM D4541-2009
El medidor Tipo II ofrece una mayor variabilidad porcentual que los calibres autoalineables, por lo que la dispersión probablemente se deba a una mayor probabilidad de fuerzas de corte que actúen sobre el dispositivo de prueba con dicho calibre. Aunque es autoalineable, la variabilidad obtenida con el medidor Tipo III también es bastante alta y probablemente se deba al diferente mecanismo de carga a través del centro del carro de prueba, lo que introduciría tensiones de corte. La Figura 3 muestra los carros utilizados para tres de los métodos, lo que podría explicar parte de la dispersión. El cabezal plano del medidor Tipo II implica que el carro probablemente se tire en ángulo con respecto a la perpendicular, mientras que el cabezal redondeado del mediro Tipo V permite aplicar una fuerza más uniforme. Como se ha indicado, es más probable que la carga sea desigual con el medidor Tipo III, ya que la carga se aplica a través de un orificio central, aunque la mayor longitud del dispositivo también aumentaría la probabilidad de una fuerza de tracción descentrada. Cunningham y Steele también encontraron resultados variables con mayor dispersión alrededor de la media con calibres de alineación fija en comparación con los calibres autoalineables. Otras razones de la dispersión incluyen la desalineación del aparato o del dispositivo de carga, que no es perpendicular a la superficie, huecos o inclusiones en el pegamento, superficies mal preparadas o curvadas, y el deslizamiento o la torsión del dispositivo de prueba durante el curado inicial del pegamento. Incluso con cuidado, es muy difícil aplicar una carga perfectamente centrada axialmente, y los errores darán resultados inferiores, no superiores. Los usuarios de campo experimentados observan que entre el 5 % y el 10 % de las pruebas de tracción resultan inválidas. Por lo tanto, es esencial aplicar al menos tres medidores de prueba por ubicación en el campo al realizar esta prueba. La incertidumbre y la dispersión en los resultados pueden dificultar la identificación de cualquier tendencia al investigar el efecto de alguna variable en la adhesión del recubrimiento, a menudo denominado «distinguir la señal del ruido», utilizando una analogía con la electrónica.
Fig. 3: Plataformas rodantes para probadores de tracción tipo II (alineación fija), tipo III y tipo V (autoalineación)
Además de las diferencias en repetibilidad y reproducibilidad, la Figura 2 muestra que diferentes medidores ofrecen diferentes valores de resistencia al arranque para el mismo recubrimiento y panel de prueba. Los medidores Tipo II ofrecen resistencias al arranque de aproximadamente la mitad que los demás instrumentos, que ofrecen resultados similares dentro de los errores mencionados anteriormente. Es fundamental identificar el instrumento utilizado en cualquier investigación. Una investigación independiente de varios métodos de ensayo de arranque confirmó que el medidor Tipo II arrojó resultados considerablemente inferiores a los de los métodos neumáticos o hidráulicos. Cunningham y Steele también observaron que los instrumentos hidráulicos parecen obtener mejores resultados que los dispositivos mecánicos (de resorte), lo que, según ellos, se debía a que la aplicación de la fuerza era más suave en el caso de los instrumentos hidráulicos. Describieron un experimento en el que se modificó un comprobador mecánico retirando el resorte y sustituyéndolo por uno hidráulico accionado por una bomba eléctrica. Los resultados promedio duplicaron los obtenidos previamente. El factor significativo para los resultados más bajos con el medidor Tipo II parece ser la suavidad de la aplicación de la fuerza, más que la ausencia de autoalineación. Estos hallazgos sugieren que los valores obtenidos con un medidor Tipo II deben duplicarse en comparación con los resultados de otro tipo de medidores.
¿QUÉ SIGNIFICAN LOS RESULTADOS?
El ensayo de arranque mide la resistencia a la fractura del enlace más débil en el sistema sustrato-recubrimiento-pegamento-dolly. Si la fractura se produce entre capas, la resistencia determinada será una medida de la adhesión, pero si la fractura se produce dentro de un recubrimiento (fallo de cohesión), el resultado será una medida de la resistencia a la tracción del recubrimiento. El valor de desprendimiento para un fallo de cohesión no dará ninguna pista sobre las propiedades de adhesión del recubrimiento (salvo que indique que la resistencia adhesiva al desprendimiento debe ser mayor que la fuerza cohesiva). Incluso los resultados de trabajos que analizan comparaciones —por ejemplo, antes y después de la meteorización— no indican nada sobre la resistencia de la adhesión si el fallo no es un fallo de adhesión.
Incluso si la falla se produce por adhesión entre dos superficies, es poco probable que el valor de adhesión obtenido se relacione con el rendimiento del recubrimiento por diversas razones. Para empezar, la carga se aplica sobre un área mucho menor y es probable que la tasa de carga durante la prueba sea mucho mayor que la aplicada en servicio. Más importante aún, la prueba aplica una carga de tracción al recubrimiento, mientras que en la práctica, las tensiones de corte aplicadas al recubrimiento suelen ser las más significativas (no hay evidencia de que la adhesión a la tracción de un recubrimiento guarde relación con la adhesión al corte). Otro problema al analizar los resultados de las pruebas de desprendimiento es que es poco probable que se correlacionen con la protección anticorrosiva a largo plazo que ofrece un recubrimiento. Es indudable que los recubrimientos deben adherirse bien para resistir el avance del agua y otras especies agresivas a través de su superficie, pero esto no implica que los valores altos de desprendimiento tengan algún efecto sobre estos.
Un recubrimiento de curado lento puede mostrar una adhesión o cohesión inicial deficiente, pero estas propiedades pueden mejorar rápidamente. Por otro lado, un recubrimiento puede mostrar una buena adhesión inicial, pero la penetración de humedad puede causar corrosión en la interfaz, lo que conlleva una rápida reducción de la adhesión. La resistencia al arranque medida poco después de la aplicación del recubrimiento rara vez indica el rendimiento a largo plazo.
A pesar de estas preocupaciones, existe una gran cantidad de informes y artículos que presentan los resultados de las pruebas de arranque, pero solo se pueden obtener conclusiones útiles a partir de trabajos que identifiquen claramente la unidad de prueba utilizada y la ubicación de la fractura. Además, se deberían haber realizado pruebas por triplicado o de mayor calidad para obtener resultados útiles. Los resultados sin esta información son de poca utilidad.
Cortar alrededor de la plataforma puede influir en los resultados de las pruebas de arranque. Las versiones anteriores de la norma ASTM D4541 contenían la frase frecuentemente citada (Cláusula 6.7) que decía: «El rayado alrededor del dispositivo infringe el criterio fundamental de prueba in situ de que se pruebe un recubrimiento inalterado», pero esto se eliminó en la actualización de 2017. La norma ahora señala que el rayado debe acordarse entre el comprador y el vendedor e informarse claramente con los resultados, y se debe tener mucho cuidado para evitar la microfisura. Solo se recomienda para películas más gruesas (una nota lo define como mayor de 20 milésimas o 500 micras), recubrimientos reforzados y recubrimientos elastoméricos. El efecto del rayado probablemente se absorba por la incertidumbre mencionada anteriormente en la mayoría de las situaciones, pero probablemente se vuelve importante para recubrimientos más gruesos (Fig. 4).
¿CUÁLES SON LOS VALORES TÍPICOS DE LA FUERZA DE ADHERENCIA?
Muy pocos estudios de resistencia al desprendimiento informan realmente sobre la verdadera fuerza de adhesión entre un recubrimiento y su sustrato, o entre capas de recubrimiento. La mayoría de los fallos reportados en la literatura son, de hecho, cohesivos. Una investigación útil que sí mostró fallos de adhesión fue la de Islam et al.,quienes analizaron el efecto de diferentes métodos de preparación de superficies en la resistencia al desprendimiento de resina epoxi impregnada con malla de filamentos cortados aplicada al acero. Los ensayos de resistencia al desprendimiento se realizaron según la norma ASTM D4541 y, aunque no se menciona el tipo de comprobador, a partir de las fotografías parece ser un medidor Tipo V. Los autores encontraron una relación directa entre el porcentaje de falla de adhesión y la resistencia al arranque (Fig. 5). Para una falla puramente adhesiva entre la resina y un sustrato liso, la resistencia al arranque fue de poco más de 1 MPa. La resistencia al arranque aumentó y la falla se volvió más cohesiva a medida que aumentaba la rugosidad del sustrato. Para una falla puramente cohesiva (resina) con un sustrato rugoso, la resistencia al arranque fue de alrededor de 14 MPa. De este trabajo, parecería que una mala adhesión resulta en valores de arranque muy bajos del orden de 1 MPa pero, si la falla es más de un pequeño porcentaje cohesivo, la resistencia al arranque para recubrimientos sólidos aumentará notablemente. Las pruebas de arranque suelen ser obligatorias para recubrimientos donde la adhesión mecánica es crítica, como los recubrimientos de pulverización térmica de metal. Se requiere un promedio mínimo de punto de 3,45 MPa para recubrimientos de zinc en una norma de pulverización térmica, con valores más altos para recubrimientos de aluminio y Zn/Al. Esta norma no permite el uso del medidor Tipo II, aparentemente reconociendo que da cifras diferentes a las de los demás comprobadores.
Fig. 4: La fuerza de arranque se distribuirá sobre un área mayor para un recubrimiento más grueso que para uno delgado.
Un recubrimiento sobre una superficie oxidada que falla dentro de la capa de óxido normalmente se consideraría un fallo de adhesión, aunque en rigor se trata de un fallo de cohesión dentro del óxido. White utilizó un medidor Tipo V para investigar la adhesión de epoxis tolerantes a la superficie en comparación con epoxis convencionales a superficies de acero oxidadas preparadas con diversos estándares de limpieza. Los epoxis tolerantes a la superficie presentaron altos valores de desprendimiento (15-18 MPa) tanto en superficies limpiadas a mano como con herramientas eléctricas y con chorro abrasivo, con fallos de adherencia o de cohesión dentro del epoxi. Los epoxis convencionales arrojaron resultados similares sobre superficies limpiadas con chorro abrasivo.
Sin embargo, sobre superficies limpiadas a mano o con herramientas eléctricas, estos recubrimientos —que, por supuesto, no están diseñados para su aplicación en superficies mal preparadas— fallaron dentro de la capa de óxido, aunque el valor de desprendimiento se mantuvo relativamente alto, de 10-12 MPa. Parece que incluso los fallos de adhesión pueden presentar valores de desprendimiento relativamente altos.
¿CÓMO AFECTA LA INTEMPERIE A LA RESISTENCIA DEL RECUBRIMIENTO?
Las pruebas de desprendimiento tienen un valor limitado para determinar las propiedades de adhesión de los recubrimientos recién aplicados, pero son más eficaces para monitorear la degradación del recubrimiento. A medida que el recubrimiento envejece, normalmente se vuelve quebradizo, por lo que su resistencia disminuye. Además, el óxido se acumula bajo el recubrimiento a medida que se degrada, lo que reduce aún más la resistencia al desprendimiento. Las pruebas de desprendimiento pueden utilizarse para monitorear el estado general del recubrimiento a medida que este se desgasta.
Fig. 5: Relación entre la resistencia al desprendimiento y el porcentaje de fallo de adhesión en una investigación
El Sarraf et al. describieron cómo se utilizan los valores de adhesión al desprendimiento para determinar los programas de mantenimiento del Puente del Puerto de Auckland en Nueva Zelanda. La inspección del estado del recubrimiento se realiza a intervalos regulares e incluye pruebas de desprendimiento en varios lugares. Las pruebas iniciales se realizaron con un medidor Tipo III, que posteriormente se cambió a una Tipo V, que, como se mencionó anteriormente, debería arrojar resultados comparables. La experiencia ha determinado que un valor mínimo de 2,5 MPa es un nivel de desprendimiento aceptable para permitir la aplicación de un nuevo recubrimiento sin riesgo de delaminación del recubrimiento existente. Aunque el valor promedio de resistencia al desprendimiento en la mayoría de los sitios resultó ser aceptable, de 5 MPa, la Figura 6 muestra los resultados de un sitio con valores bajos. Si bien la dispersión es considerable, la tendencia a la baja sugiere que el recubrimiento está perdiendo resistencia y que la región requiere mayor investigación antes de repintarla. De hecho, la región resistió un lavado con agua a 4000 psi y se repintó con éxito. Los autores del estudio indicaron a este autor que las pruebas recientes de resistencia al desprendimiento en este sitio han arrojado valores muy superiores al límite de 2,5 MPa.
Generalmente, se esperaría que la resistencia al arranque de los recubrimientos disminuya con el tiempo a medida que envejecen, pero este no es el caso de los recubrimientos de zinc inorgánico. Biddle encontró que la resistencia al arranque Tipo II de la imprimación de zinc inorgánico sin curar o parcialmente curada bajo un epoxi dio valores de fallo de cohesión de 1,5-2 MPa con fallo en la imprimación, pero esto aumentó a 3,2 MPa o más para la imprimación de zinc inorgánico curada, con la ruptura ocurriendo entonces en la película de epoxi. Curran investigó la resistencia al arranque al buscar alternativas de polisiloxano a los sistemas de poliuretano utilizados en el Centro Espacial Kennedy de la NASA. Las pruebas se realizaron según ASTM D4541, pero no se proporcionó el tipo de unidad de prueba, aunque parece ser hidráulica. Como parte de la investigación, se investigó la adhesión de la imprimación de zinc inorgánico, con valores de arranque de 2,8-6,2 MPa para una gama de imprimaciones de zinc inorgánico a base de solventes comerciales, que fallaron cohesivamente. Curiosamente, se probó la adhesión tras calentar a 400 °C (752 °F) durante 24 horas en recubrimientos utilizados en zonas de escape de cohetes. La adhesión posterior al calentamiento aumentó significativamente, de 11,6 a 17,9 MPa, como resultado del curado continuo de este tipo de recubrimiento. Las pruebas de adhesión de las capas de acabado candidatas mostraron una gama de resistencias al desprendimiento y modos de fallo, pero cuando el fallo se produjo de forma cohesiva en la imprimación de zinc, se observaron valores de 12,4 a 14,5 MPa, lo que indica que la imprimación se curó completamente antes de aplicar la capa de acabado.
Fig. 6: Valores de resistencia al arranque en un sitio del puente del puerto de Auckland
Estos y otros resultados muestran una marcada reducción de la resistencia cohesiva a la intemperie en la mayoría de los recubrimientos. Sin embargo, el zinc inorgánico sin curar mostrará una resistencia cohesiva baja (normalmente inferior a 5 MPa), pero aumentará tras el curado y la intemperie.
CONCLUSIONES Las pruebas de desprendimiento se especifican o utilizan comúnmente para cuantificar la adhesión de los recubrimientos a los sustratos o la adhesión entre capas. Sin embargo, una investigación exhaustiva de los métodos utilizados y los resultados publicados muestran que presenta varias debilidades que limitan su valor, incluyendo las siguientes: • Existen diversos dispositivos comerciales disponibles, pero los resultados pueden variar significativamente entre ellos. Por ejemplo, el dispositivo mecánico accionado por resorte ofrece valores de resistencia al arranque aproximadamente la mitad que los de los dispositivos neumáticos o hidráulicos.
La repetibilidad y reproducibilidad relativamente bajas de los métodos de prueba dificulta la obtención e interpretación de resultados significativos.
No existe evidencia convincente de que estos resultados indiquen el rendimiento del recubrimiento a largo plazo.
La mayoría de los fallos se deben a la cohesión dentro del recubrimiento, que es una medida de la resistencia a la tracción del recubrimiento, pero no está relacionada con su adhesión.
La resistencia cohesiva normalmente disminuye a medida que un recubrimiento se somete a la intemperie, y la resistencia al arranque puede utilizarse para monitorizar dicha degradación. Sin embargo, los recubrimientos de zinc inorgánico pueden mostrar una resistencia cohesiva creciente a medida que se endurecen y se desgastan.
SOBRE EL AUTOR Rob Francis cuenta con más de 40 años de experiencia académica, industrial y de consultoría en recubrimientos anticorrosivos y protectores. Tiene una licenciatura en metalurgia y un doctorado en ciencias de la corrosión. Es autor o coautor de más de 40 artículos técnicos o presentaciones sobre corrosión y recubrimientos. Editó la publicación «Recubrimientos de zinc inorgánico» para la Asociación Australasiana de Corrosión (ACA) en 2013. Ha sido galardonado con el Premio del Editor de JPCL en dos ocasiones y fue nombrado «Mejor Pensador» de JPCL en 2012. También recibió el premio Victor Nightingall por su destacada contribución a la industria de recubrimientos protectores otorgado por la ACA en 2014 y fue nombrado miembro vitalicio de la ACA en 2016.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
POR MICHAEL AAMODT, ALAN GUY Y RAOUF KATTAN, SAFINAH GROUP
Actualmente, no existe una definición universal clara de lo que es un «recubrimiento epoxi sin disolventes» en el mercado. El nombre genérico indica que el recubrimiento epoxi debe ser «sin disolventes», pero al analizar los recubrimientos epoxi sin disolventes disponibles actualmente, observamos que no siempre es así.
Para poder aplicar por pulverización un recubrimiento sin disolventes de este tipo mediante equipos de pulverización airless de alimentación única, la viscosidad debe ser lo suficientemente baja como para obtener un buen patrón de pulverización sin necesidad de diluir con disolventes. Un enfoque de formulación muy común para epoxis sin disolventes es utilizar epoxis líquidos de baja viscosidad de bisfenol A o bisfenol A/F modificados con diluyentes reactivos. El aglutinante epoxi se cura con agentes de curado de poliamina o poliamida de baja viscosidad que pueden administrarse con alcohol bencílico al 30 % como disolvente para reducir aún más la viscosidad, actuar como un buen compatibilizador de epoxis y acelerar el curado. En muchos casos, es necesario reducir aún más la viscosidad para alcanzar las propiedades óptimas de aplicación, por lo que se puede añadir un 10 % en peso o más de disolvente de alcohol bencílico como diluyente no reactivo para resina epoxi.
Sin ninguna prueba científica (que conozcamos), se ha afirmado que el alcohol bencílico permanece sólido en los recubrimientos epoxi. Sin embargo, el alcohol bencílico es un alcohol aromático con un punto de ebullición de 205 °C y, en rigor (en opinión de los autores), debería clasificarse como disolvente y contribuir al contenido de compuestos orgánicos volátiles (COV) de los recubrimientos. Algunos argumentan que, debido a su elevado punto de ebullición, la mayor parte del alcohol bencílico no se evapora ni se difunde fuera de la película de recubrimiento. Sin embargo, existe una razón por la que, en las últimas dos décadas, hemos visto cómo los recubrimientos epoxi sin disolventes para tanques de agua potable se han inclinado hacia formulaciones sin alcohol bencílico: se ha observado que, con el tiempo, el disolvente se difunde fuera de la película de recubrimiento, lo que le da sabor y olor al agua potable. Los sólidos volumétricos significativamente menores, determinados prácticamente, en comparación con los valores calculados considerando el alcohol bencílico como no volátil, son un claro indicio de que, de hecho, es volátil y debería clasificarse como disolvente.
En la Tabla 1, el contenido de alcohol bencílico en la base epoxi y el agente de curado de los recubrimientos epoxi sin disolventes para tanques marinos se ha obtenido de las fichas de datos de seguridad de los fabricantes de recubrimientos. De la tabla se desprende claramente que no todos los fabricantes de pintura consideran el alcohol bencílico como un disolvente que aumenta el contenido de COV y reduce los sólidos volumétricos del recubrimiento. Por lo tanto, nos encontramos con la desafortunada situación de que los recubrimientos sin disolventes, que deberían tener un contenido de sólidos volumétricos muy cercano al 100 % y 0 g/l de COV, pueden variar entre el 95-100 % de sólidos y 0-180 g/l de COV. Considerando que los recubrimientos epóxicos de ultra alto contenido de sólidos pueden tener hasta un 97 % de sólidos volátiles (VS) y hasta 50 g/l de COV, es necesario establecer una definición común y universal de epoxi sin disolventes para que los usuarios puedan distinguir claramente entre recubrimientos epóxicos sin disolventes y de ultra alto contenido de sólidos. Además, las principales ventajas de los recubrimientos epóxicos sin disolventes son sus bajas o nulas emisiones de COV, la posibilidad de aplicar películas gruesas con poca o ninguna contracción y una menor tensión de formación de película. En base a esto, los autores proponen la siguiente definición universal para un recubrimiento epóxico sin disolventes:
“Un recubrimiento epóxico sin disolventes puede definirse como una pintura epóxica en la que todos los componentes no reactivos de la formulación tienen un punto de ebullición inicial superior a 250 °C a una presión atmosférica de 101,3 kPa. El alcohol bencílico añadido a los recubrimientos epóxicos debe considerarse volátil, ya que no es reactivo y se ajusta a la definición de disolvente según la Directiva de Pinturas de la UE 2004/42/CE. El alcohol bencílico también reduce el volumen de sólidos en comparación con el calculado y, a menudo, indicado en las hojas de datos, asumiendo que no es volátil. Al mismo tiempo, su inclusión aumenta el contenido de compuestos orgánicos volátiles (COV) del recubrimiento”.
Se espera que esta definición propuesta para los recubrimientos epóxicos sin disolventes inicie un debate entre las partes interesadas para acordar una definición común, clara y universal.
BA: Alchol Bencílico.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Varios propietarios de plantas de tratamiento de agua y aguas residuales se han enfrentado a los efectos de la corrosión biogénica y el deterioro químico del hormigón en sus estructuras. La evaluación de estas estructuras afectadas puede ayudar a identificar el tipo y la magnitud del deterioro. Existen varios métodos de evaluación para determinar el estado actual de una estructura de hormigón, con o sin recubrimiento. Este artículo identificará algunos indicadores importantes de corrosión biogénica y deterioro químico del hormigón, con algunos ejemplos de diferentes áreas del proceso de tratamiento de agua y aguas residuales.
REVISIÓN DE ENTORNOS DE SERVICIO
La mayoría de los entornos de servicio de agua y aguas residuales se pueden clasificar en cuatro entornos: interior atmosférico, exterior atmosférico, exterior enterrado e inmerso. El tipo de protección necesaria para el hormigón dependerá del líquido, sólido o gas al que esté expuesto durante el funcionamiento normal de la estructura. Tras clasificar el sustrato a recubrir en uno o más de los entornos de servicio, se pueden determinar los requisitos adecuados de material de recubrimiento, preparación de la superficie y aplicación del recubrimiento para proteger las superficies.
Entornos con alto contenido de cloruro
El hormigón puede estar expuesto a entornos con alto contenido de cloruro, como en cursos de agua con alta salinidad y en ambientes marinos. Además, el hormigón también puede estar expuesto a altas concentraciones de cloruro durante la etapa de desinfección del proceso de tratamiento de agua y aguas residuales. Productos químicos desinfectantes como el hipoclorito de sodio, el hipoclorito de calcio y el dióxido de cloro se utilizan comúnmente para desinfectar el agua y las aguas residuales después de su tratamiento primario y secundario. En las grandes plantas de tratamiento de agua y aguas residuales, la dosificación de estos productos químicos se realiza antes de que entren en un canal largo y sinuoso, generalmente construido de hormigón. El agua debe circular por el canal para permitir el tiempo suficiente para una correcta mezcla y desinfección. A medida que el agua desinfectada circula por el canal, los cloruros comienzan a migrar a través del hormigón sin recubrimiento. Esta migración de cloruros a través del hormigón se produce y podría comenzar a corroer el acero de refuerzo si la cobertura de hormigón es insuficiente, la relación agua-cemento es alta y la matriz del hormigón no es lo suficientemente densa como para evitar la migración de cloruros.
Fig. 1: Evidencia de corrosión del acero de refuerzo en la pared inferior de un canal de concreto FIGURAS CORTESÍA DEL AUTOR A MENOS QUE SE INDIQUE LO CONTRARIO
Cuando la humedad y los cloruros alcanzan el acero de refuerzo, este comienza a corroerse y puede perder su integridad estructural. La corrosión del acero de refuerzo causada por cloruros se ve agravada por el agrietamiento, el desconchado o la poca profundidad de la capa de hormigón que lo recubre. Las manchas en la superficie del hormigón se deben a la celda de corrosión creada por el cátodo y el ánodo dentro del acero y el agua (electrolito). El material anaranjado que se forma en la superficie son depósitos de óxido ferroso. Los cloruros rompen la capa protectora de óxido que recubre el acero de refuerzo incrustada en el hormigón, lo que provoca la corrosión del metal.
Cuando se observan daños en una estructura de hormigón, los propietarios quieren saber el alcance del daño y cuánto costará repararlo.
La Figura 1 muestra varias áreas con manchas de corrosión en la pared inferior de un canal de contacto con cloro después de 30 años de servicio. No está claro si el acero de refuerzo corroído que se muestra en la foto corresponde a un refuerzo vertical o a un tramo de solape doblado hacia arriba desde el refuerzo de la losa del piso. En cualquiera de las opciones de colocación del refuerzo, este debe protegerse de una mayor corrosión. La Figura 2 muestra una vista detallada de un nódulo de corrosión formado sobre el acero de refuerzo. El tamaño de un nódulo de corrosión puede variar según la longitud y la profundidad del acero de refuerzo expuesto o cercano a la superficie.
Entornos de Corrosión Biogénica
El término «corrosión biogénica de aguas residuales» se utiliza aquí para definir el proceso de corrosión causado por la conversión biológica del gas de sulfuro de hidrógeno en ácido sulfúrico en alcantarillas e instalaciones de aguas residuales. La corrosión biogénica de aguas residuales no debe confundirse con otros procesos de corrosión biológica, comúnmente denominados «corrosión inducida microbiológicamente», que a menudo se asocian con la corrosión por grietas en el suministro de agua y otros sistemas ambientales no relacionados con el gas de sulfuro de hidrógeno ni con las aguas residuales. El hormigón es el material de construcción más susceptible a la corrosión biogénica en aguas residuales. El ácido producido por la bacteria Acidithiobacillus causa mayor destrucción en ambientes atmosféricos interiores, como el espacio de cabeza de estructuras cerradas o en zonas con flujo turbulento de aguas residuales, y contiene altos niveles de sulfuros disueltos. Algunas especies de Acidithiobacillus presentes en las alcantarillas son activas a un pH de 1 y pueden destruir completamente las estructuras de hormigón armado si existen altas concentraciones de gas de sulfuro de hidrógeno.
Fig. 2: Detalle del nódulo de corrosión que se forma en la superficie de un muro de hormigón.
La Figura 3 muestra un ejemplo de corrosión biogénica en el canal de entrada de un depósito de sedimentación primaria en una planta de tratamiento de aguas residuales. Como se puede observar, las superficies de hormigón sobre la superficie de las aguas residuales se han deteriorado significativamente debido a la corrosión biogénica. El deterioro del hormigón ha expuesto el acero de refuerzo y lo ha corroído por completo en algunas zonas donde solo quedan manchas anaranjadas, como se muestra en la Figura 4.
Otra forma de corrosión biogénica puede ser causada por grasas, aceites y grasas presentes en los residuos alimentarios, que son recogidos por transportistas privados y desechados en plantas de tratamiento de aguas residuales. Los residuos alimentarios se procesan y se envían a un digestor anaeróbico para mezclarlos con los sólidos y biosólidos del proceso de tratamiento de aguas residuales.
Fig. 3: Corrosión biogénica del hormigón sobre la superficie de las aguas residuales
Las grasas, el aceite y los ácidos grasos reaccionan con los álcalis de la pasta de cemento, ablandándola y volviéndola resbaladiza.La Figura 5 muestra las superficies rugosas de un pedestal de hormigón después de haber sido limpiado con agua a una presión de 4000 psi. El recubrimiento existente había fallado en las superficies del suelo, pero aún estaba bien adherido e intacto en las paredes.
Daños en el área de contención secundaria
Los productos químicos a granel se utilizan ampliamente en diversas etapas de los procesos de tratamiento en plantas de tratamiento de agua y aguas residuales. En las plantas de tratamiento de agua de la costa oeste de EEUU, se emplean productos químicos como sulfato de aluminio, amoníaco, sosa cáustica, hipoclorito de sodio y ácido sulfúrico en la coagulación y floculación para eliminar partículas sólidas y materia orgánica del agua. También se utilizan para ajustar el pH y la alcalinidad del agua.
Fig. 4: El deterioro del hormigón ha expuesto y corroído completamente el acero de refuerzo.
Productos químicos como el cloruro férrico y el hipoclorito de sodio son algunos ejemplos de ácidos que se utilizan en las plantas de tratamiento de aguas residuales. El cloruro férrico se utiliza para controlar los malos olores y la corrosión biogénica, mientras que el hipoclorito de sodio se utiliza para desinfectar el agua tratada.
Estos productos químicos se almacenan en tanques de 5.000 a 20.000 galones, según la demanda del proceso de tratamiento. Los tanques pueden estar hechos de plástico reforzado con fibra de vidrio, acero recubierto de caucho o HDPE, y cuentan con varias bombas, tuberías, válvulas, soportes para tuberías y rejillas sobre los desagües. Ocasionalmente, los tanques o las tuberías comienzan a fallar y presentan fugas, o se producen derrames de productos químicos durante el llenado de los tanques.
La Figura 6 muestra grietas graves en la losa del piso de un área de contención secundaria, construida en 1982, que almacena hipoclorito de sodio. Cuando una de las válvulas o tuberías falló, se inundaron todas las áreas de contención y los cloruros se filtraron al hormigón y alcanzaron la profundidad del acero de refuerzo hasta 7,6 cm. Las concentraciones de cloruro oscilaron entre 500 y 3200 ppm, justo por encima de la profundidad del acero de refuerzo. Como resultado, se observaron varias delaminaciones en el hormigón tras sondearlo con un martillo.
Las delaminaciones se debieron a la corrosión del acero de refuerzo, que genera tensiones de estallido que inducen el agrietamiento radial a lo largo de las barras una vez superada la resistencia a la tracción del hormigón.
ESTÁNDARES DE LA INDUSTRIA
Cuando se observan daños en una estructura de concreto, los propietarios desean conocer su alcance y el costo de su reparación. Se puede realizar una evaluación visual de la estructura, así como recopilar datos de la misma si existen condiciones seguras o si una parada de la estructura permite realizar una evaluación. Los siguientes puntos proporcionarán información sobre la causa del deterioro para ayudar a los propietarios a determinar la priorización y el cronograma de las reparaciones. Debido a limitaciones de presupuesto y tiempo, es posible que los propietarios no puedan solicitar la siguiente información durante una evaluación, pero se resume en este artículo con fines informativos.
Fig. 5: Ejemplo de árido fino expuesto en hormigón sumergido expuesto a grasas, aceites y grasas (FOG).
Cloruros en el concreto Las concentraciones de cloruros en el concreto pueden variar según el tipo de agregado utilizado, la relación agua-cemento, los aditivos (cenizas volantes, cemento de escoria, puzolanas naturales, humo de sílice) y la presencia de otros ingredientes en la mezcla de concreto. La concentración también variará con la frecuencia de los ciclos húmedo-seco y la concentración del líquido, gas o vapor en contacto con el concreto. Las muestras de núcleos de hormigón se recogen y analizan en un laboratorio. Las concentraciones de cloruro pueden medirse de acuerdo con la norma ASTM C1218.2. La Tabla 1 indica la concentración máxima permisible de cloruro en el hormigón para nuevas construcciones de diversas fuentes. Se deben considerar los umbrales para monitorear y mitigar la corrosión inducida por cloruro. Normalmente, se utilizan entre seis y siete sacos de cemento para el diseño de la mezcla de hormigón, y la concentración de cloruro para hormigón de 7 sacos se muestra a continuación. Los umbrales de concentración de cloruro en porcentaje en peso de cemento se convirtieron a porcentaje en peso de hormigón para una mezcla de 7 sacos.
Profundidad de recubrimiento sobre el acero de refuerzo.
La profundidad del recubrimiento de hormigón es un elemento importante en la protección contra la corrosión de las estructuras de hormigón armado. Cuanto mayor sea el espesor del recubrimiento de hormigón, menor será la probabilidad de que los componentes corrosivos alcancen el acero de refuerzo incrustado. Según la norma ACI 350-06, la profundidad mínima de recubrimiento de hormigón para la protección contra la corrosión del acero de refuerzo en superficies de hormigón encofrado expuestas a tierra, agua, aguas residuales, intemperie o en contacto con el suelo debe ser de al menos 2 pulgadas para barras de n.° 6 o mayores y de 1,5 pulgadas para barras de n.° 5 o menores. Asimismo, según la norma ACI 350-06, la separación entre barras de refuerzo para elementos rectangulares no debe exceder las 12 pulgadas para mitigar el agrietamiento. Un método para determinar la profundidad de recubrimiento sobre el acero de refuerzo es el uso de un radar de penetración superficial (SPR). El SPR es una técnica de ensayo no destructivo que utiliza ondas electromagnéticas para investigar la composición de materiales no conductores como el hormigón, ya sea para la búsqueda de objetos incrustados, como acero de refuerzo y conductos, o para la búsqueda de huecos. Es más adecuada para superficies de hormigón relativamente lisas, lo que dificultaría su aplicación en superficies de hormigón proyectado. La Figura 7 muestra un ejemplo de un escaneo SPR en una superficie de hormigón. El eje x representa la distancia total escaneada y el eje y la profundidad del objeto escaneado. La profundidad del acero de refuerzo se puede medir desde la parte superior de la hipérbola oscura hasta la parte superior de la losa. En la Figura 7, la distancia es de aproximadamente 7,9 cm. En estructuras de agua y aguas residuales, es muy común observar manchas de corrosión en áreas con menos de 2,5 cm de cobertura.
Recubrimiento
Una de las decisiones más difíciles para los propietarios es si retirar, reemplazar o recubrir un sistema de recubrimiento existente. Una revisión de las normas de la industria de SSPC y la experiencia de este autor con proyectos de recubrimiento de concreto durante los últimos 20 años ayudarán a guiar al resto de la industria a determinar si una superficie es apta para un recubrimiento.
La Actualización Técnica n.° 3 de SSPC se refiere a estructuras de acero; sin embargo, se revisó para obtener información sobre la evaluación de recubrimientos existentes para su recubrimiento. Indica lo siguiente: 3.2.2.9 Adherencia del recubrimiento: La adhesión del recubrimiento existente a sí mismo y al sustrato es un factor crítico. Sin embargo, es difícil definir con precisión un valor de adhesión satisfactorio. Actualmente, la adhesión se evalúa generalmente mediante las normas ASTM D3359 o ASTM D4541 (sobre acero).
Fig. 6: Grietas severas en el piso de una estructura de contención secundaria
Los sistemas que presentan valores de adhesión bajos en estas pruebas tienen mayor probabilidad de deslaminarse al recubrirse que los recubrimientos envejecidos con valores de adhesión más altos. Generalmente, el sistema de recubrimiento envejecido fallará en su punto más débil. El tipo de recubrimiento, la edad, el espesor y la preparación de la superficie afectan la adhesión del sistema de recubrimiento envejecido.
La Tabla 2 se extrae de la SSPC TU N.° 3, Apéndice A, Tabla 1: Riesgo de recuperación del recubrimiento existente según las características de adhesión/espesor, que proporciona una guía para el repintado.
Tenga en cuenta que la norma ASTM D3359, Método A, se utiliza generalmente para recubrimientos sobre sustratos de acero; sin embargo, las pruebas de cuchilla ASTM D6677 pueden utilizarse para pruebas de adhesión y son aplicables a todas las superficies. La recomendación general de la Tabla 2 es no repintar si los resultados de adhesión son deficientes y el espesor del recubrimiento es superior a 20 milésimas de pulgada.
Fig. 7: Grietas severas en el piso de una estructura de contención secundaria
Otra fuente para determinar los requisitos de repintado es la SSPC-PA 14, que se aplica a entornos con agua y aguas residuales, ya que los recubrimientos de varios componentes se aplican comúnmente en estos entornos. 8. Indica lo siguiente con respecto a la reparación de superficies previamente recubiertas: 13. Reparación de Superficies recubiertas (Acero u Hormigón) 13.1 Salvo que se especifique lo contrario, se deberá retirar todo recubrimiento o recubrimiento suelto, agrietado, quebradizo o no adherido. La Figura 8 muestra un recubrimiento existente de 30 años de antigüedad en un tanque de sedimentación de agua potable que presentaba claras fallas. Una evaluación posterior reveló que más del 30 % de las superficies estaban delaminadas y tuvieron que ser retiradas.
Ph del Hormigón
Los morteros cementicios generalmente se elaboran con una combinación de áridos, arena y cemento Portland. El cemento Portland del mortero tiene un pH de entre 12,5 y 13,5 después de 28 días de curado. Este elevado nivel de pH proporciona control de la corrosión del acero de refuerzo. El acero pasa de un estado de corrosión activa a un estado de pasividad, caracterizado por una película de óxido que lo protege de la corrosión cuando su superficie se expone a un pH superior a 10. Con un pH inferior a 10, puede producirse corrosión si el hormigón sumergido tiene menos de 2,5 cm de recubrimiento o si el entorno de servicio es susceptible a la corrosión biogénica. Generalmente, la mayoría de los fabricantes derecubrimientos recomiendan que el hormigón tenga un pH de 7 o superior antes de aplicar sus productos de mortero o recubrimiento. La escala de pH que se muestra en la Tabla 3 correlaciona el efecto del entorno en la corrosión del hormigón y se deriva de la experiencia previa y la revisión de la literatura.
PROTECCIÓN DE ESTRUCTURAS DE HORMIGÓN
Diseño de la mezcla de hormigón
Antes de construir estructuras de hormigón para agua y aguas residuales, los propietarios e ingenieros de diseño deben considerar los siguientes criterios de diseño para estructuras de retención de agua en el sector de la ingeniería ambiental.
Fig. 8: Se tuvo que evaluar un recubrimiento existente de 30 años de antigüedad con delaminaciones.
1. Los diseños de mezclas de concreto deben tener una relación agua-cemento de acuerdo con las recomendaciones de la norma ACI 318.10
2. Se requiere un mínimo de 3,8 cm de recubrimiento de concreto para todo el acero de refuerzo de acuerdo con la norma ACI 350. Se requiere un mínimo de 7,6 cm de recubrimiento de concreto en áreas de contención secundaria cuando se almacenan cloruros.
3. Determine la vida útil de diseño requerida para la estructura y el entorno de servicio y considere agregar puzolanas como cenizas volantes o humo de sílice para prolongar la vida útil de la estructura. También se pueden agregar inhibidores de corrosión a la mezcla de concreto para prolongar su vida útil.
Selección del Material de Reparación
Existen varios productos de recubrimiento en el mercado con resistencia química a los entornos de servicio en agua y aguas residuales. Sin embargo, existen diferencias en cuanto a flexibilidad, tolerancia a la humedad durante la aplicación y resistencia a los productos químicos entre los diferentes productos. Los productos de recubrimiento deben seleccionarse teniendo en cuenta las condiciones de aplicación, además del funcionamiento normal de la estructura.
El tiempo de aplicación y curado de un nuevo sistema de recubrimiento también es fundamental para el éxito de un proyecto. En la rehabilitación de plantas de tratamiento de agua y aguas residuales o en las tuberías asociadas, el tiempo de parada para la preparación de la superficie y la aplicación del recubrimiento es limitado o nulo, ya que el flujo es constante las 24 horas del día, los 7 días de la semana, todo el año. El trabajo de recubrimiento en plantas de tratamiento de aguas residuales o estaciones de bombeo debe completarse debido a la posibilidad de lluvias en el pronóstico, y las estructuras deben volver a funcionar lo antes posible para permitir una mayor capacidad de tratamiento.
La preparación de la superficie del hormigón también deberá seleccionarse en función de su antigüedad y el estado de la superficie. La Guía Técnica 310.2 del Instituto Internacional de Reparación de Hormigón proporciona normas para la preparación de superficies, tanto en formato impreso como con muestras de moldes físicos que pueden utilizarse también en campo. El hormigón nuevo generalmente no requiere un perfil superficial profundo como el hormigón existente sometido a granallado. El objetivo del granallado del hormigón nuevo es eliminar la lechada, la eflorescencia y las superficies resbaladizas antes del recubrimiento. El objetivo del granallado del hormigón existente es eliminar todo el hormigón suelto y deteriorado. Si la pasta de cemento está deteriorada y el árido sobresale de la superficie, existen al menos dos métodos para repararla.
En proyectos de rehabilitación, el árido expuesto puede repararse con morteros de recubrimiento o con recubrimientos especiales de alto espesor. El recubrimiento del hormigón se realiza con espesores de entre 3 mm y 5 mm, según el nivel de degradación. Algunos productos de recubrimiento permiten una aplicación de hasta 6,35 mm (250 milésimas de pulgada) para cubrir una pequeña cantidad de árido expuesto en algunos casos, pero la mayoría de los fabricantes recomiendan un repintador.
Los defectos superficiales del hormigón, como poros, panal, árido expuesto, aletas y lechada, deben rellenarse o eliminarse antes de aplicar un nuevo sistema de recubrimiento. Aplicar un recubrimiento sobre estos defectos superficiales puede provocar discontinuidades o mala adherencia.
Los sistemas de recubrimiento deberán seleccionarse cuidadosamente, considerando los factores mencionados en esta sección, antes de finalizar la especificación del recubrimiento y enviarla a licitación. Se recomienda consultar las necesidades del proyecto con un representante del fabricante del recubrimiento.
Documentos de Construcción
Antes de redactar una especificación de recubrimiento, el especificador debe recopilar la mayor cantidad de información posible para determinar qué productos son los más adecuados para el entorno de servicio y las condiciones en las que se aplicará el recubrimiento.
Una buena especificación contendrá lo siguiente:
1. Límites de trabajo claramente definidos de una estructura de hormigón, incluyendo las áreas alrededor de las penetraciones de tuberías, las estructuras de compuertas corredizas y las estructuras de conexión;
2. Definición clara de qué se considera hormigón deteriorado;
3. Profundidad del hormigón deteriorado que se eliminará en áreas sumergidas, atmosféricas interiores y otras;
4. Una descripción del nivel de preparación de la superficie requerido, como ICRI 310.2 Perfil de Superficie de Concreto 1 a 10 y SSPC SP1311,12;
5. Valor mínimo de pH del concreto una vez finalizada la preparación de la superficie;
6. Métodos de reparación para la infiltración de agua, transiciones de superficies sin recubrimiento a superficies con recubrimiento, juntas de expansión, acero de refuerzo expuesto y grietas.
Inspección en obra durante las operaciones de recubrimiento
Una vez iniciada la aplicación del recubrimiento, el propietario y el especificador deben asegurarse de que este se aplique según las especificaciones. Los propietarios deben contratar a un inspector de recubrimientos externo capacitado según el programa de certificación para Inspectores de Recubrimientos Protectores IARCOR – CIP. En proyectos grandes de agua y aguas residuales, el costo de contratar a un inspector de recubrimientos representa una pequeña fracción del costo total del proyecto. Para una inversión tan grande en recubrimientos protectores, es muy recomendable contratar a un inspector de recubrimientos para garantizar que se apliquen según los requisitos de la especificación. Si no es posible contratar a un inspector de recubrimientos para supervisar las operaciones de recubrimiento en obra, el propietario debe exigir que el fabricante del recubrimiento esté presente durante el inicio de la preparación de la superficie, el inicio de la aplicación del recubrimiento y el día de la prueba final.
CONCLUSIONES Cuando los propietarios de plantas de tratamiento de agua y aguas residuales detectan daños en sus activos, es importante recopilar la mayor cantidad de información posible antes de tomar una decisión sobre cómo rehabilitar la estructura. Los ejemplos de entornos de servicio presentados en este artículo brindarán una idea de algunos indicadores comunes de deterioro del hormigón. Al utilizar algunos de los estándares de la industria para la migración de cloruros, la profundidad del acero de refuerzo y los estándares de recubrimiento, estas evaluaciones pueden proporcionar información valiosa a los propietarios para justificar reparaciones costosas.
Este artículo presentó ejemplos de protección del hormigón antes y después de la construcción de una estructura de tratamiento. Es importante considerar el diseño de la mezcla de hormigón y la selección de los materiales de reparación antes de redactar la especificación del recubrimiento y enviarla a licitación. Además de contar con una buena especificación, también es importante realizar una inspección in situ. Para el éxito de los proyectos de recubrimiento, los propietarios deberían considerar la posibilidad de contratar a un inspector externo que pueda proporcionar control de calidad durante las operaciones.
SOBRE EL AUTOR Manuel Najar es el Líder de Práctica de Recubrimientos en V&A Consulting Engineers, Inc. en Oakland, California. Es un Inspector de Recubrimientos certificado por NACE (Nivel 2) con casi 20 años de experiencia en el sector. Es licenciado en Ingeniería Química por la Universidad de California en Berkeley.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
Hojuelas de pintura de la máquina expendedora. Delaminación de pintura del exterior de una máquina expendedora.
POR ROBERT LEGGAT Y VALERIE SHERBONDY, KTA-TATOR, INC.
Un fabricante de máquinas expendedoras experimentó delaminación de la pintura aplicada a los paneles exteriores de sus máquinas. Los paneles estaban hechos de acero laminado en frío, pretratado mediante un proceso que incluía limpieza cáustica seguida de varias etapas de enjuague, tratamiento superficial con fluorocirconato y un promotor de adhesión de silano. Posteriormente, se recubrieron con un recubrimiento de poliéster. El fabricante produce miles de máquinas expendedoras al año y observó la delaminación y la corrosión asociada en diversas fechas de producción. Dado que la apariencia de las máquinas expendedoras era una preocupación principal, la delaminación era inaceptable. Existen varios factores que se suelen considerar en la investigación de un fallo de delaminación. Los procesos de preparación de la superficie incluyen la limpieza para eliminar cualquier contaminante orgánico y hacer que la superficie sea receptiva al tratamiento, lo que convierte el óxido en una superficie que proporciona una mejor adhesión y resistencia a la corrosión. La superficie debe permanecer libre de contaminantes antes de aplicar el recubrimiento orgánico. Un espesor de recubrimiento excesivo puede causar tensiones internas que excedan la resistencia de la unión adhesiva. Por el contrario, un espesor de recubrimiento insuficiente puede permitir la rápida penetración de humedad y un fallo prematuro. La mezcla desproporcionada de recubrimientos multicomponentes o el curado insuficiente de recubrimientos horneados pueden contribuir a fallas en sistemas con múltiples recubrimientos, pero son menos probables en sistemas monocapa.
Fig. 1: Secciones transversales de chips de recubrimiento deslaminado, que muestran diversos espesores de recubrimiento. FIGURAS CORTESÍA DE LOS AUTORES, SALVO INDIQUE LO CONTRARIO.
La investigación de laboratorio se diseñó para examinar los posibles mecanismos de falla. Los análisis incluyeron examen visual y microscópico, espectroscopia infrarroja, cromatografía iónica y microscopía electrónica de barrido, junto con espectroscopia de energía dispersiva X-ay (SEM-EDS).
INVESTIGACIÓN DE LABORATORIO
El fabricante de la máquina expendedora envió secciones de los paneles metálicos recubiertos al laboratorio. Los investigadores extrajeron pequeñas secciones (de aproximadamente 1,27 cm²) de las hojuelas de pintura delaminadas para su análisis. Las superficies y secciones transversales de las muestras de recubrimiento delaminadas de los paneles se examinaron mediante microscopía óptica, junto con el sustrato subyacente. Las muestras presentaban una capa de recubrimiento visible, con un espesor de entre 0,41 y 0,15 mm. Aunque los investigadores desconocían el espesor recomendado por el fabricante, la variabilidad era preocupante. La superficie superior del recubrimiento era azul con un acabado semibrillante y una textura de cáscara de naranja. Se observaron algunos cráteres, pero ninguno atravesaba el espesor del recubrimiento. La parte posterior de las hojuelas de recubrimiento estaba ligeramente texturizada y contenía partículas negras incrustadas. En los casos en que se observó corrosión en el sustrato subyacente, un producto de corrosión naranja se adhirió a la parte posterior de las hojuelas de recubrimiento y, en ocasiones, produjo una réplica del patrón de corrosión.
Fig. 2: Superficie superior del chip con recubrimiento deslaminado
Se observó que la superficie del sustrato subyacente presentaba áreas brillantes y corroídas, ambas con un aspecto rugoso. Algunos puntos de corrosión presentaban líneas finas que irradiaban desde el centro, similares a la corrosión filiforme. Se utilizaron cromatografía iónica y espectroscopia infrarroja para determinar la presencia de contaminantes superficiales que pudieran contribuir a la delaminación y la corrosión. Se realizó cromatografía iónica en una extracción superficial de un panel para determinar la presencia de sales residuales. El líquido de extracción se obtuvo mediante enjuagues repetidos de un panel sin recubrimiento con agua hirviendo. El extracto enfriado se inyectó en una columna de aniones con un detector de conductividad. Se utilizaron estándares de calibración de tres puntos para seis aniones comúnmente asociados con la corrosión (bromuro, cloruro, nitrato, nitrito, fosfato y sulfato) para la calibración y cuantificación en el rango de 25 a 100 ppm. Se detectaron iones de cloruro y nitrato, pero se encontraban por debajo de los límites notificables y eran equivalentes a menos de 4,1 μg/cm² para el área extraída.
Las extracciones superficiales del sustrato en las zonas de delaminación del recubrimiento se analizaron mediante espectroscopia infrarroja para determinar la presencia de contaminantes orgánicos. Se utilizó hexano para enjuagar la superficie, que posteriormente se dejó evaporar bajo una lámpara de calor. El residuo se mezcló con bromuro de potasio y se prensó en una pastilla para su análisis. El espectro resultante contenía un pico asociado con el estiramiento carbono-hidrógeno, que suele correlacionarse con un contaminante orgánico, pero era demasiado pequeño para su cuantificación o una identificación más definitiva. Los resultados de la cromatografía iónica y la espectroscopia infrarroja indicaron que la presencia de sales superficiales residuales o contaminantes orgánicos no era la causa probable de la delaminación.
Fig. 3: Parte posterior del chip de recubrimiento deslaminado, que muestra una réplica de la corrosión subyacente
Se utilizó SEM-EDS para obtener imágenes y realizar un análisis elemental de la superficie del sustrato donde el recubrimiento se había delaminado para determinar la presencia del tratamiento superficial. En resumen, el análisis reveló que las zonas con corrosión (ya sea ligera o intensa) no contenían flúor, presente en todas las zonas escaneadas que no presentaban corrosión. Los niveles de flúor fueron bajos y no constantes en estas superficies. Los elementos identificados en las superficies metálicas se presentan en la Tabla 1. El escaneo del material de recubrimiento confirmó
Fig. 4: Sustrato con revestimiento eliminado, que muestra corrosión filiforme.
La mejor manera de identificar la presencia de flúor en la zona no corroída y su ausencia en la zona corroída es mediante un mapa elemental, que muestra la ubicación de cada elemento en la superficie de la muestra. El análisis elemental indicó que el tratamiento superficial no estaba uniformemente presente en los paneles antes de la aplicación del recubrimiento de poliéster.
CONCLUSIÓN
Fig. 4: Sustrato con revestimiento eliminado, que muestra corrosión filiforme.
La investigación de laboratorio indicó que una falla en el proceso de pretratamiento de los paneles metálicos probablemente fue la causa de la corrosión y la posterior delaminación del recubrimiento. El examen visual y microscópico indicó que ninguno de los paneles presentados se consideraría en buen estado debido a la cantidad de corrosión en la superficie metálica.
El examen también reveló la posibilidad de corrosión filiforme, que normalmente indica un entorno de alta humedad. Los entornos húmedos requieren requisitos de preparación de la superficie y recubrimiento aún más específicos y rigurosos que los entornos estándar.
El material de recubrimiento se presentó en una sola capa con un rango de espesores de entre 1,6 y 6,0 milésimas de pulgada. Este rango de espesores no era el esperado y podría haber contribuido a la delaminación del recubrimiento. No se proporcionó el espesor recomendado para este recubrimiento; sin embargo, si el recubrimiento es demasiado fino, es más probable que el agua penetre en él y provoque corrosión en ambientes húmedos. Además, si el recubrimiento es demasiado grueso, el aumento de la tensión y la falta de flexibilidad pueden provocar grietas. Una aplicación constante del recubrimiento, siguiendo las recomendaciones del fabricante, garantizará el éxito de la aplicación.
Archivo editorial IARCOR · Se conserva el contenido y los créditos de la publicación original.
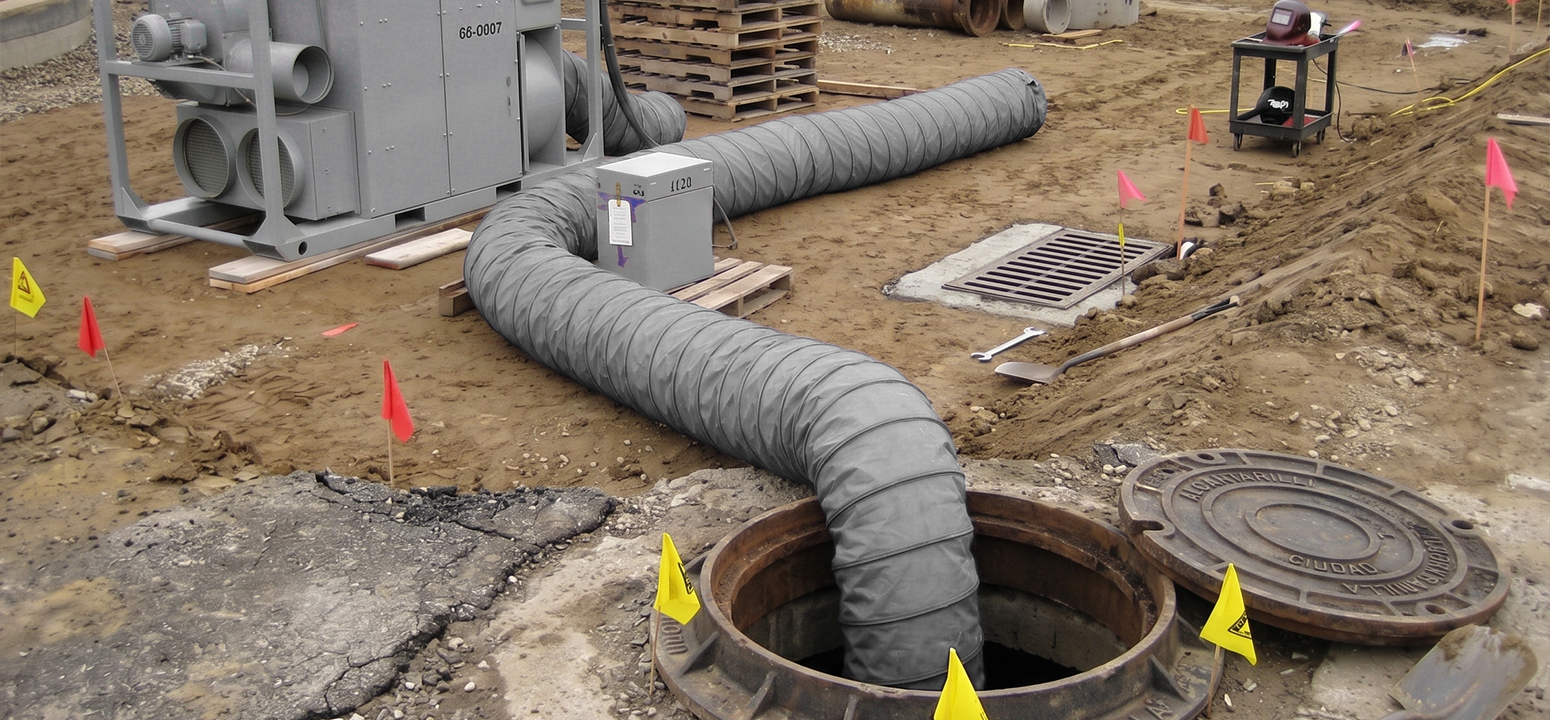
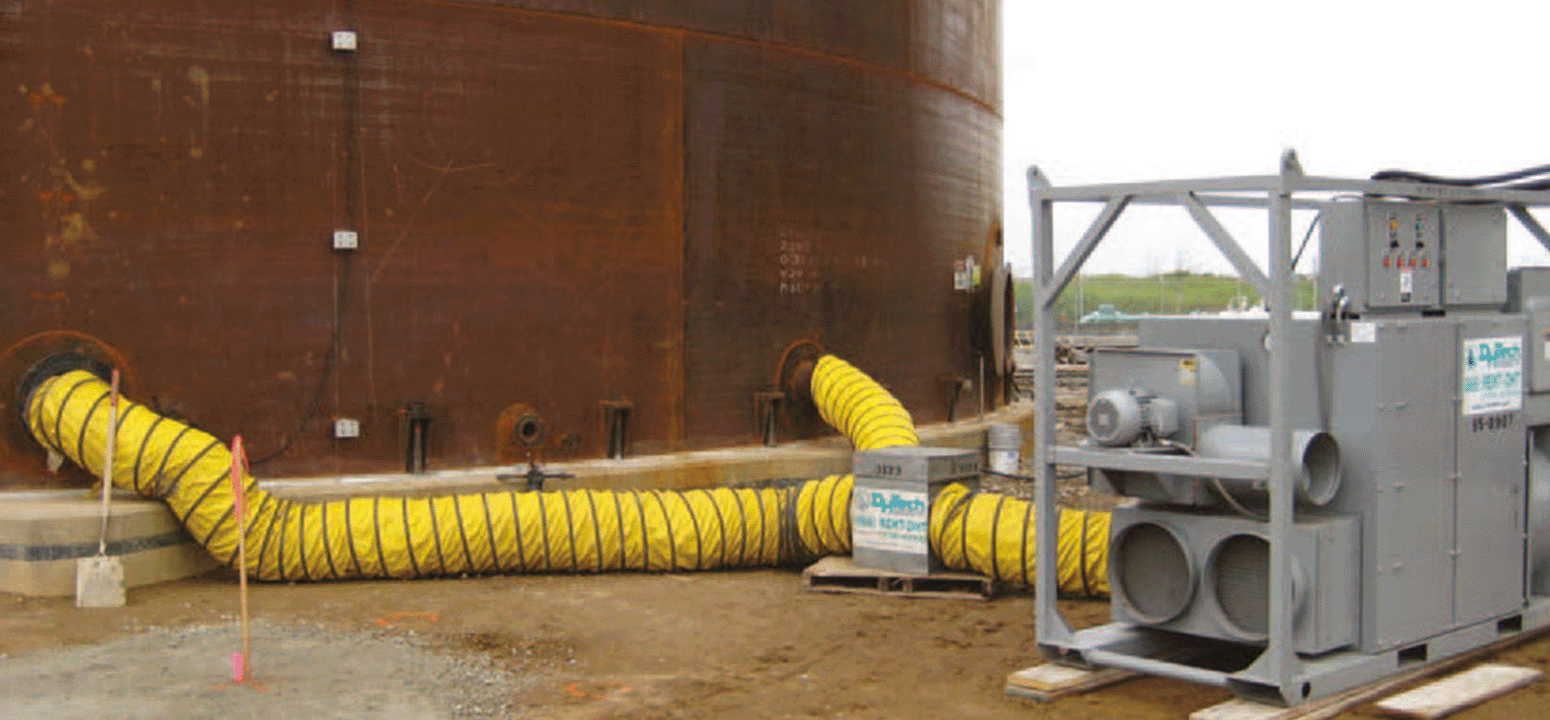
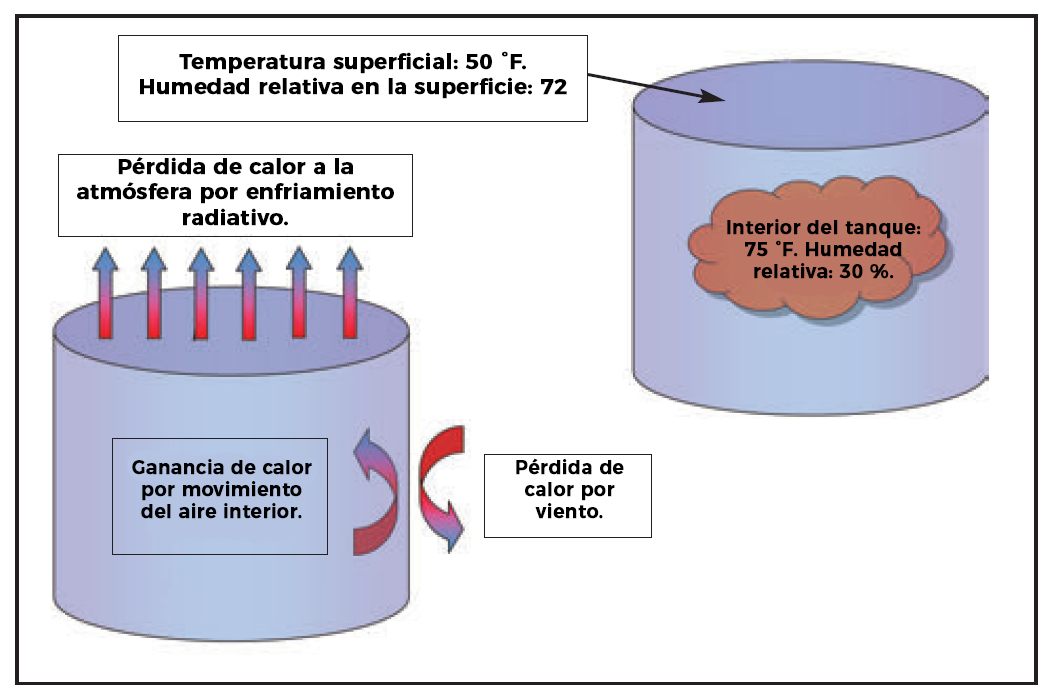
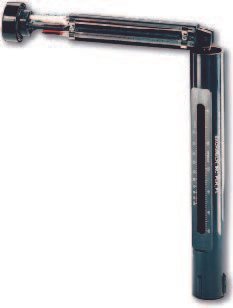
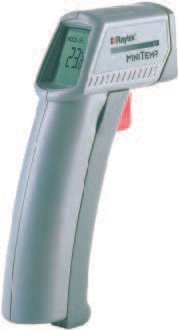
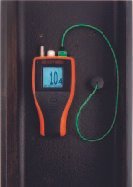
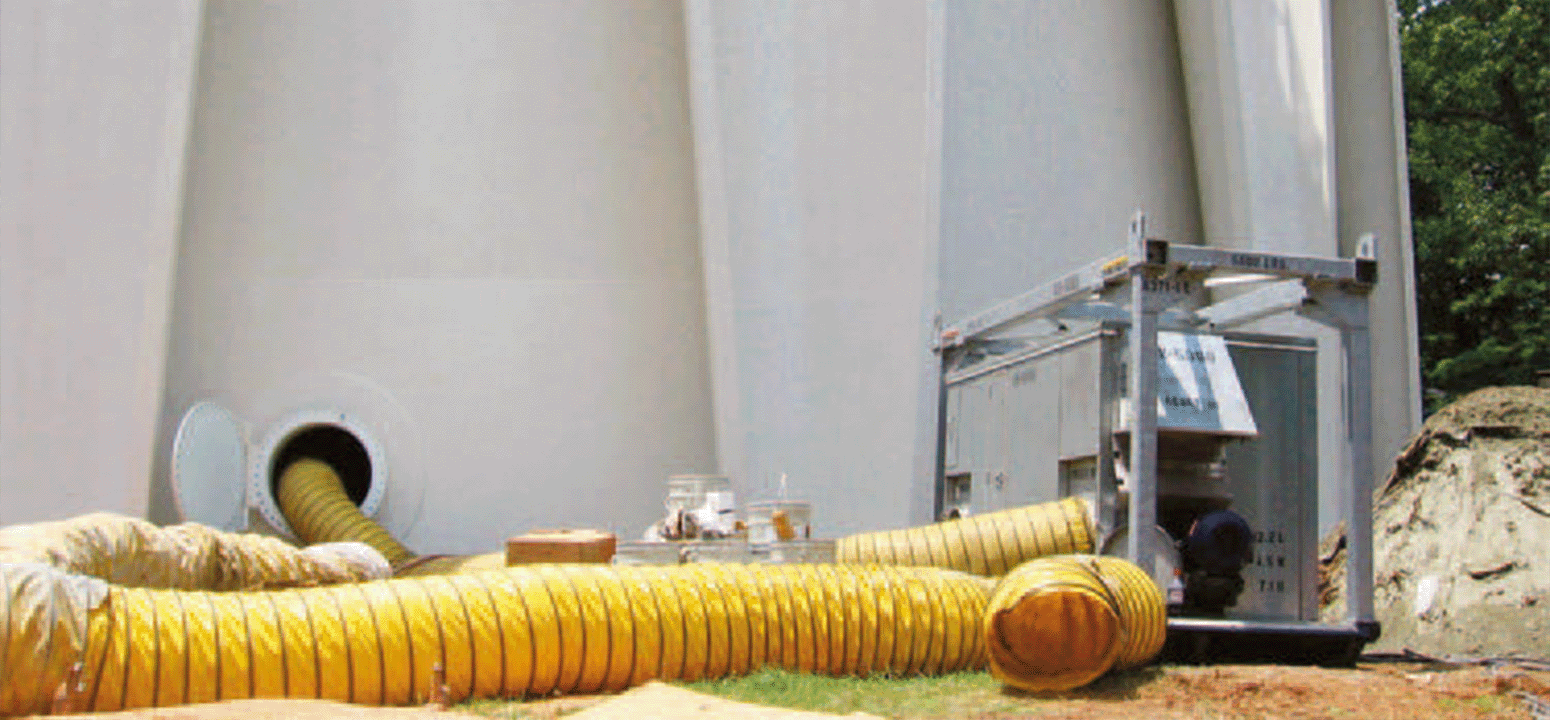
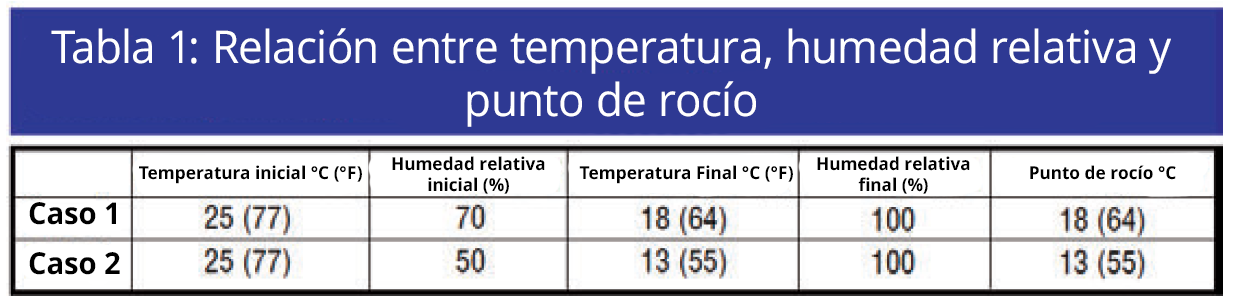
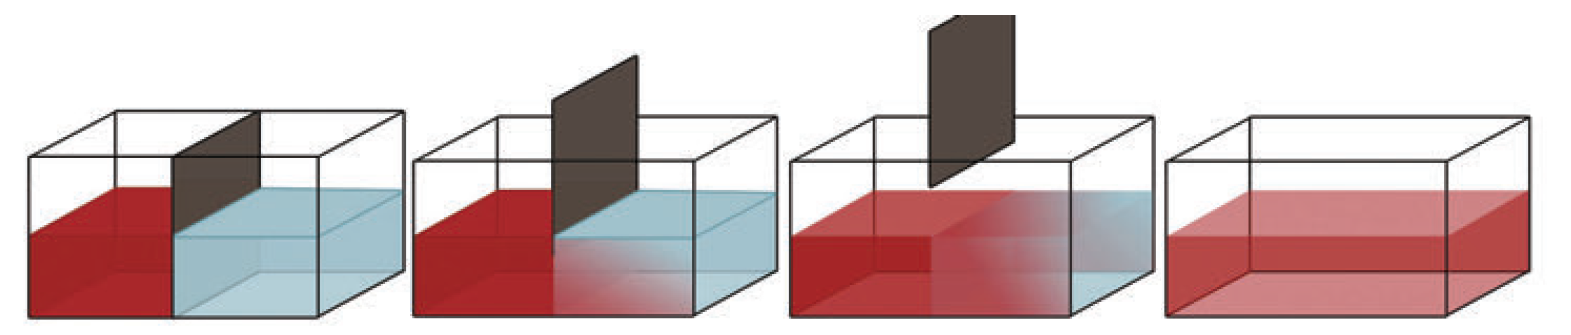 Figura 1a: Esperamos que las áreas deshumidificadas (azul pálido) y las áreas saturadas (rojo) se mezclen como el agua en una pecera: al retirar el separador, el agua de un color se difunde lentamente en el otro.
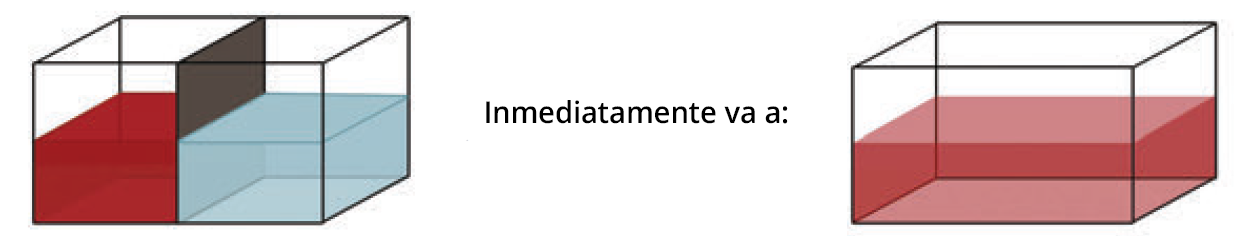 Figura 1b: En realidad, es más como si una zona tuviera vacío (azul claro) y la otra presión atmosférica normal (rojo)… y cuando se retira el separador, el agua cambia de color instantáneamente. Gráficos: Lisa Tseng
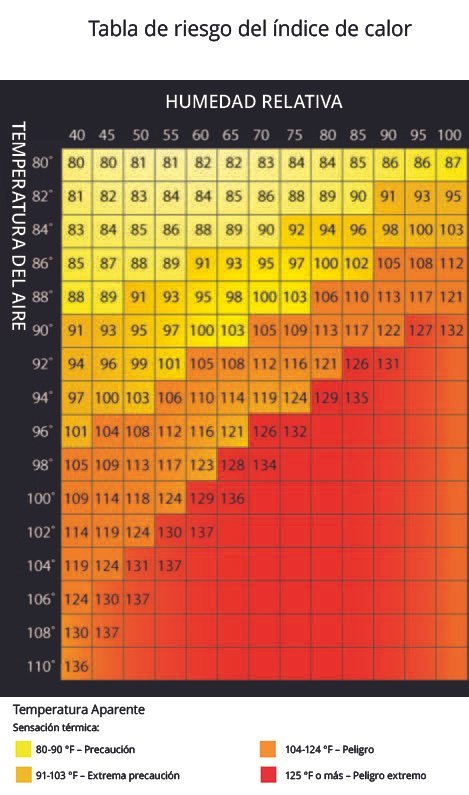
 Figura 1: El material base de la placa de prueba utilizada en todos los ensayos consistía en una placa de acero A36 de 6 mm de espesor con una almohadilla de refuerzo de acero A36 de 6 mm de espesor soldada en su lugar, lo que resultaba en un espesor total de la placa de prueba de 12,7 mm.
 Figura 2: Antes de comenzar los ensayos, se retiró el recubrimiento de la almohadilla de refuerzo para cumplir con la norma SSPC SP 11 de limpieza de herramientas eléctricas hasta dejar el metal al descubierto.
 Figura 3: La primera fase de las pruebas consistió en realizar una soldadura superficial de 1/8 de pulgada (refuerzo) a la almohadilla de refuerzo en pasadas separadas, comenzando con una longitud de 1 pulgada y continuando con pasadas posteriores que aumentaban 1 pulgada cada una hasta alcanzar una longitud total de 8 pulgadas.
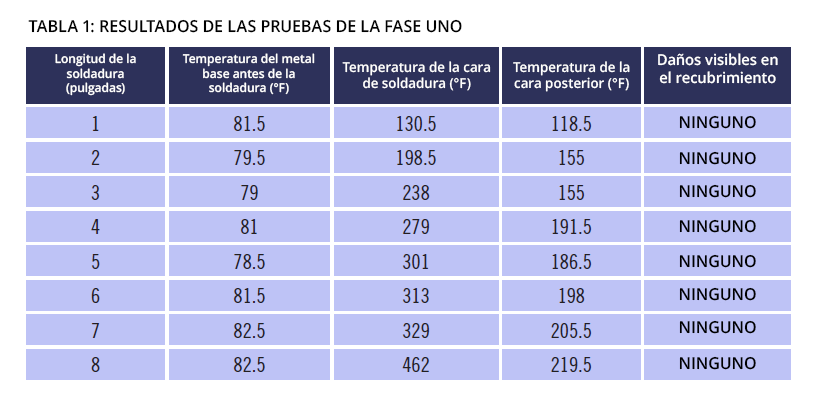
 Figura 4: Si bien se superó la resistencia al calor seco del poliuretano en las dos últimas muestras, no se observaron daños visibles en el sistema de recubrimiento.
 Figuras 5 y 6: La primera prueba de la Fase Dos consistió en dividir la soldadura del canal al panel de prueba en dos pasadas: una pasada posterior a lo largo del borde exterior del canal y una pasada frontal a lo largo del borde interior, dejando tiempo para el enfriamiento entre pasadas.
 Figura 7: Se consideró razonablemente que esta única pasada de 30,5 cm (12 pulgadas) generaría suficiente calor como para provocar la falla del sistema de recubrimiento al exceder su resistencia al calor seco.
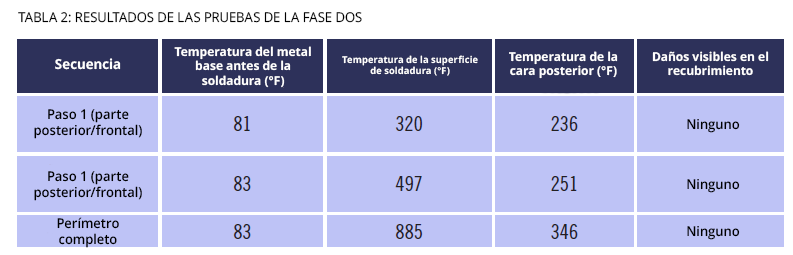
 Figura 9: El refuerzo mecánico (no soldado) del pasamanos utiliza diagonales de rigidización en lugar de los soportes de canal de 3 pulgadas propuestos para proporcionar la capacidad de carga requerida para el equipo.